执行摘要
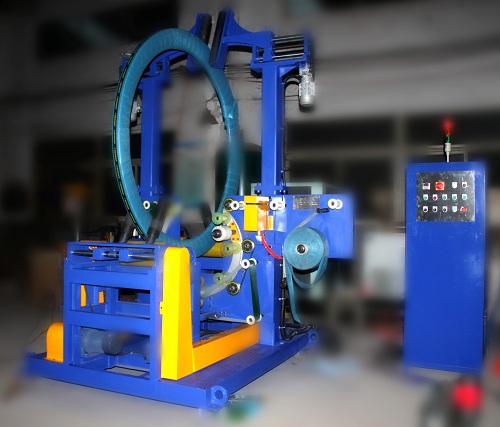
自动卷绕和捆扎系统是现代塑料加工厂挤出后工序的关键环节。在处理柔性聚氨酯 (PU) 管材和聚乙烯 (PE) 导管时,包装自动化必须在快速生产和产品几何形状保护之间取得平衡:卷绕张力不当会导致横截面不可逆的椭圆化,而捆扎力控制不当则会导致管壁卷曲和包装失效。本指南探讨了工业管材卷绕和捆扎生产线的机电结构、张力控制运动学、径向捆扎动力学和尺寸标准。
1. 工业管材卷绕机和捆扎系统的工作原理
管材卷绕和捆扎线将连续挤出的型材转化为紧凑、稳定、可直接发货的径向卷材,使上游线性挤出与下游批量包装同步进行。
[Continuous Extrusion Line]
          │ (V_line: 10–80 m/min)
          ▼
[Vertical Dancer Accumulator] ── Dynamic Tension & Loop Buffering
          │
[Dual-Spindle Turret Coiler] ── Auto Traverse Pitch & Diameter Sizing
          │ (Precision Servo Shear: Flying Cut)
          ▼
[Through-the-Eye Radial Strapping Module] ── Core-Penetrating 3/4-Point Tie
          │ (Torque-Regulated Weld: 150–600 N)
          ▼
[Powered Ejection / Downending Conveyor]
进给和动态张力累积
管材从冷却槽、牵引机或散装放线架进给。由于卷筒会加速、减速和定位,因此集成的垂直摆线蓄能器可缓冲连续进给;编码器测量线圈位移,并提供±10V/4-20mA模拟反馈,用于实时调节主轴扭矩。
精密卷绕和横移节距机构
管材进入自动化双轴或折叠式芯轴卷绕装置:
- 旋转芯轴动态调节线圈内径(ID),通常为 150 毫米至 500 毫米。
- 伺服横移指南:使横移速度与卷筒旋转速度和管径同步,以便
V_traverse = Pitch_factor × OD × (ω_reel / 2π),Pitch_factor校准范围在 1.02 到 1.08 之间,以防止交叉缠绕重叠。 - 恒定表面速度随着卷筒纸卷筒直径的增大,驱动装置会降低主轴转速,从而保持纸幅张力稳定:
Tension (N) = Motor Torque / (D_coil / 2).
飞切站
当达到预设长度(通过正交编码器验证)时,气动夹具固定管尾,伺服驱动的旋转刀片执行瞬间方形切割;在转移之前,尾端被塞入内线圈外围。
穿眼式径向绑带
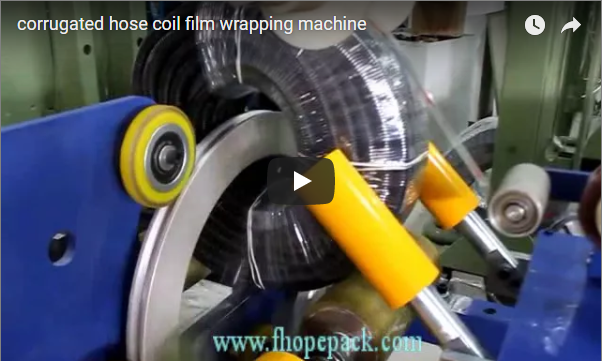
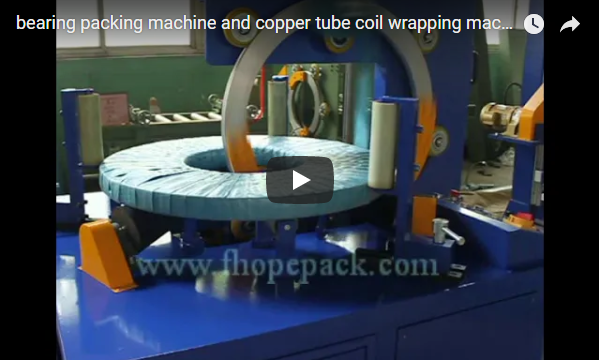
卷绕好的捆扎带通过传送臂或分度台输送到捆扎工位。与沿平行周长捆扎的纸箱捆扎机不同,卷绕式捆扎机采用穿环式径向机构:分体式捆扎带轨道穿过中心轴眼;机头以 90° 或 120° 的增量对卷绕的捆扎带进行分度,施加 2、3 或 4 条径向捆扎带;然后张紧辊施加校准的拉力,最后进行摩擦焊接或超声波密封。
2. 产品规格矩阵
该机器可容纳气动PU管(4×2.5毫米至16×12毫米)和微型导管/波纹管/光滑PE导管(外径16毫米至110毫米):
| 工程参数 | 工业等级/范围 | 技术说明 |
|---|---|---|
| 管外径(OD) | 6毫米至110毫米(最大可达160毫米) | 可配置导向滚轮组;光滑的聚氨酯表面 |
| 线圈内径 (ID) | 150毫米至600毫米(可调节) | 利用气动方式使节段塌陷,以便于取出岩芯。 |
| 线圈外径 (OD) | 300 mm至1,200 mm | 由卷绕框架包络和光学限幅阵列控制 |
| 线圈宽度/横跨度 | 80 mm至400 mm | 由交流伺服电机驱动的高精度滚珠丝杠 |
| 最大卷重 | 最大承重150公斤(标准型)/ 500公斤(重型) | 带外置气动轴承的悬臂式主轴 |
| 挤出线速度 | 5米/分钟至80米/分钟 | 舞者位置闭环PID同步 |
| 捆扎材料 | 聚丙烯(PP)/聚酯(PET) | 表带宽度 9–15 毫米;厚度 0.6–0.9 毫米 |
| 捆扎类型 | 放射状(穿过眼睛) | 通过旋转工作台分度实现 2、3 或 4 个带 |
| 捆扎周期 | 每个频段 12 至 18 秒 | 轨道推进、张紧、焊接和定位 |
| 控制架构 | 西门子 S7-1500 / Allen-Bradley CompactLogix | 10英寸彩色人机界面;Profinet/以太网/IP现场总线 |
| 气源 | 0.6 至 0.8 兆帕(干燥、过滤后的空气) | 根据循环频率的不同,流量为 150–300 纳升/分钟 |
3. 自动化管材盘绕和捆扎的工程优势
自动化挤出后包装可应对独特的机械、质量和经济挑战:
- 减轻输卵管椭圆化和扭结柔性聚合物在不受控制的弯曲下会发生形变。自动化系统会强制材料保持最小弯曲半径,以便:
R_bend ≥ k × OD(k ≥ 8适用于柔性聚氨酯;k ≥ 20对于 20°C 下的刚性 HDPE),保持内核层的循环性。 - 劳动力合理化一名工厂技术员负责管理多达三条挤出生产线,每条生产线每班次可替代 2-3 名人工包装工人。
- 废料和边角料清除:手工切割产生的长度偏差为±1.5%;配备高速剪切机的微处理器长度计数器可实现±0.1%的精度,从而消除不合格的剔除。
- 操作员安全和人体工程学:配备 4 类光幕(ISO 13849-1)的自动化防护罩可消除人工搬运高温线圈造成的灼伤、重复性劳损和夹伤风险。
- OEE和SCADA可追溯性内置 PLC 记录运行时间、总长度、线圈数量、捆扎带消耗量和报警信息,并通过 OPC-UA 导出到工厂 MES 网络。
4. 捆扎技术和张力优化
固定弹性及半刚性管状结构需要仔细选择带材和张力。
              [Strapping Material Selection Matrix]
                                │
       ┌────────────────────────┴────────────────────────┐
       ▼                                                 ▼
[PP (Polypropylene)]                             [PET (Polyester)]
- Width: 9–12 mm                                 - Width: 12–16 mm
- Tensile Break: 1,000–2,200 N                   - Tensile Break: 2,500–5,500 N
- Elastic Recovery: High                         - Creep Resistance: Outstanding
- Target: Light PU coils, small OD               - Target: Large PE coils, heavy loads
- Weld: Thermal / Friction (80–85% Joint)        - Weld: Ultrasonic / Friction (>85% Joint)
材料物理学:PP、PET 和钢的比较
- 聚丙烯(PP)是气动 PU 管、医用级管材和轻质 PE 微导管的标准选择;其高伸长率恢复能力可适应温度变化期间的轻微线圈膨胀。
- 聚酯(PET):适用于重型 HDPE 子管道和波纹管;优异的抗拉强度和低蠕变性使卷材在长途远洋运输中保持紧密。
- 钢带约束钢材很少直接与柔性塑料管接触,因为锋利的边缘会划破柔软的聚氨酯(PU)护套,并压扁聚乙烯(PE)导管。如果需要高强度钢材进行约束,施工人员必须先安装塑料护角或厚纸板鞍形保护垫。
张力调节和表面安全防护
- 过度张紧:超过管材轮廓的压缩极限,导致永久性局部椭圆化、壁变薄或管腔塌陷。
- 张力不足:使线圈环沿轴向滑动,导致在码垛或运输过程中发生伸缩式展开。
现代包装头采用变频驱动器或伺服驱动张力夹爪。张力通过数字方式设定在一定范围内。 150 N 和 600 N 基于壁厚和比率的人机界面 OD / S_wall.
5. 挤出生产线与下游包装的整合
连续生产流程需要结构化的生产线布局:
+-----------------------------------------------------------------------------------------+
|                                    TYPICAL FACTORY FOOTPRINT                            |
|                                                                                         |
| [Extruder & Cooling] ──> [Haul-off] ──> [Dancer Tower] ──> [Turret Coiler]             |
|                                                                   │ (Transfer Arm)      |
|                                                                   ▼                     |
| [Palletizer / Storage] <── [Ejection Conveyor] <── [Radial Strapping Station]           |
+-----------------------------------------------------------------------------------------+- 直接在线挤出同步挤出过程不能因卷材卸料而停止。电动180°分度转塔上的双悬臂式卷筒在卷筒A达到目标长度时切断管材,横向导轨将进料直接输送至卷筒B,无需减速。
- 转移至轨道式拉伸包装机(可选)在多尘或出口环境中,线圈进入在线水平轨道包装机,PE拉伸膜或VCI阻隔膜提供防尘、防潮密封包装。
- 自动卷材倒角和码垛捆扎好的卷材通过气动卸料槽滚落,或由带有膨胀式芯轴夹具的龙门架抓取;下转机将卷材从水平方向调整为垂直方向,以便进行托盘堆垛。
6. 工程选型和尺寸指南
通过评估以下变量来配置设备尺寸:
Step 1: Quantify Tube Parameters (OD, ID, Wall Thickness, Material: PU / LDPE / HDPE)
        │
Step 2: Calculate Coil Dimensions (Target ID, Maximum OD, Stack Width, Weight)
        │
Step 3: Define Dynamic Throughput (Extrusion Line Speed m/min -> Cycles/Hour)
        │
Step 4: Establish Packaging Level (Radial Strapping Only vs. Strapping + Stretch Wrap)
        │
Step 5: Verify Utility Availability (400V/480V 3-Phase, 0.6–0.8 MPa Compressed Air)
尺寸测量操作检查清单
- 材料弹性模量:柔软的酯/醚基PU具有弹性;高密度PE表现出较强的回弹力,需要更硬的芯轴结构和更高的绑带保持强度。
- 最小核心ID约束确认管径能够形成目标内径,且不会超过外纤维伸长极限(通常总应变低于 5%)。
- 生产线速度与捆扎指数周期转塔分度、径向捆扎和卸料的总循环时间必须短于在副主轴上绕制一整卷所需的时间。
7. 技术咨询和实施步骤
从人工包装过渡到全自动挤出后处理单元:
- 定义详细处理参数:记录管材外径、壁厚范围、材料等级(PU、LDPE、HDPE、PA)、线圈芯内径、目标线圈长度和最大挤出速度。
- 联系系统工程请将规格说明和工厂布局尺寸通过电子邮件发送至 info@fhopepack.com.
- 审查功能规格文档(FSD):48 小时内收到详细方案,包括生产线 CAD 布局、吞吐量和周期时间平衡、安全原理图和公用设施要求。
- 批准设计方案和工厂验收测试(FAT)在生产发布和现场调试之前,确定机械布局、软件排序和工厂验收测试 (FAT) 标准。