概要:本页面面向需要运输分切或有色金属卷材的买家,旨在帮助他们避免卷材出现层间重叠、表面划痕或边缘弯曲等缺陷。页面解释了造成这三种缺陷的原因,包装线如何预防这些缺陷,以及在下单前需要检查哪些方面。页面下方的视频展示了一条卷材生产线的运作情况,主要侧重于展示各工位的布局,而非性能记录。
https://www.fhopepack.com/orbital-stretch-wrapper.html
本页内容:本页可帮助您做出决定·伸缩性·表面划痕·边缘弯曲·钓线如何解决这些问题·视频片段展示的内容·买家核对清单·常见问题解答·相关阅读·下一步
本页内容可帮助您决定
包装好的卷材出厂时存在三种风险:层间滑动、外层包覆层留下痕迹以及边缘被压扁。这三种风险在卷材发货前很久就已经确定。缠绕张力决定了第一种风险,任何与卷材接触的因素决定了第二种风险,而捆扎带的安装方式则决定了第三种风险。
本页面逐一分析每个缺陷,并将其转化为您可以与供应商核实的内容。对于每个缺陷,您都会看到防止该缺陷的设计细节,以及证明该细节真实存在的验收测试。
伸缩:滑出原位的层
绕线线圈的各层之间依靠径向压力相互支撑。当这种压力消失时,就会发生套叠现象,内层线圈会横向滑动,导致线圈表面出现阶梯状或锥形。这是一种单向缺陷。一旦线圈层发生位移,后续的缠绕或捆扎都无法将其复位,通常需要重新绕制线圈。
通常,分切是第一步。分切机造成的弧度(或中间较重)会导致条带一侧过长,这种不平衡会逐渐表现为层间偏移。卷绕张力过低或宽度方向张力不均也会直接造成同样的问题。无论哪种情况,线圈只有在有支撑物支撑时才能保持稳定。
储存和运输决定了其余部分。线圈竖直放置时,其自身重量压在内层线圈上,如果没有全宽支撑,下层线圈就会下垂。堆叠没有支撑的线圈会增加同一方向的压力。一次掉落或用力抓握都可能导致线圈在一次动作中失去对齐。
一条线如何防止这种情况发生:
- 方向。在输送和堆垛过程中保持卷筒眼水平,使各层保持堆垛状态,而不是滑动。
- 包装。薄膜将外层包装向内挤压,并增加径向约束,从而产生防止层间滑动的实际压力。
- 捆扎。捆扎带用于在卷材离开生产线前收紧各层材料,并在卷材搬运过程中固定各层材料。
- 边缘导轨。进料口处的导轨可确保纸带在进料过程中保持直线运行,而不是横向偏移。
向供应商确认哪些信息:
- 线圈沿线路方向排列。 询问线圈从传送带到托盘的过程中是否保持水平,以及是否有任何工位将其翻转至直立状态。
- 包装和堆放顺序。 堆叠前贴膜可以保护仍在搬运过程中的卷材。堆叠后贴膜则会使卷材在堆叠过程中失去保护。
- 一张装运卷材的照片。 伸缩式软管的最终结果是软管末端呈扁平状。请在目的地拍照留存。
- 卷绕张力控制。 询问张力是否已设定并逐渐减小,以及如何测量。
表面划痕:外包装上的痕迹
线圈的外层绕线最先接触其他物体,因此最容易留下痕迹。纵向划痕是由于线圈在硬物表面拖拽造成的。电弧划痕是由于线圈旋转时与固定物体摩擦造成的。无论哪种情况,痕迹都会留在金属上,任何检查线圈外层绕线的人都能发现。
大多数损坏原因都与接触和顺序有关。例如,未加防护的边缘(如辊端、防护唇或叉尖)与卷材本体接触;卷材和辊之间夹杂着切屑或碎屑;在捆扎或缠绕过程中,工具在薄膜覆盖之前就直接碾过裸露的卷材;以及将裸露的卷材直接放在水泥地上而不是直接放到生产线上。
预防措施主要集中在表面处理和秩序维护上。滚轮和导轨都经过涂层或加装衬垫,输送路径保持清洁,卷材在再次搬运前会进行包裹或侧面保护。升降机使用真空吸盘或带衬垫的夹具,而不是硬质抓钩,裸露的卷材避免直接接触坚硬的地面。
向供应商确认哪些信息:
- 接触面。 沿着生产线走,寻找涂层滚轮、带衬垫的导轨和柔软的叉齿接触点。
- 裸露金属能走多远。 裸露的线圈每移动一米,就是一次标记的机会。问问自己,这段距离有多短。
- 自行运行线圈。 每完成一个工位后,取下一个线圈,在灯光下检查顶部线圈。
边缘弯曲:轮圈变形
线圈边缘是线圈最薄、最易受力的部分,其失效方式与线圈表面不同。边缘屈曲是指边缘局部被压扁或撑开,最常见于带子交叉处。带子会向内施加很大的力,如果这股力作用在带子边缘而没有缓冲作用,边缘就会发生变形。
薄而软的条带会加剧这种情况,因为承载载荷的材料较少。将卷材边缘对边缘堆叠也会造成同样的问题,因为一个边缘会压在另一个边缘上,而且在起吊或搬运过程中的任何冲击也会造成损坏。
这里的预防措施体现在设计细节上,只要你仔细观察就能发现。每条捆扎带下方都设有边缘保护器,这样捆扎带就会压在保护器上,而不是割破捆扎带边缘。捆扎带的位置比边缘略微靠后,张力也设定为目标值,而不是感觉紧就紧。托盘上的卷材放置在隔板上,这样边缘就不会相互挤压。
如果先贴薄膜再绑扎捆扎带,还能在捆扎带下方形成一层缓冲层。这就是为什么包装和捆扎的顺序比设备清单更重要的原因之一。
向供应商确认哪些信息:
- 边缘保护器及其安装位置。 询问有多少个绑带位置有保护器,并在验收过程中寻找它们。
- 肩带张力(书面描述)。 询问目标值以及测量点。
- 托盘接口。 询问是什么将线圈分隔开来,以及线圈堆叠是加载到表面还是边缘。
包装线如何处理它们
把这三个缺陷结合起来看,这条生产线的职责就显而易见了。它必须防止线圈接触坚硬表面,将缠绕层固定在一起,并在带材到达边缘之前分散其载荷。
- 传送。 滚筒床和平台使线圈保持水平,它们的接触点是刮擦产生或丢失的地方。
- 带状。 绷带将伤口层固定住,使其不会移位,并且在其下方放置保护垫,分散自身的压力。
- 包装。 薄膜密封本体,增加压力防止层间滑动,并为线圈提供能够承受剩余旅程的表面。
- 堆叠。 托盘及其隔板决定了底部线圈是正面承载还是边缘承载。
顺序和设备一样重要。先缠绕后堆垛意味着卷材在被吊入堆垛时就已经得到了保护。先捆扎后缠绕则可以在薄膜缠绕过程中固定各层卷材。询问生产线采用哪种顺序,以及决定顺序的原因。
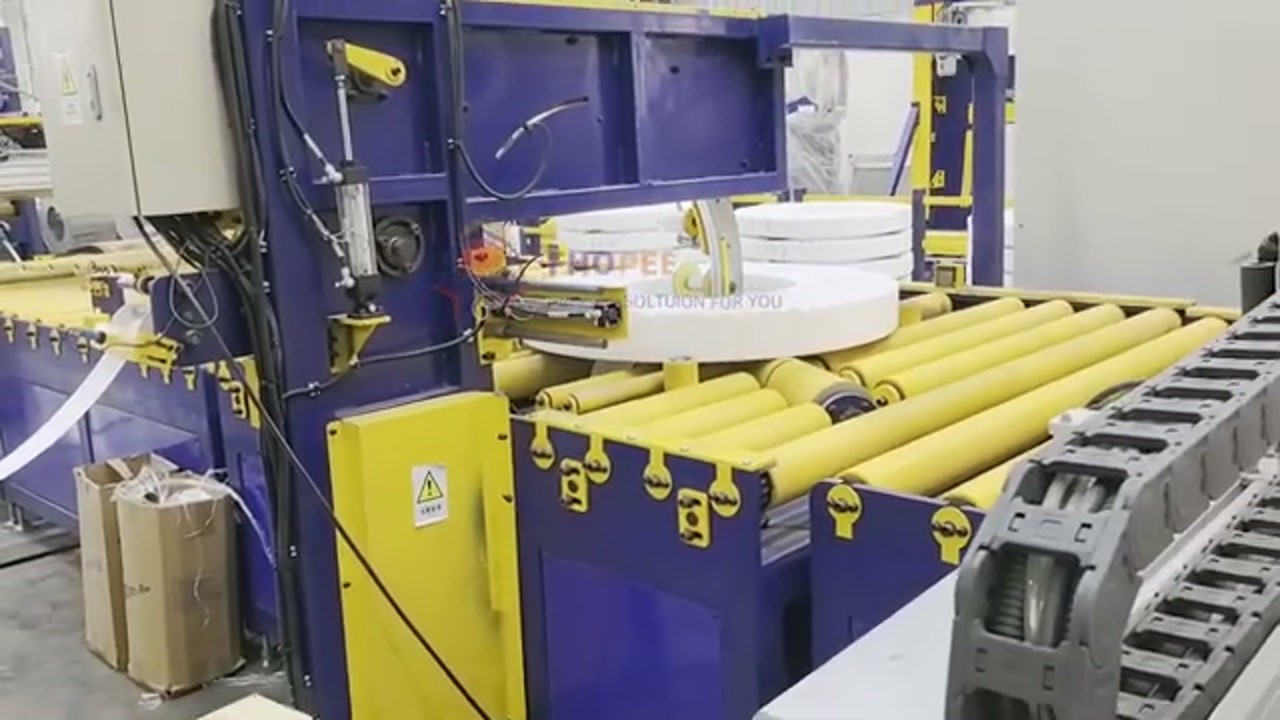
机器生产线片段显示的内容
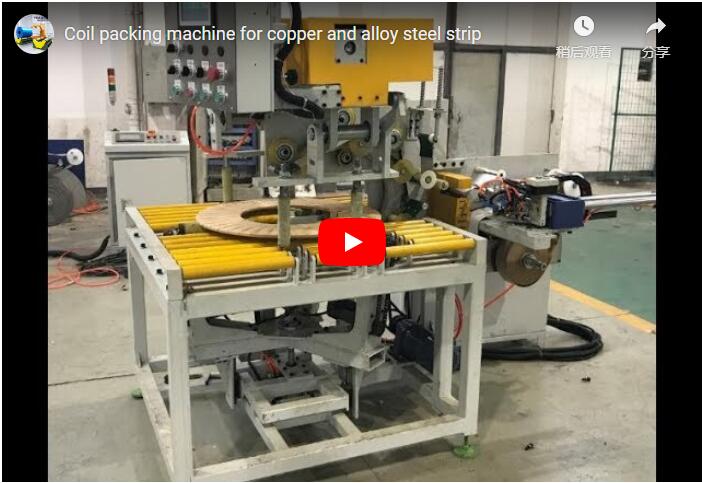
视频展示的是一条正在运行的卷材生产线。卷材水平放置在黄色滚筒输送机上,卷材本体被一条带子固定,透明拉伸膜覆盖在卷材上,其中一帧画面显示了堆叠的卷材。视频的最后部分是一个连续的单镜头画面。以上内容是对采样帧的直接观察记录,并非性能测试。
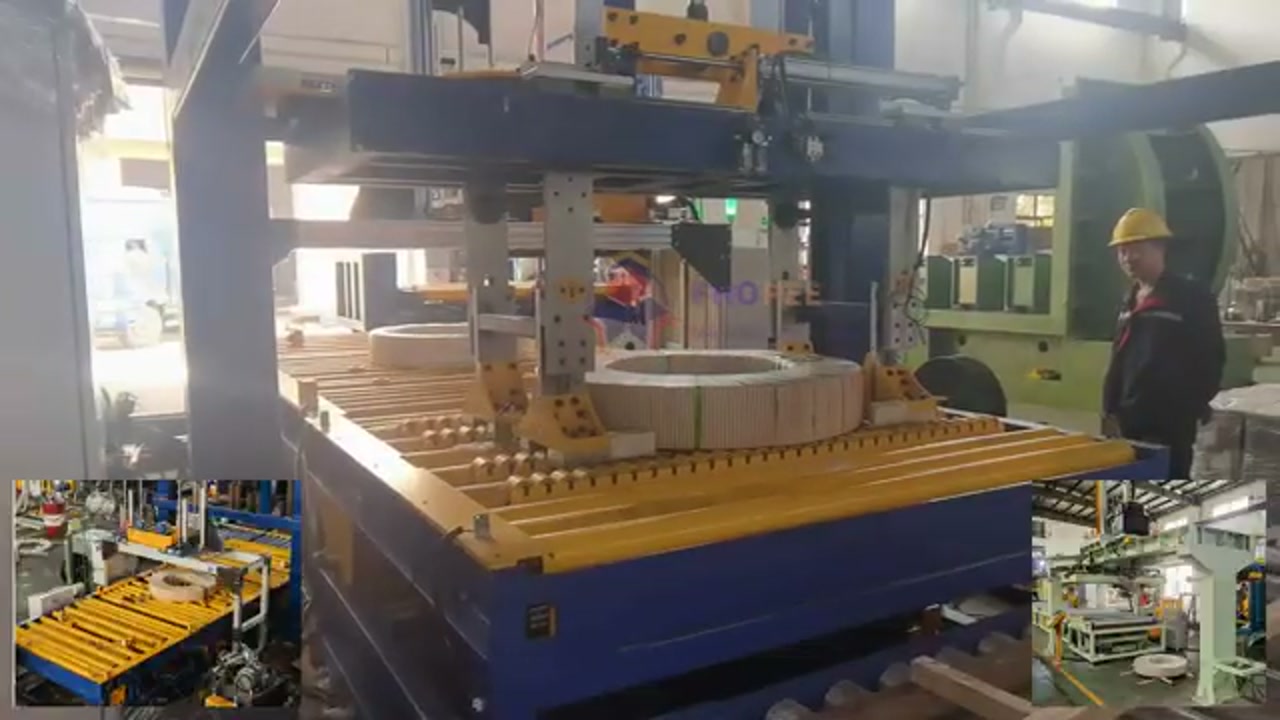
这段视频片段没有显示清晰的循环时间、边缘保护器的安装过程或完整的包覆循环。在解读这段视频之前,有两点需要注意。首先,前82秒是多面板剪辑,因此面板顺序不能证明制作顺序,其次,剪辑过程中没有计时器。
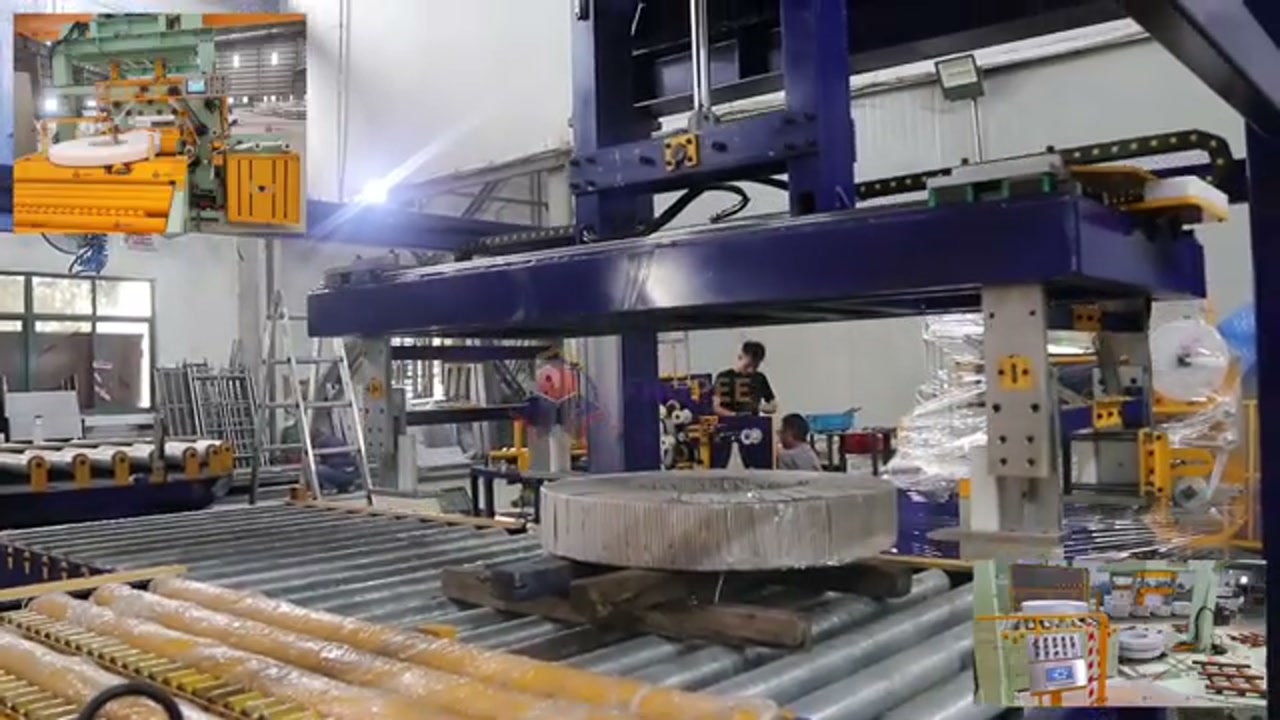
屏幕上没有任何清晰可辨的数字,因此无法从中读取速率、张力或容量等信息。线路和线圈都是真实的;但视频中并没有这些数字。
买家核实清单
六个问题决定了这条线路是否能保护你的线圈。请以书面形式提出这些问题,并将答案与报价单一起保存。
| 向供应商询问 | 它为何决定购买 |
|---|---|
| 边缘保护设计:保护器类型,以及一个保护器可以安装在多少个绑带位置。 | 必须分散绑带的负荷,否则轮辋会在其下方弯曲变形。 |
| 以书面形式描述皮带张力目标及其测量点 | 凭感觉设定的张力会导致线圈边缘被压扁。 |
| 薄膜订单及规格:捆扎前或捆扎后、类型、每卷缠绕圈数 | 肩带下方的薄膜起到缓冲作用;肩带上方的薄膜则没有这种作用。 |
| 卷材规格:外径范围、孔径、带材宽度、厚度、等级和重量 | 确定你最精细的线圈是否适合这条线。 |
| 一个完整的循环,一台摄像机,时钟可见 | 唯一能展现顺序和时间的影像资料 |
| 布局图和控制架构 | 显示这些站点是同一条线路还是独立的单元。 |
将此内容发送给供应商,并原样复制:
- 对于每个绑带位置,使用的保护器,张力目标,以及测量位置。
- 薄膜:在捆扎之前或之后应用,类型,拉伸,以及每卷缠绕圈数。
- 您报价的卷材规格包括:外径、孔径、带材宽度、厚度、等级和重量。
- 一台摄像机拍摄一个完整的循环视频,并附带布局图。
- 裸露的线圈在无保护的情况下运行,以及滚轮和导轨的涂层。
- 这是一张来自我们材料参考安装的已发货线圈照片。
- 您对我们的线圈将进行的验收测试,以及我们如何测量结果。
常见问题解答
单靠肩带就能阻止伸缩吗?
不。捆扎带可以固定线圈,但线圈的伸缩性取决于缠绕的张力以及线圈的存放和堆叠方式。捆扎带可以起到辅助作用,但并非万能。如果供应商将捆扎带视为解决方案,请询问其缠绕张力的设定方式。
我能否通过一段视频来判断供应商的防护措施?
不是剪辑过的视频。视频可以展示工作站和设备,这确实很有用。但它无法显示绑带的张力、每个位置的保护装置,或者线圈完好无损地送达。这些信息需要查阅文件或亲自运行线圈才能获得。
线圈必须沿水平方向移动吗?
对于大多数卷材来说,是的。垂直存放时,卷材的重量会落在内圈上,而这正是卷材开始伸缩的地方。如果您的工艺流程需要垂直存放卷材,那么卷材翻转器必须能够支撑卷材的整个宽度。如果不需要垂直存放,那么没有卷材翻转器的生产线就不算是断线。
相关阅读
- 轨道拉伸包装纸 — 薄膜阶段,通过增加径向约束来防止层间滑动。
- 自动卷材包装线 — 这些站点所属的线路配置。
- 钢卷捆扎机 — 捆扎设备,以及边缘保护器所在的位置。
- 钢卷缠绕机 — 视频中间展示了包装阶段。
- 自动捆扎机 — 同级别的捆扎设备。
- 卷筒翻转器和倾斜器 — 为需要垂直线圈的买家提供的重新定向设备。
下一步
请将卷材组合信息发送给供应商:外径、孔径、带材宽度、厚度、等级和日产量。本页上的卷材信息不包含这些数据,因此信封上的信息需要供应商提供。
然后发送以上七个问题,并以书面形式要求提供边缘保护设计、绑带张力目标和薄膜订单。
然后预订一个完整的测试周期,计时运行,并让他们测试您最精密的线圈作为验收样品。请使用联系页面开始沟通。
上次审核日期: 2026年09月21日
发布日期: 2026年09月21日