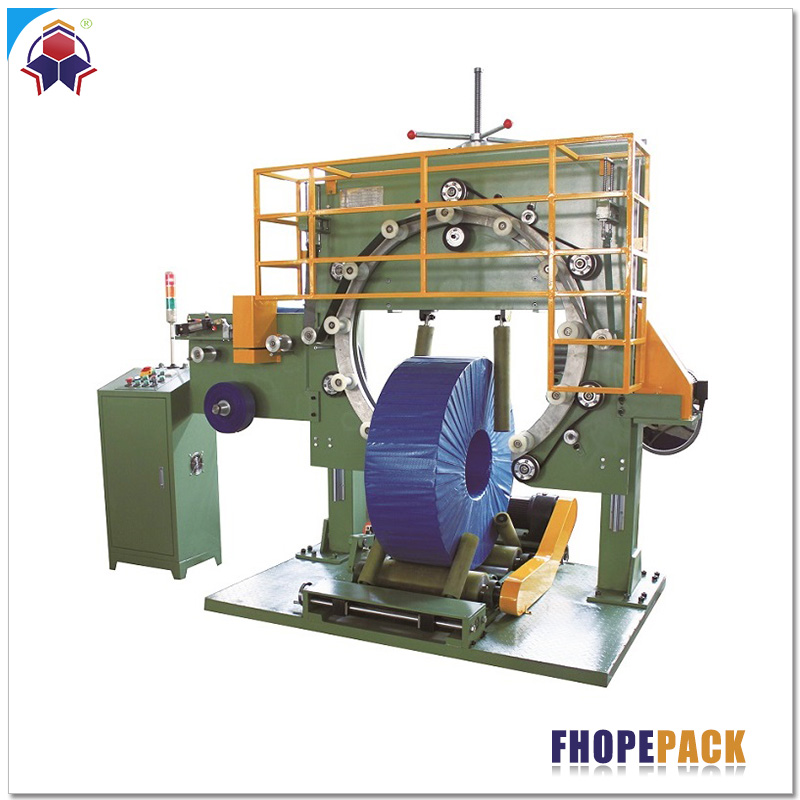
概要:铜和黄铜带材卷材具有高密度(8,960 kg/m³)、低屈服强度,且对表面划痕和大气氧化极其敏感。传统的钢卷包装方法无法满足这些需求:过度夹紧会导致孔变形,裸露的钢材接触会导致电偶摩擦划痕,而暴露在空气中则会导致快速氧化。本工程指南详细介绍了自动化分切卷材包装线的运行,该包装线集成了缓冲旋转门卸料装置、高速径向捆扎装置(穿过网眼)、保护性包装装置以及带有集成称重传感器的伺服驱动垂直堆垛系统。
系统架构与物料流
这条自动化铜带卷包装线协调五个专用机械区域的物料搬运。该生产线不使用起重机或C型吊钩进行人工搬运,而是采用连续电动辊和专用搬运机构:
[Slitter Recoiler]
       │
       ▼
[Turnstile Buffer (Horizontal Eye)]
       │
       ▼
[90° Mechanical Tilter / Downender]
       │
       ▼ (Eye-to-Sky Transition)
[Rotary Indexing Strapping Station (Radial Strapping)]
       │
       ▼
[Orbital Eye-Through Wrapping Station]
       │
       ▼
[Vertical Gantry Stacker & Weighing Unit]
       │
       ▼
[Palletized Outfeed Conveyor]| 加工阶段 | 主机械组件 | 工程职能 |
|---|---|---|
| 1. 线圈放电 | 多臂存储旋转门 | 将分切卷筒从分切机卷取轴上缓冲下来;将卷筒送至出料推杆站,避免边缘接触。 |
| 2. 倾覆/倾斜 | 液压90°倾斜/下倾机 | 将线圈方向从水平孔(眼水平)转换为垂直孔(眼朝天),安装在无痕 PU 衬里支架上。 |
| 3. 径向捆扎 | 带分度捆扎头的旋转工作台 | 将线圈居中,按设定的间隔(90°或120°)旋转,并将PET带穿过环眼以固定带子的张力。 |
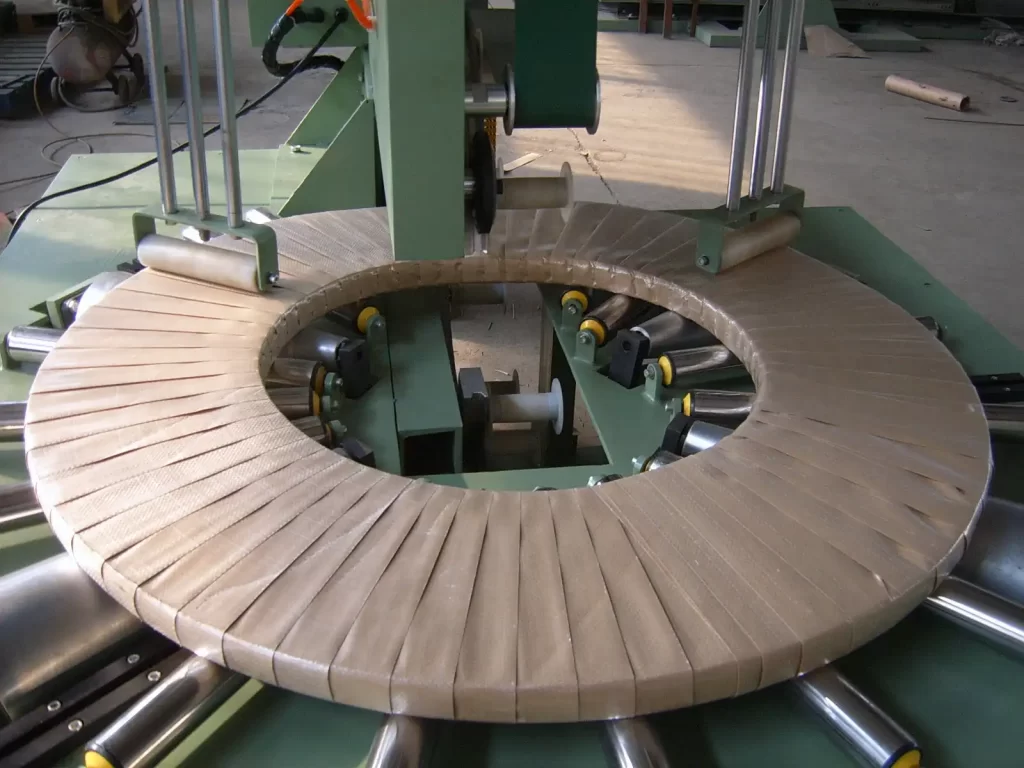
| 4. 表面保护 | 环形轨道包裹环 | 将薄膜或 VCI 纸卷穿过线圈孔,形成 360° 重叠的密封防潮屏障。 |
| 5. 垂直堆叠 | 伺服龙门式堆垛机带剪叉升降装置 | 使用内部膨胀臂或外部周边夹具提升缠绕好的线圈,并按重量限制将其堆放在托盘上。 |
为什么铜带线圈需要特殊的包装方式
加工铜(Cu-ETP、Cu-OF)和商用黄铜(CuZn37)所需的包装参数与铁金属不同:
1. 表面硬度低,边缘压痕敏感性高
纯铜退火后的维氏硬度低至 40–60 HV。钢带、粗糙的输送钢辊或裸露的金属挡块等直接金属摩擦会导致微磨损和划痕,使该材料不适用于精密电子或半导体冲压。本系统中所有承载接触点均采用浇铸聚氨酯(邵氏 A 硬度 85–90)或超高分子量聚乙烯 (UHMW-PE) 衬垫进行屏蔽。
2. 高密度和堆叠不平衡
窄条卷材的密度约为 8,960 kg/m³(比碳钢密度高 14%),因此,托盘上的窄条卷材在达到最大体积高度之前,就已经达到了其法定和机械承载极限。托盘包装配置必须根据重量阈值而非体积堆叠高度来计算层稳定性。
3. 大气氧化和电化学氧化
铜在潮湿环境、酸性工业气体和冷凝水中会迅速失去光泽。该包装线采用轨道式缠绕工艺,通过线圈孔道缠绕拉伸膜或挥发性缓蚀剂 (VCI) 绉纸,形成密封,防止氧化。
径向捆扎工艺
径向捆扎可稳定单个狭缝线圈,消除残余弹簧张力(“时钟弹簧”),防止下游处理过程中发生轴向位移(“伸缩”)。
       [Strapping Head]
             │
      ┌──────┴──────┐
      │  Feed Sword │ ──> Passes PET Strap Through Bore (Eye)
      └──────┬──────┘
             ▼
   [Rotary Roller Table] ──> Rotates 90° or 120° for 2 to 4 Radial Straps
线圈定心和转盘定位
线圈沿着电动滚轮自上而下地移动到捆扎工位。气动定心臂夹紧线圈外径,使线圈内孔与垂直捆扎轨道同心。然后,旋转转盘按照预设的角度步长对线圈进行定位:
- 窄幅线圈(<50毫米)通常会收到 2 条间隔 180° 的径向绑带。
- 中/重型线圈(>50 毫米):收到 3 条 120° 的绑带或 4 条 90° 的绑带。
张力控制型PET接头密封
由于钢带会割破卷材边缘并存在电偶腐蚀的风险,因此不采用钢带。自动捆扎头通过穿过孔眼的可伸缩式送带刀输送 12–16 毫米厚的 PET(聚酯)捆扎带。捆扎带的张力通过闭环电机扭矩控制系统进行调节。
- 张力范围:500 N 至 1,800 N(根据铜带厚度通过 HMI 配方预设)。
- 密封机构摩擦焊接或超声波接头密封,接头效率超过 85%,且无需金属密封件,避免划伤相邻线圈。
自动化垂直堆垛机械
卷材经轨道式包装机捆扎并穿过孔道后,进入堆垛区。自动堆垛机将单个卷材堆叠成整齐的、中心对齐的托盘堆垛。
          [Gantry Stacker Overhead Beam]
                        │
                  [Servo Hoist]
                        │
          [Centering / Gripping Assembly]
                        ▼
             ┌─────────────────────┐
             │  Wrapped Coil (ID)  │
             └─────────────────────┘
                        │
                        ▼  (Lowering onto Pallet)
   [Layer Pad Dispenser] ──> Places Dunnage Board
                        │
                        ▼
             ┌─────────────────────┐
             │    Finished Stack   │
             └─────────────────────┘
      [Scissor Lift & Load Cell Conveyor]
堆垛机臂运动学
- 居中和拾取:配备可伸缩式内部夹爪或底部提升叉的架空式龙门架与线圈内径相匹配。夹爪指状表面覆有硫化聚氨酯,以保护孔径。
- 动态高度传感激光距离传感器检测托盘或前一层卷材的精确顶面,在放置过程中执行平稳减速。
- 自动垫料放置辅助真空吸盘臂在产品配方规定的情况下,将波纹圆盘垫或木制间隔环放置在线圈之间。
- 剪刀式表格索引:随着线圈的堆叠,接收升降台可以逐步降低,保持恒定的取放转移高度,以实现最大吞吐量。
堆垛高度和托盘有效载荷机制
由于铜密度高,托盘装载量取决于其承重能力而非几何高度限制。超过托盘承重限制会导致板材损坏,并在货运过程中造成货架坍塌。
+-------------------------------------------------------+
|  Stack Calculation Principle:                        |
|                                                       |
|  1. Max Coils by Weight:                              |
|     N_stack = floor( M_payload_max ÷ M_coil )         |
|                                                       |
|  2. Total Stack Height:                               |
|     H_total = (N_stack × W_coil)                      |
|               + ( (N_stack - 1) × t_spacer )          |
|               + H_pallet                              |
+-------------------------------------------------------+
物理变量
M_payload_max:运输托盘的认证额定载荷(公斤)M_coil:测量单个线圈的重量(千克)W_coil:狭缝宽度/线圈轴向高度(毫米)t_spacer中间纸板或木垫层厚度(毫米)H_pallet:托盘底座高度(毫米)floor()数学整数截断:向下舍入到最接近的整数
工程实例
| 参数 | 价值 | 参考/条件 |
|---|---|---|
线圈宽度(W_coil) |
120 毫米 | 标称分切宽度 |
测量线圈重量(M_coil) |
285 kg | 高密度铜带线圈 |
额定托盘有效载荷(M_payload_max) |
2,000 kg | 标准重型木材滑橇 |
间隔板厚度(t_spacer) |
3.0 毫米 | 实心波纹防滑圆盘 |
托盘底座高度(H_pallet) |
140 毫米 | 四向入口重型工业撬装 |
步骤 1:确定允许的线圈数量:
N_stack = floor(2,000 ÷ 285) = floor(7.017) = 7 coils
步骤 2:计算总堆叠高度:
H_total = (7 × 120 mm) + ((7 - 1) × 3.0 mm) + 140 mm
H_total = 840 mm + 18 mm + 140 mm = 998 mm
步骤 3:实际有效载荷验证:
M_actual = 7 × 285 kg = 1,995 kg (≤ 2,000 kg pallet limit — Valid)
该生产线的出料辊式输送机集成了一个工业剪切梁式称重传感器。如果测得的累计重量超过设定阈值,堆垛机将停止循环定位,并在人机界面 (HMI) 上触发操作员警报。
可配置线路参数
包装线使用中央PLC数据库来存储不同产品规格的操作配方:
| 线路设置 | 控制变量 | 工程基础 |
|---|---|---|
| 每卷带子 | 2、3 或 4 条径向绑带 | 通过线圈外径和缝隙宽度进行选择,以抵消弹簧效应。 |
| 皮带张力 | 500 牛顿至 1,800 牛顿 | 通过带材厚度进行调节;防止厚度小于 0.4 毫米的薄片出现边缘弯曲。 |
| 包裹重叠 | 30%70% | 海运出口包装采用更高的重叠率。 |
| 包装媒体 | LLDPE拉伸膜或VCI皱纹纸 | 根据目标腐蚀等级和运输时间而定。 |
| 堆叠模式 | 居中列或横向列 | 通过人机界面进行设置,以匹配客户端下游拆垛系统。 |
技术规格表
| 特性 | 标准配置 | 厚规格/定制选项 |
|---|---|---|
| 线圈外径 (OD) | 600–1,400毫米 | 高达1,600毫米 |
| 线圈内径 (ID) | 标准尺寸 508 毫米(可选 610 毫米) | 可配置尺寸:300 毫米至 610 毫米 |
| 条带宽度范围 | 20–400毫米 | 15–600毫米 |
| 最大卷重 | 每站 1,500 公斤 | 3,000公斤重型执行 |
| 生产线周期时间 | 每卷耗时45-75秒(捆扎+缠绕) | 针对分切线生产输出进行了优化 |
| 捆扎材料 | PET带:宽度12–16毫米;厚度0.6–0.9毫米 | 兼容PP表带 |
| 带状连接方法 | 摩擦振动焊接 | 联合效率≥85% |
| 包装材料 | PE拉伸膜(15–35 µm)/ VCI纸卷 | 增强型编织复合织物 |
| 接触面保护 | 聚氨酯邵氏A硬度85-90,超高分子量聚乙烯衬里 | 工程毡或黄铜面止动器 |
| 控制架构 | 西门子 S7-1500 或 Allen-Bradley PLC + 触摸式人机界面 | 全面集成 SCADA/MES 生产线 |
安全要求和工业合规性
铜卷输送生产线将重型载荷与高速自动化运动相结合。该系统符合国际机械安全指令:
| 标准/危险点 | 保护机制 | 操作要求 |
|---|---|---|
| 旋转闸门和下行闸门 | 带有互锁式通道门的坚固周界安全网 | 大门打开时自动关机(EN ISO 13849-1 Cat. 4 / PL e)。 |
| 绑带头部剑区 | 滚筒输送机入口/出口处的光学光幕 | 如果异物进入剑刃运动路径,自动停止进给。 |
| 堆垛机坠落危险 | 气动杆锁和垂直机械式防坠器 | 防止堆垛机小车在突然失去气动/动力时下降。 |
| 紧急停止协议 | 每个操作面板上都设有0类紧急切断装置 | 双通道安全电路断开所有执行器电源总线。 |
| 上锁/挂牌(LOTO) | 集中式气动泄压阀和可上锁的隔离器 | 按照 OSHA 29 CFR 1910.147 的规定执行强制性程序。 |
| 机械安全标准 | 符合 EN ISO 12100:2010 和 EN 415-10:2014 标准 | 已通过CE符合性声明认证,适用于欧洲市场。 |
选择与整合清单
在评估现有或新建分切设备的包装线布局时,请使用此清单:
- 条形尺寸包络确认最小/最大外径、内径、分切条宽度和单次切割重量。
- 合金硬度分布:指定铜等级(例如,C11000 ETP、C10200 OF)和回火状态(退火 O60 与硬质 H04),以最终确定触点焊盘。
- 表面光洁度限制镜面抛光、镀锡或电镀的条带需要特殊的毛毡或不留痕迹的 PU 衬里。
- 绑带放置要求:每条带尺寸穿过眼孔的径向带数量(2、3 或 4 个位置)。
- 腐蚀防护方法:直接拉伸膜封装与出口物流专用VCI纸夹层。
- 托盘规格尺寸(长×宽×高)、最大承载能力、四向入口与双向入口、实心甲板与条板滑橇。
- 狭缝出口对准分切机卷取轴的高度以及转车与转闸缓冲臂之间的间隙。
- 公共事业基础设施:可用工厂电压、相位稳定性和连续清洁干燥空气供应(0.5–0.7 MPa)。
工程常见问题解答
问:为什么采用穿过眼部的径向绑带而不是环形外径绑带?
答:窄缝铜卷(宽度小于 200 毫米)外形尺寸极小。在窄带边缘使用环形绑带在运输过程中极易脱落,并可能导致脆弱的带材外缘弯曲。而通过卷眼进行径向绑扎,可将各层紧密地固定在内轴上,从而保持结构的圆度并防止卷曲。
问:该系统如何防止高纯度电铜线圈被刮伤?
答:该生产线完全消除了与裸露碳钢的接触。输送辊采用邵氏A 85-90聚氨酯硫化或套管;侧向导向臂采用不伤表面的超高分子量聚乙烯(UHMW-PE)低摩擦聚合物;堆垛头采用柔性内衬,以保护卷材的关键内层包覆层。
问:当卷材分切宽度不同时,如何防止托盘超载?
答:PLC程序采用动态配方配置。堆垛机控制器通过以下方式计算允许的线圈数量: floor(Payload Limit ÷ Actual Weight)当与集成式输送机称重传感器秤配合使用时,每个线圈堆在进入出料存储区之前都会进行确认。
问:这条生产线可以同时加工铜带和黄铜带卷材吗?
答:是的。由于黄铜的密度略低于铜(约 8,500 kg/m³ 对 8,960 kg/m³),但通常硬度更高,因此同一条生产线可以处理这两种合金。PLC 程序会根据所选合金 ID 动态调整捆扎张力和包覆重叠量。
技术项目咨询及报价支持
FHOPE 工程设计公司可根据分切线产能定制线圈捆扎、缠绕和堆叠单元:
- 提交线路规格请将您的布局图、分切周期目标时间、卷材尺寸范围和托盘承重能力通过电子邮件发送至 info@fhopepack.com.
- 48小时内完成技术方案:在 48 个工作小时内收到完整的设备功能规格、辊筒中心线图、循环时间分析和公用设施消耗计划。
- 工程场地校准与我们的包装系统工程团队一起审查分切机、卷取机、旋转缓冲器和出料托盘系统之间的接口连接。
相关系统及参考文档
资料来源与行业标准
- 机器规格和功能运动学布局:FHOPE 系统工程组。
- 铜的物理特性:标准工程密度(8,960 kg/m³),符合 ASTM B152 / DIN EN 13599 标准。
- 安全和风险降低标准: ISO 12100:2010 (机械安全——设计总则)
- 包装机械安全标准: IN 415-10:2014 (包装机械安全——一般要求)
- 电气和控制架构:IEC 60204-1(机械安全——机械电气设备)。
工程部上次审核日期: 2026年10月27日