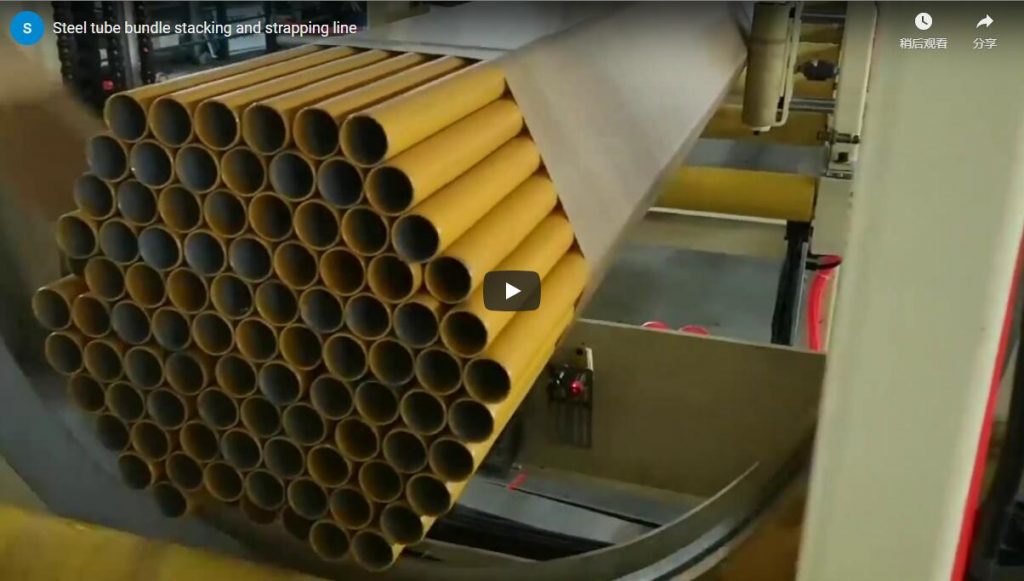
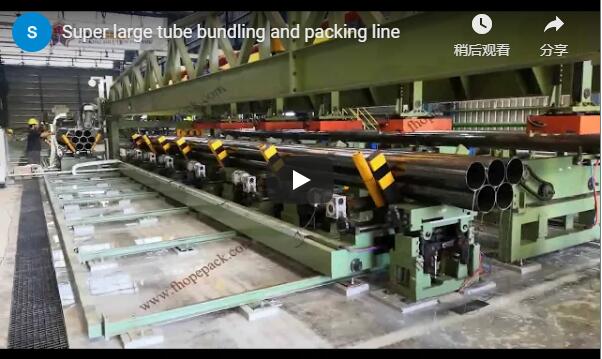
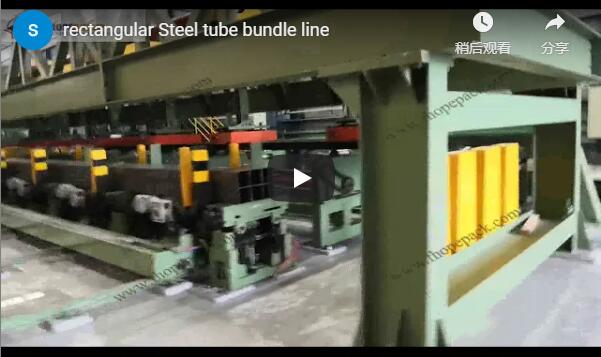
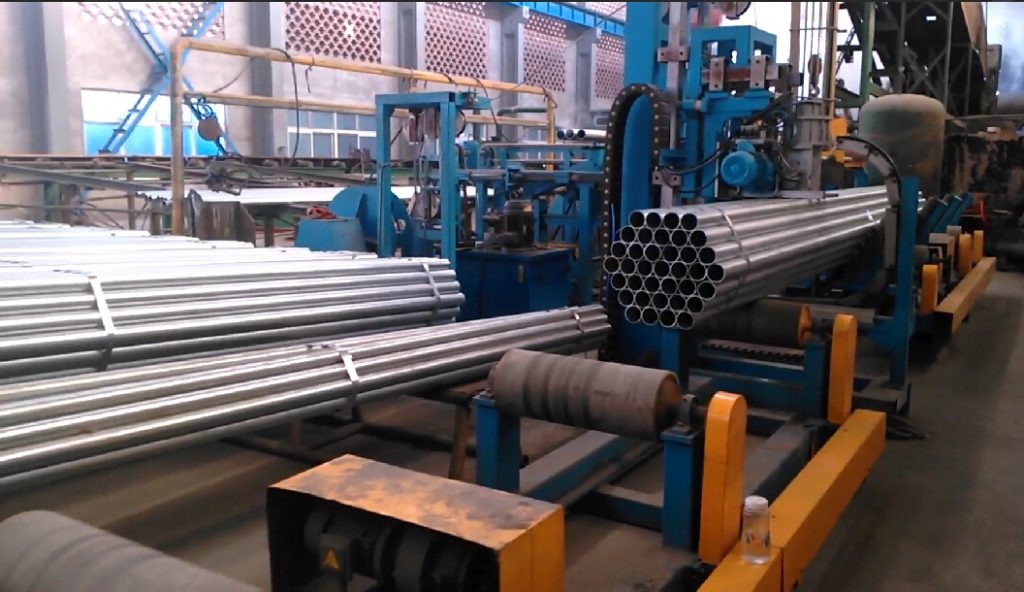
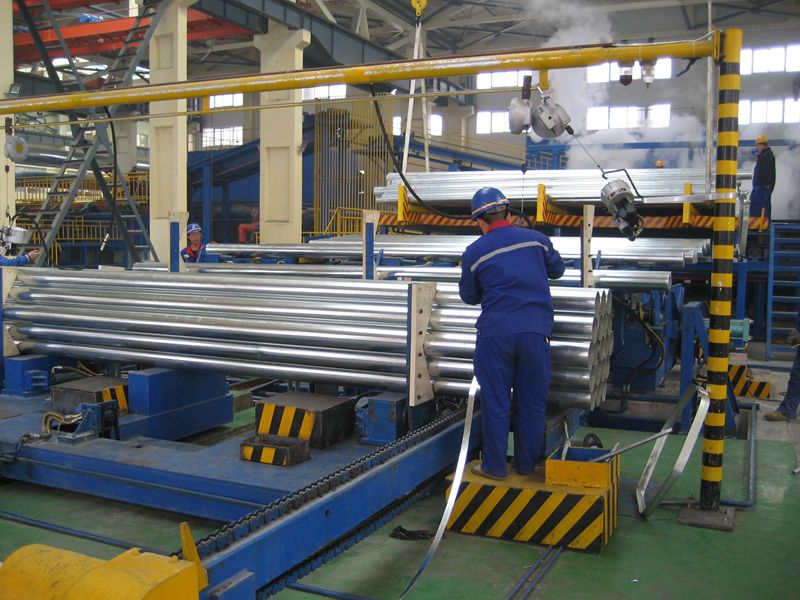
概要:一条自动化轻型钢材包装线从辊压成型机接收散装的C型材和U型材,并输出贴有标签的成品料堆,以便物流运输。该生产线对型材进行计数,将其捆扎成小捆,对接触点进行轨道式缠绕,贴上标签,并将小捆堆叠成成品。这条PLC同步生产线以标准额定值运行,例如2500公斤的堆叠负载和15至25米/分钟的缠绕速度。本指南涵盖了工作流程和规格范围。
目录
这条线的作用
一条自动化的轻型钢(LGS)捆扎包装线,将冷轧成型线生产的散装C型钢、U型钢和轻型钢型材,捆扎成贴有标签的主垛,以便进行全球物流和建筑工地运输。
该生产线与辊压成型机同步运行,因此成型后的型材可直接进入计数、捆扎和包装环节,而无需在机器出口处堆积。这消除了成型后处理的瓶颈,从而提高了高速辊压成型生产的总产量。
线路如何运行
该生产线遵循从产品输出到卸载的六个自动化步骤。
精密传感器对型材进行计数,并根据预设参数确认每个小捆的数量。重型横向输送机构将型材从辊压成型机输送到对准区。然后,轨道式包覆系统在关键接触点进行部分包覆,以固定型材捆,实时打印机则在顶面上打印条形码标签。
专用的起重装置将成品捆扎成高密度主堆垛,并按照预设矩阵进行堆垛,然后通过传送带将主堆垛输出到卸货区,以便叉车取货。
整个流程由各工位通过PLC同步运行,由一台西门子PLC和一台配备人机界面(HMI)触摸屏的设备进行协调,该设备控制计数、输送、包装、贴标和堆叠等工序与辊压成型机的配合时间。人机界面还存储着决定捆扎质量的调整点。通过校准部分包装张力,可以在不使薄壁LGS型材变形的情况下达到最大的捆扎强度,从而无需额外覆膜即可消除运输过程中捆扎松散的风险。
部分包裹优势
这些捆扎带在型材接触处进行加固,而非边缘到边缘完全包裹。轨道式缠绕系统针对关键接触点进行加固,从而确保捆扎带在运输过程中保持稳定,同时降低薄膜消耗。
针对特定部位的包覆是保护锌涂层的关键:薄膜可以防止型材表面摩擦,并且比全面包覆更能减少灰尘和水分的沾染。由于轨道式薄膜包覆取代了捆扎带,薄壁型材在运输过程中不会受到钢带的挤压。
主堆叠和负载保护
完成的小捆货物通过自动主提升系统组装成主货物,该系统将每个小捆货物按照预设矩阵堆叠起来,使最终货物密集且稳定。
升降机将每捆货物排成一列,使重量均匀分布在整个货物上。较低的型材不会因重压而变形。最终形成均匀的矩形货物,既缩小了仓库占地面积,又能在堆垛和运输过程中保持形状。
标签和可追溯性
每个捆包都带有实时打印并贴在顶部表面的条形码标签,因此每个捆包的身份、等级和数量都会随其一起运送到施工现场。
这样就形成了辊压成型数据与成品物料之间的闭环。进料传感器确认数量并自动贴标,从而消除了大型建设项目中常见的人工录入错误,确保物料流的顺畅运行。
典型规格范围
以下数值为该系列产品的公布标准额定值。请根据您每个项目的辊压成型机产量核对具体数值。
| 名称 | 规格 |
|---|---|
| 适用材料 | 轻型钢、C型钢、U型轨道和轻钢型材 |
| 最大堆叠载荷 | 2500 kg |
| 包装速度 | 15 至 25 m/分钟 |
| 最大堆叠高度 | 1200 毫米 |
| 控制核心 | 西门子PLC,带HMI触摸屏 |
| 额定功率/电源 | 12.5千瓦/380伏,50赫兹,三相 |
| 空气压力 | 0.6至0.8 MPa |
机器选择清单
在您索取报价之前,请先核对以上几点,其余部分将根据您每个项目的辊压成型机产量进行确认。
| 名称 | 每个项目需要确认的内容 |
|---|---|
| 简介 | C 和 U 尺寸、规格和捆扎规格 |
| 进料 | 辊压成型机出口高度和螺距 |
| 仪器套件选项 | 计数并包裹点,仅覆盖接触点 |
| 贴/换标 | 条形码内容和标签库存 |
| 主负载 | 堆叠矩阵和最大高度 |
| 公用事业 | 动力、气压和地板容量 |
| 网站 | 布局、防护间隙和出料 |
操作和安全基础知识
转运、包装和堆垛工位周围的加工区域均设有防护罩,生产线运行时,警示灯会循环闪烁。操作人员在自动循环期间应远离防护工位,并在卸货前确认主货物已离开出料口。
运行前,请确认当前轮廓尺寸、标签纸和胶片卷轴的预设规格。任何轮廓或捆扎规格的更改都需在下次捆扎前输入到人机界面 (HMI) 中,防护罩内的维修操作请遵循手册中的锁定程序。
维护要点
在第一班次开始前进行日常检查。确认计数传感器清洁且能读取所有配置文件,胶片路径无杂物,标签打印机库存充足且色带无故障。
按照手册说明,保持输送机构导轨、提升链条和输送机驱动装置的润滑,并在高流量运行前检查气路压力是否符合额定值。注意PLC报警屏幕,查看传感器和驱动器是否存在故障,并在重启前清除故障代码。
工程常见问题解答
问:该生产线可加工哪些型材?答:轻型钢型材,包括C型钢、U型钢和轻钢型材,加工量以机器公布的堆叠额定值为准。
问:这条生产线的缠绕速度有多快?答:公布的缠绕速度为每分钟 15 至 25 米,计数、贴标和堆垛步骤由 PLC 同步控制。
问:每束薄膜都完全包裹了吗?答:不是。轨道式缠绕系统在关键接触点进行部分包裹,这样既能稳定薄膜,又能降低薄膜消耗。
问:如何识别捆包?答:在每个捆包的顶面实时打印并粘贴条形码标签,以实现全程可追溯性。
问:成品捆扎好的货物如何处理?答:自动主提升机将它们按照预设矩阵堆垛成高密度主货物,然后通过传送带将货物输出,供叉车提货。
下一步
- 请将您的辊压成型机产量、型材尺寸和捆扎规格通过电子邮件发送至 info@fhopepack.com。
- 我们会在48小时内发送布局图和包装线方案。
- 安装前,我们会安排现场勘测,以确认进料、空气和电力情况。
相关阅读
来源和标准
- ISO 12100:2010 — 机械安全。设计、风险评估和风险降低的一般原则
- EN 415-10:2014 — 包装机械安全。通用要求
- EN ISO 13849-1:2023 — 机械安全。控制系统的安全相关部件
- FHOPE 全自动轻型钢材捆扎包装生产线演示视频,YouTube。
上次审核日期: 2026年10月09日