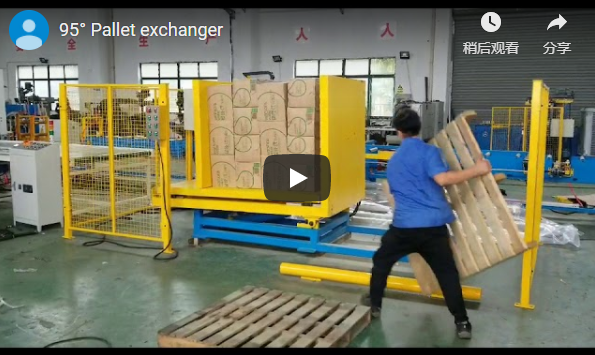
概要:本视频展示了一套自动托盘更换系统,该系统由钢架、橙色龙门式机械臂、蓝色升降托盘平台和黄色支撑导轨机构组成。视频画面显示,叉车将装满纸箱的托盘送入机器,随后机器内部结构打开,准备进行托盘更换。视频中未显示循环时间、负载能力和控制细节——请与制造商确认。
为什么包装生产线上的托盘更换很重要
托盘会磨损。它们会开裂,会被出口检验员拒收,或者尺寸不符合客户要求。遇到这种情况,就必须有人把所有货物从旧托盘搬到新托盘上。如果靠人工搬运,就意味着要一层一层地搬动纸箱——既慢又费力,而且极易造成产品损坏或腰部受伤。
自动托盘更换系统用机械取代了人工操作。货物保持在一起,只有下方的托盘会被更换。本页视频展示了FHOPE工厂的设备,本文将详细解读视频内容,分析视频未涵盖的部分,以及买家在决定实施前应该核实哪些信息。
机器运行中:视频记录了什么
这段视频时长约24秒,记录了托盘交换过程的开始:
| 时间 | 会发生什么 |
|---|---|
| 0–8年代 | 静态场景:一台自动托盘更换系统位于工厂车间内。左侧工位上放置着一个装满堆叠纸箱的托盘;右侧的蓝色托盘平台处于较低的待机位置。 |
| 10–12年代 | 一辆橙色的叉车从左侧驶入,用叉子叉住装满货物的托盘,开始将其向机器移动。 |
| 14–16年代 | 叉车将装满货物的托盘完全运入机器内部区域,显然是旧托盘的卸货区。中央的灰色门板处于关闭状态。 |
| 18–24年代 | 叉车已离开框架。机器内部结构暴露在外:中央门打开,露出内部导轨和升降机构。一根黄色导轨或支撑臂从机身延伸而出,用于输送新托盘或堆放废旧托盘。备用纸箱堆放在框架左下方。 |
视频片段的结尾,左侧托盘站是空的,右侧蓝色平台上放着一个空托盘——这是在新托盘供应或废旧托盘堆放步骤之前所预期的设置。
直接观察笔记
以下是根据分析的视频素材整理的客观事实描述,仅进行了语法层面的修改:
- 该系统采用灰色涂漆钢框架,配有粗壮的立柱和横跨左右的顶梁,形成一个封闭的工作空间。
- 右侧立柱上安装了一个橙色的龙门式机械臂,带有垂直升降油缸和水平延伸臂。
- 一个蓝色的双层托盘平台,底部装有滚轮或滑轨,可以升降;在视频的开头,它处于较低的位置。
- 左侧设有一个带有定位挡块的固定式托盘工作站。
- 中央灰色门板可以打开和关闭——很可能是安全防护装置或货物进出通道。
- 在最后的几帧画面中,从机器内部伸出黄色导轨或支撑臂,显然是为了输送或堆垛托盘。
- 安装在机械臂旁边的蓝色气缸驱动抓取或提升动作。
- 立柱和臂上安装了多个黑色圆柱形传感器或光电开关,用于定位或安全联锁。
- 所处理的产品是装在纸箱里的货物,托盘尺寸约为 1200 × 1000 毫米,堆叠两层高,两列宽。
- 机器和墙上的可读标记包括“FHOPE GROUP”和“PACKING SOLUTION FOR YOU”,墙上还有文字“叉车 1800”。纸箱角落印有“UNIVERSAL”。
机器结构概览
| 元件 | 观察到的细节 | 可能的功能 |
|---|---|---|
| 钢架 | 灰色封闭式结构,顶部有横梁 | 构成机器的工作范围 |
| 龙门臂 | 橙色,垂直圆柱体+水平延伸部分,右列 | 交换过程中抓握或提起重物 |
| 托盘平台 | 蓝色双层滚轮/滑轨 | 搬运新的或替换的托盘 |
| 左侧托盘站 | 固定位置,带止动装置 | 接收运来的装载托盘 |
| 中央门 | 灰色,带铰链和闩锁 | 防护罩或产品通道 |
| 黄色导轨/支撑臂 | 在最后几帧中延长 | 托盘输送或废旧托盘堆垛 |
| 传感器 | 立柱和臂上的黑色圆柱形单元 | 位置检测、安全联锁 |
实施过程通常是怎样的
根据观察到的布局,实现流程如下:
- 入境。 叉车将装载好的托盘送到左侧工位,正如 10-16 秒时所示。
- 确保安全。 货物被放置在工作站挡块上;立柱上的传感器确认托盘是否存在。
- 交易所。 系统内部会将旧托盘上的货物转移到从新托盘供应装置中取出的新托盘上,同时将空托盘移动到堆垛位置。
- 出境。 重新装托盘的货物和废弃托盘堆垛分别从各自的位置排出。
重要提示:视频并未实际展示步骤 3 和 4 的执行过程。视频最后几帧显示机器打开、导轨伸出,这与步骤 3 和 4 的启动相符——但完整的交换、分发和堆叠操作并未被完整记录。请将上述流程视为典型的操作流程,并要求制造商演示完整的操作周期。
视频内容(附时间参考)
- 周围 t≈0–8秒 静态场景显示车间内自动托盘更换系统(橙色臂、灰色框架、蓝色托盘平台):左侧托盘承载着堆叠的纸箱(有些纸箱印有绿色/红色),而右侧空托盘平台处于低空待机状态。
- 周围 t≈10–12秒 一辆橙色的叉车从左侧驶入,叉子已经伸到装满纸箱的托盘下方,准备移动或更换托盘;机械臂保持静止。
- 周围 t≈14–16秒 叉车向右移动,将装载好的托盘完全送入机器内部(旧托盘卸载区),而右侧平台保持空置,中央灰色门关闭。
- 周围 t≈18–24秒 叉车驶出框架;内部现在暴露出来——左侧托盘位置已清空,右侧蓝色空托盘仍然保留,中央灰色门打开,露出内部导轨和升降机构,黄色导向/移动元件作为新托盘进料/旧托盘堆垛系统的一部分伸出;左下角的纸箱印有部分“UNI…”字样。
视频中没有显示的是:
买家应注意视频素材中存在的重大缺失:
- 额定负载能力(最大托盘重量,机械臂承载能力)
- 每次托盘交换的总周期时间
- 机器型号
- 电源详情(电机额定功率、液压压力/流量)
- PLC品牌、HMI类型和控制架构
- 安全认证(CE、ISO 13849 或同等认证)
- 新型托盘分发机构的内部结构(料仓容量、传送带长度)
- 废料托盘堆垛高度或数量限制
- 人机界面屏幕、按钮面板或操作界面——在任何画面中都不可见。
- 监控录像中未发现紧急停止按钮和安全光幕。
这些都不是批评——它们根本不在这个短片里。每一项都应该列入你的购买前检查清单。
适用性标准:该系统是否适合您的产品线?
| 如果符合以下条件,则非常适合…… | 请三思而后行…… |
|---|---|
| 您经常需要将装满纸箱的托盘重新码放在托盘上,以便出口或满足客户合规要求。 | 您的货物不稳定或收缩包装松散——请检查货物固定方式。 |
| 你想减少叉车进出工作区的次数 | 您需要一个完全演示过的自动化流程——请申请使用您的产品进行现场测试。 |
| 占地面积足以容纳一台封闭式钢架机器。 | 您的托盘尺寸差异很大——请先确认其兼容性。 |
| 您希望将废弃托盘集中堆放收集,而不是一个一个地运走。 | 您需要远程监控/诊断功能——请检查可用接口 |
需要向制造商确认哪些信息
购买前,请将以下问题以书面形式写下来:
- 托盘尺寸适应性(例如,1200 × 1000 毫米与 1100 × 1100 毫米)
- 每循环额定负载和机械臂容量
- 使用与您类似的负载测量循环时间
- 新型托盘分发模块是全自动的还是需要手动补充,以及其料仓容量
- 废料托盘堆垛机是否包含计数或满堆报警功能
- 控制接口选项(例如,与现有生产线PLC集成)和远程监控可用性
- 符合您所在辖区的安全法规,以及防护装置和联锁设计
- 售后培训和备件承诺
安全和操作注意事项
机器的半封闭式钢框架和中央门构成了一道物理屏障,这是一个合理的基准。立柱上可见的传感器单元表明存在自动位置检测功能。然而,录像并未证实存在光幕、紧急停止装置或联锁逻辑,因此在您的现场评估过程中:
- 确认机械臂的操作区域完全被围栏围住,并设有互锁式出入通道。
- 确认升降平台在人员位于封闭空间内时不会循环运转。
- 如果使用液压系统,请询问维护计划中的泄漏检查周期。
- 在最终确认布局方案前,请索取完整的安全电路图。
常见问题解答
视频展示了完整的托盘更换流程吗?没有。视频只展示了叉车运送装载好的托盘,然后机器打开,轨道伸出。实际的货物转移、新托盘的投放以及废旧托盘的堆垛过程都没有展示。
机器演示时使用的是哪种货物?堆叠的纸箱——大约两层两列宽,装满一个尺寸约为 1200 × 1000 毫米的托盘。
控制面板是否可见?所有画面中均未清晰显示屏幕、按钮或指示灯。面板布局和人机界面详情应与制造商确认。
废弃托盘如何处理?最终框架中延伸出的黄色导轨或支撑臂表明其具有堆垛功能,但并未展示具体的堆垛过程。请要求演示该步骤。
循环时间是多少?视频中未显示或说明。请向制造商索取在类似负载下测量的循环时间。
相关阅读
- 自动托盘包装机 — 用于托盘更换后通常进行的缠绕包装阶段。
- 半自动托盘包装机 — 一种产量较低的替代方案
- 自动包装线 — 单个机器如何整合到整条生产线中
- 托盘逆变器 — 与托盘更换相比,货物轮换是一种相关方案。
下一步
如果此系统符合您的重新码垛要求,下一步将使用您的实际产品进行循环演示。请访问我们的联系页面,申请视频测试、报价或实施方案讨论。
来源和方法
本文仅以嵌入的视频为事实来源。分析采用视觉模型对采样帧进行;视频仅包含背景音乐,无旁白或语音。视频中未呈现的内容已明确标注,需向制造商核实。