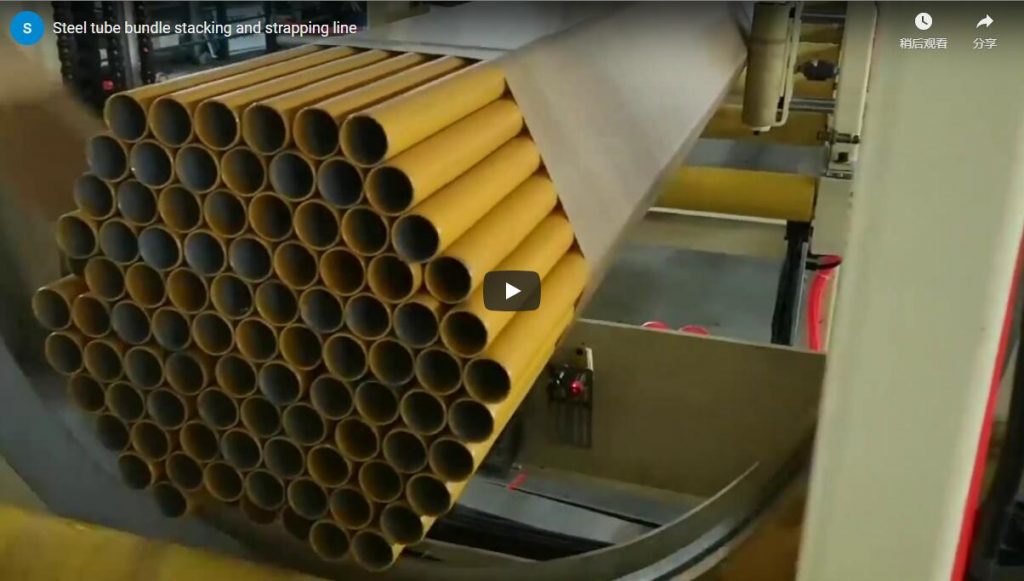
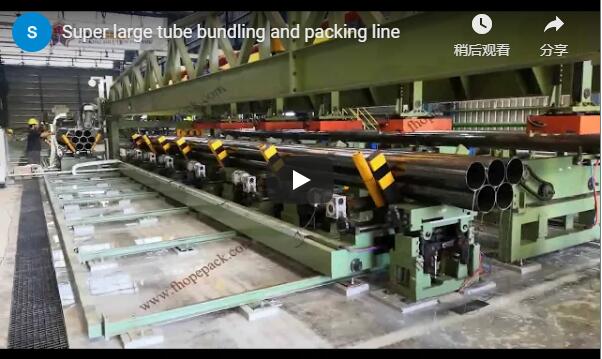
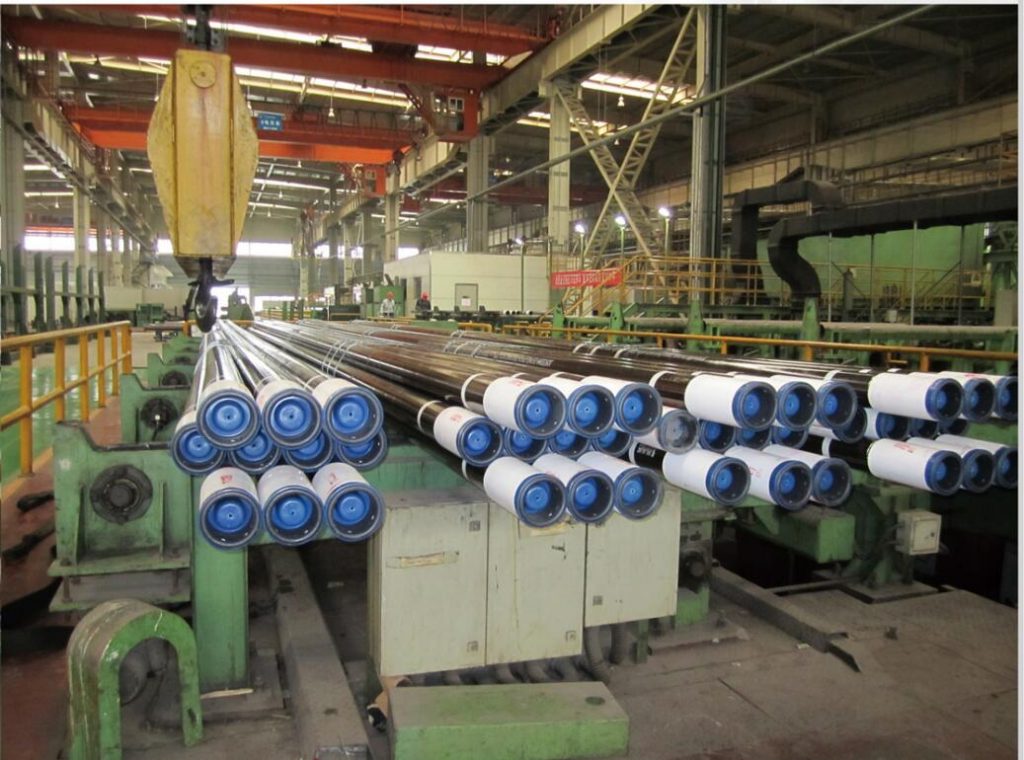
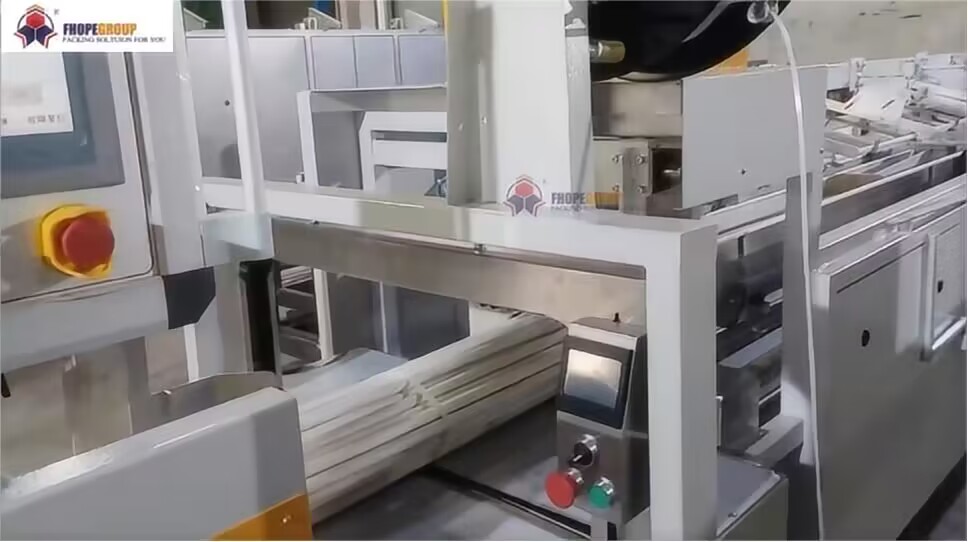
概要:钢管捆扎生产线将钢管按层计数,然后将各层钢管捆扎成六边形或方形,最后进行夹紧和捆扎,以便运输。我们的视频片段时长约165秒,展示了生产线的全过程:钢管存放处、蓝色滚筒输送机、V形成型工位以及正在被夹紧的六边形钢管捆。该生产线可加工直径114.3至323.9毫米的圆管,以及方管和矩形管,并可捆扎成长度4.5至16米、重量高达13,000公斤的钢管捆。
目录
视频片段按顺序展示了以下内容
这条生产线由蓝色钢架构成,配有滚筒输送机、黄色导轨和挡块,以及液压或气动缸。生产线旁的地板上放置着一个带有红色指示灯的白色控制箱。
- 0 到大约 15 秒。 左侧架子上摆放着长长的银色管子,右侧是一条蓝线。戴着安全帽的工人们站在背景中。
- 大约 20 到 30 秒。 一根粗大的黑色管子固定在线路的上横梁上,并向右移动。
- 大约 35 到 50 秒。 镜头沿着线路中间缓缓移动:平行的轨道、圆柱体、黄色挡块和银色管子,它们被送入一排滚轮,滚轮位于带有黄黑条纹的导臂下方。
- 大约 55 到 75 秒。 镜头回到起点,然后向上倾斜几秒钟,拍摄到天窗。
- 大约 75 到 95 秒。 从广角上看,可以看到长长的深色管子沿着线路躺在蓝色支架上,黄色导轨处于静止状态。
- 大约 100 到 135 秒。 一束管材沿着滚筒输送机缓慢地向生产线末端移动,进入 V 形成型工位。
- 大约 140 到 145 秒。 捆扎好的货物放在V型工作台上,末端朝向镜头。两名戴着红色安全帽的工人正在操作侧板,一人蹲着使用工具,另一人扶着捆扎好的货物。
- 大约 150 到 155 秒。 一名工人用手将一叠六边形管子推入夹具中,侧臂开始闭合。
- 大约 160 到 165 秒。 夹具闭合后,一名工人在明亮的弧光灯下,在捆扎物的端面上进行作业。
管束包装线的工位
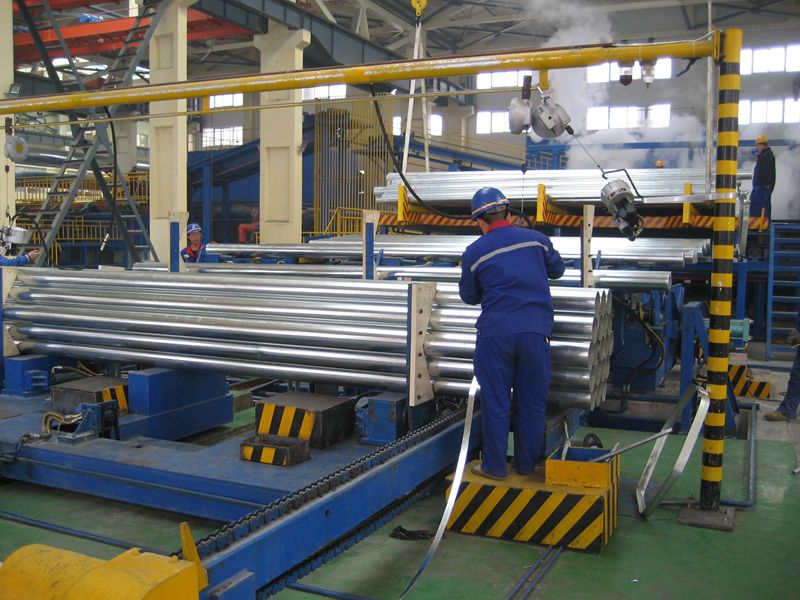
管材从轧机上逐一通过出料辊输送机排出。生产线将它们捆扎成紧密排列、数量精确的捆包,以便起重机或叉车一次性吊装。
| 站 | 它做什么 |
|---|---|
| 出料输送机和废料踢板 | 从轧钢厂取回管材,剔除不合格品 |
| 拾取和吹气 | 他逐一拿起管子,吹干净。 |
| 对齐和计数 | 将管端对齐,并将每根管子计数到一层中。 |
| 层状形成 | 使用电磁卡盘构建排块 |
| 束状形成床 | 形成六边形、正方形或长方形,侧挡块保持形状 |
| 魁梧的 | 全自动钢带捆扎机,25 或 32 毫米钢带 |
| 卸货和堆垛 | 横向输送机,5捆链式堆垛 |
成型装置可根据每种捆扎物的形状进行调整。捆扎完成后,横向传送装置会将捆扎物放置在卸货台上。
线路数据
| 钢管捆包装线 | 规格 |
|---|---|
| 产品外形 | 圆形、方形和矩形 |
| 圆管 | 114.3至323.9 mm |
| 方形管 | 90×90~250×250毫米 |
| 矩形管 | 80×100~200×300毫米 |
| 室壁厚度 | 3.0至12.7 mm |
| 六边形束 | 宽度 450 至 1,100 毫米,高度 350 至 1,000 毫米 |
| 方形或矩形束 | 宽度 350 至 950 毫米,高度 300 至 800 毫米 |
| 管长 | 4.5 16米 |
| 捆绑重量 | 最多 13,000 公斤 |
| 出料输送机 | 大约43米,带捆扎机 |
| 钢带 | 25毫米和32毫米自动云台 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | 触摸屏操作站 |
节拍检查
管束的填充速度取决于轧机的运行速度。例如,假设轧机每分钟产量为 10 根管子,每捆 60 根管子,则每 60 ÷ 10 = 6 分钟,即 360 秒,即可完成一捆管子的填充。
在这360秒内,每个工位(成型或捆扎)都必须完成自己的循环,因为各个工位并行处理不同的捆包。将多条捆扎带捆扎在长捆上通常是耗时最长的步骤,因此我们将捆扎机放置在出料输送带上,这样它在处理一个捆包的同时,下一个捆包就可以成型了。5个捆包的链式堆叠为起重机提供了缓冲空间。
这些数据仅供参考。我们会根据您方案中的铣床转速、管径和管束数量进行核查。
管束包装线选型清单
- 管材的形状、尺寸、壁厚和长度范围。
- 捆扎形状和尺寸、每捆管数和捆扎重量。
- 每分钟磨机产量(管)
- 绑带宽度、绑带数量和绑带沿捆扎线的位置。
- 卸货、堆垛和起重机或叉车装卸。
- 可供出料输送机使用的地面长度。
控制与安全
大约在 140 到 155 秒时,工人站在成型工位内,调整侧板,用手将管束推入夹具,同时侧臂开始闭合。如果手或身体位于管束和正在闭合的夹臂之间,则需要进行设计排除。在我们的生产线上,成型和夹紧操作在围栏区域外的触摸屏工作站进行。
在任何人进入成型工位调整侧板、修正层数或在捆扎末端进行作业之前,必须停止、隔离并锁定成型工位。任何在捆扎末端进行的作业,例如大约 160 秒时的弧形加工,都必须在夹具锁定且传送带隔离的情况下进行。
适用的标准取决于目标市场。对于欧盟CE认证市场,ISO 12100规定了风险评估方法,而EN 415-10涵盖了包装机械的通用要求,其中规定了防护装置和停机装置。
工程常见问题解答
问:捆扎包装线接受哪些尺寸的管子?答:圆形管子直径从 114.3 毫米到 323.9 毫米,方形管子尺寸从 90 × 90 毫米到 250 × 250 毫米,矩形管子尺寸从 80 × 100 毫米到 200 × 300 毫米,壁厚从 3.0 毫米到 12.7 毫米。
问:捆扎物可以有多大?答:六边形捆扎物,宽度可达 1,100 毫米,高度可达 1,000 毫米,长度为 4.5 至 16 米,重量可达 13,000 公斤。
问:捆扎方式是怎样的?答:在出料输送机上,使用全自动钢带捆扎头,可捆扎 25 毫米和 32 毫米的钢带。
下一步
我们分三步确定管束包装线的尺寸:
- 提交您的布局图 结合管材范围、管束形状、每束管材数量和轧机产量, info@fhopepack.com.
- 48小时内收到方案包括站点列表、传送带长度和节拍检查。
- 预约现场勘测 因此,我们确认了轧机运行范围、楼层长度和起重机通道。
相关阅读
来源
- 线路数据和站点: 钢管捆和型材产品页面自动包装线
- 视频片段时间:帧时间取自我们的视频片段,帧间间隔 5 秒。
- 实际操作中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月05日