概述
一条自动化钢卷捆扎、包装和堆垛生产线从轧机或分条机出口接收钢卷,并在一个动力辊道上依次完成捆扎、包装和堆垛三道工序。整条生产线的运行模式在捆扎第一根钢带之前就已确定:捆扎模式。由于已堆垛的钢卷无法在不拆堆的情况下被捆扎头触及,因此捆扎模式必须在堆垛前确定,并且捆扎工位必须位于龙门架的前方。本文面向正在规划新建或升级生产线的钢卷加工商、冷轧厂和服务中心。文章涵盖了生产线的运行顺序、径向捆扎与周向捆扎的选择,以及当堆垛是规格的一部分时需要确认的内容。
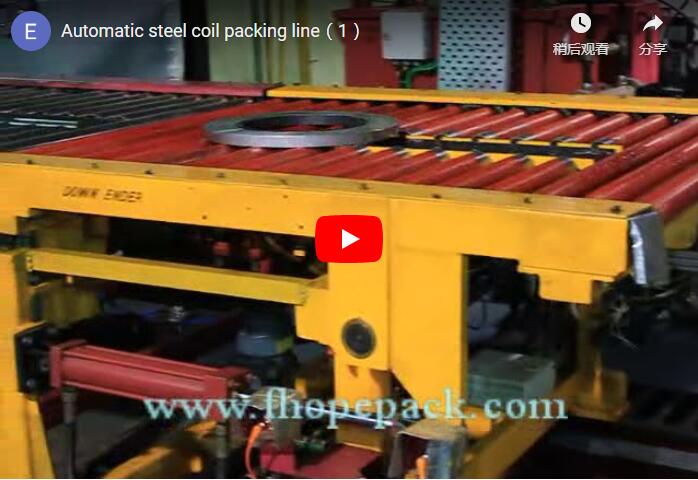
下面的视频片段显示了线圈在动力滚轮的作用下沿生产线移动:
片段中的台词顺序
视频显示,卷绕好的线圈在动力滚轮上平放移动。轨道上方设有一个架空站,线路末端的龙门架会将每个线圈取出并放入堆垛中。这种生产线的作业顺序如下:
| 站 | 操作 |
|---|---|
| 进料 | 卷材通过动力辊从轧机或分切出口进入。 |
| 魁梧的 | 在堆叠结构搭建之前,先将绑带套在线圈上。 |
| 包装 | 线圈被包裹起来并加以保护,但仍可触及。 |
| 堆叠 | 龙门架将每个线圈吊起并放入堆垛中;堆垛高度根据项目而定。 |
关键在于顺序。在龙门吊将卷材放置到位后,再在卷材堆垛外侧绑扎捆扎带,与事先在卷材上绑扎捆扎带是不同的工序。由于龙门吊是最后一道工序,捆扎工作必须在卷材被吊入堆垛之前完成,因此捆扎模式、张力和捆扎带数量需要在询价环节确认,而不是在生产线末端确认。
径向或周向捆扎
几乎所有钢卷捆扎程序都使用以下两种标准捆扎方式中的一种或两种:
| 模式 | 表带的位置 | 典型用途 |
|---|---|---|
| 放射状(穿过眼睛) | 穿过线圈眼并横跨该段 | 将线圈缠绕在一起;每个线圈使用 2、3、4 或 6 条绑带 |
| 圆周的 | 外径周围 | 防止松动的外包装弹开 |
PLC中根据卷材类型存储了捆扎带样式,因此一条生产线无需手动切换即可对窄条卷材和厚卷材应用不同的捆扎带样式。具体使用哪种样式以及每卷材使用多少捆扎带,在确定堆垛方案之前,会根据卷材范围和运输路线来决定;捆扎带数量取决于卷材宽度和运输方式(公路、海运或铁路),并根据具体项目进行确认。
皮带选择和机器范围
捆扎机是根据项目所需的卷材规格定制的,卷材输送机在每次捆扎前都会旋转卷材并将其居中。以下参数是决定生产线尺寸的工程输入参数;每个数值均已根据实际卷材项目进行验证,并非取自视频片段:
| 待确认的参数 | 它修复了什么 |
|---|---|
| 线圈直径范围 | 机器底座、旋转输送机和皮带头行程 |
| 最大线圈重量 | 驱动装置、输送机和升降框架 |
| 背带张力范围 | 捆扎头选择和密封力 |
| 输出目标 | 每圈线圈的线圈速度和循环时间 |
| 每卷径向带 | 索引模式和表带程序 |
捆扎带的材质与卷材相匹配:PET 捆扎带适用于较轻的卷材和需要表面保护的涂层卷材,而钢带则适用于最重的卷材以及远洋运输。分配器通过蓄能器将选定的捆扎带送入头部,PLC 控制器设定张力和密封力,确保同类型卷材每次捆扎效果一致。这些范围是制造商公布的参数范围;具体生产线的具体参数需根据项目进行确认。
张紧的捆扎带会储存能量,因此捆扎头和龙门架周围的防护装置是根据每种布局的风险评估来确定的。对于CE市场的产品,我们参考ISO 12100进行风险评估,并参考EN 415-10作为包装机械的通用要求。作为该系列机械的制造商惯例,所有设备在交付前都会进行约24小时的工厂测试,包括控制系统和紧急停止检查;请将此视为该系列设备的既定惯例,并确认您所购设备的测试记录。
常见问题解答
问:为什么必须在堆叠之前选择绑带模式?
A:如果线圈已经叠放在一起,就不能在不拆卸线圈的情况下对线圈进行捆扎,因此在龙门架堆叠线圈之前,需要确认线圈的排列方式和捆扎带数量。
问:什么是径向捆扎?
A:绑带穿过线圈的环眼并绕线圈一周,将线圈固定在一起;常见的数量是每线圈 2、3、4 或 6 条绑带。
问:什么是环形捆扎?
A:带子环绕外径,防止外层包裹层松脱。
问:这条线路能承受多重的线圈?
答:该生产线的尺寸是根据项目的线圈范围来定的——线圈直径、最大重量和绑带张力是在工程设计过程中根据实际项目进行确认的,而不是从演示中读取的。
问:该生产线可以同时使用钢带和PET带吗?
答:是的。分配器将选定的捆扎带材料送入蓄能器,PLC根据卷材类型设定张力和密封力。
下一步
- 请将您的线圈范围、绑带样式和堆叠方案发送至 info@fhopepack.com。
- 每小时线圈数量、捆扎材料偏好和堆叠方向(朝向天空或朝向墙壁)。
- FHOPE 提交了一份方案,其中包括捆扎头、龙门架和传送带布局。
- 预约现场勘测,以确认场地面积、捆扎带存放空间和叉车路线。
- 全自动钢卷捆扎机 – 通过眼睛和带头行为了解捆扎站后面的情况。
- 全自动钢卷包装线:逐站式包装 – 同一线圈系列的包装线顺序。
- 利用捆扎机实现线圈包装线的自动化 – 对现有卷材生产线进行升级,增加自动捆扎装置。