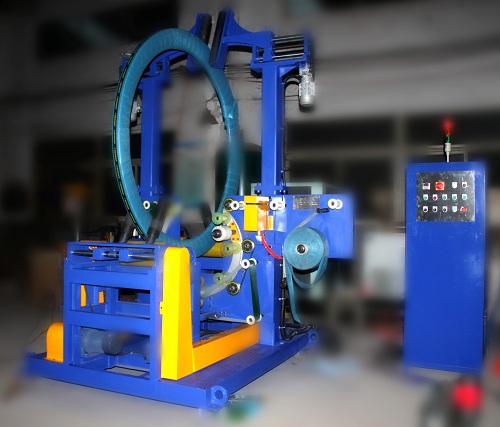
概要:本视频展示了大型卷材的完整缠绕流程:倾斜进料、在旋转平台上定位、使用拉伸膜进行垂直臂缠绕,以及通过动力辊道输送机排出。视频中可见的流程从大约 0-4 秒的进料开始,到大约 40-48 秒的卷材完全缠绕完毕后离开机器。本页面旨在帮助您了解工作流程、设备结构以及购买前需要向制造商确认的问题。
这段视频为何重要
卷材,例如薄膜、纸张、无纺布或其他类似材料,都是难以搬运的产品。它们又重又圆,而且如果外层没有固定好,很容易散开。专用的卷材缠绕机通过让卷材在固定的薄膜托架上旋转来解决这个问题,这样就无需人工提起或旋转。本页视频记录了该工艺的完整循环过程,拍摄于一台正在运行的机器上。
视频时长约七分钟,但最有价值的信息集中在前一分钟。大约48秒后,画面继续显示卷材在出料传送带上移动,这证实了出料稳定连续,而非事先安排的演示。
视频内容:全自动循环过程,一步一步演示
根据录像来看,这个循环可以分解为五个清晰的阶段:
| 阶段 | 视频中的时间 | 会发生什么 |
|---|---|---|
| 1. 进料 | 0–8 秒 | 一个用塑料薄膜包裹的大型白色卷材静静地躺在一条平坦的不锈钢传送带上。传送带向上倾斜,将卷材提升到一条倾斜的滚筒传送带上。一名身穿蓝色衬衫的工人短暂地出现在传送带底部,引导着卷材的移动。 |
| 2。 传递 | 8–16 秒 | 卷筒沿着倾斜的滚筒向上移动,并在机器外壳内的水平滚筒输送机上平放。 |
| 3.定位 | 16–20 秒 | 卷筒放置在一个旋转平台上。一根垂直支撑臂开始向下移动,靠近卷筒。 |
| 4. 包装 | 20–40 秒 | 平台旋转卷筒,同时缠绕拉伸膜。垂直臂在缠绕过程中保持原位;大约32秒时,垂直臂开始抬起,36-40秒时完全抬起,缠绕完成。 |
| 5. 放电 | 40–48 秒 | 包装好的卷材短暂地停留在平台上,然后转移到水平滚筒输送机上,并远离机器。 |
对于任何评估此类机器的人来说,以下几点值得注意:
- 是负载旋转,而不是胶片托架旋转。 垂直臂和薄膜输送装置保持固定位置,而平台旋转。这是一种常见且简单的卷材缠绕结构。
- 进料口处存在操作员接触点。 倾斜阶段底部附近可见的工人表明入口处需要人工引导或装载辅助。装载能否完全自动化取决于上游配置——请咨询制造商。
- 出料方式为滚筒输送机。 缠绕好的卷材依靠自身的动能或传送带的驱动力滚动离开,这意味着生产线可以继续到达暂存区、码垛区或下游包装机,而无需重新搬运。
直接观察笔记
以下部分尽可能保留了原报告中的事实陈述,仅做了语法层面的修改。它是本文的证据核心。
- 视频开头,可以看到一大卷用塑料膜包裹的白色材料放在平坦的不锈钢传送带上;机器的垂直支撑框架在右侧可见,卷材静止不动。
- 4-8 秒后,传送带向上倾斜,抬起卷筒;一名身穿蓝色衬衫的工人短暂地出现在机器底部,似乎在引导卷筒;然后卷筒被放置在倾斜的滚筒传送带上。
- 从 8 秒到 16 秒,卷筒沿着倾斜的滚筒输送机移动,然后进入水平滚筒输送机;可以看到机器的底座。
- 16-20 秒后,卷筒位于旋转平台上,机器的垂直臂开始向下移动,准备缠绕卷筒。
- 从 20 秒到 32 秒,机械臂完全下降,滚筒在平台上旋转,同时机器用塑料薄膜将其包裹;机械臂保持原位。
- 32-40 秒时,垂直臂开始抬起并完全抬起;缠绕过程完成,卷筒继续短暂旋转。
- 从 44 秒开始,卷筒在水平滚筒传送带上远离机器;在视频的剩余部分,卷筒继续远离机器,可以看到机器的底座。
视频中没有显示的是:
客观评价的前提是了解视频素材的局限性。以下几点在本视频中无法看到或验证:
- 机器型号、尺寸和负载能力 — 没有铭牌或规格显示。
- 薄膜规格 — 从视频素材中无法确定拉伸膜的规格、宽度和预拉伸比。
- 额定周期时间 —可见的缠绕阶段大约持续20秒的画面,但额定吞吐量取决于胶片重叠设置、旋转速度和传送带速度。请向制造商确认额定产能。
- 控制面板和人机界面 — 屏幕、按钮或参数设置均不显示。
- 安全防护小组 — 光幕、紧急停止按钮和防护装置布局无法识别。
- 胶片切割夹紧机构 — 包装末端的胶片尾部处理没有特写镜头显示。
- 每卷胶卷的功率需求和胶卷消耗量 — 直接索取这些数据。
购买前需确认的技术参数
由于视频仅展示了功能而未说明具体规格,请在询价时使用此清单。清单中的每一项都对应着您需要做出的实际决策。
| 参数 | 为何重要 | 从哪里获得 |
|---|---|---|
| 最大卷材重量和直径 | 决定车架强度和平台尺寸 | 制造商数据表 |
| 卷材宽度范围 | 设置环/臂间隙和输送机宽度 | 制造商数据表 |
| 循环时间(额定) | 设置线路吞吐量 | 制造商数据表或FAT测试 |
| 薄膜宽度和预拉伸率 | 推高每卷胶卷成本 | 制造商数据表 |
| 进料/出料输送机类型和高度 | 必须与上游和下游设备相匹配 | 布局图 |
| 装载方式(手动 vs. 自动) | 视频显示操作员在进料口进行协助 | 请向制造商确认。 |
| 控制功能(食谱存储、计数器) | 减少转换时间 | 请向制造商确认。 |
| 安全包 | 遵守当地标准 | 请向制造商确认。 |
现场优化指南
安装此类卷筒包装机后,性能提升主要体现在以下四个方面。以下具体数值并非摘自视频,而是标准的现场操作规范,具体设置应与制造商确认。
1. 薄膜重叠和缠绕力。重叠越多,包裹效果越好,但薄膜成本也越高。对于容易伸缩或松散的卷材,稳定的张力比过大的重叠更重要。请使用实际产品进行测试,而不是使用模拟卷材。
2. 旋转速度与稳定性。更快的平台旋转速度可以缩短循环周期,但轻质或非刚性卷材在高速旋转时可能会变形或移位。找出卷材在整个缠绕过程中保持圆形和同心状态的旋转速度。
3. 进料准备。视频显示一名操作员在进料口附近。如果卷材到货稳定,使用带定位挡块的动力进料装置可以减少人工操作环节。如果卷材尺寸不一,则安排人员在进料口操作可能更安全。
4. 出料处理。视频中显示的长出料输送机有两个作用:一是缓冲包装好的卷材,二是让包装机更快地开始下一个循环。出料输送机的尺寸应根据您的出料节奏来确定,而不仅仅是根据机器本身来确定。
适用性标准:这种类型的机器适合您的产品吗?
- ✅ 非常适合: 圆柱形卷材,具有一定的刚性,产量可重复,并且在包装前已经输送或码垛。
- ✅ 非常适合: 手工包扎速度慢、不稳定或会导致拉伤的产品。
- ⚠️ 首先检查: 非常轻的卷材,可能会在旋转平台上移动;非常重的卷材,超过了平台的承载能力。
- ❌ 可能不太合适: 对于方形或不规则的货物——托盘缠绕机或水平缠绕机通常更合适。
常见问题解答
一次完整的缠绕周期需要多长时间?从进料到卷材离开平台,整个过程大约需要 40-48 秒。额定周期时间取决于设置和卷材尺寸——请咨询制造商以获取保证值。
卷筒是旋转还是机器绕着卷筒旋转?卷筒在一个平台上旋转,而垂直臂和薄膜输送装置保持不动,如图所示(20 至 40 秒之间)。
装载是自动的吗?可以看到一名工人在进料口引导卷筒,所以还是需要人工参与的。是否具备全自动装载功能——请咨询制造商。
使用的是哪种薄膜?视频中可以清楚地看到拉伸薄膜正在被使用,但无法从视频中判断薄膜的厚度、宽度和预拉伸情况——请咨询制造商。
它能否与现有输送机集成?图中所示机器采用滚筒输送机进行进料和出料,这是标准的集成方式。输送机的高度和宽度必须与您的生产线相匹配——请索取布局图。
它需要哪些维护?视频中没有涉及。典型的卷筒包装机维护包括薄膜输送部件、驱动链条和平台轴承——请向制造商确认维护计划。
相关阅读
- 自动水平拉伸包装机 — 一种不同的包装结构,其中负载通过旋转环或臂传递。
- 拉伸缠绕机概述 — 更广泛的产品系列。
- 自动托盘包装机 — 适用于方形或托盘货物。
- 转环拉伸包装机 — 适用于稳定负载的高速替代方案。
下一步
如果您的产品是卷材、线圈或类似的圆柱形物料,请将卷材尺寸、重量范围和目标循环时间发送给 FHOPE。我们的团队可以确认视频中未显示的规格,推荐合适的机器配置,并提供布局方案。请访问联系页面索取图纸和报价。
来源和方法
本文唯一的事实来源是嵌入的视频。我们使用局部视觉模型逐帧分析了视频素材;视频仅包含背景音乐,没有旁白,因此未进行语音转文本处理。所有时间参考均来自采样帧的时间线。视频中未显示的规格、容量和设置均已明确标注,请与制造商核实。
发布日期: 2026年09月03日