管道和软管处理的先进自动化:自动卷绕和捆扎机的技术分析
在制造和分销环境中,高密度聚乙烯 (HDPE) 管材和各种工业橡胶软管的高效搬运和包装面临着巨大的物流挑战。人工卷绕和捆扎过程通常耗时费力、质量不稳定,并且存在潜在的人体工程学风险。自动化卷绕和捆扎系统提供了一种可靠的工程解决方案,能够显著提高产量、一致性和安全性。本文将深入探讨现代自动管材和软管卷绕机械的设计、组件、技术规格和运行优势。
演示自动管道卷绕和捆扎系统操作的视频。
1. 工程势在必行:克服手动限制
传统的盘绕和固定管道和软管的方法有几个缺点:
- 线圈尺寸不一致: 手动卷绕会导致卷材直径和卷绕紧密度的变化,从而影响存储密度和下游加工。
- 可变捆扎张力: 手动捆扎通常会导致张力不均匀,可能会损坏较软的材料或导致线圈在运输过程中松动。
- 低吞吐量: 手动操作的速度本质上是有限的,从而造成生产线的瓶颈。
- 人体工程学风险: 重复动作和手动处理重型线圈会增加操作员肌肉骨骼受伤的风险。
- 劳动力成本: 需要大量人力来维持可接受的产出水平。
自动化系统通过将精确的机械动作与复杂的控制逻辑相结合来直接解决这些问题。
2. 核心设计原则和系统组件
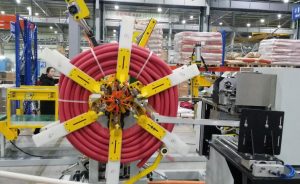
适用于橡胶软管的自动 HDPE 管卷绕和捆扎机是一个集成了几个关键子系统的复杂系统:
- 进料和导向系统: 确保管道或软管正确对准并无过度应力地进入卷取机构。通常包括调节臂或储能器,以控制线速度波动。
- 卷取头/心轴: 缠绕管道/软管的核心机构。其设计多种多样,通常采用可折叠式结构,方便拆卸卷材。变速驱动器 (VSD) 可精确控制转速,确保缠绕均匀。
- 移动单元: 引导管材/软管沿卷绕芯轴宽度方向来回移动,确保卷材均匀分层。伺服电机通常用于驱动,以实现精确定位。
- 长度测量系统: 通常采用编码轮或激光传感器来精确测量管道/软管的长度,并在达到目标长度时触发切割序列。
- 切割机构: 气动或伺服驱动切割器可在达到所需卷材长度后,提供干净、方形的切口。刀片材质和设计对于不同的管道/软管材质至关重要。
- 自动捆扎装置: 将完成的卷材输送至捆扎站。在预设位置(例如,沿圆周的3或4个点)施加、拉紧、密封(通常通过热熔接或摩擦焊接)并切割捆扎材料(通常为PP或PET)。
- 线圈弹出/处理系统: 自动将完成的、捆扎好的线圈从卷绕/捆扎区域移出,通常移到传送带、倾斜台或堆积架上。
- 控制系统(PLC和HMI): 操作的大脑,通常利用可编程逻辑控制器 (PLC) 对机器动作进行排序并控制安全联锁。人机界面 (HMI) 触摸屏允许操作员设置参数(卷材长度、直径、捆扎位置)、监控状态并排除故障。
3. 技术规格概述
在评估自动卷绕和捆扎系统时,关键绩效指标 (KPI) 和规格包括:
| 参数 | 典型范围/规格 | 重要性 |
|---|---|---|
| 管道/软管直径 | 10毫米 – 110毫米(取决于型号) | 定义机器的产品尺寸能力 |
| 最大卷材外径 | 800毫米 – 2000毫米以上 | 确定最终的包装尺寸 |
| 可调线圈内径 | 300毫米 – 1000毫米以上 | 满足不同的芯/线轴要求 |
| 线圈宽度 | 100mm - 800mm | 影响线圈稳定性和操作性 |
| 卷取速度 | 20 – 120 米/分钟(随直径而变化) | 直接影响生产吞吐量 |
| 长度精度 | ± 0.1% 至 ± 0.5% | 确保一致的产品交付 |
| 捆扎材料 | PP(聚丙烯)或PET(聚酯) | 选择取决于所需的强度和成本 |
| 带子宽度/厚度 | 9毫米 – 19毫米 / 0.5毫米 – 1.0毫米 | 与捆扎头能力和负载相匹配 |
| 捆扎张力 | 可调(例如,100N – 800N) | 防止产品损坏并确保线圈安全 |
| 肩带数量 | 2 – 6(操作员可选) | 确保线圈几何形状 |
| 控制系统 | 西门子、Allen-Bradley、欧姆龙 PLC(常见示例) | 可靠性、支持、集成能力 |
| 电源要求 | 380V/415V,三相,3/50Hz(特定地区) | 设施基础设施要求 |
| 压缩空气 | 6-8 Bar(气动元件必需) | 实用要求 |
注:以上为代表值,具体机型另附详细规格表。
4. 运营工作流程和自动化优势
典型的自动化序列如下:
- 建立: 操作员在 HMI 上选择配方/参数(长度、直径、带子位置)。
- 进给: 管道/软管从挤出机或放线架送入机器。
- 卷取: 卷取头旋转,牵引管材/软管。横动装置确保均匀铺层。长度测量连续进行。
- 切割: 达到目标长度后,线可能会暂时暂停(或使用累加器),同时切割器启动。
- 传递: 完成的线圈被转移到捆扎位置(通常是集成的或紧邻的)。
- 捆扎: 捆扎头在预定位置自动应用、张紧、密封和切割捆扎带。
- 弹射: 完成捆扎的线圈会自动从机器中弹出,到达下游传送带或收集区域。
- 循环重复: 卷绕头准备接受下一长度的管道/软管的前端。
这种高度的自动化不仅能带来速度方面的显著运营优势。
5. 自动化系统的可量化效益
实施自动卷绕和捆扎可带来切实的成果:
- 增加吞吐量: 与手动方法相比,卷绕速度明显提高且无需手动步骤,可使产量提高 200-500% 甚至更多。
- 无与伦比的一致性: 精确的 PLC 控制确保每个线圈符合尺寸规格和捆扎张力参数,从而提高产品质量并减少废品。
- 增强操作员安全: 无需繁琐的手动卷绕、起重和捆扎工作,大幅降低人体工程学风险和潜在伤害。机器防护装置和安全联锁装置进一步保护人员安全。
- 优化材料使用: 精准的长度测量可最大程度地减少管道/软管的废料。恒定的捆扎张力可防止损坏并高效利用捆扎材料。
- 降低劳动力成本: 解放之前专注于手动卷绕/捆扎的人员,使其能够专注于更高价值的任务。在人员配置不变的情况下,实现更精简的运营或更高的整体产出。
- 提高包装质量: 紧密缠绕、牢固捆扎的线圈在存储、处理和运输过程中更加稳定,从而降低了运输过程中损坏的风险。

6. 多样化的行业应用
这些机器不仅在建筑和公用事业的 HDPE 管道制造中占有重要地位,而且在以下领域也至关重要:
- 橡胶软管生产: 汽车软管、工业液压管路、花园软管。
- PEX和复合管: 辐射供暖、管道系统。
- 柔性导管和管材: 电气、电信、医疗应用。
- 电线电缆: 在装箱或卷筒之前卷绕较小直径的产品。
7.用户体验和维护见解
从实际角度来看,可用性和可维护性是关键:
- HMI界面: 现代系统配备直观的触摸屏,并带有图形显示、配方存储、诊断报告和多语言支持。轻松调整不同产品运行的参数至关重要。
- 随着时间的推移而变化: 快速更换工具或可调节导轨可最大限度地减少在不同管道/软管直径或线圈尺寸之间切换时的停机时间。
- 可靠性: 坚固的机械设计和高质量的组件(电机、传感器、PLC)对于最大限度地减少连续生产环境中的故障至关重要。
- 保养: 常规任务包括润滑、捆扎带卷补充、切刀刀片检查/更换、传感器清洁以及气动系统检查。设计精良的机器易于维护。
8. 选择最佳卷绕和捆扎系统
选择合适的机器需要评估:
- 生产量: 每小时/班次所需的线圈数量。
- 产品范围: 直径、材料、柔韧性、所需线圈尺寸。
- 集成需求: 与上游挤出生产线和下游码垛或包装系统兼容。
- 自动化程度: 自动调整程度与转换的手动设置程度。
- 预算: 初始投资与劳动力节省和效率提高的长期投资回报。
- 供应商支持: 提供技术支持、备件和服务。
结语
自动 HDPE 管材卷取和捆扎机,以及用于橡胶软管和其他柔性产品的同类设备,在生产效率和包装质量方面取得了显著提升。这些系统以精确、高速的自动化流程取代人工,在产量、一致性、安全性和成本降低方面均带来显著优势。随着各行各业不断追求精益运营和更高质量的标准,采用 Fhope 提供的解决方案等先进自动化技术对于保持竞争优势至关重要。





