执行摘要
从家具部件到泡沫和床垫板材,矩形块状产品难以手工包装,而且不同操作员使用的薄膜质量也参差不齐。这条生产线按照固定的流程处理这些产品:通过滚筒输送机进料,贴膜,经过压紧收缩工位,最后通过加热收缩隧道进行包装。我们为块状产品建造自动化收缩包装生产线。产品范围和薄膜方案将根据具体项目进行确认。
目录
为什么积木类产品难以包装
家具部件、泡沫块、床垫板以及其他类似的矩形产品体积庞大、边缘柔软,而且尺寸各不相同。手工收缩包装速度慢,薄膜缠绕不均匀,不同操作员的包装效果也存在差异。包装不紧实的泡沫块在运输过程中容易松动,到货时也容易出现划痕。这条生产线旨在消除这种差异,通过相同的包装顺序对每个泡沫块进行包装,确保每次包装的外观和性能都保持一致。
线路如何运行
产品通过滚筒输送机进入生产线,依次经过各个工位,最终以薄膜紧密包裹每个表面的状态离开,整个过程无需操作员触碰。生产线设有多个工位,顺序如下:进料、贴膜、压制收缩和加热隧道。由于工位固定,包装过程可重复进行,无需操作员手动调整。具体流程会根据每个项目在实际产品范围内进行确认。
通过辊式输送机进料
产品通过滚筒输送机送入生产线,每个模块依次被输送到薄膜贴装点。输送机不进行提升,因此重型板材和泡沫模块与轻型模块一样顺利进入生产线。滚筒进料点同时也是时间控制点,确保薄膜贴装工位能够根据实际到达的模块进行贴装。输送机的宽度和负载量根据模块的尺寸范围而定,具体参数需根据项目确认。
涂抹薄膜
在薄膜工位,薄膜被自动均匀地包裹在木块周围,确保覆盖层覆盖到需要覆盖的表面。这种自动均匀的贴膜方式解决了木块产品通常手工缠绕时出现的不均匀问题。薄膜的铺设方案根据木块的尺寸和移动路线而定,并根据每个项目的具体情况进行确认。均匀的贴膜是后续压制和收缩工序的基础,因为薄膜只能在已有的覆盖层上进行收紧。
压制收缩站
接下来是压紧收缩工位,它将薄膜压紧在产品上并开始收缩。压紧元件将薄膜压向产品表面,在隧道进行主要收缩之前将其包裹在坯料周围。压紧和收缩同时进行,使薄膜能够尽早接触产品表面,从而形成紧致的包装,而不是松垮的包装。压紧行程和压力根据坯料尺寸而定,具体尺寸根据项目而定。
加热收缩隧道
然后,包装块通过加热收缩隧道,在高温下,薄膜紧贴包装块的各个面。隧道的作用是将薄膜拉紧到边角处,避免出现手工包装的松散痕迹。隧道的温度和时间会根据每个项目的具体情况进行调整,以确保薄膜充分收缩,避免软质产品过度收缩。包装块离开隧道时,薄膜仍然紧贴包装块表面。
成品砖块稳定,可以进行堆垛或运输。
由于每个模块都按相同的顺序运行,因此每次打包的内容和外观都相同。输出会按流程输送到下一个站点,具体流程因项目而异。
典型配置
下面的数字列出的是功能设计边界,而不是数值,并且每个项目都经过确认。
| 参数 | 典型范围,具体视项目而定 |
|---|---|
| 阻止 | 矩形积 |
| 电影 | 收缩膜计划 |
| 监测站 | 进料、薄膜、压机、隧道 |
| 隧道 | 温度,停留 |
| 出料 | 流量连接 |
| 电力供应 | 轻型机械可使用 380V 三相 50Hz 电源,或 220V 单相电源,具体根据项目而定。 |
视频显示的内容
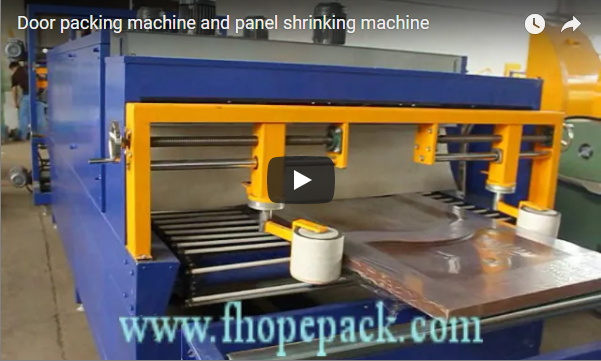
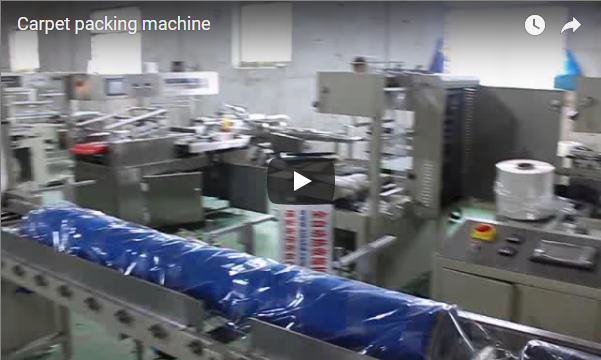
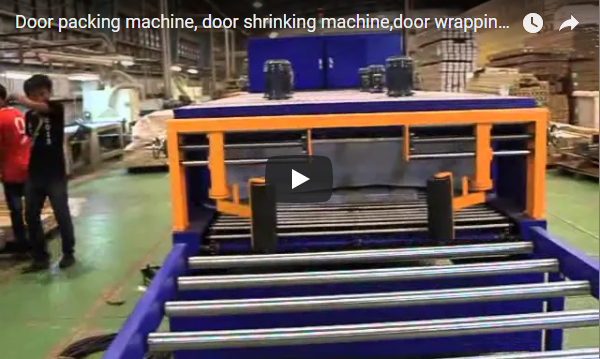
我们的视频展示了一条自动收缩包装生产线,该生产线处理矩形块状产品,包括进料、覆膜、压制收缩以及收缩隧道等工序。这只是一个通用演示,因此您的块状产品种类和覆膜方案将根据具体项目与我们确认。
选择清单
| 问题 | 每个项目请确认。 |
|---|---|
| 块范围 | 尺寸和重量 |
| 电影 | 收缩膜计划 |
| 监测站 | 序列拟合 |
| 隧道 | 温度设置 |
| 出料 | 下一站 |
| 电力供应 | 现场电压、相位和频率 |
操作与安全
从控制面板启动生产线,每个木块都会自动完成进料、包装、压制、收缩和出料。生产线运行时,请远离进料区、薄膜工位、压制收缩区和隧道,操作员位置设有防护装置和紧急停止按钮。根据机器手册,日常检查包括传送带、薄膜进料装置、压制元件、隧道和传感器。每次运行前,请根据木块确认配方,以确保包装均匀。
工程常见问题解答
问:这条产品线包装哪些产品?答:矩形块状产品,例如家具部件、泡沫块和床垫面板。
问:每个工位都进行哪些工序?答:进料、覆膜、压紧收缩,然后通过加热收缩隧道进行最终出料。
问:为什么要进行压紧步骤?答:压紧步骤能让胶片提前贴紧胶卷,这样包装出来的胶卷就会紧绷而不是松垮。
问:隧道的作用是什么?答:加热隧道使薄膜紧贴每个表面,包括边角。
问:这个软件包可以重复使用吗?答:是的,每个模块都运行相同的序列,所以每次软件包的外观和内容都相同。
下一步
- 请将您的包装盒系列、薄膜和数量发送至 info@fhopepack.com。
- 我们会在 48 小时内发送收缩包装方案和布局图。
- 我们安排现场勘测,以确认地块范围和工厂布局。
相关阅读
来源和标准
FHOPE自动背包式收线演示视频。本视频仅作为一般演示进行审核;具体收线范围已根据项目进行确认。
上次审核日期:2026年10月10日