สรุป:ระบบบรรจุภัณฑ์ท่ออัตโนมัติช่วยแก้ปัญหาคอขวดเรื้อรังเรื่องบรรจุภัณฑ์หลวมและไม่สม่ำเสมอในกระบวนการผลิตพลาสติกด้วยการอัดรีด ด้วยการผสานรวมการนับอัตโนมัติ การมัดแบบหกเหลี่ยม และการบรรจุถุงแบบสองโหมด (การปิดผนึกด้วยความร้อนของฟิล์ม PE หรือการปิดด้วยเทป/เย็บถุงผ้า) สายการผลิตเหล่านี้จึงประสานการไหลของงานในขั้นตอนถัดไปกับความเร็วในการอัดรีดในขั้นตอนต้นน้ำ เทคโนโลยีนี้ได้รับการปรับให้เหมาะสมสำหรับท่อ PVC แข็ง PPR และสแตนเลสที่มีเส้นผ่านศูนย์กลาง Φ16–32 มม. และ Φ63+ มม. โดยเทคโนโลยีนี้จะช่วยกำหนดมาตรฐานรูปทรงของมัด ลดการสูญเสียวัสดุ และรับประกันความพร้อมในการขนส่งที่สม่ำเสมอ
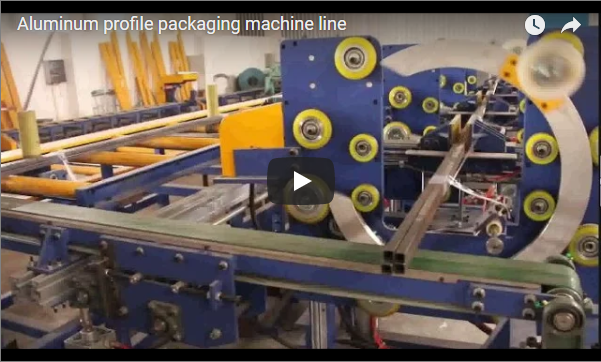
[ช่องสำหรับใส่คลิปวิดีโอ]
🛠️ ข้อมูลเบื้องต้นของลูกค้า
โรงงานผลิตท่อพลาสติกขนาดกลางทั่วไปจะมีสายการผลิต 3-5 สาย โดยจัดส่งท่อหลายร้อยมัดต่อสัปดาห์ไปยังผู้จัดจำหน่ายในภูมิภาคและเครือข่ายจัดหาวัสดุก่อสร้าง การบรรจุหีบห่อด้วยมือในขั้นตอนหลังการผลิตทำให้เกิดปัญหาในการดำเนินงานอย่างต่อเนื่อง เนื่องจากต้องใช้แรงงานเฉพาะในการนับ จัดเรียง และรัดสาย ซึ่งไม่สามารถทำได้ทันกับความเร็วในการผลิตท่ออย่างต่อเนื่อง
[Insert Company/Region] โรงงานแห่งนี้ดำเนินงานโรงงานรีดขึ้นรูปหลายสายการผลิตเพื่อผลิตท่อพีวีซีแข็ง ท่อพีพีอาร์ และท่อสแตนเลสสำหรับงานประปาและการจัดจำหน่ายในอุตสาหกรรม โรงงานใช้สายการผลิตรีดขึ้นรูปอย่างต่อเนื่องด้วยความเร็วเชิงเส้นที่เหมาะสมที่สุด แต่การบรรจุภัณฑ์ในขั้นตอนถัดไปยังคงเป็นการทำงานด้วยมือและขึ้นอยู่กับกะการทำงาน แรงงานถูกจัดสรรให้กับการนับ การจัดเรียง และการรัดด้วยมือ ทำให้เกิดความไม่สมดุลของปริมาณงาน โดยที่ผลผลิตจากการรีดขึ้นรูปมักเกินกำลังการบรรจุ ปัญหาคอขวดนี้ทำให้เกิดการสะสมของสินค้าในพื้นที่จัดเก็บ ทำให้การส่งมอบสินค้าล่าช้า และเพิ่มความเครียดของวัสดุที่เกิดจากการขนส่ง โรงงานต้องการโซลูชันในขั้นตอนถัดไปที่ขจัดความผันแปรจากการนับด้วยมือ ในขณะที่ยังคงความเข้ากันได้กับโครงสร้างพื้นฐานสายพานลำเลียงที่มีอยู่
🏗️ ความท้าทาย
ข้อจำกัดหลักในการดำเนินงานเกี่ยวข้องกับรูปทรงของมัดวัสดุที่ไม่สม่ำเสมอและปริมาณการบรรจุที่ไม่สามารถคาดเดาได้ ซึ่งขัดแย้งโดยตรงกับความต้องการผลผลิตอย่างต่อเนื่องของสายการผลิตแบบอัดรีดสมัยใหม่ การจัดการด้วยมือทำให้ความหนาแน่นของกองวัสดุไม่คงที่ ส่งผลให้การขนส่งไม่เสถียร วัสดุเสียหายมากขึ้น และการจัดตารางเวลาขึ้นอยู่กับแรงงานซึ่งไม่สามารถปรับขนาดให้สอดคล้องกับปริมาณการผลิตได้
โรงงานแห่งนี้เผชิญกับข้อบกพร่องในการดำเนินงานที่เชื่อมโยงกันสามประการ ประการแรก บรรจุภัณฑ์ที่หลวมและไม่เป็นระเบียบทำให้เกิดช่องว่างภายในกอง ทำให้สายรัดขาดและปลายท่อเสียหายระหว่างการขนส่ง ประการที่สอง การนับและการมัดด้วยมือไม่สามารถประสานกับความเร็วและผลผลิตที่เพิ่มขึ้นของสายการผลิตการอัดรีดต้นน้ำ ทำให้มีข้อจำกัดด้านกำลังการจัดส่งรายวัน ประการที่สาม ความแปรปรวนของเส้นผ่านศูนย์กลางทำให้การจัดการด้วยมือซับซ้อนขึ้น ท่อขนาดเล็ก (Φ16–32 มม.) ต้องมีการจัดเรียงอย่างแม่นยำเพื่อป้องกันการเสียรูป ในขณะที่ท่อขนาดใหญ่ (Φ63 มม. ขึ้นไป) ต้องการสายรัดที่แข็งแรงกว่าและถุงที่เสริมความแข็งแรง หากไม่มีการแทรกแซงโดยอัตโนมัติ แผนกบรรจุภัณฑ์ยังคงเป็นข้อจำกัดที่ต้องใช้แรงงานจำนวนมาก ซึ่งจำกัดประสิทธิภาพโดยรวมของสายการผลิตและเพิ่มค่าใช้จ่ายในการควบคุมคุณภาพ
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 การออกแบบโซลูชัน
ระบบที่ออกแบบมาเป็นพิเศษนี้ได้รวมเอาขั้นตอนการนับ การรวมกลุ่ม การบรรจุถุง และการบรรจุภัณฑ์แบบอัตโนมัติเต็มรูปแบบ ซึ่งออกแบบมาสำหรับท่อพลาสติกแข็งและท่อโลหะโดยเฉพาะ ด้วยการใช้ชุดเซ็นเซอร์ที่เฉพาะเจาะจงตามขนาดเส้นผ่านศูนย์กลางและโมดูลบรรจุภัณฑ์แบบสองโหมด ระบบนี้จึงสามารถสร้างมาตรฐานในการรวมกลุ่มท่อ ในขณะเดียวกันก็รองรับการผลิตทั้งท่อขนาดเล็ก (Φ16–32 มม.) และท่อขนาดใหญ่ (Φ63 มม. ขึ้นไป) โดยไม่ต้องปรับเปลี่ยนเครื่องมือกล
สายการบรรจุท่ออัตโนมัติทำงานอย่างต่อเนื่องตามวงจร “นับ-มัด-บรรจุถุง” ช่วยลดการแทรกแซงด้วยมือสำหรับท่อขนาดเล็กที่ผลิตแบบออนไลน์ ระบบใช้แท่นหมุนนับที่ขับเคลื่อนด้วยเซอร์โวและหน่วยขึ้นรูปหกเหลี่ยมที่ควบคุมด้วยลูกเบี้ยวเพื่อกำหนดรูปทรงของมัดท่อให้เป็นมาตรฐาน การเลือกวิธีการบรรจุขึ้นอยู่กับขนาดเส้นผ่านศูนย์กลาง: ถุงฟิล์ม PE ที่ปิดผนึกด้วยความร้อนหรือพันด้วยเทปใช้สำหรับท่อขนาด Φ16–32 มม. ในขณะที่ถุงพลาสติกสานที่พันด้วยเทปหรือเย็บสองชั้นใช้สำหรับท่อขนาด Φ63 มม. ขึ้นไป สถาปัตยกรรมควบคุมอาศัย PLC (Programmable Logic Controller) ซึ่งเป็นคอมพิวเตอร์ดิจิทัลอุตสาหกรรมที่ดำเนินการตามลำดับอัตโนมัติตามข้อมูลจากเซ็นเซอร์ และ HMI (Human-Machine Interface) ซึ่งเป็นแผงหน้าจอสัมผัสที่ช่วยให้ผู้ปฏิบัติงานสามารถเลือกขนาดเส้นผ่านศูนย์กลางท่อ จำนวนมัด และวิธีการบรรจุ ข้อมูลการผลิตแบบเรียลไทม์จะซิงค์กับระบบระดับโรงงานผ่าน Modbus ซึ่งเป็นโปรโตคอลการสื่อสารแบบอนุกรมที่ช่วยให้การแลกเปลี่ยนข้อมูลระหว่างอุปกรณ์อุตสาหกรรมและซอฟต์แวร์ควบคุมเป็นไปอย่างน่าเชื่อถือ การออกแบบโครงสร้างเน้นการใช้พื้นที่อย่างกะทัดรัด ต้องการพื้นที่น้อยที่สุดในขณะที่ยังคงรักษาพื้นที่ปลอดภัยสำหรับผู้ปฏิบัติงานและความจุของบัฟเฟอร์ต้นทาง
🛡️ การดำเนินการ
การติดตั้งใช้งานจำเป็นต้องมีการจัดตำแหน่งทางกลที่แม่นยำกับสายพานลำเลียงขาออกของการอัดรีดที่มีอยู่เดิม ตามด้วยการปรับเทียบโดยผู้ปฏิบัติงานอย่างเป็นระบบและการตรวจสอบตรรกะการควบคุม ขั้นตอนการบูรณาการให้ความสำคัญกับการแลกเปลี่ยนข้อมูลอย่างราบรื่นระหว่างอุปกรณ์บรรจุภัณฑ์และระบบการจัดการการผลิตระดับโรงงาน เพื่อให้มั่นใจได้ว่าสามารถติดตามการผลิตแบบเรียลไทม์และลดการหยุดชะงักของตารางการอัดรีดที่กำลังดำเนินอยู่ให้น้อยที่สุด
การติดตั้งเป็นไปตามโปรโตคอลการทดสอบระบบที่มีโครงสร้าง สัปดาห์ที่ 1 เน้นที่การยึดทางกล การเดินสายไฟฟ้า (โดยทั่วไปคือ 400V สามเฟส) และการรวมสายลม สัปดาห์ที่ 2 เกี่ยวข้องกับการต่อสายพานลำเลียง การจัดตำแหน่งเซ็นเซอร์ และการต่อสายตู้ควบคุม สัปดาห์ที่ 3 เน้นที่การตรวจสอบความถูกต้องของตรรกะ PLC รวมถึงการชดเชยประจุไฟฟ้าสถิตสำหรับท่อ PVC/PPR และการสอบเทียบค่าเกณฑ์สำหรับการตรวจจับ Φ16 มม. สัปดาห์ที่ 4 เป็นการฝึกอบรมผู้ปฏิบัติงาน โดยเน้นที่การเลือกพารามิเตอร์ HMI การจัดการการป้อนฟิล์ม/สายรัด และการแก้ไขปัญหา การเปลี่ยนระหว่างวิธีการบรรจุภัณฑ์ใช้อะแดปเตอร์แบบไม่ต้องใช้เครื่องมือ ช่วยลดเวลาในการเปลี่ยนวัสดุเหลือน้อยกว่า 15 นาที ข้อมูลจำเพาะทางเทคนิคและวิธีการบรรจุภัณฑ์ทั้งหมดมาจากเอกสารทางวิศวกรรมของผู้ผลิตและมาตรฐานระบบอัตโนมัติทางอุตสาหกรรมสำหรับการจัดการท่อแข็ง
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ ข้อมูลผลการแข่งขัน
ผลการทดสอบประสิทธิภาพหลังการใช้งานแสดงให้เห็นถึงการปรับปรุงที่สำคัญในด้านความสม่ำเสมอของบรรจุภัณฑ์ การประสานงานของปริมาณงาน และการเพิ่มประสิทธิภาพแรงงานในสภาพแวดล้อมการอัดรีดที่เทียบเคียงกันได้ การมัดแบบหกเหลี่ยมที่เป็นมาตรฐานและการบรรจุถุงอัตโนมัติช่วยลดอัตราความเสียหายของสินค้าขณะขนส่ง ในขณะเดียวกันก็ช่วยให้การทำงานของสายการผลิตต่อเนื่องสอดคล้องกับความเร็วในการผลิตต้นน้ำ
ตัวชี้วัดประสิทธิภาพสะท้อนถึงค่าเฉลี่ยของอุตสาหกรรมสำหรับการติดตั้งระบบบรรจุภัณฑ์ท่ออัตโนมัติ ประสิทธิภาพการทำงานจริงในสถานที่ติดตั้งจะแตกต่างกันไปตามสูตรของวัสดุ สภาพแวดล้อม และความเสถียรของการอัดขึ้นรูปในขั้นตอนต้นน้ำ ผลลัพธ์โดยทั่วไปได้แก่:
-
การประสานอัตราการผลิต:อัตราการบรรจุจะสอดคล้องกับกำลังการผลิตของสายการผลิตแบบอัดรีด โดยทั่วไปจะอยู่ที่ 30-50 มัดต่อชั่วโมง ขึ้นอยู่กับเส้นผ่านศูนย์กลางและความยาวของมัด
-
การเพิ่มประสิทธิภาพแรงงาน:ลดจำนวนพนักงานกะจากผู้ควบคุมเครื่องจักร 6-8 คน เหลือเพียง 1-2 คน ในส่วนควบคุมเครื่องจักร และจัดสรรแรงงานใหม่ไปยังการตรวจสอบคุณภาพหรือการบรรจุภัณฑ์ขั้นที่สอง
-
การลดความเสียหาย:รูปทรงหกเหลี่ยมที่สม่ำเสมอและการปรับความตึงของสายรัดอัตโนมัติช่วยลดการร้องเรียนเรื่องความเสียหายของสินค้าได้ 60-80% เมื่อเทียบกับการจัดเรียงสินค้าเป็นรูปสี่เหลี่ยมผืนผ้าด้วยมือ
-
ความแม่นยำของน้ำหนัก/จำนวน:การนับอัตโนมัติช่วยขจัดข้อผิดพลาดจากการนับด้วยมือ ทำให้ความคลาดเคลื่อนของน้ำหนักมัดสินค้าอยู่ในช่วง ±0.5 กิโลกรัม
-
ประสิทธิภาพในการเปลี่ยนรูปแบบการผลิต:การเปลี่ยนขนาดเส้นผ่านศูนย์กลางและวิธีการบรรจุภัณฑ์ต้องใช้การเลือก HMI และการเปลี่ยนอะแดปเตอร์โดยไม่ต้องใช้เครื่องมือ ช่วยลดเวลาในการเปลี่ยนรูปแบบการผลิตเหลือเพียง 10-15 นาที
หมายเหตุเกี่ยวกับวิธีการ: เกณฑ์มาตรฐานเชิงปริมาณได้มาจากข้อกำหนดทางเทคนิคของผู้ผลิตและข้อมูลภาคสนามที่รวบรวมจากระบบบรรจุภัณฑ์ท่อแข็งที่เทียบเคียงกันได้ ผลลัพธ์เฉพาะพื้นที่อาจแตกต่างกันไปขึ้นอยู่กับส่วนผสมของการผลิต โครงสร้างการทำงานเป็นกะ และระเบียบปฏิบัติในการบำรุงรักษา
🛠️ การวิเคราะห์ผลตอบแทนจากการลงทุน (ROI)
การพิจารณาความคุ้มค่าทางการเงินมุ่งเน้นไปที่การจัดสรรแรงงานใหม่ การลดของเสียจากวัสดุ และการใช้ประโยชน์จากการขนส่งอย่างมีประสิทธิภาพมากขึ้น แม้ว่าระยะเวลาคืนทุนที่แท้จริงจะขึ้นอยู่กับโครงสร้างค่าจ้างในแต่ละภูมิภาค ต้นทุนวัสดุ และความผันผวนของปริมาณการผลิตเป็นอย่างมาก โดยทั่วไปแล้วค่าใช้จ่ายด้านทุนจะอยู่ในช่วงตั้งแต่ [Insert Budget]โดยการประหยัดต้นทุนในการดำเนินงานจะเพิ่มขึ้นตามสัดส่วนของอัตราการใช้ประโยชน์ของสายการผลิตแบบอัดรีด
การคำนวณผลตอบแทนจากการลงทุนต้องคำนึงถึงต้นทุนที่บวกเพิ่ม (ค่าใช้จ่ายพนักงานทั้งหมด รวมถึงค่าจ้างพื้นฐาน ภาษีเงินเดือน สวัสดิการ ประกันภัย และค่าใช้จ่ายในการฝึกอบรม) และสภาพแวดล้อมของสถานที่ทำงานที่เปลี่ยนแปลงได้ โดยทั่วไปแล้ว การประหยัดต้นทุนจะเกิดขึ้นได้จากสามช่องทาง:
-
การจัดสรรแรงงานใหม่: การลดจำนวนพนักงานนับและมัดสินค้าจากเดิมที่ต้องใช้แรงงานคนจำนวนมาก เหลือเพียงพนักงานคนเดียวที่ดูแล จะช่วยประหยัดค่าแรงได้โดยตรง ตัวเลขที่แท้จริงขึ้นอยู่กับ...
[Insert Regional Wage Rate]และการกำหนดค่าการเปลี่ยนเกียร์ -
การลดความเสียหายและการส่งคืนสินค้า:รูปทรงของห่อสินค้าที่สม่ำเสมอและการรัดสายอัตโนมัติช่วยลดข้อร้องเรียนจากลูกค้า ค่าใช้จ่ายในการจัดส่งซ้ำ และการตัดจำหน่ายวัสดุ การประหยัดค่าใช้จ่ายจะเพิ่มขึ้นตามปริมาณการจัดส่งและระยะทางการขนส่ง
-
การเพิ่มประสิทธิภาพการขนส่ง:การจัดเรียงพาเลทแบบหกเหลี่ยมมาตรฐานช่วยเพิ่มความหนาแน่นของพาเลท ลดต้นทุนการขนส่งต่อหน่วย และลดความต้องการพื้นที่จัดเก็บในคลังสินค้า
ข้อสงวนสิทธิ์: การคาดการณ์ผลตอบแทนจากการลงทุน (ROI) เป็นเพียงตัวอย่างและสมมติว่ามีการดำเนินงานอย่างต่อเนื่อง [Insert Shift Hours] ต่อสัปดาห์ ระยะเวลาคืนทุนจริงจะแตกต่างกันไป ขึ้นอยู่กับอัตราค่าแรงในท้องถิ่น ราคาวัสดุบรรจุภัณฑ์ ตารางการบำรุงรักษา และเวลาการทำงานของเครื่องจักรในขั้นตอนการผลิตต้นน้ำ โรงงานควรดำเนินการตรวจสอบการดำเนินงานเฉพาะพื้นที่ก่อนอนุมัติเงินทุน
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามมาตรฐาน : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ ASTM โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ
🏗️ คำถามที่พบบ่อย
การสอบถามทางเทคนิคเกี่ยวกับการบรรจุท่ออัตโนมัติมุ่งเน้นไปที่ความเข้ากันได้ของเส้นผ่านศูนย์กลาง การเปลี่ยนวัสดุบรรจุภัณฑ์ และข้อกำหนดการบำรุงรักษาตามปกติ ระบบนี้รองรับข้อกำหนดของท่อแข็งมาตรฐาน ในขณะที่ต้องการการแทรกแซงจากผู้ปฏิบัติงานน้อยที่สุดสำหรับการเปลี่ยนวัสดุ ทำให้มั่นใจได้ถึงผลผลิตที่สม่ำเสมอในรอบการผลิตและรูปแบบของโรงงานที่แตกต่างกัน
ถาม: ระบบนี้สามารถรองรับท่อที่มีความยาวไม่มาตรฐานหรือสั้นได้หรือไม่?
A: โมดูลนับและมัดรองรับความยาวมาตรฐานในการผลิต ซึ่งโดยทั่วไปจะอยู่ระหว่าง 0.5 เมตรถึง 6 เมตร สำหรับความยาวที่ต่ำกว่า 0.8 เมตร อาจจำเป็นต้องปรับเทียบเซ็นเซอร์และปรับความเร็วสายพานเพื่อรักษารูปทรงหกเหลี่ยมให้คงที่
ถาม: การมัดสายรัดแบบหกเหลี่ยมทำให้สิ้นเปลืองสายรัดมากขึ้นเมื่อเทียบกับการมัดด้วยมือหรือไม่?
A: ไม่ใช่ครับ ความเสถียรทางเรขาคณิตของการมัดแบบหกเหลี่ยมช่วยกระจายแรงดึงของสายรัดได้สม่ำเสมอยิ่งขึ้น ทำให้สามารถใช้สายรัดเพียงเส้นเดียวต่อมัดได้ ซึ่งโดยทั่วไปจะช่วยลดปริมาณการใช้สายรัดลง 30-50% ในขณะเดียวกันก็ช่วยเพิ่มความแข็งแรงทนทานของสินค้าด้วย
ถาม: การเปลี่ยนวิธีการบรรจุระหว่างฟิล์ม PE กับถุงผ้าทอทำอย่างไร?
A: สายการผลิตนี้มีสถานีบรรจุภัณฑ์คู่พร้อมกลไกอะแดปเตอร์แบบไม่ต้องใช้เครื่องมือ ผู้ปฏิบัติงานเลือกวิธีการที่ต้องการผ่านทาง HMI และระบบจะปรับเส้นทางการป้อนฟิล์ม/สายรัดโดยอัตโนมัติ การเปลี่ยนวัสดุทั้งหมดใช้เวลาประมาณ 10-15 นาทีโดยไม่ต้องใช้เครื่องมือพิเศษ
ถาม: การบำรุงรักษาตามปกติใดบ้างที่จำเป็นสำหรับการใช้งานอย่างต่อเนื่อง?
A: งานประจำสัปดาห์ ได้แก่ การทำความสะอาดเซ็นเซอร์นับแสงแบบแห้งเพื่อป้องกันการสะสมของฝุ่นไฟฟ้าสถิต การหล่อลื่นลูกกลิ้งป้อนสายรัดด้วยสเปรย์ซิลิโคน และการตรวจสอบเครื่องต่อฟิล์มถุงเพื่อดูการสึกหรอ ตารางการบำรุงรักษาเชิงป้องกันที่ครอบคลุมมีอยู่ในคู่มือทางเทคนิคของผู้ผลิต