สรุปโดยย่อสายการผลิตบรรจุภัณฑ์โปรไฟล์อลูมิเนียมของเราจะมัดโปรไฟล์เป็นกลุ่มย่อย ห่อแต่ละกลุ่มย่อย จากนั้นรวบรวมกลุ่มย่อยเหล่านั้นเข้าเป็นกลุ่มใหญ่และห่ออีกครั้ง เครื่องห่อกลุ่มย่อยรับกลุ่มโปรไฟล์ที่มีเส้นผ่านศูนย์กลาง ภายนอก 100–300 มม.และยาวกว่า 1,000 มม. ด้วยความเร็วสายพานลำเลียงสูงสุด12 ม./นาทีเรากำหนดขนาดสายการผลิตโดยพิจารณาจากสถานีที่กำหนดความเร็วเป็นหลัก
สารบัญ
- สถานีต่างๆ ในเส้นทางนี้
- วิธีการทำงานของตัวห่อซับบันเดิล
- ชุดย่อยนั้นเหมาะสมหรือไม่
- สถานีไหนเป็นผู้กำหนดทิศทาง
- การติดเทปปิดท้าย
- สาธารณูปโภคและความปลอดภัย
- รายการตรวจสอบการคัดเลือก
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สถานีต่างๆ ในเส้นทางนี้
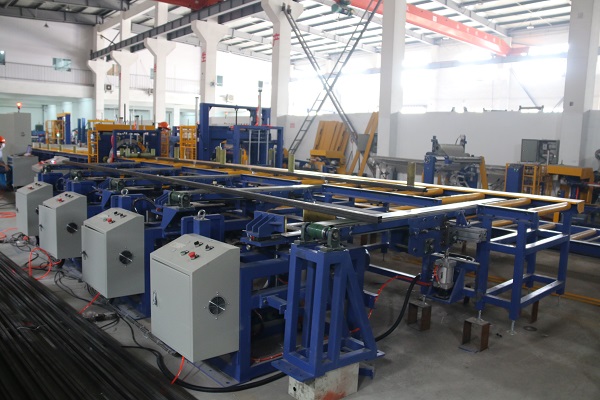
เราออกแบบสายการผลิตแต่ละสายโดยคำนึงถึงความต้องการการผลิตจริงของโรงงานเป็นหลัก โดยทั่วไปแล้วจะมีขั้นตอนทั้งหมดเจ็ดขั้นตอน:
| ขั้นตอน | สถานี |
|---|---|
| 1 | การผูกมัดย่อยอัตโนมัติ 4 สถานี |
| 2 | การโอนซับบันเดิลอัตโนมัติ |
| 3 | การห่อกลุ่มย่อยอัตโนมัติ |
| 4 | การรวบรวมและการจัดเรียงกลุ่มย่อย |
| 5 | การสร้างชุดสินค้าขนาดใหญ่โดยอัตโนมัติ |
| 6 | การห่อพัสดุขนาดใหญ่แบบอัตโนมัติ |
| 7 | ระบบส่งมัดอัตโนมัติ |
สายการผลิตนี้จะห่อโปรไฟล์และมัดสินค้าด้วยกระดาษหรือฟิล์มยืด ระบบยกแบบ 6 ง่ามจะวางมัดย่อยทั้งชั้นลงบนโต๊ะลูกกลิ้ง และวงจรจะดำเนินซ้ำจนกระทั่งได้ชั้นสุดท้าย
วิธีการทำงานของตัวห่อซับบันเดิล
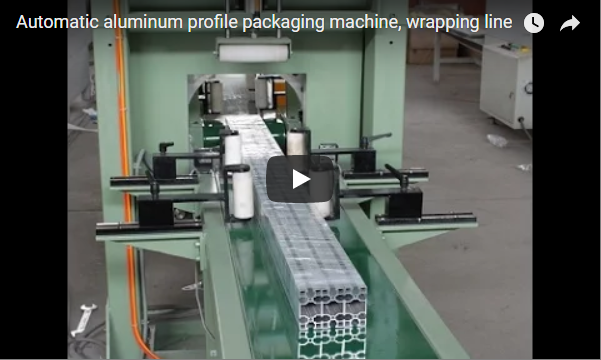
มัดกระดาษหรือฟิล์มจะเคลื่อนที่บนโต๊ะลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์เข้าสู่แหวนห่อแบบเกลียว แหวนจะประคองกระดาษหรือฟิล์มรอบมัดขณะที่สายพานลำเลียงเคลื่อนไปข้างหน้า ลูกกลิ้งจัดตำแหน่งบนโต๊ะป้อนจะช่วยรักษาตำแหน่งของกระดาษหรือฟิล์มให้อยู่ตรงกลางก่อนที่จะเข้าสู่แหวน เซ็นเซอร์โฟโตเซลล์จะกำหนดตำแหน่งการห่อ และ PLC จะควบคุมวงจรการทำงาน
ในวิดีโอของเรา ลูกกลิ้งกดที่อยู่เหนือชิ้นงานจะยึดชิ้นงานไว้บนโต๊ะลูกกลิ้ง ในขณะที่วัสดุสีขาวจะค่อยๆ ไหลวนเข้ามา สายพานลำเลียงได้รับการออกแบบมาเพื่อปกป้องพื้นผิวของผลิตภัณฑ์
ชุดย่อยนั้นเหมาะสมหรือไม่?
| พารามิเตอร์ | ตัวห่อซับบันเดิล |
|---|---|
| ชุด OD | 100 – 300 มม |
| ความยาวมัด | มากกว่า 1,000 มม. |
| น้ำหนักมัด | 15–100 กก |
| สายพานลำเลียงเข้าและสายพานลำเลียงออก | แต่ละอันยาว 2,000 มม. ขับเคลื่อนด้วยมอเตอร์ |
| ความเร็วสายพานลำเลียง | 6–12 ม./นาที |
| ความเร็วแหวน | 20–90 รอบ/นาที |
| ความเร็วในการห่อ | 5–15 ม./นาที |
| คาบเกี่ยวกัน | % 10-90 |
ในเอกสารระบุความเร็วในการห่อสูงสุด 15 เมตร/นาที แต่ความเร็วของสายพานลำเลียงสูงสุดเพียง 12 เมตร/นาที ดังนั้นเราจึงวางแผนไว้ที่ 12 เมตร/นาที สายพานลำเลียงขนาด 2,000 มม. เป็นของเครื่องห่อเอง สำหรับโปรไฟล์ขนาด 6 เมตร เราจะปรับขนาดโต๊ะลูกกลิ้งของสายการผลิตให้ตรงกับความยาวของโปรไฟล์ในแบบร่างของคุณ
ตัวอย่างประกอบ: กลุ่มย่อยของโปรไฟล์หกชิ้นที่มีน้ำหนัก 1.5 กก./เมตร และยาว 6 เมตร มีน้ำหนัก 54 กก. ซึ่งอยู่ในช่วง 15–100 กก. หน้าตัดของกลุ่มย่อยนี้ต้องมีขนาดเส้นผ่านศูนย์กลางภายนอก 300 มม.
สถานีไหนเป็นผู้นำเทรนด์?
มีสถานีผูกมัดสี่แห่ง แต่มีเครื่องห่อมัดย่อยเพียงเครื่องเดียว ดังนั้นเครื่องห่อมัดย่อยจึงเป็นตัวกำหนดความเร็วเป็นส่วนใหญ่ ตัวอย่างประกอบสำหรับมัดย่อยขนาด 6 เมตร:
| ความเร็วในการห่อ | เวลาปิดทำการ | แพ็กเกจย่อยต่อชั่วโมง |
|---|---|---|
| 12 ม. / นาที | 30 s | 120 |
| 5 ม. / นาที | 72 s | 50 |
ตัวเลขเหล่านี้ครอบคลุมเฉพาะเวลาในการห่อเท่านั้น การถ่ายโอน การตัดฟิล์ม และการเปลี่ยนฟิล์มจะใช้เวลาเพิ่มขึ้น สำหรับมัดใหญ่ที่มีมัดย่อย 12 มัด เวลาในการห่ออย่างเดียวคือ 12 × 30 วินาที = 360 วินาที หรือ 6 นาที ที่ความเร็ว 12 เมตร/นาที เครื่องห่อมัดใหญ่มีเวลาอย่างน้อยเท่านี้สำหรับรอบการทำงานของมันเอง
การติดเทปปิดท้าย
เครื่องห่อและติดเทปของเราจะติดเทปที่ปลายของมัดกระดาษเพื่อป้องกันไม่ให้กระดาษหลุดออกหลังจากตัด การติดเทปจะเริ่มต้นในขณะที่เครื่องกำลังเคลื่อนที่และห่อ และการติดเทปจะซิงโครไนซ์กับการห่อ ทำให้การติดเทปไม่ไปรบกวนเส้นทางการทำงานที่สำคัญ
| รายการ | รายละเอียด |
|---|---|
| ห่อวัสดุ | กระดาษหรือฟิล์มยืด |
| ม้วนฟิล์ม | เส้นผ่านศูนย์กลางภายนอก 100–200 มม., ความกว้าง 100–200 มม., แกนกลาง 50 มม. |
| ความตึงของวัสดุ | ปรับ |
| ภาพยนตร์เริ่มและตัด | เครื่องตัดและป้อนอัตโนมัติ (มือกล) |
สาธารณูปโภคและความปลอดภัย
| ประโยชน์ | ห่อซับบันเดิลเท่านั้น |
|---|---|
| แหล่งจ่ายไฟ | 380 โวลต์, 3 เฟส, 60 เฮิรตซ์ |
| พลัง | ประมาณ 2.5 กิโลวัตต์ |
ราวกั้นช่วยป้องกันพื้นที่วงแหวน เราได้ระบุกำลังไฟสำหรับสายการผลิตทั้งหมดไว้ในข้อเสนอแล้ว มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE มาตรฐาน ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และมาตรฐาน EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการเลือกโปรไฟล์อลูมิเนียม
- รูปทรง ความยาว และน้ำหนักต่อเมตร
- โปรไฟล์ต่อชุดย่อย และชุดย่อยต่อชุดใหญ่
- ใช้กระดาษหรือฟิล์มยืด และการติดเทปที่ปลายหรือไม่
- การตกแต่งพื้นผิว เช่น การชุบอะโนไดซ์หรือการเคลือบสีฝุ่น
- ตั้งเป้าส่งสินค้าปริมาณมากต่อกะทำงาน
- แบบแปลนผังพื้นที่พร้อมความยาวพื้นที่ใช้สอยที่มีอยู่
- แหล่งจ่ายไฟในพื้นที่
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องห่อนี้สามารถห่อบรรจุภัณฑ์ย่อยขนาดใดได้บ้าง? ตอบ: เส้นผ่านศูนย์กลางภายนอก 100–300 มม. ความยาวมากกว่า 1,000 มม. และน้ำหนัก 15–100 กก.
ถาม: เครื่องนี้ห่อหุ้มมัดย่อยขนาด 6 เมตรได้เร็วแค่ไหน? ตอบ: 30–72 วินาที ที่ความเร็ว 5–12 เมตร/นาที ก่อนการถ่ายโอน
ถาม: สามารถห่อโปรไฟล์เดี่ยวได้เช่นเดียวกับมัดโปรไฟล์หรือไม่? ตอบ: เครื่องห่อนี้ออกแบบมาสำหรับทั้งสองแบบ ช่องขนาดเส้นผ่านศูนย์กลางภายนอก (OD) ที่ระบุไว้เริ่มต้นที่ 100 มม. ดังนั้นเราจึงตรวจสอบโปรไฟล์เดี่ยวขนาดเล็กในแบบร่างของคุณ
ถาม: ทำไมต้องติดเทปที่ปลายกระดาษ? ตอบ: การติดเทปที่ปลายกระดาษจะช่วยป้องกันไม่ให้กระดาษหลุดลุ่ยหลังจากตัด และช่วยให้กระดาษไม่หลุดลุ่ยขณะห่อ
ถาม: เราสามารถใช้กระดาษแทนฟิล์มได้หรือไม่? ตอบ: ได้ค่ะ สายการผลิตสามารถห่อด้วยกระดาษหรือฟิล์มยืดได้ค่ะ
ขั้นตอนต่อไป
เราวางแผนสายการผลิตโปรไฟล์อลูมิเนียมของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยมีความยาวโปรไฟล์ ขนาดมัด และผลลัพธ์ที่ได้ info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยมีสถานี รูปแบบ และโครงสร้างประกอบอยู่ด้วย
- จองคิวสำรวจพื้นที่ เพื่อปรับสายให้เข้ากับต้นไม้ของคุณ
การอ่านที่เกี่ยวข้อง
- สายการบรรจุโปรไฟล์อลูมิเนียมอัตโนมัติ
- เครื่องห่อมัดย่อยโปรไฟล์อลูมิเนียม
- เครื่องห่อและติดเทปอลูมิเนียมอัตโนมัติ
- วิดีโอ: เครื่องห่อฟิล์มยืดสำหรับโปรไฟล์อลูมิเนียม
- วิดีโอ: การห่อวัสดุแท่งอลูมิเนียม
แหล่งที่มา
- สถานีต่างๆ บนเส้นทาง: หน้าเว็บสายการผลิตบรรจุภัณฑ์โปรไฟล์อลูมิเนียมอัตโนมัติ
- ข้อมูลห่อหุ้มซับบันเดิล: หน้าเครื่องห่อหุ้มย่อยโปรไฟล์อลูมิเนียม
- ลูกกลิ้งสำหรับติดเทปและจัดตำแหน่งปลาย: หน้าเครื่องห่อและติดเทปอลูมิเนียมอัตโนมัติ
- เครื่องจักรทำงานจริง: วิดีโอสายการผลิตบรรจุภัณฑ์โปรไฟล์อลูมิเนียมของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026