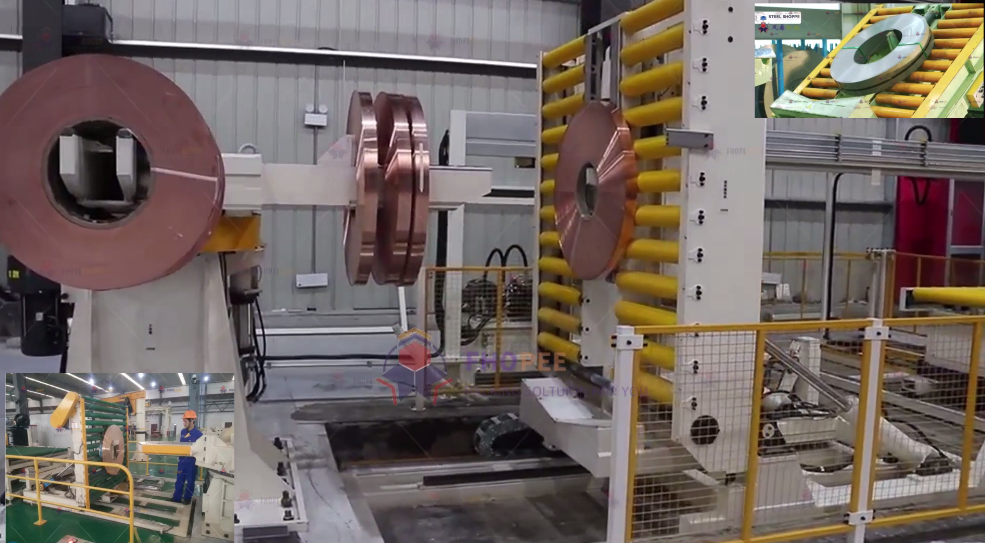
บทสรุปสำหรับผู้บริหารการเยี่ยมชมโรงงานครั้งนี้แสดงให้เห็นถึงสายการบรรจุขดลวดอลูมิเนียมอัตโนมัติที่กำลังประกอบอยู่ในโรงงานของเรา: เครื่องรัดสายเหล็กแบบโครงสร้างเหนือโต๊ะลูกกลิ้ง เครื่องพลิกขดลวด 90° และสายการผลิตอื่นๆ ที่อยู่ระหว่างการประกอบ Takt มาจากปริมาณผลผลิตเป้าหมายของคุณ ไม่ใช่จากเครื่องจักร: สำหรับ 30 ขดลวดต่อชั่วโมง คือ 3,600 ÷ 30 = 120 วินาทีต่อขดลวด และเราตรวจสอบทุกสถานีภายในรอบการทำงานนั้น ทุกสายการผลิตได้รับการกำหนดค่าตามโครงการ ดังนั้นเราจึงกำหนดขนาดสถานี สายพานลำเลียง และอุปกรณ์ป้องกันให้เหมาะสมกับช่วงขดลวดของคุณก่อนการประกอบ
สารบัญ
- สิ่งที่วิดีโอแสดง
- วิธีการสร้างและทดสอบสายการผลิตบรรจุขดลวด
- ตัวพลิกขดลวดในสายการผลิต
- การคำนวณผลผลิตและอัตราการผลิตสำหรับสายการบรรจุขดลวด
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตบรรจุขดลวดอลูมิเนียม
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
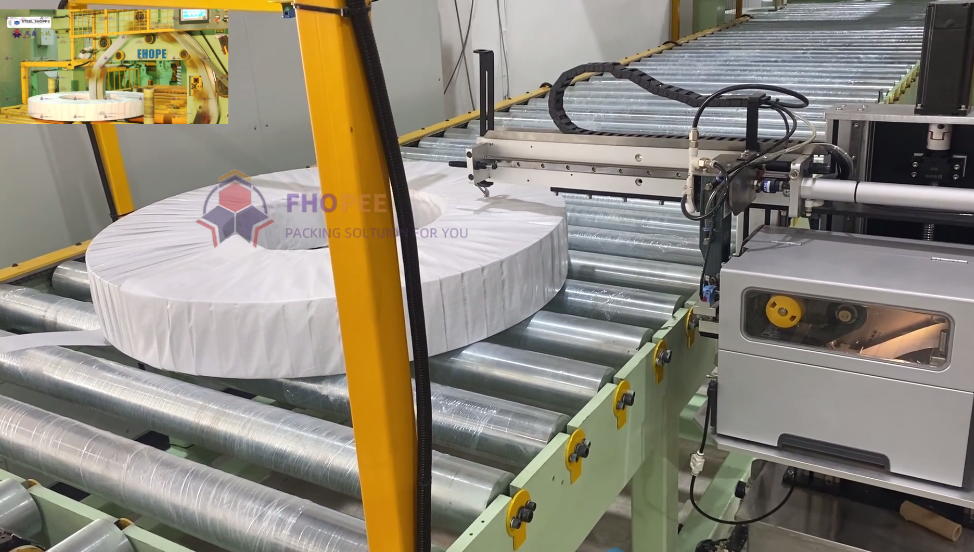
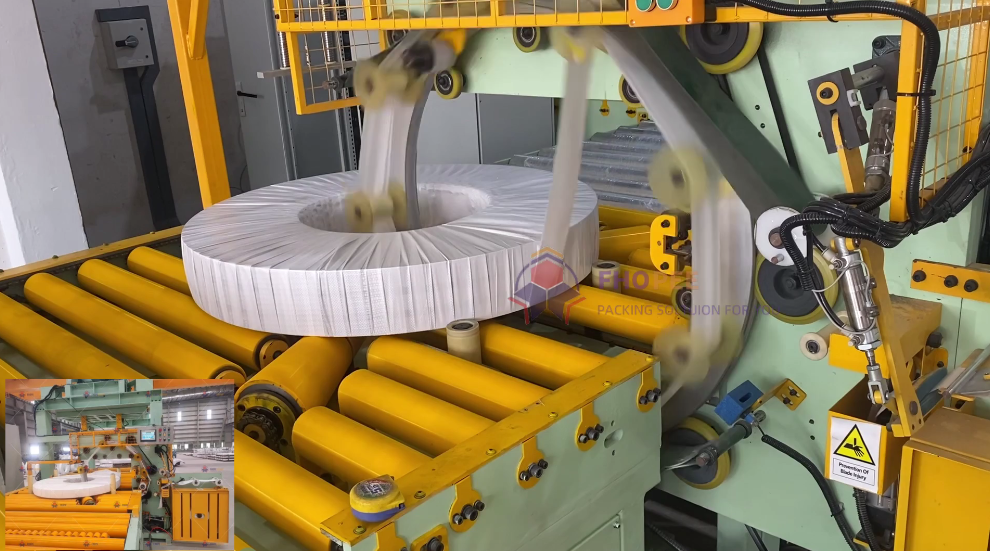
การทัวร์เริ่มต้นที่โต๊ะทำงานสายพานลำเลียงแบบลูกกลิ้งใต้โครงเหล็กขนาดเล็ก ส่วนหัวที่ยกได้ของโครงเหล็กคือเครื่องรัดสายเหล็ก ซึ่งจะลดระดับลงมารัดขดลวด ในภาพถัดไป กล้องจะแพนไปที่โต๊ะลูกกลิ้งและหน่วยรัดสายเหล็กของโครงเหล็กพร้อมกัน
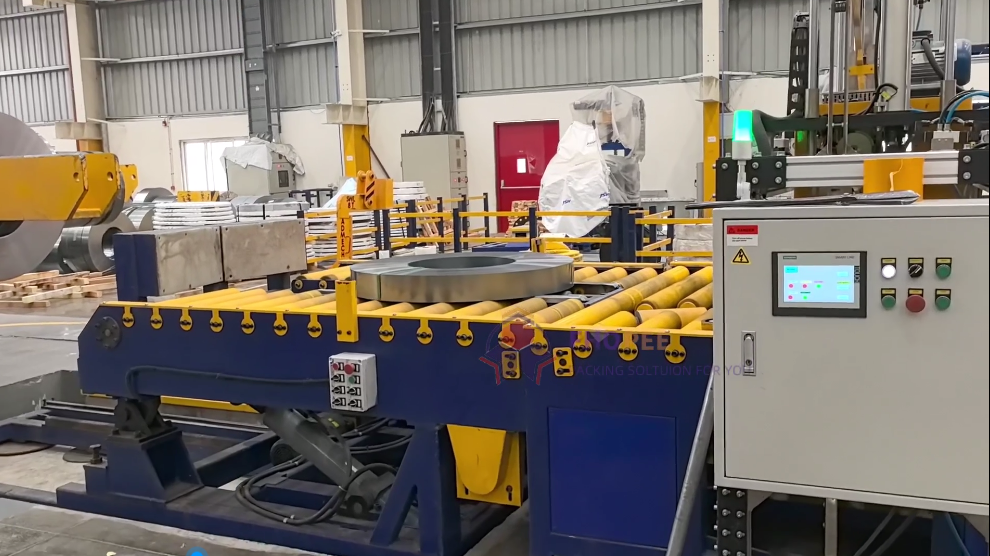
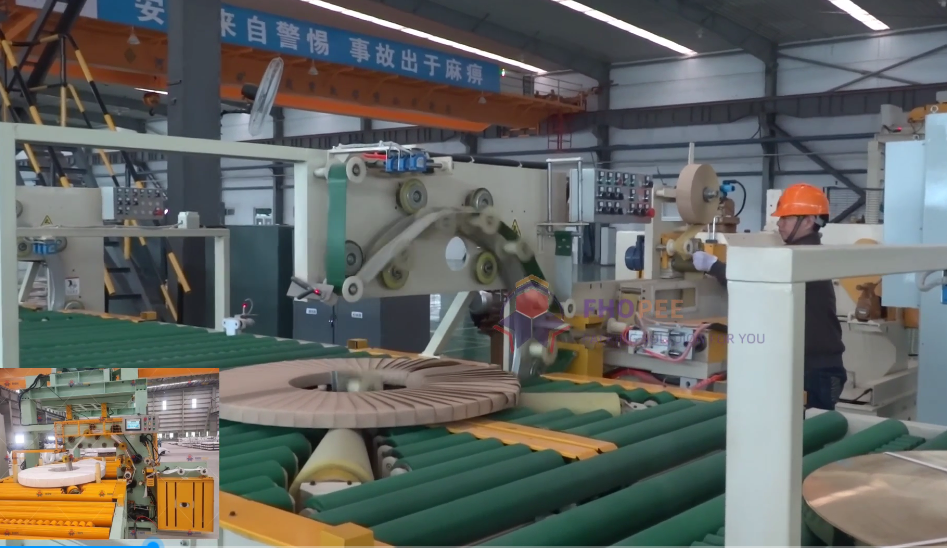
ตรงกลางสายการผลิตมีเครื่องพลิกขดลวดตั้งอยู่ โดยมีแท่นโค้งสีดำและแขนยกสีเหลือง เครื่องนี้ว่างเปล่าและพร้อมสำหรับการติดตั้ง ในขณะใช้งาน เครื่องนี้จะหมุนขดลวดระหว่างตำแหน่งแนวนอนและแนวตั้ง ภาพพาโนรามาสุดท้ายแสดงให้เห็นถึงบริเวณโรงงานที่มีสายการผลิตหลายสายอยู่ในขั้นตอนการประกอบที่แตกต่างกัน โดยมีโต๊ะลูกกลิ้งสีน้ำเงินและส่วนป้องกันตั้งอยู่บนพื้นก่อนการปรับแนวขั้นสุดท้ายและการทดสอบระบบ
วิธีการสร้างและทดสอบสายการผลิตบรรจุขดลวด
เราสร้างสายการผลิตประเภทนี้โดยแยกชิ้นส่วนต่างๆ ออก แล้วนำมารวมกันในโรงงาน: สายพานลำเลียงลูกกลิ้ง เครื่องรัดสายเหล็กแบบโครงเหล็ก เครื่องพลิกขดลวด และอุปกรณ์ป้องกันและเดินสายไฟ ในวิดีโอแสดงให้เห็นสายการผลิตที่กำลังอยู่ในระหว่างการประกอบ ซึ่งเป็นขั้นตอนปกติก่อนการปรับแนวขั้นสุดท้าย เราจะยืนยันอัตราการผลิตและเวลาของแต่ละสถานีในขั้นตอนการทดสอบระบบ
| การตรวจสอบการยอมรับจากโรงงาน | สิ่งที่เรายืนยัน |
|---|---|
| วิ่งโดยไม่บรรทุกน้ำหนัก | สายพานลำเลียงเคลื่อนที่ได้อย่างราบรื่น และหัวรัดสายสามารถยกและลดระดับได้โดยไม่ติดขัด |
| วงจรพลิกคว่ำ | เปลหมุน 90° ทั้งสองทิศทาง จังหวะการกลับนับรวมอยู่ในจังหวะการทำงาน |
| การปกป้อง | แผ่นกั้นด้านข้างและระบบควบคุมการหยุดจะหยุดการทำงานก่อนที่บุคคลจะเข้าใกล้ตัวเครื่องที่กำลังเคลื่อนที่ |
| การเดินสายไฟ | สถานีควบคุมเพียงแห่งเดียวควบคุมสายพานลำเลียง เครื่องรัดสาย และเครื่องพลิกกลับด้าน |
| การวางแนว | ปรับระดับโต๊ะลูกกลิ้งและช่องว่างระหว่างชิ้นส่วนให้เรียบร้อยก่อนจัดส่ง |
ตัวพลิกขดลวดในสายการผลิต
เครื่องหมุนขดลวดเป็นเครื่องที่หมุนขดลวด 90° ระหว่างแนวราบและแนวตั้ง เพื่อให้สถานีถัดไปได้รับขดลวดในทิศทางที่ต้องการ เครื่องนี้จะติดตั้งในบริเวณที่ขดลวดเปลี่ยนทิศทาง เช่น ระหว่างสายพานลำเลียงลูกกลิ้งและเครื่องห่อแบบมองทะลุ หรือระหว่างการห่อและการเรียงซ้อน สำหรับข้อมูลเพิ่มเติมเกี่ยวกับการจับคู่การโหลดขดลวดกับเครื่องห่อ โปรดดูคู่มือการบรรจุและการจัดการขดลวด ของ เรา
ข้อมูลที่ต้องส่งให้เราสำหรับการเลือกชิ้นงาน ได้แก่ น้ำหนักของขดลวด เส้นผ่านศูนย์กลางภายนอก ความกว้าง มุมการเลี้ยว (เราผลิตชิ้นงาน 90° เป็นมาตรฐาน) และงบประมาณต่อรอบการทำงาน จังหวะการกลับของแท่นวางชิ้นงานที่ว่างเปล่าจะกินเวลาใช้งานไปจากรอบการผลิต
เครื่องยกขดลวดไฮดรอลิกของเราสามารถหมุนได้ 90° ในทั้งสองทิศทาง (ระบุไว้เป็น 90°x2) และมีพิกัดรับน้ำหนัก 3, 5, 10, 20 หรือ 40 ตัน ขึ้นอยู่กับรุ่น รูปทรงของแท่นวางและระบบขับเคลื่อนจะถูกกำหนดค่าตามความต้องการของแต่ละโครงการ
สายการผลิตที่มีอุปกรณ์พลิกกลับหรืออุปกรณ์หมุนม้วนกระดาษ จะใช้มาตรฐาน ISO 12100 สำหรับวิธีการประเมินความเสี่ยง และมาตรฐาน EN 415-10 สำหรับข้อกำหนดทั่วไปของเครื่องจักรบรรจุภัณฑ์ โดยอุปกรณ์พลิกกลับจะเคลื่อนย้ายม้วนกระดาษโดยอัตโนมัติขณะที่เครื่องจักรทำงาน
การคำนวณผลผลิตและอัตราการผลิตสำหรับสายการบรรจุขดลวด
เวลาต่อขดลวด (Line takt) คือเวลาที่กำหนดไว้ต่อขดลวด: 3,600 วินาที หารด้วยจำนวนขดลวดเป้าหมายต่อชั่วโมง เวลาต่อขดลวดนี้ถูกกำหนดโดยเป้าหมายผลผลิตของคุณ ไม่ใช่โดยเครื่องจักร ตัวอย่างการตรวจสอบสำหรับ 30 ขดลวดต่อชั่วโมง:
| รายการ | ความคุ้มค่า |
|---|---|
| เป้าหมายผลลัพธ์ (ตัวอย่าง) | 30 คอยล์ต่อชั่วโมง |
| แทคต์, 3,600 ÷ 30 | 120 วินาทีต่อขดลวด |
| รอบการขนถ่ายและเคลื่อนย้าย | ภายใน 120 วินาที |
| วงจรพลิกคว่ำรวมถึงจังหวะการกลับ | ภายใน 120 วินาที |
| เงื่อนไข | สถานีที่ยาวที่สุดที่อยู่ต่ำกว่า 120 วินาที |
หากสถานีใดใช้เวลานานกว่าอัตราการผลิต เราจะแบ่งงานของสถานีนั้นออก หรือเพิ่มหน่วยผลิตอีกหนึ่งหน่วย แทนที่จะฝืนเดินรถต่อไป เราจะยืนยันเวลาการทำงานของแต่ละสถานีอีกครั้งในขั้นตอนการทดสอบระบบ
การควบคุมและความปลอดภัย
หัวรัดสายรัดแบบโครงเหล็ก สายพานลำเลียง และเครื่องพลิกชิ้นงานทำงานโดยอัตโนมัติ ห้ามบุคคลใดเข้าไปในบริเวณที่เครื่องจักรเคลื่อนที่ขณะที่สายการผลิตทำงาน และควรทำการติดตั้งและเคลียร์พื้นที่เมื่อสายการผลิตหยุดทำงานและแยกส่วนแล้ว
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตบรรจุขดลวดอลูมิเนียม
- ช่วงขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวด
- จำนวนขดลวดต่อชั่วโมงที่สายการผลิตต้องบรรจุ
- ทิศทางการวางขดลวดจะเปลี่ยนไป (แนวสายตาเป็นแนวนอนหรือแนวตั้ง) และตำแหน่งที่ตัวพลิกคว่ำจะไปอยู่
- ชนิดของฟิล์มหรือสายรัด และจำนวนรอบการพัน
- ระดับสายพานลำเลียง พื้นที่ และแหล่งจ่ายไฟ
- สัญญาณควบคุมไปยังสายการผลิตหรือระบบคลังสินค้า
| สถานี | การเคลื่อนไหวหลัก | การกำหนดขนาดอินพุต |
|---|---|---|
| เครื่องรัดสายเหล็กแบบโครงสร้างและสายพานลำเลียงแบบลูกกลิ้ง | หัวยกจะลดลงเพื่อรัดขดลวด สายพานลำเลียงจะเลื่อนขดลวดไปตามลำดับ | ตำแหน่งสายรัด ช่องว่างระหว่างหน่วย ระดับโต๊ะลูกกลิ้ง |
| ตัวม้วนขดลวดไฮดรอลิก | หมุนขดลวด 90° ทั้งสองทิศทาง | รับน้ำหนักได้ 3, 5, 10, 20 หรือ 40 ตัน; เส้นผ่านศูนย์กลางภายนอกและความกว้างของขดลวด |
สำหรับสายการผลิตที่สามารถเอียง ห่อ และกดขดเหล็กได้ โปรดดูสายการผลิตบรรจุภัณฑ์ขดเหล็กพร้อมชั้นวางแบบเอียง ของ เรา
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ฉันควรวางแผนผลผลิตอย่างไร? ตอบ: วางแผนจากเป้าหมายของคุณ: takt = 3,600 ÷ ผลผลิต ดังนั้น 30 คอยล์ต่อชั่วโมง หมายความว่า 120 วินาทีต่อคอยล์ และทุกสถานีต้องพอดีภายในเวลาที่กำหนด
ถาม: ตัวพลิกขดลวดควรติดตั้งตรงไหนในสายการผลิต? ตอบ: ติดตั้งตรงไหนก็ได้ที่ขดลวดต้องเปลี่ยนทิศทาง เช่น ระหว่างการโหลดและการห่อ หรือระหว่างการห่อและการเรียงซ้อน เพื่อให้ตัวพลิกขดลวด 90° ของเราหันด้านที่สถานีถัดไปต้องการใช้งาน
ถาม: คุณทำการตรวจสอบอะไรบ้างก่อนที่จะจัดส่งสายการผลิตบรรจุขดลวด? ตอบ: การทดสอบการทำงานของสายพานลำเลียงและหัวรัดโดยไม่มีโหลด การทดสอบการพลิกขดลวด 90 องศาในทั้งสองทิศทาง การตรวจสอบระบบป้องกันและการหยุด การเดินสายไฟแบบสถานีเดียว และการจัดแนวโต๊ะลูกกลิ้ง
ถาม: ทำไมวิดีโอถึงถ่ายทำในโรงงาน? ตอบ: เราประกอบ จัดวาง และเดินสายสายการผลิตในโรงงานของเรา และทำการตรวจสอบการยอมรับจากโรงงาน เช่น การทดสอบการพลิกกลับ 90 องศา ก่อนที่จะจัดส่ง ดังนั้นการเยี่ยมชมระหว่างการประกอบจะช่วยให้คุณสามารถตรวจสอบแต่ละหน่วยได้ตั้งแต่เนิ่นๆ
ถาม: ฉันจะเลือกขนาดเครื่องพลิกขดลวดอย่างไร? ตอบ: เลือกแบบที่มีพิกัดรับน้ำหนักครอบคลุมขดลวดที่หนักที่สุดของคุณ กลุ่มผลิตภัณฑ์ไฮดรอลิกของเรามีพิกัดรับน้ำหนัก 3, 5, 10, 20 หรือ 40 ตัน โดยมีรูปทรงของแท่นวางที่เหมาะสมกับเส้นผ่านศูนย์กลางภายนอกและความกว้างของคุณ
ขั้นตอนต่อไป
เราวางแผนสายการผลิตบรรจุขดลวดของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยมีขนาดขดลวดและเอาต์พุตให้เลือก info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงพร้อมด้วยผังสถานีและการตรวจสอบจังหวะการเดินรถ
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบระดับสายพานลำเลียง พื้นที่ และแหล่งจ่ายไฟ
การอ่านที่เกี่ยวข้อง
- ตัวม้วนขดลวดไฮดรอลิก
- วิดีโอ: ระบบการพลิกกลับ การป้อน และการห่อขดลวดอัตโนมัติ
- วิดีโอ: เครื่องพลิกขดลวดขนาดใหญ่และยาวในการใช้งานจริง
- วิดีโอ: สายการบรรจุขดลวดแบบผ่าสำหรับศูนย์บริการ
- วิดีโอ: เครื่องเอียงขดลวดอัตโนมัติอเนกประสงค์พร้อมโต๊ะเลื่อน
- วิดีโอ: การสาธิตการอัปเกรดสายการผลิตบรรจุขดลวดแบบเก่า
แหล่งที่มา
- ข้อมูลจำเพาะของเครื่องม้วนขดลวด: หน้าผลิตภัณฑ์เครื่องยกคอยล์ไฮดรอลิก
- ตัวอย่าง Takt: ตัวอย่างที่เราได้ดำเนินการแล้ว ค่าที่ใช้เป็นตัวอย่าง
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026