บทสรุปสำหรับผู้บริหารการเคลื่อนย้ายขดลวดระหว่างแนวราบและแนวตั้งเป็นหนึ่งในไม่กี่ขั้นตอนที่ยังคงใช้เครนและโซ่ในโรงงานหลายแห่ง และนั่นคือจุดที่เกิดความเสียหายที่ขอบและอุบัติเหตุเฉียดฉิว เครื่องเอียงขดลวดที่มีโต๊ะเลื่อนจะเปลี่ยนการเคลื่อนย้ายเป็นการเคลื่อนที่แบบควบคุมด้วยแท่นวาง ทำให้ขดลวดหมุนอยู่ใต้ที่จับของเครื่องจักรแทนที่จะอยู่ใต้ตะขอ หน้านี้อธิบายการเคลื่อนที่ของแท่นวาง โต๊ะเลื่อน และพารามิเตอร์อ้างอิงด้านหลังแท่นวาง
สารบัญ
- เหตุใดขดลวดจึงต้องเอียง
- การเคลื่อนที่ของเปลและโต๊ะเลื่อน
- สิ่งที่การเอียงทำในหนึ่งรอบการทำงาน
- รูปแบบการใช้งานอเนกประสงค์รอบๆ เครื่องเอียง
- พารามิเตอร์ทางวิศวกรรมพื้นฐาน
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- รายการตรวจสอบการคัดเลือก
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
- ขั้นตอนต่อไป
เหตุใดขดลวดจึงต้องเอียง
ขดลวดจะมาถึงและออกจากสถานที่ในท่าทางที่แตกต่างกัน ขดลวดที่ขนส่งโดยตั้งตรงจะต้องถูกวางราบเพื่อการแปรรูปและการห่อหุ้มส่วนใหญ่ จากนั้นจึงตั้งขึ้นอีกครั้งสำหรับการวางซ้อนหรือการขนส่ง ดังนั้นเกือบทุกสายการผลิตขดลวดจึงมีการหักมุม 90 องศาตรงกลาง
จุดเลี้ยวนั้นแหละที่วิธีการแบบใช้แรงงานคนก่อให้เกิดความเสียหาย โซ่หรือปลายรถยกอาจทำให้ขดลวดทั้งหมดไปอยู่ที่ขอบด้านใดด้านหนึ่ง และขดลวดที่ไม่มีการรองรับก็อาจพลิกคว่ำได้หากแกว่งผิดจังหวะเพียงครั้งเดียว
เครื่องยกแบบเอียงช่วยลดความเสี่ยงนั้นได้โดยการยึดขดลวดไว้ตลอดการเคลื่อนที่ แท่นรองจะจับขดลวดไว้ เครื่องจักรจะหมุนขดลวดอย่างควบคุมได้ และขดลวดจะไม่ต้องทรงตัวอยู่บนขอบของตัวเองเลยแม้แต่จุดเดียวในระหว่างการเคลื่อนที่ ด้วยเหตุผลเดียวกันนี้ เครื่องยกแบบเอียงจึงเป็นเครื่องมือที่ช่วยเพิ่มประสิทธิภาพการทำงาน เพราะการเคลื่อนที่แบบเอียง 90° อย่างควบคุมได้จะใช้รอบการทำงานที่วัดได้ แทนที่จะเป็นการแกว่งเครนอย่างระมัดระวัง
การเคลื่อนที่ของเปลและโต๊ะเลื่อน
แท่นวางชิ้นงานสร้างขึ้นจากแขนครึ่งวงกลมสองข้างที่ปิดล้อมรอบเส้นรอบวงของขดลวด ทำให้ช่องเปิดของชิ้นงานว่างเปล่า เมื่อฐานหมุน แท่นวางที่ปิดอยู่จะพาขดลวดไปด้วยขณะเอียง ทำให้ขดลวดหมุนรอบจุดศูนย์กลางมวลของตัวเองแทนที่จะลากไปกับพื้น
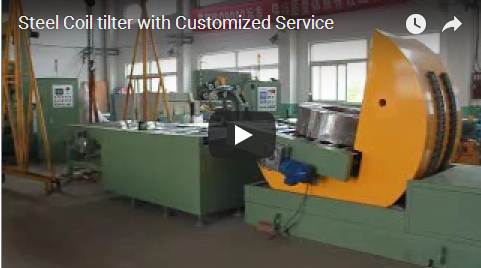
เครื่องเอียงขดลวดที่มีโต๊ะเลื่อนจะวิ่งอยู่บนฐานและลำเลียงขดลวดเข้าและออกจากช่องทาง ทำให้ขดลวดเคลื่อนที่ไปพร้อมกับเครื่องจักรแทนที่จะต้องยกขึ้นอีกครั้ง
ระบบขับเคลื่อนใต้ฐานจะควบคุมการหมุนของแท่นวาง โดยใช้ระบบไฟฟ้าสำหรับงานที่มีน้ำหนักเบา หรือใช้ระบบไฮดรอลิกสำหรับงานที่มีน้ำหนักมาก โดยการเลือกใช้ระบบใดระบบหนึ่งจะถูกกำหนดในขั้นตอนการออกแบบทางวิศวกรรมของโครงการ แท่นวางแบบปิดจะยึดขดลวดให้อยู่ตรงกลางตลอดการเคลื่อนที่ และจะหยุดนิ่งอย่างเป็นระบบด้วยกลไกเมื่อถึงตำแหน่งการปล่อยที่กำหนดไว้
สิ่งที่การเอียงทำในหนึ่งรอบการทำงาน
ขั้นตอนการทำงานจะเหมือนกันทุกครั้ง ขดลวดจะถูกวางลงบนโต๊ะเลื่อนหรือในแท่นวางโดยใช้เครนหรือสายพานลำเลียง จากนั้นแขนทั้งสองข้างจะปิดเข้าหากัน ฐานจะหมุนแท่นวางไปตามมุมที่กำหนด และขดลวดจะไปถึงตำแหน่งที่ต้องการโดยยังคงอยู่ในแท่นวางอย่างมั่นคง การล็อกตำแหน่งจะยึดแท่นวางไว้เมื่อสิ้นสุดการเคลื่อนที่แต่ละครั้ง เพื่อให้ขดลวดคงที่ในขณะที่สถานีถัดไปเริ่มทำงานต่อ
ในเครื่องจักรระดับเริ่มต้น การตั้งค่าจะใช้เวลาประมาณ 60-90 วินาทีต่อชิ้น รวมเวลาหยุดเพื่อโหลดและส่งต่อ เนื่องจากทุกรอบการทำงานมีรูปแบบการเคลื่อนไหวเหมือนกัน วงจรจึงทำซ้ำได้แม่นยำพอที่จะกำหนดจังหวะการทำงานของสายการผลิตได้ และผู้ปฏิบัติงานเพียงแค่โหลดและขนถ่ายสินค้า แทนที่จะต้องบังคับทิศทางของสินค้าในอากาศ
รูปแบบการใช้งานอเนกประสงค์รอบๆ เครื่องเอียง
ชื่อเรียกอเนกประสงค์นี้มาจากการที่เครื่องจักรนี้ทำหน้าที่ให้บริการทั้งสองด้านของสถานี แท่นวางด้านหนึ่งจะรับขดลวด เอียง และส่งต่อ ทำให้สถานีห่อหรือสถานีเรียงซ้อนที่อยู่ด้านใดด้านหนึ่งใช้แท่นเอียงเดียวกัน และไม่จำเป็นต้องใช้เครื่องยกตัวที่สอง ในทางปฏิบัติ เครื่องเดียวกันนี้ทำหน้าที่เป็นเครื่องพลิกขดลวดแบบตั้งเดี่ยวที่ใช้กับเครน และเป็นสถานีแบบอินไลน์เมื่อใช้งานร่วมกับสายพานลำเลียงที่อยู่ด้านใดด้านหนึ่ง
การจัดวางแบบโต๊ะเลื่อนเป็นตัวเลือกที่นิยมใช้สำหรับการทำงานในระดับพื้น เนื่องจากขดลวดจะเลื่อนเข้าไปในแท่นวางแทนที่จะถูกหย่อนลงไปในหลุม นอกจากนี้ยังเหมาะสำหรับโรงงานที่โหลดจากชั้นวางหรือรถเข็น ไม่ว่าการผ่านจะเป็นมุม 90° สำหรับการห่อหรือการกลับด้านเต็มรูปแบบสำหรับการเรียงซ้อนนั้นเป็นการตัดสินใจตามข้อกำหนดทางวิศวกรรมของโครงการ ไม่ใช่การเปลี่ยนแปลงการเคลื่อนที่พื้นฐานของเครื่องจักร
พารามิเตอร์ทางวิศวกรรมพื้นฐาน
ค่าด้านล่างเป็นค่าอ้างอิงที่ FHOPE เผยแพร่ โปรดใช้เป็นข้อมูลอ้างอิงและตรวจสอบความถูกต้องของขดลวดกับฝ่ายวิศวกรรมโครงการอีกครั้ง
| พารามิเตอร์ | ค่าอ้างอิง | ฐาน |
|---|---|---|
| โหลดคลาส (รายการ) | ที 1.0 | บันทึก FPCT-01 |
| ช่วงเอียง | มุม 90° ระหว่างแนวนอนและแนวตั้ง | ครอบครัว FPCT |
| ตาราง | โต๊ะเลื่อนขนาด 1000 × 1000 มม. | บันทึก FPCT-01 |
| การอ้างอิงวงจร | 60–90 วินาทีต่อชิ้น | บันทึก FPCT-01 |
| พลัง | 0.75–1.5 กิโลวัตต์ | บันทึก FPCT-01 |
| ควบคุม | ควบคุมด้วยโปรแกรม ล็อกตำแหน่งเมื่อหยุดนิ่ง | ครอบครัว FPCT |
| ขนาดสุดท้าย | ขนาดเส้นผ่านศูนย์กลางภายนอกของขดลวด ความกว้าง มุมเอียง และผังสถานีต่อโครงการ | วิศวกรรมโครงการ |
การควบคุมและความปลอดภัย
การจัดส่งมาตรฐานได้รับการออกแบบให้เป็นไปตามข้อกำหนดการออกแบบ CE (EN ISO 13849-1 / EN 415-10) และ OSHA ส่วนโค้งของแท่นวางถูกล็อคไว้เพื่อป้องกันไม่ให้ใครยืนขวางทางขณะเคลื่อนที่ และมีวงจรหยุดฉุกเฉินแบบสองช่องสัญญาณอยู่ที่ตำแหน่งผู้ปฏิบัติงาน ระบบล็อคตำแหน่งจะยึดแท่นวางไว้เมื่อไฟฟ้าดับ ดังนั้นขดลวดจึงยังคงอยู่กับที่หากแหล่งจ่ายไฟลดลงระหว่างรอบการทำงาน
สำหรับสถานีที่เชื่อมต่อกับสายพานลำเลียง การจัดส่งมาตรฐานจะเพิ่มระบบป้องกันรอบด้านที่เชื่อมต่อกัน พร้อมม่านแสงลดเสียงรบกวนที่ช่องป้อนเข้าและป้อนออก รายละเอียดข้อกำหนดสำหรับตลาดปลายทางของคุณจะถูกกำหนดในขั้นตอนการออกแบบทางวิศวกรรมโครงการ
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: โต๊ะเลื่อนทำหน้าที่อะไรในระหว่างการลำเลียง? ตอบ: มันช่วยลำเลียงขดลวดเข้าและออกจากแท่นวาง ทำให้ขดลวดเคลื่อนที่ไปพร้อมกับการเอียง แทนที่จะถูกลากหรือยกขึ้นลง
ถาม: การเอียงแต่ละครั้งใช้เวลานานเท่าไหร่? ตอบ: รุ่นเริ่มต้นใช้เวลาประมาณ 60-90 วินาทีต่อชิ้น ส่วนรุ่นที่เร็วกว่าด้วยระบบไฮดรอลิกนั้น สามารถปรับแต่งได้ตามขั้นตอนการออกแบบทางวิศวกรรมของโครงการ
ถาม: แท่นวางสินค้าเพียงแท่นเดียวสามารถใช้สำหรับการขนถ่ายและการวางสินค้าได้หรือไม่? ตอบ: ได้ – การออกแบบอเนกประสงค์ใช้แท่นวางสินค้าเพียงแท่นเดียวในการขนถ่าย เอียง และส่งต่อ ทำให้การเคลื่อนย้ายขดลวดอยู่บนเครื่องจักรเพียงเครื่องเดียว
ถาม: ถ้าไฟดับ ขดลวดจะยึดอยู่กับที่ได้อย่างไร? ตอบ: ตัวปรับมุมจะล็อกตำแหน่งโดยอัตโนมัติเมื่อไฟดับ ดังนั้นโหลดจะอยู่กับที่จนกว่าไฟจะกลับมาใช้งานได้อีกครั้ง
ถาม: ถ้าขดลวดของผมหนักกว่าขนาดมาตรฐานล่ะ? ตอบ: แพลตฟอร์ม FPCT รองรับน้ำหนักตั้งแต่ 1.0 ตันขึ้นไปจนถึงมากกว่า 20 ตัน และขนาดแท่นวางที่เหมาะสมจะถูกเลือกในขั้นตอนการออกแบบทางวิศวกรรมของโครงการ
ถาม: เครื่องจักรสามารถหมุนได้มากกว่า 90° หรือไม่? ตอบ: เครื่องเอียงมาตรฐานจะหมุนได้ 90° ระหว่างท่าทางต่างๆ ส่วนการพลิกกลับ 180° หรือเครื่องเอียงและพลิกคว่ำพร้อมโต๊ะหมุนนั้น จะเลือกใช้ตามความเหมาะสมของแต่ละโครงการ
ถาม: เครื่องเอียงขดลวดต้องใช้หลุมสำหรับการติดตั้งหรือไม่? ตอบ: ไม่จำเป็น การออกแบบแบบโต๊ะเลื่อนช่วยให้ขดลวดเลื่อนเข้าไปในแท่นวางที่ระดับพื้น ดังนั้นจึงไม่จำเป็นต้องมีหลุมฐานรากเมื่อทำการขนถ่ายจากชั้นวางหรือรถเข็น
ถาม: เครื่องจักรมาตรฐานนี้มีมาตรฐานความปลอดภัยใดบ้าง? ตอบ: เครื่องนี้เป็นไปตามข้อกำหนดด้านการออกแบบของ CE (EN ISO 13849-1 / EN 415-10) และ OSHA โดยมีเส้นทางการเคลื่อนที่ของแท่นวางที่เชื่อมต่อกัน การล็อคตำแหน่ง และปุ่มหยุดฉุกเฉินแบบสองช่องสัญญาณ
รายการตรวจสอบการคัดเลือก
- ขนาดเส้นผ่านศูนย์กลางภายนอก ความกว้าง และน้ำหนักของขดลวด เป็นสิ่งสำคัญในการเลือกขนาดแท่นวางให้เหมาะสมกับขดลวดขนาดใหญ่ที่สุดที่คุณใช้งาน
- ท่าทางขาเข้าและขาออก ดังนั้นมุมเอียงและทิศทางการเดินทางจึงถูกตั้งค่าให้ตรงกับเส้นทางของคุณ
- การขนถ่ายสินค้าจากระดับพื้นโดยใช้โต๊ะเลื่อนเทียบกับสถานีเชื่อมต่อสายพานลำเลียงทั้งสองด้าน
- ระยะเวลาการทำงานโดยเฉลี่ยต่อกะ ตั้งแต่ช่วง 60-90 วินาทีขึ้นไป สำหรับกลุ่มเริ่มต้น
- เลือกระบบขับเคลื่อนได้ทั้งแบบไฟฟ้าหรือไฮดรอลิก ให้เหมาะสมกับภาระและกำลังไฟฟ้าที่มีอยู่
- กำลังไฟฟ้า แรงดัน เฟส และความถี่ ณ สถานที่ติดตั้ง ได้รับการยืนยันจากฝ่ายวิศวกรรมโครงการแล้ว
- ขอบเขตความปลอดภัยและความคุ้มครองตามข้อกำหนดสำหรับตลาดปลายทาง
การอ่านที่เกี่ยวข้อง
- เครื่องพลิกขดลวดขนาดใหญ่และยาวในการใช้งานจริง
- คู่มือผู้ซื้อ: การผสานรวมการห่อด้วยฟิล์มยืดและการเรียงซ้อนด้วยเครื่องกดสำหรับขดเหล็กขนาดใหญ่
- เครื่องพลิกพาเลทแบบ C-Type 180 องศา และเครื่องกลับพาเลท
- เครื่องเปลี่ยนพาเลทรูปตัว V: ระบบไฮดรอลิกเอียง 90° สำหรับการเปลี่ยนพาเลทในระดับพื้น
- สายการบรรจุม้วนอัตโนมัติ
แหล่งที่มา
- วิดีโอสาธิต: เครื่องเอียงขดลวดอัตโนมัติอเนกประสงค์ FHOPE พร้อมโต๊ะเลื่อน (RSj7mbgIMGc) ความยาว 1 นาที 31 วินาที เครื่องห่อฟิล์มยืดแบบราง
- เอกสารข้อมูลรุ่น: เครื่องเอียงม้วนขดลวดและสายเคเบิลตระกูล FHOPE FPCT (รุ่นเริ่มต้น FPCT-01) ใบเสนอราคาและเอกสารทางวิศวกรรม วันที่ 9 ตุลาคม 2026
- สถาปัตยกรรมความปลอดภัย: มาตรฐาน CE EN ISO 13849-1 / EN 415-10 และมาตรฐานการออกแบบ OSHA พร้อมข้อกำหนดเฉพาะตลาดในงานวิศวกรรมโครงการ
ขั้นตอนต่อไป
- โปรดระบุขนาดเส้นผ่านศูนย์กลางภายนอก (OD), ความกว้าง, น้ำหนัก และมุมเอียงที่ต้องการของขดลวด ไปยัง info@fhopepack.com.
- รับแบบแปลนและข้อเสนอที่ปรับแต่งให้เหมาะสมภายใน 48 ชั่วโมงโดยมีขนาดแท่นวาง ระบบขับเคลื่อน และรูปแบบสถานีที่เหมาะสมกับสายการผลิตของคุณ
- จองคิวสำรวจพื้นที่ฟรี โปรดตรวจสอบแหล่งจ่ายไฟ การเข้าถึง และวิธีการโหลดก่อนสั่งซื้อ
แก้ไขล่าสุด: 09 กันยายน 2026