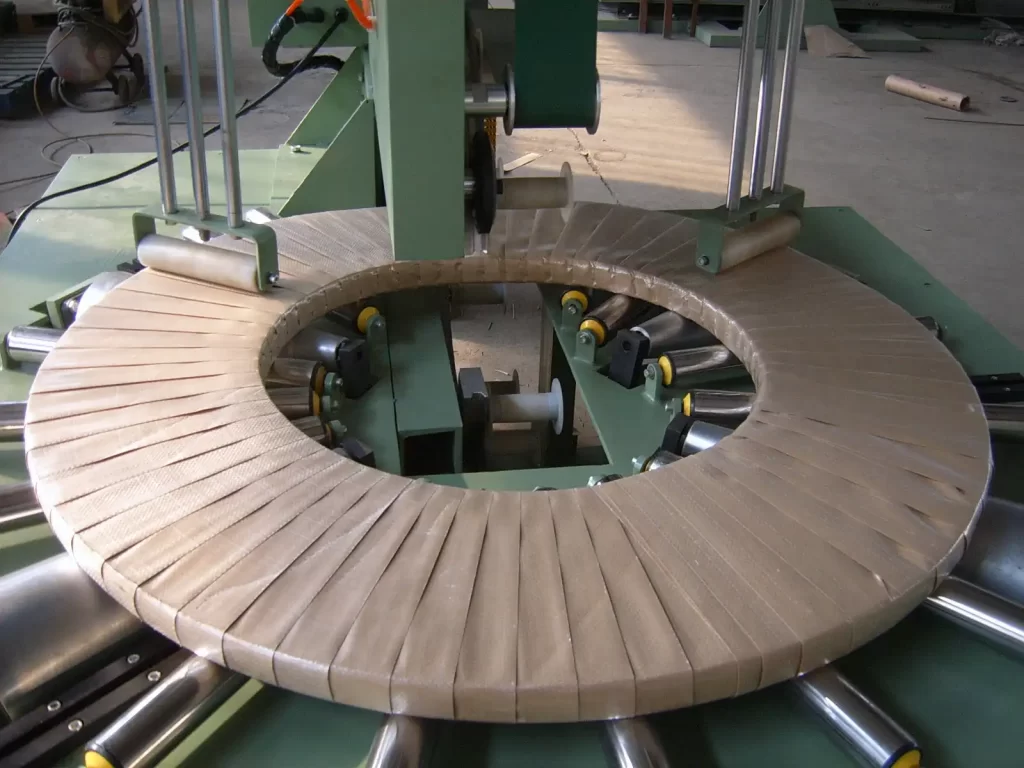
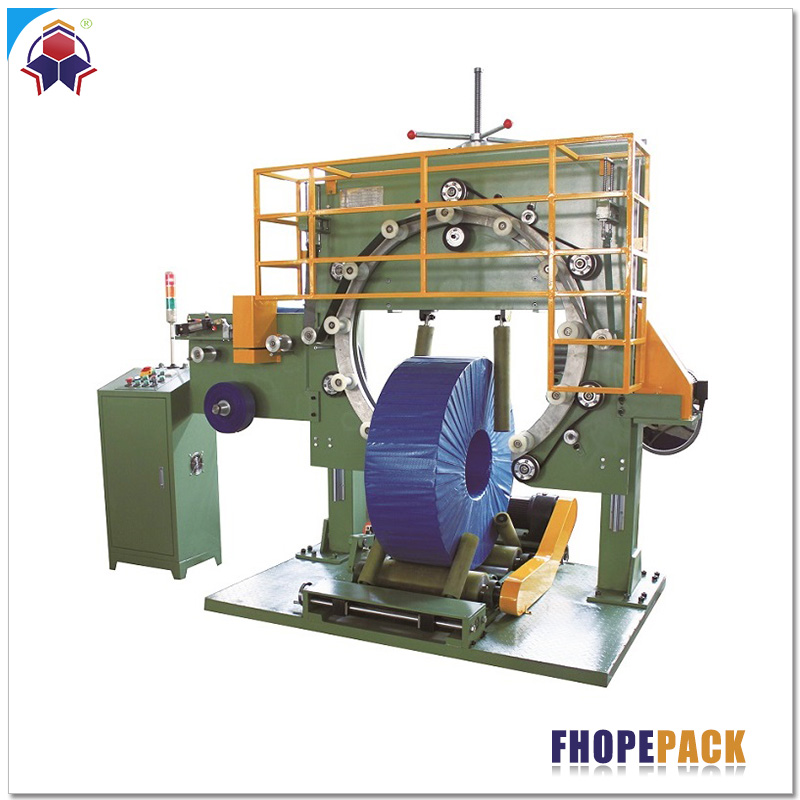
บทสรุปสำหรับผู้บริหารคลิปนี้แสดงให้เห็นถึงสายการผลิตบรรจุขดลวดหลายสายของเรา โดยแสดงให้เห็นขดลวดทองแดงที่ถูกรัดไว้บนแท่นหมุน เครื่องห่อแบบมีรูบนสายพานลำเลียงแบบลูกกลิ้ง เครื่องเอียง ขดลวดแบนที่ถูกห่อไว้ใต้โครงวงแหวน และโครงที่เรียงซ้อนขดลวดที่เสร็จแล้ว แต่ละสถานีจะเข้ามาแทนที่งานที่ต้องใช้แรงงานคนในโรงงาน ดังนั้นเราจึงเลือกสถานีสำหรับโรงงานแต่ละแห่งโดยพิจารณาจากขนาดของขดลวดและผลผลิต
สารบัญ
- สิ่งที่คลิปแสดงให้เห็น
- แต่ละสถานีจะเข้ามาแทนที่อะไรบ้าง
- แรงงานต่อกะ
- เราเลือกสถานีอย่างไร
- รายการตรวจสอบการคัดเลือก
- ความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงให้เห็น
| ขั้นตอน | คุณเห็นอะไร |
|---|---|
| ที่รัด | ขดลวดทองแดงที่รัดไว้บนแท่นหมุน |
| การห่อแบบมองทะลุ | เครื่องห่อแบบวงโคจรสีน้ำเงินจะห่อขดลวดบนสายพานลำเลียงแบบลูกกลิ้ง |
| เอียง | เครื่องเอียงจะหมุนขดลวดบนสายการผลิต |
| การพันขดลวดแบบแบน | ขดลวดแบนขนาดใหญ่พันอยู่ใต้โครงวงแหวน |
| ซ้อนได้ | โครงเครนยกและวางซ้อนขดลวดสำเร็จรูป |
แต่ละสถานีจะเข้ามาแทนที่อะไรบ้าง
| สถานี | งานที่ต้องใช้แรงงานคนมาทดแทน |
|---|---|
| ที่รัด | การพันมือด้วยเครื่องมือ |
| การห่อแบบมองทะลุ | การห่อฟิล์มด้วยมือผ่านดวงตา |
| เอียง | การหมุนขดลวดด้วยเครน |
| การพันขดลวดแบบแบน | การห่อขดลวดขนาดใหญ่ด้วยมือบนพาเลท |
| ซ้อนได้ | การซ้อนด้วยเครนหรือรถยก |
แรงงานต่อกะ
ตัวอย่างการคำนวณ (เพื่อประกอบการอธิบาย)
| รายการ | ความคุ้มค่า |
|---|---|
| จำนวนพนักงานบรรจุสินค้าด้วยมือต่อกะ (ตัวอย่าง) | 6 คน |
| ลูกเรือที่ปฏิบัติงานกับสายอัตโนมัติ (ภาพประกอบ) | 2 คน |
| ผู้คนย้ายไปทำงานอื่น 6 − 2 | 4 คนต่อกะ |
| จำนวนกะต่อวัน (ตัวอย่าง) | 2 |
| จำนวนคนเคลื่อนย้ายต่อวัน 4 × 2 | 8 |
| ระยะเวลาการเปลี่ยนกะ (ตัวอย่าง) | 8 น |
| จำนวนชั่วโมงแรงงานที่เคลื่อนย้ายต่อวัน 8 × 8 | 64 น |
เราเลือกสถานีอย่างไร
| ทางเลือก | ขึ้นอยู่กับ |
|---|---|
| ที่รัด | แนวรัศมี แนวเส้นรอบวง หรือทั้งสองอย่าง |
| ห่อ | แหวนขดลวดแบบตาไก่หรือแบบแบน |
| เอียง | ตำแหน่งของขดลวดจากเครื่องตัดหรือเครื่องรีด |
| ซ้อนได้ | โครงสร้างแบบโครงเหล็กหรือหุ่นยนต์ รูปแบบการเรียงซ้อน |
รายการตรวจสอบการคัดเลือก
- ขนาด น้ำหนัก และวัสดุของขดลวด
- จำนวนขดลวดต่อชั่วโมง
- งานและทีมงานที่ใช้แรงงานคนในปัจจุบัน
- จำเป็นต้องใช้สายรัดและวัสดุห่อหุ้ม
- ต้องเอียงเครื่องก่อนใช้งาน
- รูปแบบการเรียงซ้อน
ความปลอดภัย
- โปรดอยู่ห่างจากสถานีแต่ละแห่งขณะที่สถานีกำลังทำงาน
- อย่าออกไปนอกบริเวณโครงเหล็กกั้นและพื้นที่หุ่นยนต์
- ล็อกเอาต์ก่อนที่จะแก้ไขปัญหาการติดขัดใดๆ
- สำหรับตลาด CE เครื่องจักรได้รับการออกแบบตามมาตรฐาน ISO 12100 และ EN 415-10
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการบรรจุขดลวดประกอบด้วยสถานีใดบ้าง? ตอบ: สถานีรัดสาย สถานีห่อ สถานีเอียง และสถานีเรียงซ้อน ซึ่งจะเลือกใช้ตามความเหมาะสมของโรงงาน
ถาม: แต่ละสถานีใช้แทนอะไรบ้าง? ตอบ: การรัดด้วยมือ การห่อด้วยมือ การเอียงเครน และการเรียงซ้อนด้วยเครนหรือรถยก
ถาม: มีคนได้รับการจ้างงานฟรีจำนวนเท่าใด? ตอบ: 4 คนต่อกะในตัวอย่างที่ใช้ หรือ 8 คนต่อวันหากแบ่งเป็น 2 กะ
ถาม: จะใช้โครงสร้างแบบโครงเหล็กหรือหุ่นยนต์ในการเรียงซ้อน? ตอบ: เราเลือกตามน้ำหนักของขดลวด ขนาดของขดลวด อัตราการทำงาน และรูปแบบการเรียงซ้อน
ถาม: สามารถเพิ่มสถานีในภายหลังได้หรือไม่? ตอบ: ได้ เราวางแผนพื้นที่สำหรับสถานีที่จะเพิ่มในภายหลังไว้แล้ว
ถาม: มาตรฐานใดบ้างที่ใช้บังคับ? ตอบ: สำหรับตลาด CE จะใช้มาตรฐาน ISO 12100 และ EN 415-10
ขั้นตอนต่อไป
เราประกอบสายการบรรจุขดลวดในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากขนาดขดลวด น้ำหนัก กำลังการผลิต และกำลังคนปัจจุบัน info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมง โดยใช้ข้อมูลเครื่องจักรและผังโครงสร้าง
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงยืนยันผังพื้น
การอ่านที่เกี่ยวข้อง
- สายการผลิตบรรจุภัณฑ์เหล็กม้วน: ตัวชี้วัดผลตอบแทนการลงทุน 5 ประการ
- สายการผลิตรัดม้วนเหล็ก ติดฉลาก และเรียงซ้อน
- สายการผลิตเอียง ห่อ และเรียงซ้อนขดลวดตัด
- สายการบรรจุขดลวดอัตโนมัติ
แหล่งที่มา
- เนื้อหาจากเครื่องจักร: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- คลิป: วิดีโอบน YouTube
- แรงงานต่อกะ: ตัวอย่างการคำนวณของเรา ค่าที่ใช้ประกอบการพิจารณา
- ขอบเขตมาตรฐาน: ISO 12100:2010; EN 415-10: 2014
- ระยะเวลาในการยื่นข้อเสนอ: CTA บ้านได้รับการอนุมัติแล้ว (ต้องยื่นข้อเสนอภายใน 48 ชั่วโมง)
แก้ไขล่าสุด: 10 กันยายน 2026