บทสรุปสำหรับผู้บริหารม้วนท่อลูกฟูกโดยธรรมชาติจะมีแรงตึงคืนตัวสะสมอยู่ ซึ่งทำให้แต่ละรอบของม้วนท่อเคลื่อนที่ ยืดหด หรือคลายตัวระหว่างการขนส่ง หากไม่มีการรักษาเสถียรภาพในแนวดิ่งแบบไดนามิก แรงตึงของฟิล์มยืดที่ใช้จะดึงห่วงด้านนอกให้เบี่ยงเบนออกจากแนวแทนที่จะยึดให้แน่น ระบบการห่อแบบวงโคจรแนวนอนที่อธิบายไว้ในคู่มือนี้จะช่วยรักษาเสถียรภาพของม้วนท่อลูกฟูกที่ยืดหยุ่นได้ภายในแท่นหมุนเฉพาะ ใช้แรงกดลงแบบปรับได้ด้วยลมผ่านลูกกลิ้งกดโพลียูรีเทนแบบไม่ทำให้เกิดรอยสองตัว และม้วนฟิล์ม PE/LLDPE ที่ยืดหยุ่นสูงผ่านแกนกลางของม้วน จำนวนรอบการห่อที่แม่นยำและการยึดโครงสร้างจะคำนวณทางคณิตศาสตร์จากเส้นผ่านศูนย์กลางภายนอก (OD)ของม้วน ความสูงของแกนกลาง และอัตราส่วนการทับซ้อนของฟิล์ม เป้าหมายขั้นต่ำ ที่ปรับเทียบสำหรับความแข็งแกร่งของโครงสร้างระหว่างรอบ
สารบัญ
- สิ่งที่วิดีโอแสดง
- วิธีการทำงานของเครื่องม้วนสายยาง
- จำนวนรอบการพันและการซ้อนทับของฟิล์มต่อขดลวด
- ช่วยบอกอะไรเกี่ยวกับสายยางของคุณให้เราทราบหน่อยได้ไหม
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดสายยาง
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
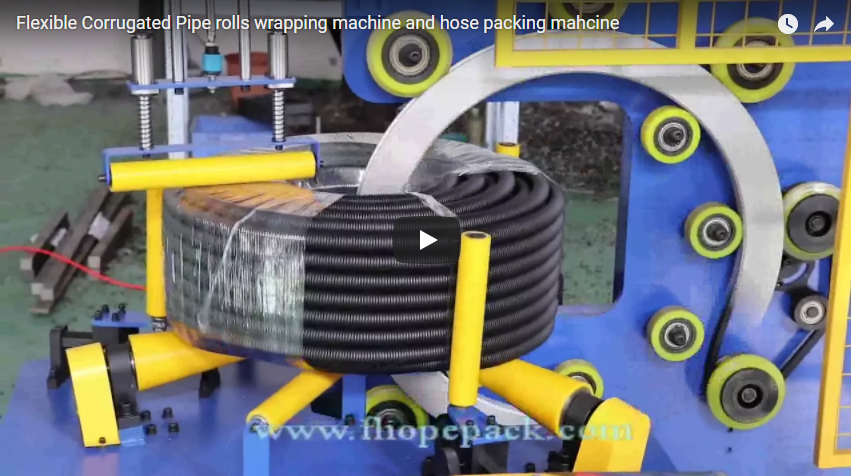
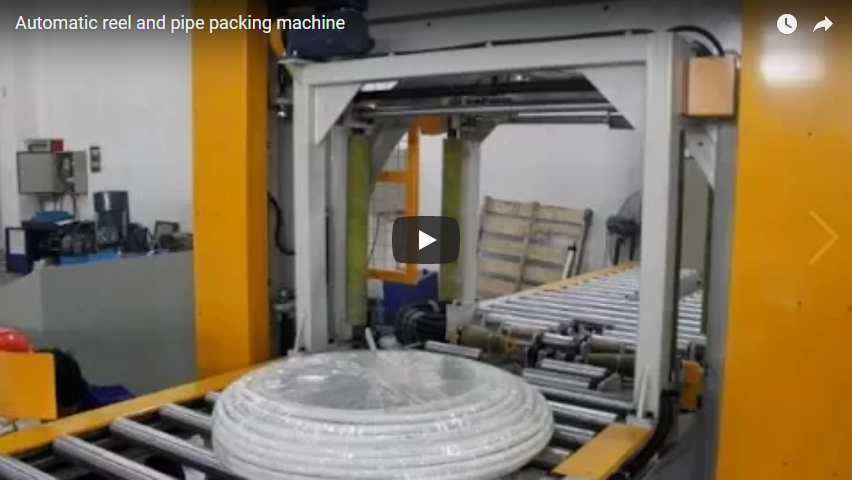
ลำดับการทำงานแสดงให้เห็นถึงการกักเก็บแบบไดนามิกอย่างต่อเนื่องและการใช้ฟิล์มแบบวงโคจรกับขดลวดท่อพลาสติกลูกฟูกสีดำที่ม้วนหลวม เมื่อวางตำแหน่งทางกลภายในสถานีห่อแล้ว ตัวยึดลูกกลิ้งคู่ด้านบนจะเลื่อนลงมาภายใต้แรงดันลมที่ควบคุมได้เพื่อจับส่วนบนของขดลวด ซึ่งจะช่วยยึดห่วงยางยืดให้อยู่ในระนาบเดียวกันโดยไม่ทำให้สันลูกฟูกกลวงเสียรูป
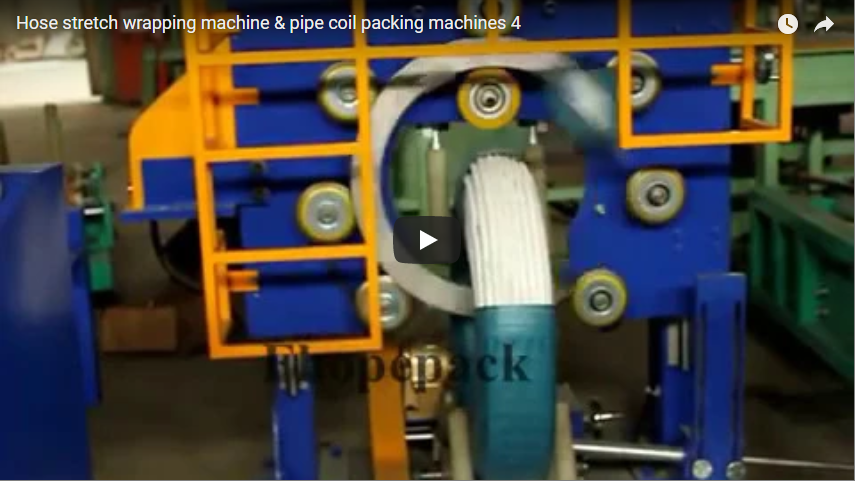
เมื่อแรงดันด้านบนถึงระดับที่กำหนดแล้ว ลูกกลิ้งรองรับด้านล่างที่ขับเคลื่อนอย่างซิงโครไนซ์จะหมุนขดลวดรอบแกนกลางแนวนอน ในขณะเดียวกัน ตัวลำเลียงแบบหมุนวนจะส่งฟิล์มยืด LLDPE ที่หล่อขึ้นรูปผ่านเส้นผ่านศูนย์กลางภายใน (ID) และข้ามเส้นผ่านศูนย์กลางภายนอก (OD) ของขดลวดในเส้นทางเกลียวความเร็วสูง
ลูกกลิ้งนำทางด้านข้างที่ปรับได้จะช่วยรักษาการจัดตำแหน่งของขดลวดให้คงที่อย่างต่อเนื่อง ต้านทานการเคลื่อนที่จากแรงเหวี่ยงตลอดวงจรการหมุนทั้งหมด เมื่อการซ้อนทับของชั้นต่างๆ เป็นไปตามที่ตั้งโปรแกรมไว้ กระบอกกดด้านบนจะถอยกลับไปยังตำแหน่งเริ่มต้น ทำให้บรรจุภัณฑ์ที่ห่อไว้พร้อมสำหรับการดึงออก
วิธีการทำงานของเครื่องม้วนสายยาง
| ขั้นตอน | กลไกเชิงกล | วัตถุประสงค์ของวิศวกรรมกระบวนการ |
|---|---|---|
| 1. โหลด | ลูกกลิ้งแท่นขับแนวนอนคู่ | ช่วยรองรับชุดขดลวดให้อยู่ในตำแหน่งศูนย์กลางภายในบริเวณช่องว่างของวงแหวนวงโคจร |
| 2. ทำให้มั่นคง | ชุดกดด้านบนแบบใช้ลมพร้อมลูกกลิ้ง PU คู่ | ช่วยต้านทานแรงดึงกลับตามแนวแกน (แรงกดลงแปรผันได้ 0.2–0.6 MPa) เพื่อรักษาความเรียบของบรรจุภัณฑ์โดยไม่ทำให้ผนังลูกฟูกบุบสลาย |
| 3. ศูนย์ | ลูกกลิ้งนำทางโพลียูรีเทนด้านข้าง | ป้องกันการเบี่ยงเบนในแนวรัศมีและการเคลื่อนตัวในแนวด้านข้างที่เกิดจากแรงดึงของฟิล์มห่อหุ้ม |
| 4. การพันรอบวงโคจร | วงแหวนหมุนวงโคจรความเร็วสูงและตัวเลื่อนฟิล์มปรับความตึง | ม้วนฟิล์มยืดผ่านแกนกลางของขดลวด แรงดึงของฟิล์มจะสร้างการบีบอัดเข้าด้านในของห่วง ขณะที่แท่นวางหมุนไปข้างหน้า |
| 5. ปล่อย | ระบบยกกระบอกสูบแบบมีไกด์พร้อมระบบล็อคเพื่อความปลอดภัย | ช่วยลดแรงกดด้านบนอย่างราบรื่น ทำให้ขดลวดคงรูปทรงกระบอกที่อัดแน่นไว้ได้ |
| 6 ปลดปล่อย | ทางลาดปล่อยลงด้วยแรงโน้มถ่วง / การยกขึ้นด้วยมือ | ลำเลียงขดลวดที่บรรจุเป็นหน่วยแล้วไปยังขั้นตอนการรัดหรือการจัดเรียงบนพาเลทโดยตรง |
เครื่องอัดลูกกลิ้งแบบซิงโครไนซ์จะช่วยป้องกันการยืดตัวของขดลวดก่อนที่วงแหวนวงโคจรจะหมุน สำหรับท่อผนังเรียบแข็งที่ต้องการค่าสัมประสิทธิ์แรงเสียดทานของลูกกลิ้งที่แตกต่างกัน โปรดดูเครื่องห่อขดลวดท่อ HDPE และสายยาง แบบพิเศษของเรา สำหรับการรวมกลุ่มอย่างต่อเนื่องและกลไกการดันผ่านในแนวนอน โปรดตรวจสอบเครื่องห่อฟิล์มยืดแบบวงแหวนวงโคจรแนวนอน ของ เรา
จำนวนรอบการพันและการซ้อนทับของฟิล์มต่อขดลวด
จำนวนรอบการหมุนของวงแหวนวงโคจรทั้งหมด (รอบการพัน) ถูกกำหนดโดยเส้นรอบวงของขดลวดที่เส้นผ่านศูนย์กลางภายนอก และการเคลื่อนที่เชิงเส้นของฟิล์มที่มีประสิทธิภาพต่อรอบการหมุนของขดลวด เนื่องจากความเร็วพื้นผิวเชิงเส้นสูงสุดที่เส้นผ่านศูนย์กลางภายนอกของขดลวด การซ้อนทับจึงต้องได้รับการปรับเทียบสำหรับเส้นรอบวงภายนอก เส้นผ่านศูนย์กลางภายใน (ID) จะได้รับความเข้มข้นของฟิล์มที่หนาแน่นกว่าและล็อคตัวเองได้ดีกว่าโดยธรรมชาติ
ตัวอย่างงานวิศวกรรมที่ใช้งานได้จริง:
- เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD): mm 1,000
- เส้นรอบวงภายนอกของขดลวด (C_od): π × OD = 3.1416 × 1,000 มม. = 3,142 มม.
- ความกว้างของแผ่นฟิล์มที่ใช้งานได้ (W): mm 100
- อัตราส่วนการทับซ้อนขั้นต่ำเป้าหมายที่ OD:% 50
- ระยะการปรับมุมเอียงเชิงเส้นที่มีประสิทธิภาพต่อรอบ (P): W × (1 – 0.50) = 50 มม. เลื่อนไปข้างหน้า
- จำเป็นต้องมีบัตรผ่านวงแหวนแบบครอบคลุมเต็มรูปแบบ (N):
N = C_od ÷ P = 3,142 mm ÷ 50 mm = 62.84- ปัดเศษขึ้นเป็น 63 รอบ ขั้นต่ำ
| ตัวแปรกระบวนการ | สูตร / พื้นฐานทางวิศวกรรม | พารามิเตอร์สำหรับคอยล์ขนาดเส้นผ่านศูนย์กลางภายนอก 1,000 มม. |
|---|---|---|
| เส้นรอบวงภายนอก (C_od) | π × เส้นผ่านศูนย์กลางภายนอกของขดลวด | 3,142 มม |
| ความกว้างของฟิล์ม (W) | ความกว้างม้วนบรรจุภัณฑ์มาตรฐาน | 100 มม |
| อัตราส่วนการทับซ้อนที่ OD (η) | เป้าหมายคือการทับซ้อนของวัสดุที่กันน้ำ/กักเก็บอากาศ | 50% |
| การปรับระดับเสียงล่วงหน้าอย่างมีประสิทธิภาพ (P) | W × (1 – η) | 50 มม. ต่อรอบ |
| จำนวนรอบที่คำนวณได้ (N) | C_od ÷ P (ปัดขึ้น) | 63 ผ่าน |
| ความเร็ววงแหวนเป้าหมาย | ยานอวกาศโคจรควบคุมด้วยอินเวอร์เตอร์ | 60–90 รอบต่อนาที |
| ระยะเวลาในการห่อตาข่าย | (N ÷ รอบต่อนาทีของวงแหวน) × 60 + ระยะเวลาการพักตัวของดัชนี | 48–65 วินาที |
ระบบส่งฟิล์มประกอบด้วยแรงเสียดทานเชิงกลหรือเบรกแกนยืดล่วงหน้า (โดยทั่วไปตั้งค่าแรงดึงระหว่าง 15 N ถึง 35 N) เพื่อให้แน่ใจว่าฟิล์มจะหดตัวแน่นบริเวณสันด้านนอกโดยไม่ทำให้โปรไฟล์ของท่ออ่อนยุบตัวลง
ช่วยบอกอะไรเกี่ยวกับสายยางของคุณให้เราทราบหน่อยได้ไหม
เพื่อให้มั่นใจว่าเส้นผ่านศูนย์กลางภายในของวงแหวนหมุน ระยะห่างของตัวเลื่อน และความแข็งของลูกกลิ้งตรงกับสายผลิตภัณฑ์ของคุณ โปรดระบุพารามิเตอร์ทางเทคนิคตามรายละเอียดด้านล่าง:
| พารามิเตอร์การผลิต | ผลกระทบทางวิศวกรรมต่อการกำหนดขนาดเครื่องจักร | ข้อควรพิจารณาเกี่ยวกับขอบเขตการออกแบบ |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอกและรูปทรงของท่อ | กำหนดวัสดุของลูกกลิ้งกด ความแข็ง และขีดจำกัดแรงกดลง | แผ่นพีวีซี/พีอีผนังบางลูกฟูกลึกต้องใช้ลูกกลิ้งอ่อนหน้ากว้าง (Shore A 60) เพื่อป้องกันการเสียรูปของร่องลูกฟูก |
| ขนาดของขดลวด (เส้นผ่านศูนย์กลางภายนอก × เส้นผ่านศูนย์กลางภายใน × ความสูง) | ควบคุมเส้นผ่านศูนย์กลางภายในของวงแหวนวงโคจร (Clear Ring ID) และระยะห่างระหว่างศูนย์กลางของลูกกลิ้งแท่นขับ | ช่องเปิดของแหวนต้องไม่มีสิ่งกีดขวาง: √[(Coil Height)² + (Coil Wall Thickness)²] + Carriage Clearance (≥ 150 mm). |
| น้ำหนักขดลวดและมวลบรรจุภัณฑ์ | ระบุขนาดกำลังวัตต์ของมอเตอร์ขับเคลื่อนแท่นวาง อัตราทดเกียร์ และพิกัดรับน้ำหนักของแบริ่งเพลา | ขดลวดที่มีมวลมาก (เช่น ท่อยางเสริมลวดเหล็ก) จำเป็นต้องใช้ลูกกลิ้งเหล็กวัลคาไนซ์สำหรับงานหนัก |
| เป้าหมายผลผลิต (จำนวนขดลวดต่อชั่วโมง) | กำหนดความเร็วรอบการหมุนของวงแหวน การรวมระบบตัดและหนีบอัตโนมัติ และการตั้งโปรแกรมการทับซ้อนของรอบการทำงาน | การตัดด้วยมือสามารถตัดได้ 20-30 ม้วนต่อชั่วโมง ส่วนเครื่องตัดอัตโนมัติแบบเช็ดและตัดสามารถตัดได้ 45-60 ม้วนต่อชั่วโมง |
| ข้อกำหนดวัสดุฟิล์ม | กำหนดค่าการจัดเรียงตัวปรับความตึงของลูกกลิ้งและอัตราส่วนการยืดล่วงหน้า (สูงสุด 200%) | ฟิล์มยืด LLDPE หล่อขึ้นรูปขนาด 20–35 µm, ฟิล์มกั้นรังสียูวีสีต่างๆ หรือฟิล์มป้องกันการกัดกร่อน VCI |
| ลำดับการติดฉลาก | ระบุตำแหน่งการติดบาร์โค้ดในขั้นตอนถัดไป หรือฉลากธงใต้ฟิล์ม | ติดแท็กบาร์โค้ดก่อนห่อชั้นสุดท้ายเพื่อป้องกันฝุ่นและสามารถสแกนด้วยระบบแสงได้ |
การควบคุมและความปลอดภัย
ระบบห่อแบบวงโคจรผสานแรงบิดจากการหมุนเข้ากับการเคลื่อนที่ในแนวดิ่งด้วยระบบลม การกำหนดค่าความปลอดภัยของเครื่องจักรต้องเป็นไปตามมาตรฐานความปลอดภัยสากลที่ควบคุมเครื่องจักรบรรจุภัณฑ์อย่างเคร่งครัด:
- ความสอดคล้องมาตรฐานระบบที่ผลิตขึ้นสำหรับเขตเศรษฐกิจยุโรปเป็นไปตามข้อกำหนด ISO 12100: 2010 (การประเมินและการลดความเสี่ยง) และ EN 415-10: 2014 (ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรบรรจุภัณฑ์)
- ม่านกั้นและม่านแสง: บริเวณโหลดด้านหน้าแบบบูรณาการใช้ม่านแสงนิรภัยประเภท 4 / ระดับประสิทธิภาพ d (PL d) หรือกรงตาข่ายนิรภัยแบบเชื่อมต่อกันรอบด้าน (ISO 14120) การตัดลำแสงจะตัดวงจรขับเคลื่อนทันทีผ่านรีเลย์นิรภัยที่ได้รับการรับรอง
- ระบบป้องกันการตกหล่นแบบใช้ลมกระบอกสูบแบบกดด้านบนมีวาล์วตรวจสอบแบบควบคุมด้วยแรงดันนำร่อง (วาล์วนิรภัยป้องกันการตก) ซึ่งป้องกันไม่ให้ชุดลูกกลิ้งตกลงมาในกรณีที่อากาศอัดสูญเสียอย่างกะทันหัน
- สถาปัตยกรรมการควบคุม: แพลตฟอร์ม PLC ระดับอุตสาหกรรม พร้อมแผงควบคุมระบบสัมผัส HMI ที่ใช้งานง่าย ช่วยให้สามารถปรับความเร็วในการหมุนของวงแหวน อัตราเร่งของไดรฟ์แท่นวาง และการซ้อนทับของชั้นห่อหุ้มได้อย่างละเอียด พร้อมระบบควบคุมการเข้าถึงที่ล็อคได้
รายการตรวจสอบสำหรับการเลือกเครื่องห่อขดลวดสายยาง
ใช้รายการตรวจสอบเชิงกลนี้เมื่อตรวจสอบสายการผลิตบรรจุภัณฑ์ของคุณสำหรับการติดตั้งเครื่องห่อแบบหมุนอัตโนมัติ:
- ซองมิติขดลวด: บันทึกค่าเส้นผ่านศูนย์กลางภายนอกสูงสุดของขดลวด (Maximum Coil OD), เส้นผ่านศูนย์กลางภายในต่ำสุดของขดลวด (Minimum Coil ID) และความสูงตามแนวแกนสูงสุดของขดลวด (Maximum Axial Coil Height)
- คุณสมบัติเชิงกลของท่อ: โครงสร้างผนังท่อ ระดับความแข็งของร่อง และความไวต่อรอยบุ๋มบนพื้นผิว
- อัตราการรับส่งข้อมูล: จำนวนขดลวดบรรจุภัณฑ์ที่ต้องการต่อชั่วโมง ณ ช่วงเวลาที่มีกำลังการผลิตสูงสุด
- ข้อกำหนดวัสดุบรรจุภัณฑ์: ความกว้างของม้วนฟิล์ม (75–150 มม.), เส้นผ่านศูนย์กลางแกน (50–76 มม.), ความหนาของฟิล์ม (µm) และความสามารถในการยืดฟิล์มล่วงหน้า
- กลไกการโหลด: การโหลดจากด้านหน้าด้วยมือ การป้อนโดยเครนเหนือศีรษะ หรือการลำเลียงแบบต่อเนื่องด้วยสายพานลำเลียง
- การเข้าถึงระบบสาธารณูปโภคของสถานที่: แหล่งจ่ายไฟฟ้าระบบ 3 เฟส (380V/480V, 50/60 Hz) และอากาศอัดอุตสาหกรรมที่สะอาดและแห้ง (0.5–0.7 MPa)
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เหตุใดจึงจำเป็นต้องใช้เครื่องอัดแนวตั้งแบบเหนือศีรษะสำหรับม้วนท่อลูกฟูก?ตอบ: ท่อพลาสติกลูกฟูกและท่อยางเสริมแรงจะสะสมแรงดัดงอเมื่อถูกม้วน พลังงานยืดหยุ่นในแนวรัศมีนี้จะดันส่วนด้านในและด้านนอกให้เบี่ยงออกจากระนาบแนวตั้งอย่างต่อเนื่อง ระบบลูกกลิ้งอัดเหนือศีรษะแบบไม่ทิ้งรอยจะช่วยยับยั้งแรงดีดกลับนี้ ทำให้หน้าของม้วนขนานกัน เพื่อให้ฟิล์มยืดสามารถรัดบรรจุภัณฑ์ให้เป็นทรงกระบอกที่แข็งแรงและคงรูปได้ด้วยตัวเอง
ถาม: คุณป้องกันไม่ให้ซี่โครงลูกฟูกผนังบางยุบตัวภายใต้แรงดึงของฟิล์มได้อย่างไร?ตอบ: การยุบตัวถูกป้องกันด้วยระบบควบคุมแบบสองกลไก: ประการแรก เครื่องอัดด้านบนใช้ตัวควบคุมลมแบบอิสระที่มีความแม่นยำสูงในการตั้งค่าแรงหนีบขั้นต่ำ (โดยทั่วไป 0.2–0.4 MPa); ประการที่สอง ตัวเลื่อนฟิล์มแบบวงโคจรใช้เบรกแรงเสียดทานเชิงกลที่ปรับได้ซึ่งจำกัดแรงดึงของฟิล์มให้อยู่ระหว่าง 15 N ถึง 25 N ทำให้ฟิล์มยืดออกโดยการยืดตัวแทนที่จะใช้แรงดันรัศมีสูง
ถาม: ควรปรับเทียบเปอร์เซ็นต์การซ้อนทับของเส้นฐานบนขดลวดวงกลมที่ใด?ตอบ: การซ้อนทับของการพันขดลวดจะต้องปรับเทียบที่เส้นผ่านศูนย์กลางด้านนอกสุด (OD) เสมอ เนื่องจากความเร็วในการเคลื่อนที่ของพื้นผิวเชิงเส้นสูงสุดที่ขอบด้านนอก การตั้งค่าการซ้อนทับ 50% ที่ OD จะช่วยให้มั่นใจได้ว่าพื้นผิวครอบคลุมอย่างสมบูรณ์ทั่วทั้งเส้นรอบวง เส้นผ่านศูนย์กลางด้านใน (ID) จะได้รับรูปแบบการซ้อนทับที่หนาแน่นกว่าและหลายชั้นโดยอัตโนมัติ
ถาม: จะกำหนดเส้นผ่านศูนย์กลางภายใน (ID) ของวงแหวนวงโคจรที่ต้องการสำหรับเครื่องจักรได้อย่างไร?
A: ระยะห่างของวงแหวนต้องมากกว่าเส้นทแยงมุมของหน้าตัดของขดลวด บวกกับระยะห่างการแกว่งในแนวรัศมีแบบไดนามิกของตัวเลื่อนฟิล์มแบบวงโคจร ข้อจำกัดทางวิศวกรรมพื้นฐานคือ: Ring_ID ≥ √[(Coil_Width)² + (Coil_Height)²] + 2 × Clearance_Margin (โดยปกติแล้ว ระยะห่างที่เหมาะสมจะต้องมากกว่าหรือเท่ากับ 150 มม.)
ถาม: อุปกรณ์นี้สามารถรองรับขนาดเส้นผ่านศูนย์กลางของขดลวดที่แตกต่างกันได้โดยไม่ต้องเปลี่ยนชิ้นส่วนทางกลหรือไม่?ตอบ: ได้ ลูกกลิ้งขับเคลื่อนแท่นวางและระยะการเคลื่อนที่ของแท่นกดเหนือศีรษะแบบใช้ลมสามารถรองรับการเปลี่ยนแปลงขนาดเส้นผ่านศูนย์กลางภายนอก/ความสูงได้อย่างต่อเนื่องภายในช่วงที่ออกแบบไว้ ผู้ปฏิบัติงานเลือกค่าที่ตั้งไว้ล่วงหน้าสำหรับสูตรขดลวดบนหน้าจอ HMI เพื่อปรับความเร็วในการหมุนของแท่นวางและพารามิเตอร์การซ้อนทับโดยอัตโนมัติโดยไม่ต้องเปลี่ยนเครื่องมือใดๆ
ขั้นตอนต่อไป
เพิ่มประสิทธิภาพกระบวนการบรรจุสายยางของคุณด้วยเซลล์บรรจุภัณฑ์ที่ออกแบบมาโดยเฉพาะ:
- ส่งข้อมูลผลิตภัณฑ์: โปรดส่งขนาดซองขดลวด (เส้นผ่านศูนย์กลางภายนอกต่ำสุด/สูงสุด เส้นผ่านศูนย์กลางภายใน และความสูงของขดลวด) น้ำหนักของผลิตภัณฑ์ และปริมาณผลผลิตที่ต้องการมาที่ info@fhopepack.com.
- รับข้อเสนอทางวิศวกรรมภายใน 48 ชั่วโมงฝ่ายออกแบบของเราจะนำเสนอข้อเสนอเกี่ยวกับขนาดพื้นที่ติดตั้งอุปกรณ์ ซึ่งรวมถึงเวลาในการห่อหุ้มโดยประมาณ การประมาณการใช้ฟิล์ม และผังการจัดวางทางกล
- ตรวจสอบการบูรณาการสายงานประสานงานกับทีมวิศวกรรมโครงการของเราเพื่อประเมินระยะห่างของพื้นที่โรงงาน พิกัดกำลังไฟฟ้า และกลไกการถ่ายโอนจากเครื่องม้วนไปยังเครื่องห่อ
การอ่านที่เกี่ยวข้อง
- เครื่องบรรจุท่อ – โซลูชั่นบรรจุภัณฑ์อัตโนมัติสำหรับงานหนัก
- วิดีโอสาธิต: เครื่องห่อท่อลูกฟูกแบบยืดหยุ่น
- วิดีโอสาธิต: เครื่องม้วนและรัดท่อลูกฟูกสองชั้น
แหล่งที่มา
- ข้อกำหนดทางเทคนิคของอุปกรณ์: แผนกเทคนิควิศวกรรม FHOPE, 4 ตุลาคม 2026
- การทับซ้อนและสูตรจลศาสตร์: คู่มือการออกแบบมาตรฐานของ FHOPE Packaging Systems
- วิดีโอสาธิตการทำงานของเครื่องจักร: ช่อง YouTube อย่างเป็นทางการของ FHOPE Machine Archive
- ข้อกำหนดด้านความปลอดภัยและเครื่องจักร: มาตรฐาน ISO 12100:2010 ความปลอดภัยของเครื่องจักร, EN 415-10:2014 ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์
แก้ไขล่าสุด: 04 กันยายน 2026