บทสรุปผู้บริหาร
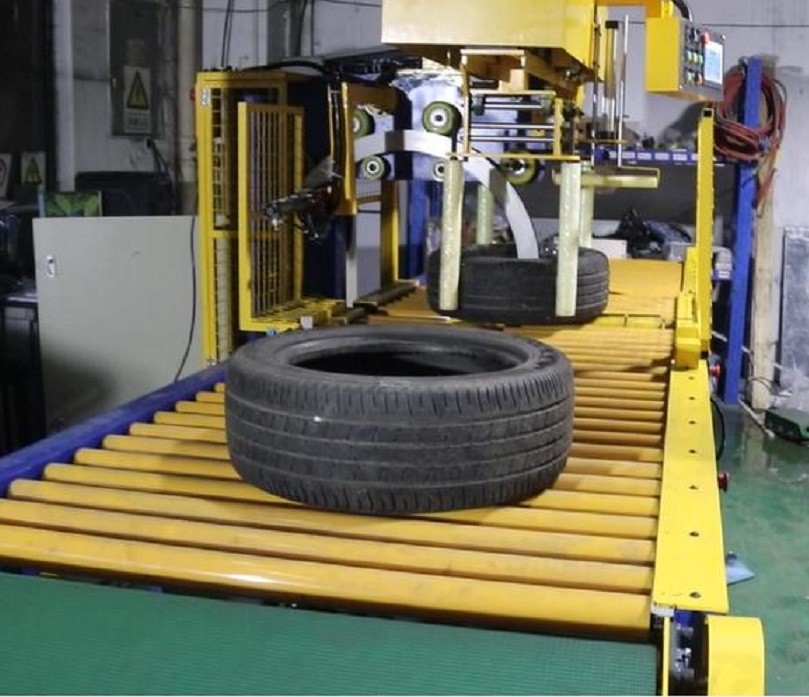
อุปกรณ์ห่อหุ้มยางอัตโนมัติเข้ามาแทนที่การบรรจุด้วยมือที่ช้าและไม่สม่ำเสมอ โดยใช้การห่อหุ้มแบบวงแหวนและแบบวงกลมกับยางรถยนต์นั่ง รถบรรทุก และยางสำหรับงานหนัก (OTR) การเลือกเครื่องจักรที่เหมาะสมต้องพิจารณาความสมดุลระหว่างขนาดของยาง—เส้นผ่านศูนย์กลางภายนอก (OD) เส้นผ่านศูนย์กลางภายใน (ID) ความกว้างของหน้าตัด และน้ำหนัก—กับเวลาในการผลิตต่อรอบ (18 ถึง 50 วินาทีต่อหน่วย) เครื่องห่อหุ้มแบบวงแหวนแนวตั้งจะห่อหุ้มยางแต่ละเส้นผ่านรู (แบบวงกลม) ในขณะที่เครื่องห่อหุ้มแบบแนวนอนจะรวมยางหลายเส้นเข้าเป็นหน่วยเดียวสำหรับการขนส่ง ราคาอุปกรณ์เริ่มต้นตั้งแต่ 25,000 ดอลลาร์สหรัฐสำหรับสถานีแบบกึ่งอัตโนมัติที่ผู้ปฏิบัติงานเป็นผู้โหลด ไปจนถึง 85,000 ดอลลาร์สหรัฐขึ้นไปสำหรับสายการบรรจุแบบอัตโนมัติเต็มรูปแบบที่มีระบบลำเลียงแบบใช้พลังงาน การติดเทปอัตโนมัติ และการติดฉลากแบบอินไลน์ โดยทั่วไปโรงงานจะคืนทุนภายใน 12 ถึง 24 เดือนผ่านการลดต้นทุนแรงงานและการประหยัดค่าใช้จ่ายในการยืดฟิล์มล่วงหน้า 200%–300%
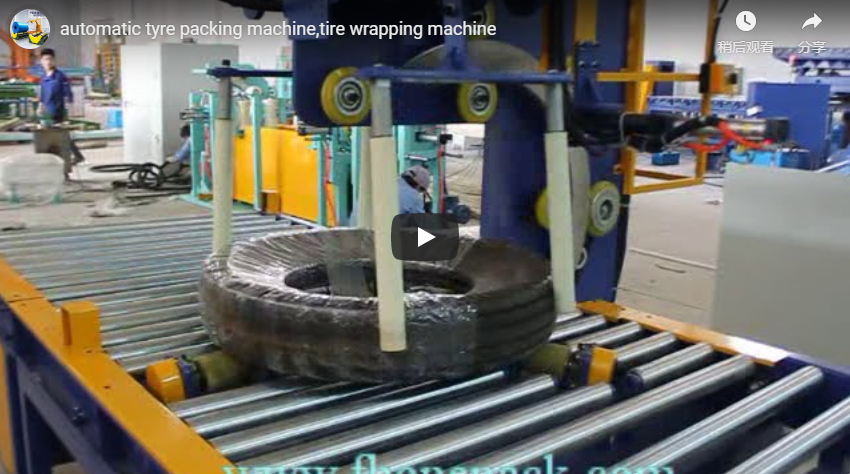
การจัดการและการบรรจุยางรถยนต์ ม้วนสายยาง ท่อขด และผลิตภัณฑ์ยางยืดทรงกลมนั้นก่อให้เกิดความท้าทายทางวิศวกรรมที่แตกต่างกันในโรงงานผลิตและศูนย์โลจิสติกส์ วิธีการบรรจุแบบใช้แรงงานคนแบบดั้งเดิมนั้นช้า เป็นอันตรายต่อสรีระ และมีความแปรปรวน ทำให้เกิดการสึกหรอระหว่างการขนส่ง การปนเปื้อนความชื้น และการสูญเสียวัสดุอย่างไม่แน่นอนเครื่องห่อหุ้มยางรถยนต์ แบบพิเศษ —หรือที่เรียกว่าเครื่องบรรจุยางแบบวงโคจรหรือเครื่องห่อหุ้มแบบวงแหวน—ได้รับการออกแบบมาโดยเฉพาะเพื่อแก้ไขปัญหาคอขวดทางกายภาพเหล่านี้
ในสายการผลิตบรรจุภัณฑ์สมัยใหม่ การเปลี่ยนจากการห่อด้วยมือไปเป็นการบรรจุแบบวงแหวนอัตโนมัติจะช่วยเพิ่มประสิทธิภาพการผลิต ความสมบูรณ์ของการบรรจุ และการใช้เรซินได้อย่างเห็นผลทันที คู่มือทางวิศวกรรมนี้จะอธิบายรายละเอียดเกี่ยวกับหลักการทางกล ข้อดีในการใช้งาน พารามิเตอร์การกำหนดขนาด และปัจจัยที่ส่งผลต่อต้นทุน ซึ่งเป็นสิ่งสำคัญสำหรับผู้จัดการโรงงานและวิศวกรบรรจุภัณฑ์ในการกำหนดคุณสมบัติของอุปกรณ์
(หมายเหตุเกี่ยวกับคำศัพท์: คู่มือนี้ใช้คำว่า "tire" ตามแบบอเมริกันตลอดการวิเคราะห์ทางเทคนิค ในขณะที่ยังคงใช้คำว่า "tyre" ตามแบบสากลและในแคตตาล็อกของผู้ผลิตรถยนต์ในส่วนที่อ้างอิงโดยตรง การกำหนดรุ่นอย่างเป็นทางการ และเอกสารอ้างอิงที่เชื่อมโยง)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. ปัญหาหลัก: เหตุใดการบรรจุยางด้วยมือจึงไม่เพียงพอ
โรงงานผลิตยางรถยนต์ โรงงานซ่อมยาง และศูนย์กระจายสินค้า ต้องเผชิญกับปัญหาความล้มเหลวทางด้านโลจิสติกส์ซ้ำแล้วซ้ำเล่า เมื่อต้องพึ่งพาการห่อสินค้าบนพาเลทด้วยเครื่องหมุนพาเลทแบบใช้แรงงานคนหรือกึ่งแรงงาน:
- ความไม่สอดคล้องกันทางเรขาคณิต: การใช้ฟิล์มแบบแมนนวลไม่สามารถรักษาการยืดตัวในแนวรัศมีที่สม่ำเสมอหรือการซ้อนทับของชั้นฟิล์มที่คงที่ได้ (โดยทั่วไปจะแตกต่างกันไปตั้งแต่ 15% ถึง 70%) ความไม่สม่ำเสมอนี้ทำให้ความชื้นซึมเข้าไป ฟิล์มหลุดลุ่ย และกองฟิล์มสำหรับจัดเก็บไม่มั่นคง
- ภาระงานและหลักการทำงานตามหลักสรีรศาสตร์สูง: การยกและเคลื่อนย้ายยางรถยนต์นั่งส่วนบุคคล (8–15 กก.) ซ้ำๆ อาจทำให้เกิดอาการบาดเจ็บจากการใช้งานหนัก ในขณะที่ยางรถบรรทุกเชิงพาณิชย์ (30–80 กก.) และยางรถยนต์สำหรับงานหนัก (>100 กก.) ก่อให้เกิดอันตรายร้ายแรงต่อความปลอดภัยในการทำงานภายใต้แนวทางปฏิบัติของ OSHA เกี่ยวกับการยกและเคลื่อนย้ายสิ่งของด้วยมือ
- การดูภาพยนตร์มากเกินไป: การใช้มือในการรีดไม่สามารถควบคุมการหดตัวของฟิล์มด้วยกลไกหรือการยืดล่วงหน้าแบบไดนามิกได้ ทำให้สิ้นเปลืองโพลีเอทิลีนความหนาแน่นต่ำเชิงเส้น (LLDPE) มากกว่าระบบขับเคลื่อนอัตโนมัติถึง 3 เท่า
- การเสื่อมสภาพของพื้นผิวและลูกปัด: การห่อหุ้มฟิล์มที่ไม่เหมาะสมทำให้เกิดการเสื่อมสภาพจากรังสียูวี การแตกร้าวจากโอโซน การปนเปื้อนของไขมัน และรอยขีดข่วนบริเวณที่นั่งลูกปัดระหว่างการขนส่งแบบหลายรูปแบบ
- ความไม่สมดุลของปริมาณงานในสายการผลิต: สถานีห่อด้วยมือต้องใช้เวลา 90 ถึง 180 วินาทีต่อยางหนึ่งเส้น ซึ่งก่อให้เกิดปัญหาคอขวดในการทำงานที่อยู่ด้านหลังเครื่องอบความเร็วสูงหรือเซลล์การตกแต่งอัตโนมัติ
2. วิธีแก้ปัญหา: เครื่องห่อหุ้มยางอัตโนมัติทำงานอย่างไร
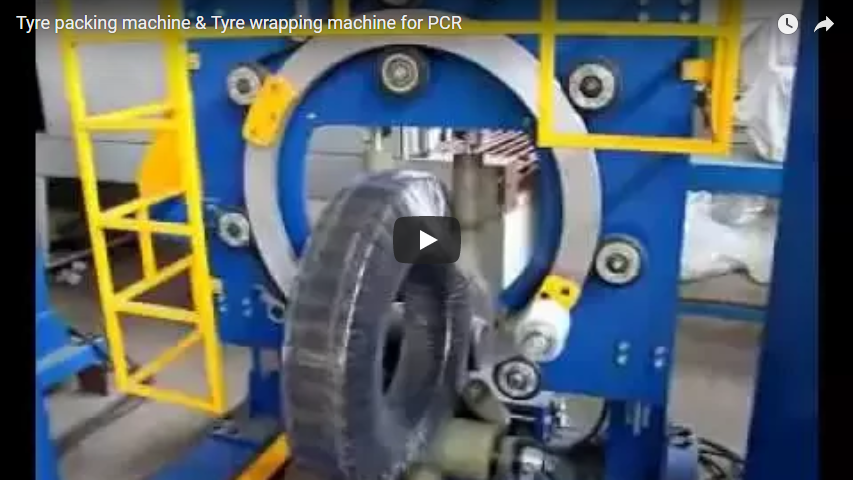
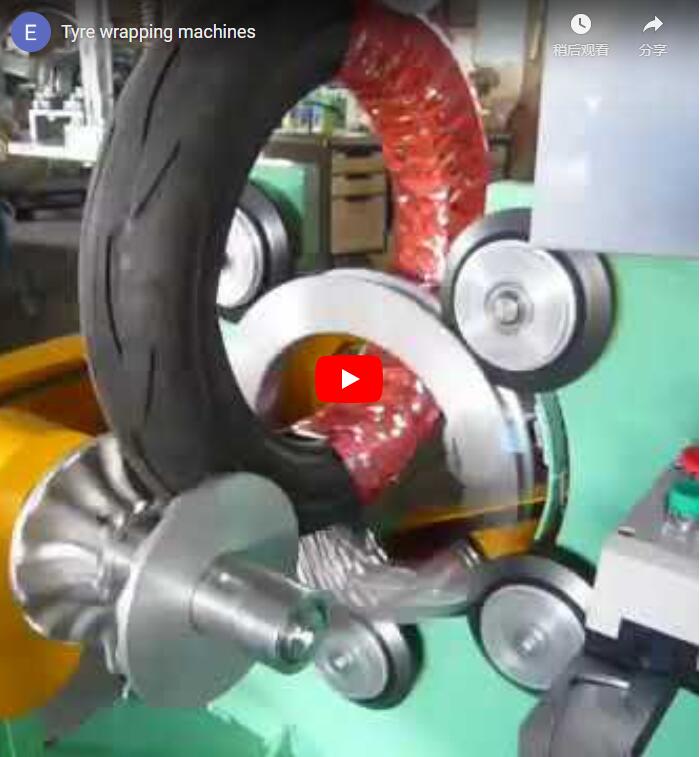
เครื่องอัดยางทำงานบนหลักการทางกลของการห่อแบบวงโคจรวงแหวน : ตัวเลื่อนฟิล์มที่ติดตั้งอยู่บนวงแหวนโครงสร้างที่หมุนได้จะเคลื่อนผ่านช่องเปิดตรงกลาง (รูตา/ขอบล้อ) ของยางอย่างต่อเนื่อง ในขณะที่ลูกกลิ้งแกนหมุนที่ขับเคลื่อนด้วยมอเตอร์จะหมุนยางรอบแกนแนวนอนตรงกลาง
- การป้อนเข้าและการจัดตำแหน่ง: ยางจะถูกลำเลียงเข้ามาทางสายพานลำเลียงแบบใช้แรงโน้มถ่วง ลูกกลิ้งขับเคลื่อน หรือสายพานลำเลียงแบบปล่อยลงจากด้านบน โดยจะวางลงบนลูกกลิ้งรองรับคู่ที่เคลือบด้วยโพลียูรีเทน ซึ่งจะช่วยจัดตำแหน่งโครงยางให้อยู่ตรงกลางตามระนาบรัศมีของวงแหวน
- การทำงานของกระสวยอวกาศทรงกลม: วงแหวนหมุนจะเร่งความเร็วขึ้นจนถึงความเร็วในการทำงานที่ตั้งไว้ (โดยทั่วไป 30–80 รอบต่อนาที) เพื่อนำทางหัวจ่ายฟิล์มผ่านรูด้านในของยางและไปตามเส้นรอบวงด้านนอกของดอกยาง
- การเคลื่อนไหวแบบประสานสองแกน: ความเร็วรอบของลูกกลิ้งรองรับที่ขับเคลื่อนจะตรงกับความเร็วในการหมุนของวงแหวน เพื่อสร้างอัตราส่วนการซ้อนทับที่ซิงโครไนซ์ทางอิเล็กทรอนิกส์:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - การยืดกล้ามเนื้อก่อนการขึ้นรูปโดยควบคุมแรงตึง: ระบบลูกกลิ้งแบบมอเตอร์จะยืดฟิล์มล่วงหน้า 200%–300% ก่อนที่จะออกจากเครื่อง เซ็นเซอร์วัดแรงคงที่ควบคุมแรงดึงในการม้วนฟิล์มให้อยู่ระหว่าง 15 N ถึง 45 N เพื่อป้องกันการเสียรูปของขอบฟิล์มบนปลอกที่ยังไม่ได้ติดตั้ง
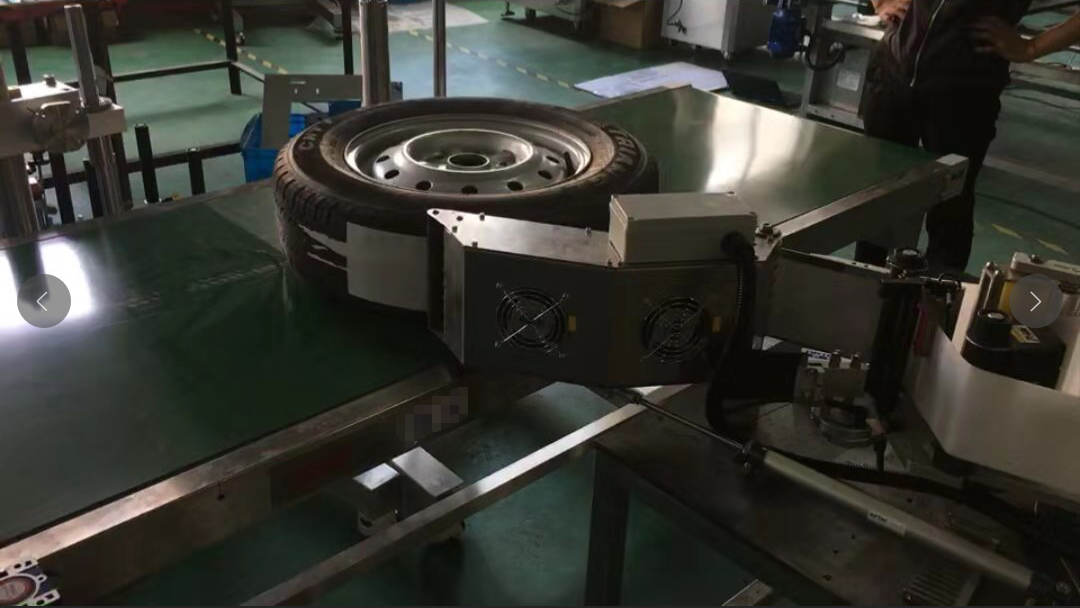
- การตัดและปิดผนึกด้วยระบบลม / การติดเทป: เมื่อกระบวนการเสร็จสิ้น แขนกลลมแบบอัตโนมัติจะจับฟิล์มไว้ ใบมีดลวดร้อนหรือใบมีดหยักจะตัดฟิล์ม และกลไกการเช็ดหรือติดเทปแบบอัตโนมัติจะยึดปลายฟิล์มให้แน่นกับเส้นผ่านศูนย์กลางภายนอก (OD) ของดอกยาง
- การดีดออก: แขนยกแบบใช้ลมหรือแกนหมุนที่ใช้พลังงานไฟฟ้าจะดันผลิตภัณฑ์ที่ห่อแล้วลงบนสายพานลำเลียงสะสมขาออก
3. ข้อมูลจำเพาะทางเทคนิคที่สำคัญและคุณลักษณะทางวิศวกรรม
เมื่อประเมินคุณสมบัติของเครื่องจักรเทียบกับความต้องการของโรงงาน ให้เน้นที่พารามิเตอร์การทำงานที่สำคัญเหล่านี้:
- การกำหนดค่าทางจลศาสตร์:
- ซองใส่ของทรงวงแหวนแนวตั้ง: ยางล้อจะตั้งตรงบนหน้ายาง โดยมีลูกกลิ้งแนวนอนคอยรองรับ ในขณะที่วงแหวนแนวตั้งจะโอบล้อมเป็นรูปทรงวงแหวน 360° ผ่านรูตรงกลาง เหมาะอย่างยิ่งสำหรับกระบวนการผลิตยางล้อเดี่ยวสำหรับรถยนต์นั่งส่วนบุคคล รถยนต์เพื่อการพาณิชย์ และรถยนต์เพื่อการเกษตร (เช่น ซีรี่ส์ FHOPE FPT)
- ซองใส่แหวนแนวนอน: ยางรถยนต์วางราบ (โดยให้ด้านที่มีร่องยางหันขึ้นด้านบน) บนสายพานลำเลียงที่เคลื่อนผ่านวงแหวนแนวนอน การออกแบบโครงสร้างนี้มีวัตถุประสงค์หลักเพื่อการรวมยางหลายเส้นเข้าด้วยกัน (เช่น การซ้อนยางรถยนต์นั่งส่วนบุคคล 2 ถึง 5 เส้นไว้ในทรงกระบอกแข็งเดียว)
- ขอบเขตขนาดที่อนุญาต: เส้นผ่านศูนย์กลางภายในของวงแหวนห่อ (
D_ring) ต้องเว้นระยะห่างจากหน้าตัดของยางและรอยเท้าของแท่นหมุนอย่างสะดวกสบาย:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_Marginที่สำคัญคือ เส้นผ่านศูนย์กลางภายในของยาง (Rim ID) ต้องไม่ติดขัดกับรูปทรงของตัวเลื่อน:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - กลไกการยืดตัวก่อนการขนส่ง: ระบบลูกกลิ้งคู่แบบใช้มอเตอร์จะยืดฟิล์มล่วงหน้า 200% ถึง 300% ก่อนออกจากเครื่องประกอบ ทำให้ฟิล์มดิบ 1 เมตร กลายเป็นฟิล์มสำหรับห่อหุ้มได้ 3 ถึง 4 เมตร ส่งผลให้ค่าโมดูลัสแรงดึงสูงสุด
- การรวมการควบคุม: PLC ของ Siemens หรือ Mitsubishi ที่เชื่อมต่อกับ HMI แบบหน้าจอสัมผัส ช่วยให้ผู้ปฏิบัติงานสามารถบันทึกสูตรการห่อแบบกำหนดเอง (ความเร็วรอบของวงแหวน ความเร็วในการขับเคลื่อนลูกกลิ้ง เปอร์เซ็นต์การซ้อนทับ จำนวนการห่อเสริมปลาย) ตามหมายเลขชิ้นส่วนยางได้
- ความเก่งกาจของวัสดุ: รถขนส่งมาตรฐานใช้ฟิล์มยืด LLDPE แบบเป่าหรือหล่อขนาด 17–35 µm สำหรับผลิตภัณฑ์ยางทางเทคนิคหรือยางรถยนต์ส่งออกที่จัดส่งพร้อมกับขอบล้อโลหะ เครื่องจ่ายวัสดุหลายชนิดจะใช้เทปโพลีโพรพีลีน (PP) แถบ PE ทอ กระดาษคราฟท์ หรือฟิล์มสารยับยั้งการกัดกร่อนแบบระเหย (VCI)
- มาตรฐานความปลอดภัยเชิงฟังก์ชัน: เครื่องห่ออัตโนมัติต้องปฏิบัติตามข้อกำหนดด้านความปลอดภัยของเครื่องจักรระดับโลก:
- ห้องน้ำในตัว 415-6:2013: ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรบรรจุภัณฑ์และอุปกรณ์ห่อฟิล์มยืด
- ISO 12100: แนวคิดพื้นฐานและหลักการทั่วไปสำหรับการประเมินความเสี่ยงของเครื่องจักร
- มาตรฐาน EN ISO 13849-1 (หมวด 3 / ระดับประสิทธิภาพ d): ระบบรักษาความปลอดภัยแบบสองช่องทางสำหรับรั้วรอบพื้นที่ที่เชื่อมต่อกันและม่านแสง
- IEC 60204-1: ความปลอดภัยทางไฟฟ้า การต่อลงดิน และวงจรการทำงานของระบบหยุดฉุกเฉิน
4. การเลือกแบบจำลอง: การจับคู่อุปกรณ์กับรูปทรงเรขาคณิตของสายการผลิต
การเลือกอุปกรณ์ขึ้นอยู่กับขอบเขตทางกายภาพของผลิตภัณฑ์ ความเร็วสายการผลิตที่ต้องการ และการบูรณาการระบบอัตโนมัติต้นน้ำอย่างเคร่งครัด
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
ขั้นตอนที่ 1: กำหนดขอบเขตทางกายภาพของพื้นที่
ตรวจสอบขอบเขตมิติ: เส้นผ่านศูนย์กลางภายนอก (OD) ต่ำสุดและสูงสุด, เส้นผ่านศูนย์กลางภายใน (ID) ต่ำสุด, ความกว้างหน้าตัดสูงสุด และมวลรวม FHOPE จัดประเภทชุดท่อทรงกระบอกอุตสาหกรรม FPT มาตรฐานของตนออกเป็น 3 ระดับมิติ:
| รุ่นเครื่อง | รหัสยางที่เข้ากันได้ | เส้นผ่านศูนย์กลางภายนอกของยางที่เข้ากันได้ | ความกว้างยางสูงสุด | น้ำหนักสูงสุด | กำลังขับที่ติดตั้ง | ความเร็วรอบมาตรฐาน |
|---|---|---|---|---|---|---|
| เอฟพีที-200 | 300 – 700 มม | 510 – 800 มม | 40 – 250 มม | 10–30 กก | 1.5 กิโลวัตต์ | 18–30 วินาที / ชิ้น |
| เอฟพีที-300 | 500 – 900 มม | 800 – 1200 มม | 80 – 300 มม | 10–100 กก | 2.0 กิโลวัตต์ | 25–40 วินาที / ชิ้น |
| เอฟพีที-400 | 750 – 1200 มม | 1000 – 1400 มม | 80 – 400 มม | 20–120 กก | 2.5 กิโลวัตต์ | 35–50 วินาที / ชิ้น |
ข้อกำหนดทางวิศวกรรม:สำหรับยางเรเดียลสำหรับรถบรรทุกและรถโดยสารเชิงพาณิชย์ (TBR) ที่มีเส้นผ่านศูนย์กลางภายนอก (OD) 1000–1300 มม. และความกว้างไม่เกิน 385 มม. จำเป็นต้องมีโครงสร้างเฟรมที่แข็งแรงและพิกัดแรงบิดของยางรุ่น FPT-400 เพื่อรับมือกับความไม่สมดุลแบบไดนามิกในการหมุน
ขั้นตอนที่ 2: การคุ้มครองยางล้อเดียวเทียบกับการรวมการคุ้มครองยางหลายล้อ
- การห่อหุ้มยางล้อเดียว (ทรงวงแหวนแนวตั้ง): ซีลแต่ละยูนิตผ่านกึ่งกลางขอบล้อ ซึ่งจำเป็นสำหรับยางรถยนต์ระดับไฮเอนด์ ยางรถจักรยานยนต์ที่มีขอบสีขาวเพื่อการปกป้องที่ดี และยางเครื่องบิน
- การรวมกลุ่มยางหลายเส้น (วงโคจรแนวนอน): ห่อยางรถยนต์นั่งส่วนบุคคล 2-5 เส้นเข้าด้วยกัน การห่อด้วยฟิล์มจะช่วยลดต้นทุนต่อยางแต่ละเส้นและทำให้การจัดเรียงบนพาเลทในขั้นตอนต่อไปง่ายขึ้น แต่จำเป็นต้องมีหน่วยจัดเรียงแนวตั้งในขั้นตอนก่อนหน้า
ขั้นตอนที่ 3: จับคู่ปริมาณงานกับเวลาดำเนินการต้นทาง
คำนวณค่าเผื่อเวลาต่อรอบการทำงานของเครื่องจักรโดยการหารชั่วโมงการทำงานด้วยปริมาณงานเป้าหมายต่อกะ พิจารณาการกำหนดค่าทั่วไปเหล่านี้:
| ขั้นตอนการดำเนินงานของโรงงาน | อัตราการผลิตเป้าหมาย | สถาปัตยกรรมเครื่องจักรที่แนะนำ |
|---|---|---|
| เซลล์การผลิตแบบกลุ่มขนาดหลากหลายปริมาณน้อย | ยาง 10–25 เส้น/ชั่วโมง | เครื่องห่อวงแหวนแนวตั้งแบบป้อนโดยผู้ปฏิบัติงาน (FPT-200 / FPT-300) |
| ปริมาณปานกลางต่อเนื่องหรือการจัดจำหน่ายยางรถยนต์ | ยาง 40–70 เส้น/ชั่วโมง | เครื่องห่อแนวตั้งพร้อมสายพานลำเลียงเข้า/ออก หรือระบบมัดแนวนอน |
| การผลิตในปริมาณมาก (โรงงานผลิตยางรถยนต์ OEM) | เปลี่ยนยางได้ 80–120+ เส้นต่อชั่วโมง | ระบบบรรจุภัณฑ์อัตโนมัติแบบครบวงจร (การโหลดด้วยหุ่นยนต์, การติดเทปแบบอินไลน์, การติดฉลากอัตโนมัติ, การตรวจสอบบาร์โค้ดด้วยภาพ) |
ขั้นตอนที่ 4: วางแผนการบูรณาการโรงงานและการส่งมอบวัสดุ
ตรวจสอบให้แน่ใจว่าอินเทอร์เฟซการสื่อสารของอุปกรณ์ตรงกับระบบการตรวจสอบต้นทางและระบบโลจิสติกส์ปลายทาง:
- เครื่องตรวจสอบความสม่ำเสมอของยาง (TUM) และเครื่องปรับสมดุลแบบไดนามิก (Upstream tire uniformity machines)
- ระบบติดเทปอัตโนมัติรอบเส้นผ่านศูนย์กลางภายนอก (การติดเทปเสริมแรงหรือการยึดแผ่นป้องกันด้านข้าง)
- ระบบจัดเรียงสินค้าบนพาเลทด้วยหุ่นยนต์ เครื่องชั่งตรวจสอบน้ำหนัก และเครื่องพิมพ์และติดบาร์โค้ดอัตโนมัติในขั้นตอนการผลิตขั้นปลายน้ำ
- การเชื่อมต่อระบบ SCADA/MES ส่วนกลางผ่าน Industrial Ethernet (EtherNet/IP, PROFINET หรือ Modbus TCP) เพื่อติดตามการใช้ฟิล์มและการโหลดสูตรการผลิตแบบเรียลไทม์
5. ปัจจัยใดบ้างที่ส่งผลต่อราคาของเครื่องบรรจุยางรถยนต์?
ต้นทุนการจัดซื้ออุปกรณ์บรรจุภัณฑ์ยางสะท้อนถึงความแข็งแรงของโครงสร้างเครื่องจักร ขนาดทางกล และระดับการทำงานอัตโนมัติ ตัวแปรสำคัญในการกำหนดราคา ได้แก่:
- เส้นผ่านศูนย์กลางวงแหวนและความแข็งแรงของกรอบ: วงแหวนโครงสร้างขนาดใหญ่ที่สามารถรองรับยางรถบรรทุกหรือยางรถยนต์ออฟโรดขนาด 1400 มม. ขึ้นไป จำเป็นต้องใช้เฟืองวงแหวนโลหะผสมที่ผ่านการกลึง ล้อนำทางขนาดใหญ่ และโครงเหล็กโครงสร้างที่แข็งแรงกว่า เพื่อรองรับแรงเหวี่ยงหนีศูนย์กลาง
- ระบบขับเคลื่อนและน้ำหนักบรรทุกแบบไดนามิก: การหมุนยางรถยนต์นั่งส่วนบุคคลที่มีน้ำหนัก 15 กิโลกรัมนั้นต้องการมอเตอร์ที่มีกำลังเพียงเล็กน้อย ในขณะที่การหมุนยางรถบรรทุกที่มีน้ำหนัก 80-120 กิโลกรัมบนแกนหมุนความเร็วสูงนั้นต้องการเกียร์ทดกำลังสูง อินเวอร์เตอร์เบรกแบบไดนามิก และตลับลูกปืนโพลียูรีเทนรับน้ำหนักสูง
- วิศวกรรมโครงสร้างรถขนส่งแบบยืดล่วงหน้า: ระบบเบรกแบบแรงเสียดทานมีต้นทุนเริ่มต้นต่ำกว่า แต่ประสิทธิภาพไม่สม่ำเสมอ ส่วนระบบยืดผ้าล่วงหน้าแบบใช้มอเตอร์ขับเคลื่อนสองลูกกลิ้ง (200%–300%) จะเพิ่มต้นทุนเครื่องจักรเริ่มต้น แต่ช่วยลดค่าใช้จ่ายด้านวัสดุที่เกิดขึ้นซ้ำๆ ได้อย่างมาก
- การอัปเกรดระบบอัตโนมัติและการจัดการวัสดุ:
- ระดับพื้นฐาน: การวางล้อด้วยตนเอง การเริ่มรอบการทำงานด้วยปุ่มกด การตัดรอบด้วยแป้นเหยียบด้วยตนเอง
- ระดับกลาง: ระบบลำเลียงแบบใช้พลังงานไฟฟ้า, ระบบจัดตำแหน่งยางอัตโนมัติด้วยแสง, การตัดอัตโนมัติด้วยลม และระบบหนีบเชิงกล
- ระบบคัดแยกฟิล์มอัตโนมัติเต็มรูปแบบ: การจัดแนวฟิล์มขาเข้า, การติดเทปปลายฟิล์มอัตโนมัติ, การติดฉลากบาร์โค้ด, การเปลี่ยนม้วนฟิล์มอัตโนมัติ, การคัดแยกฟิล์มขาออก
- การจ่ายวัสดุหลายชนิด: การติดตั้งอุปกรณ์ให้ตัวลำเลียงสามารถใช้งานได้ทั้งฟิล์ม PE หนาและกระดาษ VCI ป้องกันสนิมแบบทอ จะเพิ่มความซับซ้อนของระบบปรับความตึงแบบไดนามิก
- ความปลอดภัยเชิงฟังก์ชันและข้อกำหนดระดับภูมิภาค: โครงสร้างที่ได้มาตรฐาน CE ซึ่งตรงตามมาตรฐาน EN 415-6, ISO 13849-1 (PL d) และการรับรองแผงควบคุม UL 508A สำหรับอเมริกาเหนือ จำเป็นต้องมีรีเลย์ความปลอดภัย ม่านแสงประเภท 4 รั้วแบบเชื่อมต่อกัน และวาล์วระบายที่ได้มาตรฐานความปลอดภัย
ต้นทุนตลอดอายุการใช้งานและผลตอบแทนจากการลงทุน (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
ราคาอ้างอิงตลาดสำหรับเครื่องห่อหุ้มยางรถยนต์อุตสาหกรรม:
- หน่วยกึ่งอัตโนมัติ / หน่วยที่ผู้ปฏิบัติงานต้องบรรจุกระสุน: USD 25,000 ถึง USD 45,000
- ระบบบรรจุภัณฑ์แบบอัตโนมัติเต็มรูปแบบในสายการผลิต: 55,000 ถึง 85,000 ดอลลาร์สหรัฐขึ้นไป
ตัวอย่างผลตอบแทนจากการลงทุนด้านการดำเนินงาน:การเปลี่ยนจากการห่อด้วยมือ (ใช้ฟิล์ม 0.85 ดอลลาร์สหรัฐต่อยางหนึ่งเส้น ที่อัตรา 35 เส้นต่อชั่วโมง) มาเป็นระบบยืดฟิล์มอัตโนมัติแบบใช้พลังงาน (ยืดฟิล์มได้ 250% ที่อัตรา 0.28 ดอลลาร์สหรัฐต่อยางหนึ่งเส้น) จะช่วยประหยัดค่าวัสดุได้ถึง 19.95 ดอลลาร์สหรัฐต่อชั่วโมง หากทำงานสองกะ กะละ 8 ชั่วโมง (300 วันทำงาน) จะประหยัดค่าฟิล์มได้ถึง 95,760 ดอลลาร์สหรัฐต่อปีซึ่งจะคืนทุนค่าเครื่องห่อฟิล์มคุณภาพสูงได้ภายในเวลาไม่ถึงหนึ่งปี—ก่อนที่จะคำนึงถึงการจัดสรรแรงงานใหม่โดยตรงและการลดการเรียกร้องค่าเสียหายจากการขนส่ง
6. รายการตรวจสอบการจัดซื้อจัดจ้างด้านวิศวกรรมเชิงปฏิบัติ
ก่อนอนุมัติงบประมาณลงทุน (CapEx) สำหรับเครื่องบรรจุภัณฑ์ยางรถยนต์ โปรดตรวจสอบรายการตรวจสอบเกณฑ์ทางเทคนิคต่อไปนี้:
- กำหนดขนาดขอบเขตของผลิตภัณฑ์: บันทึกค่าต่ำสุดและสูงสุดของเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้างหน้าตัด และน้ำหนักตัวยาง (เปียก/แห้ง) สำหรับ SKU การผลิตทั้งหมด
- ตรวจสอบระยะห่างรัศมีของรูเจาะ: ยืนยันว่า
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmเพื่อป้องกันการรบกวนทางกลไกในระหว่างการหมุนของวงแหวน - คำนวณเวลาสัมผัสเส้น: ตรวจสอบให้แน่ใจว่าเวลาการทำงานสูงสุดของเครื่องจักร (เช่น 25–40 วินาทีต่อยางหนึ่งเส้น) สามารถรักษาอัตราการผลิตตามเป้าหมายของสายการผลิตต้นน้ำได้ โดยมีบัฟเฟอร์กระบวนการอย่างน้อย 15%
- ระบุความสามารถในการยืดฟิล์มก่อนใช้งาน: ระบุระบบยืดก่อนการขึ้นรูปด้วยมอเตอร์คู่แบบไดนามิก (200% ถึง 300%) พร้อมระบบป้อนข้อมูลย้อนกลับด้วยโหลดเซลล์อิเล็กทรอนิกส์
- ข้อกำหนดวัสดุสำหรับการตรวจสอบ: ตรวจสอบความเข้ากันได้กับวัสดุห่อหุ้มหลัก (LLDPE แบบหล่อ/เป่าขึ้นรูป 17–35 µm, HDPE, แผ่นห่อ PP หรือกระดาษ VCI)
- ทบทวนสถาปัตยกรรมควบคุมอุตสาหกรรม: กำหนดมาตรฐานฮาร์ดแวร์ PLC (Siemens S7-1200/1500, Allen-Bradley Point I/O), การวินิจฉัย HMI และโปรโตคอลฟิลด์บัสของโรงงาน
- ตรวจสอบเอกสารการปฏิบัติตามข้อกำหนดด้านความปลอดภัย: กำหนดให้ผู้ผลิตต้องแสดงเอกสารรับรองความสอดคล้องตามมาตรฐาน EN 415-6:2013, EN ISO 13849-1 (อย่างน้อยประเภท 3, PL d) และ IEC 60204-1
- คำนวณต้นทุนรวมตลอดอายุการใช้งานของผลิตภัณฑ์: ควรพิจารณาตัดสินใจลงทุนโดยอิงจากต้นทุนรวมในการเป็นเจ้าของ ซึ่งรวมถึงค่าบรรจุภัณฑ์ ค่าขนส่ง ภาษีศุลกากร การทดสอบระบบ ณ สถานที่ติดตั้ง การฝึกอบรมผู้ปฏิบัติงาน ชุดอะไหล่สึกหรอ และการสนับสนุนทางเทคนิคในท้องถิ่น
7. สรุป: ควรระบุโดยใช้พารามิเตอร์ของบรรทัด ไม่ใช่มาตรฐานในแคตตาล็อก
การเลือกใช้ระบบบรรจุภัณฑ์ยางที่เหมาะสมนั้น จำเป็นต้องพิจารณาตัวแปรทางกายภาพที่สำคัญหลายประการ ได้แก่ ระยะห่างภายนอกและภายในของบรรจุภัณฑ์ ความเร็วของสายการผลิต และระดับของระบบอัตโนมัติในโรงงานที่ต้องการ การเลือกใช้เครื่องห่อที่มีขนาดเล็กเกินไปจะทำให้เกิดการติดขัดทางกลไกกับยางขนาดใหญ่ ในขณะที่การเลือกใช้เครื่องจักรที่มีขนาดใหญ่เกินไปสำหรับปริมาณการผลิตที่น้อยกว่า จะทำให้เกิดความล่าช้าในรอบการผลิตโดยไม่จำเป็นและค่าใช้จ่ายด้านเงินทุนที่สูงขึ้น
ตรวจสอบขนาดบรรจุภัณฑ์ที่ใหญ่ที่สุดและเล็กที่สุดของคุณ ตรวจสอบว่าตัวลำเลียงไม่ชนกับรูด้านในของยาง และคำนวณระยะเวลาคืนทุนของการประหยัดฟิล์ม ทีมวิศวกรรมของ FHOPE จะตรวจสอบข้อมูลมิติที่เฉพาะเจาะจง เป้าหมายปริมาณงาน และข้อจำกัดด้านการจัดวาง เพื่อให้คำแนะนำด้านกลไกโดยละเอียดและข้อเสนออุปกรณ์ที่ชัดเจนซึ่งปรับให้เหมาะกับโรงงานของคุณ