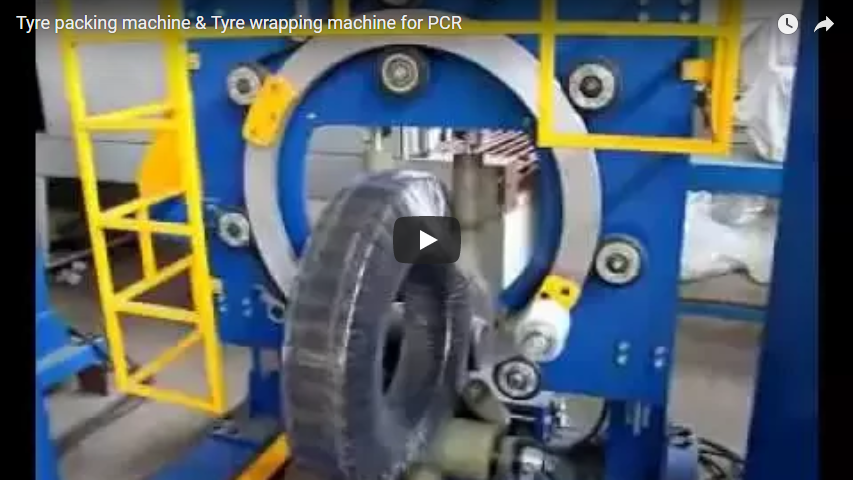
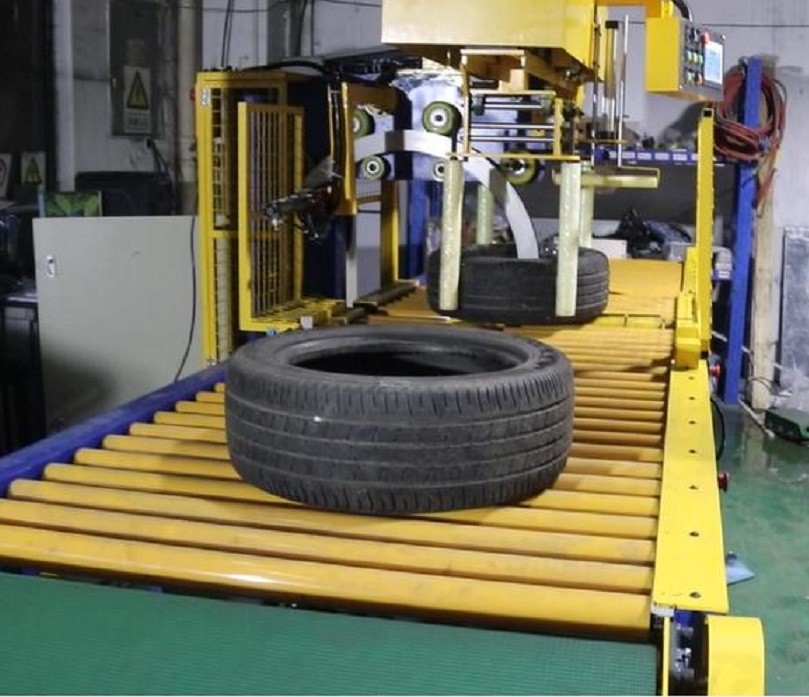
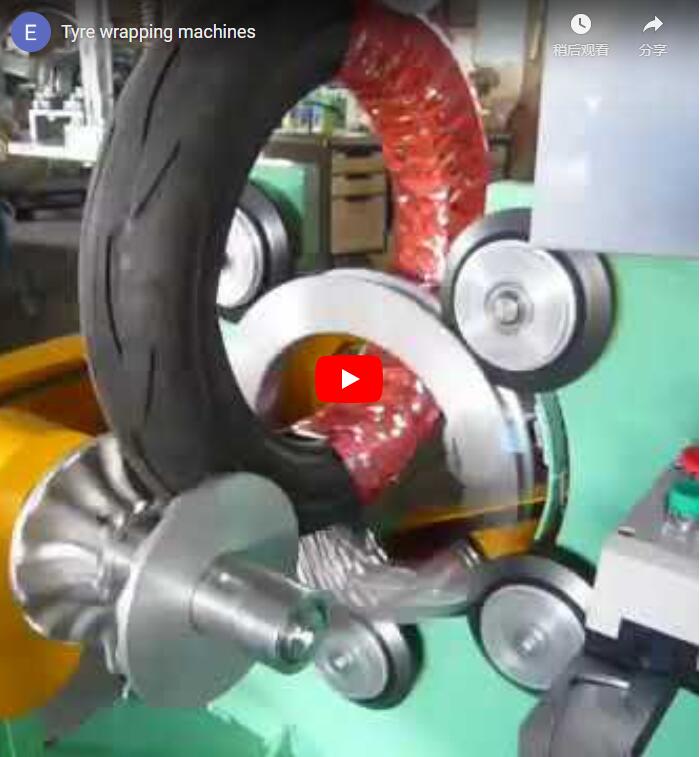
เครื่องบรรจุยางอัตโนมัติเป็นระบบห่อแบบวงโคจรสำหรับโรงงานผลิตยาง โรงงานซ่อมยาง และศูนย์กระจายสินค้าสำหรับยานยนต์ ซึ่งยางรถยนต์นั่ง รถบรรทุก และยางสำหรับงานหนักที่ผลิตเสร็จแล้ว จำเป็นต้องได้รับการปกป้องพื้นผิวอย่างต่อเนื่องจากความชื้น ฝุ่น และรังสียูวีระหว่างการจัดเก็บและการขนส่ง แตกต่างจากเครื่องห่อฟิล์มยืดสำหรับพาเลทที่ใช้ห่อสินค้าเป็นก้อน ระบบแบบอินไลน์จะประมวลผลยางที่ไม่ได้บรรจุบนพาเลทซึ่งส่งมาบนสายพานลำเลียงแบบลูกกลิ้ง โดยใช้ฟิล์มที่มีแรงดึงสูงผ่านรูยาง (การห่อแบบเรเดียล) หรือห่อตามแนวดอกยาง
บทสรุปผู้บริหาร
เครื่องบรรจุยางอัตโนมัติจะประมวลผลยางที่ส่งมาในแนราบด้วยสายพานลำเลียงแบบใช้มอเตอร์ ทำให้เกิดระบบอัตโนมัติแบบครบวงจรโดยไม่ต้องใช้แรงงานคน ระบบจะบันทึกตำแหน่ง จัดกึ่งกลาง ยก และห่อหุ้มยางแต่ละเส้นหรือหลายเส้นในเวลา 20-35 วินาทีต่อหน่วย เกณฑ์มาตรฐานทางวิศวกรรมที่สำคัญ ได้แก่ ความเสถียรของเวลาในการทำงาน การซ้อนทับของฟิล์มที่สม่ำเสมอในขนาดเส้นผ่านศูนย์กลางภายนอก (OD) และความกว้างของหน้าตัดยางที่เปลี่ยนแปลงไป และการควบคุมแรงดึงที่ช่วยป้องกันไม่ให้รูปทรงของขอบยางเสียรูป
วิธีการทำงานของการห่อหุ้มยางรถยนต์อัตโนมัติ
กระบวนการห่อหุ้มนั้นขับเคลื่อนด้วยแกนสองแกนที่ทำงานประสานกัน ได้แก่ การหมุนรอบแกนของยาง และการหมุนรอบแกนของวงแหวนห่อหุ้ม
[Infeed Roller Conveyor]
         │
         ▼
[Pneumatic Indexing Stop & Photoelectric Detection]
         │
         ▼
[Bilateral Self-Centering Clamps Align Tire to Ring Axis]
         │
         ▼
[Internal Lifting Cradle Disengages Tire from Conveyor Bed]
         │
         ▼
[Driven Cradle Rollers Rotate Tire (C-Axis)] ◄── synchronized ──► [Orbital Ring Rotates Film Carriage (A-Axis)]
         │
         ▼
[Pneumatic Clamp & Hot-Knife / Mechanical Cut Unit]
         │
         ▼
[Cradle Lowers Wrapped Tire Back to Outfeed Roller Line]- การป้อนเข้าและการจัดตำแหน่งยางรถยนต์เคลื่อนที่ไปตามสายพานลำเลียงแบบใช้มอเตอร์ เซ็นเซอร์แสงจะสั่งการให้ตัวหยุดแบบนิวแมติกหยุดยางไว้ที่จุดกำหนดสำหรับการห่อหุ้ม
- การจัดศูนย์กลางแบบทวิภาคี: ตัวนำลมแบบคู่ตรงข้ามพร้อมลูกกลิ้งโพลียูรีเทนที่ไม่ทำให้เกิดรอย จะหนีบผนังด้านข้างของยาง ทำให้รูตรงกลางของยางอยู่ในแนวเดียวกับแกนของวงแหวนวงโคจร
- การยกและการหมุนเปล: แท่นยกแบบขับเคลื่อนด้วยมอเตอร์พร้อมลูกกลิ้งรองรับเคลือบโพลียูรีเทนจะยกยางขึ้นเหนือสายพานลำเลียง 30-50 มม. และหมุนยางรอบแกนของมัน
- การประยุกต์ใช้ฟิล์มวงโคจร: วงแหวนจะหมุนตัวเลื่อนฟิล์มผ่านรูยาง อัตราส่วนของความเร็วของวงแหวนต่อความเร็วในการขับเคลื่อนของแท่นเลื่อนจะเป็นตัวกำหนดการซ้อนทับของฟิล์มในแนวรัศมี: อัตราการซ้อนทับ (%) = (1 − การเคลื่อนที่เชิงเส้นต่อการหมุนของวงแหวน ÷ ความกว้างของฟิล์มที่มีประสิทธิภาพ) × 100%
- ตัด เช็ด และปล่อยทิ้ง: ตัวจับยึดจะจับฟิล์มไว้ ใบมีดลวดร้อนหรือใบมีดหยักจะตัดส่วนท้าย แปรงเช็ดจะปิดผนึกปลาย และแท่นวางจะลดระดับยางที่ห่อแล้วลงไปยังสายการผลิตขาออก
ส่วนประกอบย่อยที่สำคัญ ได้แก่ สายพานลำเลียงลูกกลิ้งสำหรับงานหนักที่มีลูกกลิ้งเคลือบยางขนาด 3–5 มม. สถานีจัดตำแหน่งศูนย์กลางแบบใช้ลมพร้อมกลไกเฟืองและแร็คหรือกลไกกระบอกคู่ วงแหวนวงโคจรพร้อมล้อขับเคลื่อนแรงเสียดทานโพลียูรีเทน แท่นยืดล่วงหน้าแบบใช้มอเตอร์ที่ให้การยืดตัว 150%–300% และ PLC/HMI รุ่น Siemens S7-1200 หรือ Allen-Bradley Micro800 สำหรับจัดการการเคลื่อนไหว สูตรการผลิต และการวินิจฉัยปัญหา
รายระเอียดทางเทคนิค
เครื่องจักรนี้รองรับยางเรเดียลสำหรับรถยนต์นั่งส่วนบุคคล (PCR), ยางเรเดียลสำหรับรถบรรทุกขนาดเล็ก (LTR) และยางเรเดียลสำหรับรถบรรทุก/รถบัสเชิงพาณิชย์ (TBR):
| พารามิเตอร์ | ข้อกำหนด (PCR / LTR) | ข้อกำหนด (รถบรรทุกขนาดใหญ่ / รถบรรทุกเชิงพาณิชย์หนัก) |
|---|---|---|
| เส้นผ่านศูนย์กลางภายนอกของยาง (OD) | 450 – 850 มม | 750 – 1,400 มม |
| ความกว้างของหน้าตัดยาง | 120 – 350 มม | 200 – 500 มม |
| น้ำหนักชิ้นงานสูงสุด | 45 กก. (ชิ้นเดียว) / 80 กก. (หลายชิ้น) | 150 กก. (ชิ้นเดียว) / 250 กก. (หลายชิ้น) |
| ระยะเวลาการห่อหุ้ม | 20–30 วินาทีต่อล้อ | 30–45 วินาทีต่อล้อ |
| ความเร็วในการหมุนของแหวน | ความเร็วรอบสูงสุด 120 รอบต่อนาที (ควบคุมด้วยอินเวอร์เตอร์) | ความเร็วรอบสูงสุด 80 รอบต่อนาที (ควบคุมด้วยอินเวอร์เตอร์) |
| ความเร็วในการหมุนของยาง | 5–25 รอบต่อนาที (ปรับได้ไม่จำกัด) | 3–15 รอบต่อนาที (ปรับได้ไม่จำกัด) |
| วัสดุฟิล์ม | ฟิล์ม LLDPE แบบหล่อ/เป่าขึ้นรูป/VCI | เทป LLDPE แบบหล่อ/เป่าขึ้นรูป/ทอ |
| ความหนาฟิล์ม | 17–25 ไมโครเมตร (68–100 เกจ) | 23–35 ไมโครเมตร (92–140 เกจ) |
| อัตราส่วนก่อนการยืด | 150%–300% (กำลังเกียร์ก่อนการยืด) | 200%–320% (ระบบควบคุมอิเล็กทรอนิกส์แบบมอเตอร์คู่) |
| อัตราการทับซ้อนแบบรัศมี | 30%–70% (ตั้งโปรแกรมได้ด้วย PLC) | 40%–80% (ตั้งโปรแกรมได้ด้วย PLC) |
| ปริมาณการใช้อากาศและความดัน | 0.5–0.7 MPa; 120 NL/นาที | 0.6–0.8 MPa; 180 NL/นาที |
| พลังงานที่ติดตั้ง | 3.5–5.5 กิโลวัตต์ 380/480 โวลต์ 3P 50/60 เฮิรตซ์ | 5.5–9.2 กิโลวัตต์ 380/480 โวลต์ 3P 50/60 เฮิรตซ์ |
| กำลังการผลิตที่ได้รับการจัดอันดับ | ยาง 100–160 เส้น/ชั่วโมง | ยาง 70–110 เส้น/ชั่วโมง |
การจัดแนวและศูนย์กลางสายพานลำเลียง
การพันยางที่สม่ำเสมอจำเป็นต้องให้รูตรงกลางของยางอยู่ในแนวเดียวกับเส้นศูนย์กลางการหมุนของวงแหวน หากยางไม่อยู่ตรงกลางจะทำให้แรงตึงไม่สม่ำเสมอ การทับซ้อนผิดปกติ และเสี่ยงต่อการชนกัน
- การปรับสมดุลเชิงกลแบบทวิภาคีแขนปรับศูนย์กลางเชื่อมต่อกันด้วยระบบเฟืองและแร็ค หรือวาล์วลมแบบสัดส่วนวงปิด ทำให้ล้อที่ไม่อยู่ตรงกลางเลื่อนมาอยู่ตรงกลางเครื่องโดยอัตโนมัติโดยไม่ต้องมีการควบคุมจากผู้ใช้งาน
- การป้องกันผนังด้านข้างแผ่นสัมผัสตัวนำใช้ตลับลูกปืนลูกกลิ้งแบบหมุนอิสระหุ้มด้วย HDPE หรือโพลียูรีเทนอ่อน (70–80 Shore A) แรงดันการหนีบที่ควบคุมไว้ที่ 0.2–0.4 MPa ช่วยป้องกันการเสียรูปของขอบยางและการขูดขีดบนยางขัดเงา
- การปรับเปลี่ยนสูตรอาหารแบบไดนามิกในสายการผลิตแบบผสมชุด ระบบออปติคอลจะวัดเส้นผ่านศูนย์กลางภายนอกและความกว้างของยางในขั้นตอนการผลิต เพื่อให้ PLC ปรับระยะการจัดตำแหน่ง ระยะห่างของแท่นวาง และความเร็วในการขับเคลื่อนแบบเรียลไทม์
รูปแบบฟิล์มและห่อ
การเลือกใช้ฟิล์มและกลไกการห่อหุ้มที่เหมาะสม จะส่งผลต่อต้นทุนการบรรจุภัณฑ์และอายุการเก็บรักษาโดยตรง:
- ประเภทของฟิล์มฟิล์มยืดหล่อ LLDPE มาตรฐานให้ความใส ทนทานต่อการเจาะ และยึดเกาะด้านเดียว ฟิล์ม VCI (สารยับยั้งการกัดกร่อนด้วยไอระเหย) ช่วยปกป้องเม็ดเหล็กและหมุดยึดล้อรถในฤดูหนาวที่สัมผัสกับอากาศระหว่างการขนส่งทางทะเล เทปทอ HDPE/PP เหมาะสำหรับงานเหมืองแร่หนักและยางรถบรรทุก
- พลวัตการยืดก่อนลูกกลิ้งยืดฟิล์มแบบใช้มอเตอร์จะยืดฟิล์มออก 200%–300% ก่อนนำไปใช้งาน ทำให้โพลิเมอร์แข็งตัวขึ้น และลดต้นทุนวัสดุสิ้นเปลืองลง 45%–55% เมื่อเทียบกับการห่อด้วยเบรกเสียดทาน
- การควบคุมความตึงเครียด: แขนสปริงหรือห่วงโหลดเซลล์ช่วยรักษาแรงตึงไว้ที่ 15–40 นิวตัน ป้องกันไม่ให้ดอกยางบางๆ หดตัวลงขณะที่ยึดมัดยางหลายเส้นไว้ด้วยกัน
- ชั้นที่ปรับแต่งได้: แทนที่จะใช้การห่อแบบตายตัวที่ด้านบน/ด้านล่าง ผู้ใช้งานจะเลือกใช้การห่อแบบรัศมีหลายชั้น โดยชั้นเดียวซ้อนทับกัน 50% สำหรับป้องกันฝุ่น และสองชั้นซ้อนทับกัน 67% สำหรับป้องกันรังสียูวีกลางแจ้งและการส่งออกทางทะเล
ประโยชน์ของการผสานรวมแบบอินไลน์
การผสานเครื่องจักรเข้ากับสายการผลิตขั้นสุดท้ายหรือการคัดแยกจะช่วยขจัดปัญหาคอขวดในการจัดการพาเลทและการบรรจุหีบห่อด้วยมือ:
- การทำงานแบบอินไลน์ต่อเนื่อง: การผสานรวมโดยตรงกับสายการผลิตลูกกลิ้งไฟฟ้า สายพานลำเลียงแบบโมดูลาร์ หรือเครื่องยกเหนือศีรษะ ไม่จำเป็นต้องใช้การโหลดด้วยมือหรือการแทรกแซงจากเครนเลย
- เวลาการผลิตที่คาดการณ์ได้รอบการทำงานมาตรฐาน 20–35 วินาที รองรับการผลิต 100–160 ชิ้นต่อชั่วโมง ซึ่งสอดคล้องกับเซลล์การอบแห้งความเร็วสูงและการทดสอบความสม่ำเสมอ
- การกำจัดบรรจุภัณฑ์รองการห่ออย่างแน่นหนาช่วยลดความจำเป็นในการใช้แผ่นกระดาษแข็งคั่นกลาง ฟิล์มหด หรือสายรัดเหล็กสำหรับมัดยางขนาดเล็ก (2-4 เส้น)
- ข้อมูลกระบวนการที่ครอบคลุมสถาปัตยกรรม PLC รองรับการเชื่อมต่อ SCADA/MES ผ่าน Ethernet/IP หรือ Profinet เพื่อติดตามการใช้ฟิล์ม จำนวนรอบต่อกะ เวลาทำงาน และการวินิจฉัยปัญหา
ระบบความปลอดภัย
เครื่องจักรนี้เป็นไปตามมาตรฐาน EN 415-6 (เครื่องจักรบรรจุภัณฑ์), ISO 12100 และ ISO 13849-1:
- การรักษาความปลอดภัยรอบพื้นที่รั้วตาข่ายลวดเหล็กแบบประสานกันขนาด 2.0 เมตร ล้อมรอบโครงสร้างวงแหวนและเปล
- ระบบล็อคประตูทางเข้าสวิตช์ที่ได้มาตรฐาน ISO 14119 พร้อมระบบล็อคป้องกันด้วยโซลินอยด์ (Cat 4, PL e) ป้องกันการเปิดประตูขณะหมุน
- การตรวจจับการมีอยู่ทางแสงม่านแสงนิรภัยประเภท 4 จะปิดเสียงระหว่างการเคลื่อนย้ายยาง และหยุดการเคลื่อนที่หากผู้ปฏิบัติงานเอื้อมมือเข้าไปในบริเวณที่ทำงานอยู่
- การเบรกแบบปลอดภัยระบบเบรกดิสก์เสียดทานแบบใช้สปริงจะหยุดแรงเฉื่อยของวงแหวนที่ความเร็วเต็มที่ภายใน 0.8 วินาทีเมื่อกดปุ่มหยุดฉุกเฉิน
- วาล์วปล่อยลมและระบบล็อคแบบนิวแมติกวาล์วระบายแรงดันแบบสองช่องทางจะระบายแรงดันที่กักเก็บไว้เมื่อกดปุ่มหยุดฉุกเฉิน จุดแยกพลังงานมีข้อกำหนด LOTO ที่สอดคล้องกับมาตรฐาน OSHA
ข้อกำหนดในการบำรุงรักษา
- ตรวจสุขภาพประจำวัน (ตรวจสอบก่อนเข้าเวร)ตรวจสอบใบมีดตัดและกำจัดคราบฟิล์มที่เหลืออยู่ ตรวจสอบม่านแสงและปุ่มหยุดฉุกเฉิน ระบายน้ำออกจากถ้วยกรอง/ตัวควบคุม
- ทุกสัปดาห์ทำความสะอาดรางวงแหวนและล้อนำทาง หล่อลื่นรางปรับศูนย์กลาง ตลับลูกปืน และโซ่ ตรวจสอบสภาพลูกกลิ้งยืดเบื้องต้น
- ทุกเดือนตรวจสอบความตึงของสายพาน/โซ่ขับวงแหวน ตรวจสอบแรงบิดของตัวยึดวงแหวน และตรวจสอบกระบอกสูบและวาล์วควบคุมสัดส่วนว่ามีการรั่วไหลหรือไม่
- ครึ่งปี / รายปี: ทดสอบวงจรความปลอดภัย ระบบล็อก และระยะเบรก; ทดสอบความต้านทานฉนวนของมอเตอร์ด้วยเครื่องเมกเกอร์ และตรวจสอบตู้ควบคุม; ปรับเทียบเซลล์รับแรงดึงและเซ็นเซอร์ใหม่
คู่มือการเลือก
- ซองขนาดชิ้นงานบันทึกขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน, ความกว้างของหน้าตัด และน้ำหนักของสินค้าทุกรายการ (SKU) รวมถึงสินค้าที่มัดรวมกันด้วย
- ความเร็วของเส้นและเรขาคณิตการบูรณาการ: ยืนยันความสูงของแนวส่งผ่าน (มาตรฐาน 650–850 มม.) ระยะห่างระหว่างศูนย์กลางลูกกลิ้ง และงบประมาณเวลาการผลิตที่มีอยู่
- วัตถุประสงค์ของการบรรจุภัณฑ์เลือกใช้แผ่นห่อหุ้มแบบชั้นเดียวสำหรับป้องกันฝุ่นภายในอาคาร หรือเลือกใช้แผ่นห่อหุ้มหลายชั้นที่มีฟิล์มป้องกันรังสียูวี/สาร VCI สำหรับการขนส่งระยะยาว
- ระดับอัตโนมัติเลือกใช้ชุดปุ่มกดแบบแยกส่วน หรือชุดเซลล์แบบบูรณาการเต็มรูปแบบที่สื่อสารกับ PLC/MES ของโรงงาน
- ขอบเขตพื้นที่ให้บริการและการเข้าถึงบริการ: ควรเว้นระยะห่างอย่างน้อย 1,200 มม. รอบรัศมีวงสวิงของแท่นวาง เพื่อความสะดวกในการเปลี่ยนม้วนฟิล์มและการบำรุงรักษา
ขั้นตอนต่อไป
ในการกำหนดค่าระบบห่อหุ้มยางแบบอินไลน์ที่เหมาะสมที่สุด: ระบุรายละเอียดช่วงขนาดของยาง (เส้นผ่านศูนย์กลางภายนอก ความกว้าง น้ำหนัก) ปริมาณการผลิตที่ต้องการ และข้อกำหนดของสายพานลำเลียง ส่งแบบร่างผังและพารามิเตอร์ไปที่info@fhopepack.comรับข้อเสนอที่ปรับแต่งเองพร้อมผัง 3 มิติ แบบร่างเส้นเดียว และการจำลองรอบการทำงาน จากนั้นตรวจสอบและอนุมัติรายการวัสดุ สถาปัตยกรรมความปลอดภัย และอินเทอร์เฟซ PLC ก่อนเริ่มการผลิต