บทสรุปผู้บริหาร
หลักการทำงานของเครื่องห่อขดลวดเหล็กนั้นประกอบด้วยการเคลื่อนไหวสองอย่าง วงแหวนจะนำวัสดุผ่านรูขดลวดและพันรอบส่วนตัดขวาง ในขณะที่ลูกกลิ้งตัวนำจะหมุนขดลวดอย่างช้าๆ รอบแกนของมันเอง อัตราส่วนระหว่างการเคลื่อนไหวทั้งสองจะเป็นตัวกำหนดระยะการซ้อนทับ สำหรับเครื่อง FPW-300 ของเรา ขดลวดเหล็กขนาดเส้นผ่านศูนย์กลางภายนอก 600–1,200 มม. และน้ำหนักสูงสุด 1,000 กก. จะม้วนเข้ามา ห่อด้วยกระดาษหรือฟิล์ม แล้วม้วนออกไป
สารบัญ
- การเคลื่อนที่สองแบบของเครื่องพันขดลวด
- ส่วนประกอบหลักของบรรจุภัณฑ์แหวนของเรา
- วิธีการพันขดลวดเหล็กหนึ่งขด
- อัตราส่วนความเร็วที่กำหนดการทับซ้อน
- ตัวอย่างการใช้งาน: การตั้งค่าลูกกลิ้งให้ซ้อนทับกัน 30%
- ข้อมูล FPW-300 สำหรับขดเหล็ก
- รายการตรวจสอบการคัดเลือก
- ความปลอดภัย: มาตรฐาน EN 415-10 และ ISO 12100
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
การเคลื่อนที่สองแบบของเครื่องพันขดลวด
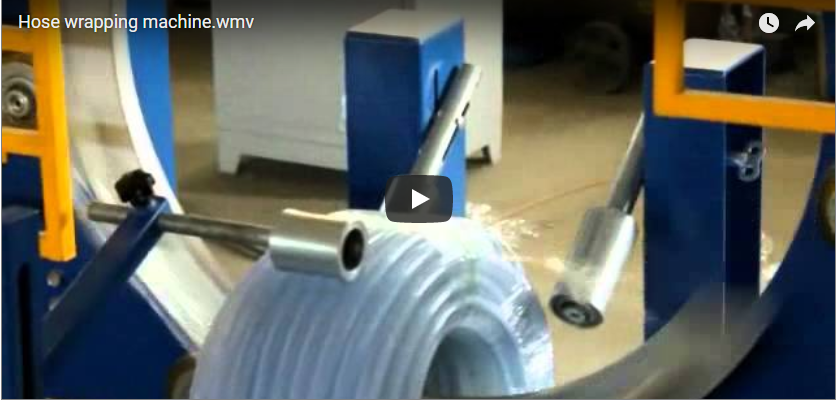
ขดลวดเหล็กมีรูตรงกลาง ดังนั้นแผ่นกระดาษหรือฟิล์มจึงต้องลอดผ่านรูนั้น เครื่องจักรจะทำเช่นนั้นโดยใช้แหวนที่ผ่านรู เมื่อแหวนหมุน ม้วนกระดาษหรือฟิล์มที่ติดอยู่บนแหวนจะเคลื่อนผ่านรู วนรอบด้านนอกแล้วกลับมาวางเป็นแถบหนึ่งพาดไปตามส่วนของขดลวด
ในขณะเดียวกัน ลูกกลิ้งตัวนำจะหมุนขดลวดอย่างช้าๆ แต่ละแถบจะลงจอดห่างออกไปเล็กน้อย และหลังจากขดลวดหมุนครบหนึ่งรอบ พื้นผิวทั้งหมดก็จะถูกปกคลุม
ส่วนประกอบหลักของบรรจุภัณฑ์แหวนของเรา
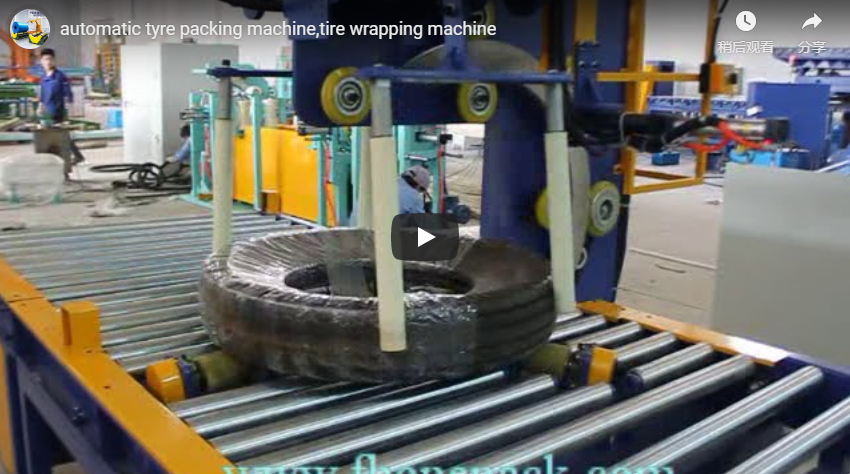
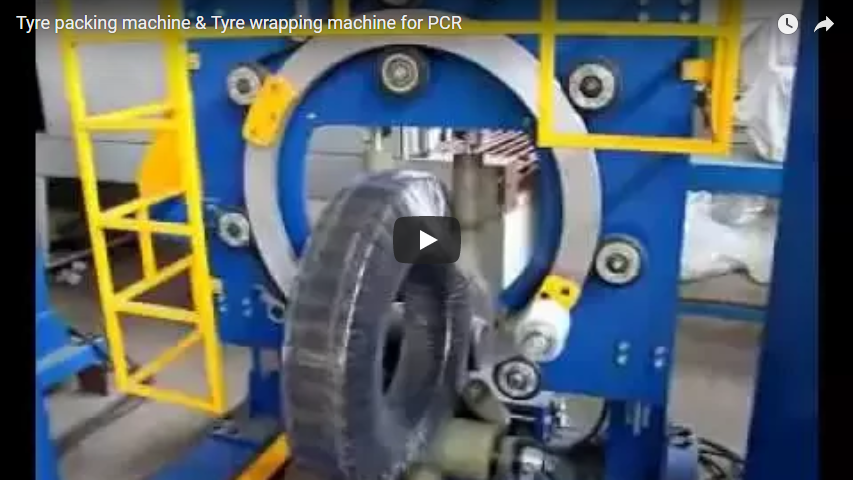
- แหวนพันรอบ สีน้ำเงินและแนวตั้ง มีส่วนเปิดเพื่อให้สามารถผ่านเข้าไปในรูของขดลวดและปิดอีกครั้งก่อนการห่อ ส่วนนี้จะรับน้ำหนักม้วนวัสดุและเบรกดึง การทำงานของระบบเปิดจะถูกกำหนดตามแต่ละเครื่อง
- ลูกกลิ้งลำเลียง ลูกกลิ้งเคลือบสีเหลืองบนฐานสีน้ำเงิน ถูกขับเคลื่อนเพื่อหมุนขดลวด
- แขนนำทาง แขนสีเหลืองที่ช่วยยึดขดลวดให้มั่นคงบนลูกกลิ้ง
- อารักขา. แผ่นตาข่ายสีเหลืองรอบบริเวณห่วง
- ตู้ควบคุม. ด้านข้างเครื่อง มีปุ่มกด ไฟแสดงสถานะ และระบบสตาร์ทอัตโนมัติด้วยปุ่มเดียว
วิธีการพันขดลวดเหล็กหนึ่งขด
- เข้ามาเลย ผู้ปฏิบัติงานจะม้วนขดลวดลงบนลูกกลิ้งรองรับ โดยให้รูตรงกลางตรงกับวงแหวน
- ผูกให้แน่น ปลายวัสดุถูกยึดติดกับขดลวด
- เริ่มต้น ผู้ปฏิบัติงานกลับไปที่ตู้และเริ่มรอบการทำงานอัตโนมัติ
- ห่อ. วงแหวนจะพันรอบขณะที่ลูกกลิ้งหมุนขดลวดครบหนึ่งรอบ
- ตัดและรีดให้เรียบ วัสดุถูกตัด ม้วนวัสดุถูกเทออกจากลูกกลิ้งแล้วกลิ้งออกไป
การกลิ้งเข้าและออกเหมาะสำหรับขดลวดที่มีน้ำหนักเบา ส่วนขดลวดที่มีน้ำหนักมากจะใช้เครนหรือสายพานลำเลียงในการขนถ่าย
อัตราส่วนความเร็วที่กำหนดการทับซ้อน
ให้ n เป็นความเร็วของวงแหวนในหน่วยรอบต่อนาที และ N เป็นจำนวนรอบที่ต้องใช้ในการพันขดลวดหนึ่งครั้ง จากนั้น:
- ขดลวดต้องหมุนหนึ่งรอบ ในขณะที่วงแหวนต้องพัน N รอบ
- ความเร็วของพื้นผิวลูกกลิ้งลำเลียงที่เส้นผ่านศูนย์กลางภายนอกของขดลวดคือ v = a × nโดยที่ a คือระยะการเลื่อนต่อรอบที่ OD
- เวลาในการห่อคือ t = N ÷ n.
ดังนั้นระยะซ้อนทับจึงไม่ได้ถูกกำหนดไว้ที่วงแหวน แต่ถูกกำหนดโดยความเร็วที่ลูกกลิ้งหมุนขดลวดให้แนบกับวงแหวน ระบบควบคุมของเราช่วยให้สามารถปรับทั้งความเร็ว ความตึงของวัสดุ และระยะซ้อนทับได้
ตัวอย่างการใช้งาน: การตั้งค่าลูกกลิ้งให้ซ้อนทับกัน 30%
ตัวอย่างม้วนเหล็ก: เส้นผ่านศูนย์กลางภายใน 508 มม. เส้นผ่านศูนย์กลางภายนอก 1,000 มม. ความกว้าง 250 มม. กระดาษหนา 100 มม. ต้องการให้ซ้อนทับกัน 30% ที่เส้นผ่านศูนย์กลางภายนอก
| ขั้นตอน | การคำนวณ | ผล |
|---|---|---|
| เลื่อนไปข้างหน้าต่อรอบที่ OD | a = 100 × (1 − 0.3) | 70 มม |
| จำนวนรอบต่อขดลวด | N = π × 1,000 ÷ 70 | ≈ 45 |
| ก้าวหน้าที่ ID | π × 508 ÷ 45 | ประมาณ 35 มม. ดังนั้นจึงมีการทับซ้อนกันประมาณ 65% |
| ความเร็วพื้นผิวลูกกลิ้ง | v = 0.070 ม. × n | 0.07 × n (เมตร/นาที, n ในหน่วยรอบ/นาที) |
| กระดาษต่อม้วน | 45 × 2 × (246 + 250) มม. | ≈ 44.6 ม. |
| เวลาการห่อ | t = 45 ÷ n | (45 ÷ n) นาที |
ผลลัพธ์:สำหรับความเร็วรอบ 30% ที่ด้านนอก ลูกกลิ้งจะต้องเคลื่อนพื้นผิวของขดลวด 70 มม. ต่อการพันรอบวงแหวนหนึ่งครั้ง ไม่ว่าความเร็วรอบวงแหวนจะเลือกเท่าใด ความเร็วของลูกกลิ้งก็จะเปลี่ยนแปลงตามอัตราส่วนนั้น และขดลวดจะต้องการการพันรอบประมาณ 45 รอบและกระดาษ 45 ม. การเพิ่มความเร็วรอบวงแหวนเป็นสองเท่าจะลดเวลาลงครึ่งหนึ่งก็ต่อเมื่อลูกกลิ้งมีจำนวนเพิ่มขึ้นเป็นสองเท่าด้วย
ข้อมูล FPW-300 สำหรับขดเหล็ก
จากหน้าข้อมูลเครื่องห่อขดลวดเหล็ก FPW-300 ของเรา: เส้นผ่านศูนย์กลางภายในขดลวด 508–610 มม. เส้นผ่านศูนย์กลางภายนอก 600–1,200 มม. ความกว้าง 100–300 มม. น้ำหนัก 20–1,000 กก. วัสดุที่ใช้ได้คือ PVC, LLDPE, PE, กระดาษ และ HDPE บนแกนขนาด 50 มม. เส้นผ่านศูนย์กลางภายนอกม้วน 100–450 มม. และความกว้าง 100–150 มม. การซ้อนทับสามารถปรับได้ตั้งแต่ 10% ถึง 90% กำลังไฟ 1.5 กิโลวัตต์ ที่ 380 โวลต์ 50 เฮิรตซ์ 3 เฟส แรงดันอากาศ 4–6 บาร์ ความสูงของโครงหลักสามารถปรับได้เพื่อให้แหวนอยู่ตรงกลางขดลวด และลูกกลิ้งมีสารเคลือบป้องกัน
รายการตรวจสอบการคัดเลือก
- ขนาดเส้นผ่านศูนย์กลางภายใน (ID), เส้นผ่านศูนย์กลางภายนอก (OD), ความกว้าง และน้ำหนักของขดลวด
- การขนถ่าย: การกลิ้ง การใช้เครน หรือสายพานลำเลียง
- วัสดุ: กระดาษ ฟิล์ม หรือทั้งสองอย่าง
- ต้องการโอเวอร์แลปที่ OD
- จำนวนคอยล์ต่อกะ
- แรงดันไฟฟ้า.
ความปลอดภัย: มาตรฐาน EN 415-10 และ ISO 12100
เครื่องห่อนี้สร้างขึ้นตามมาตรฐาน EN 415-10 และการประเมินความเสี่ยงเป็นไปตามมาตรฐาน ISO 12100 ส่วนที่ก่อให้เกิดอันตรายคือวงแหวนที่ผ่านรูและลูกกลิ้งที่หมุน แผ่นตะแกรงป้องกันจะปิดบริเวณวงแหวน และผู้ปฏิบัติงานจะเริ่มรอบการทำงานจากตู้ควบคุมเท่านั้น โดยอยู่นอกแผ่นตะแกรง การผูกและคลายสินค้าจะทำในขณะที่เครื่องหยุดทำงาน และปุ่มหยุดฉุกเฉินและไฟแสดงข้อผิดพลาดจะอยู่บนตู้ควบคุม
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ทำไมขดลวดจึงต้องหมุน? ตอบ: วงแหวนจะวางแถบทีละแถบลงบนส่วนนั้น การหมุนของขดลวดจะนำพื้นผิวใหม่เข้ามาใต้วงแหวนจนกระทั่งถูกปกคลุมทั้งหมด
ถาม: อะไรเป็นตัวกำหนดระยะการซ้อนทับ? ตอบ: อัตราส่วนระหว่างความเร็วของลูกกลิ้งกับความเร็วของวงแหวน ความเร็วของวงแหวนเป็นตัวกำหนดเวลา และความเร็วของลูกกลิ้งจะแปรผันตามนั้น
ถาม: สามารถห่อกระดาษและฟิล์มได้หรือไม่? ตอบ: ได้ค่ะ วัสดุที่ใช้ได้แก่ PVC, LLDPE, PE, HDPE และกระดาษ
ถาม: ใช้มาตรฐานใด? ตอบ: สำหรับบรรจุภัณฑ์นี้ เราใช้มาตรฐาน EN 415-10 และจัดทำเอกสารการประเมินความเสี่ยงตามมาตรฐาน ISO 12100 ในไฟล์ CE
ขั้นตอนต่อไป
- โปรดระบุขนาดเส้นผ่านศูนย์กลางภายใน (ID), เส้นผ่านศูนย์กลางภายนอก (OD), ความกว้าง และน้ำหนักของขดลวด ส่งไปที่ info@fhopepack.com
- เราตั้ง จำนวนรอบการห่อ วัสดุ และวิธีการบรรจุ
- เราตอบกลับภายใน 24 ชั่วโมง พร้อมแบบแปลนและใบเสนอราคา
การอ่านที่เกี่ยวข้อง
- เครื่องห่อขดลวดเหล็ก FPW-300 (ผลิตภัณฑ์)
- กระดาษม้วนเหล็กและเครื่องพันฟิล์ม
- เครื่องบรรจุภัณฑ์ขดลวดเหล็กและขดลวดทองแดงสำหรับห่อฟิล์มแบบมองทะลุ
- วิธีการใส่และถอดขดลวดออกจากเครื่องพันขดลวด
แหล่งที่มา
- หน้าผลิตภัณฑ์เครื่องห่อขดลวดเหล็ก FHOPE FPW-300
- กล่องใส่แหวนของเราที่แสดงอยู่ด้านบน
- ตัวอย่างการคำนวณ: สูตรและภาพประกอบ
- มาตรฐาน: EN 415-10; ISO 12100:2010
แก้ไขล่าสุด: 18 กันยายน 2026