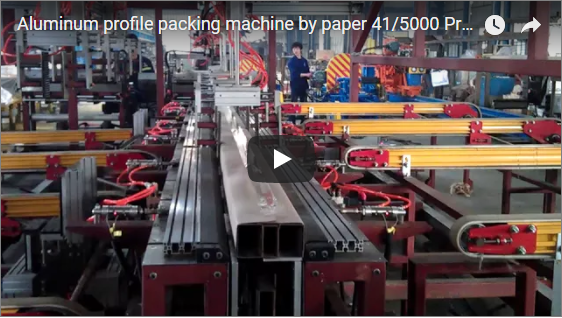
บทสรุป:เครื่องห่อฟิล์มหดและเครื่องบรรจุภัณฑ์แบบอัตโนมัติสำหรับโปรไฟล์อลูมิเนียม ให้การบรรจุภัณฑ์ป้องกันอัตโนมัติสำหรับผลิตภัณฑ์อลูมิเนียมขึ้นรูป เครื่องห่อฟิล์มหดสามารถห่อโปรไฟล์ได้ยาวถึง 6.5 เมตร ใช้ฟิล์ม PE หนา 40-120 ไมครอน และมีอัตราการผลิต 8-15 ห่อต่อนาที ส่วนเครื่องบรรจุภัณฑ์แบบกระดาษแข็งใช้กระดาษลูกฟูกหรือกระดาษใยไม้อัดเพื่อป้องกันขอบและเพิ่มความแข็งแรงในการวางซ้อน ได้รับการรับรอง CE ตามข้อกำหนดเครื่องจักร 2006/42/EC เหมาะสำหรับโปรไฟล์งานก่อสร้าง ชิ้นส่วนตกแต่งรถยนต์ โครงอลูมิเนียมอุตสาหกรรม และระบบผนังกระจก
โปรไฟล์อลูมิเนียมต้องการโซลูชันบรรจุภัณฑ์ที่แข็งแรงทนทานเพื่อป้องกันความเสียหายระหว่างการขนส่ง การเคลื่อนย้าย และการจัดเก็บ ความยาว (โดยทั่วไป 3-6.5 เมตร) รูปทรงหน้าตัดที่หลากหลาย และความอ่อนไหวต่อรอยขีดข่วน รอยถลอก และการงอ ทำให้เกิดความท้าทายเฉพาะตัวในการบรรจุภัณฑ์ ระบบบรรจุภัณฑ์อัตโนมัติ โดยเฉพาะอย่างยิ่งเครื่องห่อฟิล์มยืดหดและเครื่องบรรจุกระดาษแข็ง ให้การปกป้องที่สม่ำเสมอและปรับปรุงประสิทธิภาพการดำเนินงานเมื่อเทียบกับวิธีการแบบใช้แรงงานคน
การห่อด้วยฟิล์มหด (Shrink wrapping) คือการห่อมัดสินค้าด้วยฟิล์มเทอร์โมพลาสติก (โดยทั่วไปคือ PE หรือโพลีโอเลฟิน) ซึ่งจะหดตัวแน่นรอบผลิตภัณฑ์เมื่อได้รับความร้อน ทำให้เกิดเป็นมัดสินค้าที่ปิดสนิท ป้องกันฝุ่น ความชื้น และรอยขีดข่วนบนพื้นผิว ส่วนการบรรจุด้วยกระดาษแข็ง (Board packing) ใช้กระดาษแข็ง กระดาษใย หรือวัสดุแข็งที่คล้ายกัน เพื่อเพิ่มการป้องกันการกระแทก การเจาะ และการงอ ทั้งสองวิธีมักใช้ร่วมกัน โดยติดอุปกรณ์ป้องกันขอบกระดาษแข็งก่อน แล้วจึงห่อด้วยฟิล์มหดเพื่อยึดสินค้าให้แน่น
สำหรับโรงงานผลิตอลูมิเนียมอัดขึ้นรูปที่แปรรูปมัดสินค้า 200-500 มัดต่อกะ การบรรจุภัณฑ์อัตโนมัติช่วยลดแรงงานลง 60-70% ปรับปรุงความสม่ำเสมอของมัดสินค้า (ความผันแปรของแรงดึงน้อยกว่า 10% เมื่อเทียบกับการบรรจุด้วยมือที่ 30-50%) และลดการเรียกร้องค่าเสียหายจากการขนส่งลง 40-60%
ความท้าทายในการบรรจุภัณฑ์สำหรับโปรไฟล์อลูมิเนียมมีอะไรบ้าง?
บรรจุภัณฑ์ที่มีประสิทธิภาพต้องแก้ไขจุดอ่อนสำคัญสี่ประการที่พบได้ทั่วไปในผลิตภัณฑ์อลูมิเนียมอัดขึ้นรูป
ความเสียหายที่พื้นผิว:รอยขีดข่วน รอยถลอก และรอยบุบ ทำให้ทั้งความสวยงามและฟังก์ชันการใช้งานลดลง โปรไฟล์ที่เคลือบด้วยอะโนไดซ์หรือเคลือบผงมีความอ่อนไหวเป็นพิเศษ ข้อบกพร่องที่พื้นผิวที่มองเห็นได้หลังการติดตั้งจะทำให้ลูกค้าปฏิเสธผลิตภัณฑ์ บรรจุภัณฑ์ที่ทำจากฟิล์ม (ฟิล์มหดหรือฟิล์มยืด) ทำหน้าที่เป็นเกราะป้องกันที่ดูดซับรอยขีดข่วนเล็กน้อยระหว่างการขนส่ง
การโค้งงอและการเสียรูป:ชิ้นงานอลูมิเนียมอัดขึ้นรูปยาว (5-6.5 เมตร) มีแนวโน้มที่จะโค้งงอหากไม่มีการรองรับที่เพียงพอ อลูมิเนียม 6063-T5 (ที่ใช้กันทั่วไปในงานโครงสร้าง) มีความแข็งแรงคราค 145-160 MPa แต่ชิ้นงานที่มีผนังบาง (1.0-1.5 มม.) จะโก่งงอภายใต้น้ำหนักของตัวเองเมื่อช่วงความยาวที่ไม่มีการรองรับเกิน 1.2 เมตร การจัดเรียงแผ่นอลูมิเนียมโดยใช้ตัวป้องกันขอบจะช่วยกระจายแรงกดขณะวางซ้อนและป้องกันการเสียรูปจากแรงกดเฉพาะจุดระหว่างการจัดเก็บในคลังสินค้า
การกัดกร่อน:การสัมผัสกับความชื้นและปัจจัยด้านสิ่งแวดล้อมนำไปสู่การเกิดออกซิเดชัน โดยเฉพาะอย่างยิ่งในอะลูมิเนียมที่ยังไม่ผ่านการตกแต่ง สภาพแวดล้อมชายฝั่ง (ละอองเกลือ) และบรรยากาศในอุตสาหกรรม (สารประกอบกำมะถัน) จะเร่งการกัดกร่อน การห่อด้วยฟิล์มหดจะสร้างเกราะป้องกันความชื้น สำหรับการเก็บรักษาภายนอกอาคารเป็นเวลานาน ฟิล์ม VCI (สารยับยั้งการกัดกร่อนแบบไอระเหย) หรือซองสารดูดความชื้นภายในฟิล์มหดจะช่วยเพิ่มการป้องกันได้อีก
ปัญหาในการจัดการ:ชิ้นส่วนที่ไม่ได้บรรจุในกล่องนั้นเคลื่อนย้าย ขนส่ง และจัดเก็บได้ยาก การรวมชิ้นส่วนเข้าเป็นมัด (โดยทั่วไป 10-50 ชิ้นต่อมัด น้ำหนักรวม 50-300 กก.) จะช่วยให้การใช้เครนหรือรถยกจัดการได้ง่ายขึ้น ฟิล์มยืดหดช่วยยึดมัดชิ้นส่วนให้แน่น และมุมของแผ่นไม้ช่วยป้องกันความเสียหายจากงาของรถยก
การห่อหุ้มด้วยฟิล์มหดสำหรับโปรไฟล์อลูมิเนียมทำงานอย่างไร?
ภาพรวมกระบวนการ
การห่อหุ้มโปรไฟล์อลูมิเนียมด้วยฟิล์มหดความร้อนนั้นใช้กระบวนการอัตโนมัติห้าขั้นตอน
ขั้นตอนที่ 1: การป้อนเข้า — ชิ้นงานจะถูกป้อนเข้าสู่ระบบสายพานลำเลียงของเครื่องจักร โดยทั่วไปจะถูกจัดกลุ่มเป็นมัดโดยสถานีจัดเรียง/มัดชิ้นงานด้านบน ขนาดของมัด: ความกว้าง 100-800 มม. ความสูง 50-600 มม. ความยาวสูงสุด 6500 มม. ประเภทของสายพานลำเลียง: สายพานลำเลียงแบบลูกกลิ้ง (สำหรับมัดที่แข็ง) หรือสายพานลำเลียงแบบสายพาน (สำหรับพื้นผิวที่บอบบาง)
ขั้นตอนที่ 2: การติดตั้งฟิล์ม — ใช้ฟิล์มเทอร์โมพลาสติก (โดยทั่วไปคือโพลีเอทิลีน — PE ความหนา 40-120 ไมครอน) คลุมหรือขึ้นรูปเป็นม่านหรือท่อรอบโปรไฟล์ ความกว้างของม้วนฟิล์ม: 200-1000 มม. เส้นผ่านศูนย์กลางของม้วนสูงสุด 400 มม. สำหรับโปรไฟล์ยาว การซ้อนทับกันของม่านฟิล์มจะช่วยให้ครอบคลุมได้อย่างสมบูรณ์
ขั้นตอนที่ 3: การปิดผนึก — แถบปิดผนึกจะสร้างถุงที่ปิดสนิทรอบผลิตภัณฑ์ วิธีการปิดผนึกที่ใช้กันทั่วไป:
- ซีลด้านข้าง: ซีลรูปตัว L หรือซีลหมุนต่อเนื่องตลอดความยาวของมัด
- ซีลปิดท้าย: แท่งความร้อนจะปิดผนึกปลายทั้งสองด้านของมัด
- ทางเข้าอุโมงค์หดตัว: ฟิล์มถูกห่ออย่างหลวมๆ การปิดผนึกเกิดขึ้นภายในอุโมงค์
ความสมบูรณ์ของซีลได้รับการทดสอบโดยการลดลงของแรงดันอากาศหรือการตรวจสอบด้วยสายตา ความแข็งแรงของซีล: ≥2.5 N/15 มม. ตามมาตรฐาน ASTM F88
ขั้นตอนที่ 4: การให้ความร้อน — ผลิตภัณฑ์ที่ห่อแล้วจะผ่านอุโมงค์ความร้อน ซึ่งการหมุนเวียนของอากาศร้อนที่ควบคุมได้จะทำให้ฟิล์มหดตัวอย่างสม่ำเสมอ อุณหภูมิในอุโมงค์: 120-180°C (แตกต่างกันไปตามชนิดของฟิล์ม) ความเร็วลม: 8-15 เมตร/วินาที ระยะเวลาที่อยู่ในอุโมงค์: 30-90 วินาที ขึ้นอยู่กับขนาดของมัดและความหนาของฟิล์ม
ขั้นตอนที่ 5: การระบายความร้อนและการส่งออก — มัดที่ห่อแล้วจะเย็นตัวลงเพื่อให้ฟิล์มแข็งตัวและกระชับแน่น ก่อนที่จะออกจากเครื่อง เวลาในการระบายความร้อน: 15-30 วินาที สายพานลำเลียงจะส่งมัดสินค้าไปยังพื้นที่วางบนพาเลทหรือพื้นที่จัดเก็บ
ข้อมูลจำเพาะหลักของเครื่องจักร
| พารามิเตอร์ | Specification | หมายเหตุ : |
|---|---|---|
| ความยาวโปรไฟล์สูงสุด | 6500 มม | สั่งทำพิเศษสำหรับขนาด 7200 มม. |
| ความกว้างของมัด | 100-800 มม. | ม่านฟิล์มปรับได้ |
| ความสูงของมัด | 50-600 มม. | แถบซีลปรับได้ |
| ความหนาของฟิล์ม | 40-120 ไมครอน | พีอี หรือ โพลีโอเลฟิน |
| ความกว้างม้วนฟิล์ม | 200-1000 มม. | ม้วนขนาดเส้นผ่านศูนย์กลางภายนอกสูงสุด 400 มม. |
| ความเร็วซีล | 8-15 ซอง / นาที | ขึ้นอยู่กับขนาดของแพ็กเกจ |
| อุณหภูมิในอุโมงค์ | 120-180 ° C | ควบคุมด้วย PID |
| ความยาวอุโมงค์ | เมตร 3-8 | ยาวขึ้น = การหดตัวสม่ำเสมอมากขึ้น |
| การใช้พลังงาน | 20-100 กิโลวัตต์ | อุโมงค์ความร้อนคิดเป็น 80-90% ของภาระงาน |
| การจัดหาอากาศ | 0.4-0.6 MPa | สำหรับแอคชูเอเตอร์แบบนิวแมติก |
| ระบบควบคุม | บมจ. + HMI | ซีเมนส์ S7-1200 หรือเทียบเท่า |
ประโยชน์ของการห่อด้วยฟิล์มหด
- ช่วยปกป้องพื้นผิวจากฝุ่น ความชื้น และรอยขีดข่วนได้ดี
- สร้างมัดสินค้าที่มั่นคงและเป็นหน่วยเดียวกัน เพื่อให้ง่ายต่อการจัดการ
- มีหลักฐานการแกะกล่อง (ซีลที่ฉีกขาดแสดงว่ามีการสัมผัส)
- คุ้มค่าสำหรับงานปริมาณมาก (ต้นทุนฟิล์ม 0.15-0.40 ดอลลาร์สหรัฐต่อมัด)
- ฟิล์มโปร่งใสช่วยให้สามารถตรวจสอบด้วยสายตาได้โดยไม่ต้องแกะห่อ
สิ่งที่ควรพิจารณา
- ภาพยนตร์ที่คัดเลือก: ความหนา ความใส และการป้องกันรังสียูวีมีความสำคัญอย่างยิ่ง โดยขึ้นอยู่กับน้ำหนักของสินค้า ข้อกำหนดในการขนย้าย และสภาวะการจัดเก็บ สินค้าที่มีน้ำหนักมาก (>200 กก.) ต้องใช้ฟิล์มหนา 80-120 ไมครอน ส่วนสินค้าที่มีน้ำหนักเบา (50-100 กก.) ใช้ฟิล์มหนา 40-60 ไมครอน
- การใช้พลังงาน: อุโมงค์ความร้อนใช้กำลังไฟ 20-100 กิโลวัตต์ ขึ้นอยู่กับขนาด สำหรับการทำงาน 8 ชั่วโมง โดยเฉลี่ย 50 กิโลวัตต์: ใช้พลังงาน 400 กิโลวัตต์ชั่วโมงต่อวัน ค่าใช้จ่าย 40-60 ดอลลาร์สหรัฐต่อวัน (0.10-0.15 ดอลลาร์สหรัฐต่อกิโลวัตต์ชั่วโมง)
- การระบายอากาศ: อุโมงค์ความร้อนสร้างอากาศร้อนและอาจเกิดควันเป็นฟิล์มได้ โรงงานจึงต้องมีระบบระบายอากาศ (โดยทั่วไป 2000-5000 CFM) และระบบเติมอากาศ
การจัดเรียงแผ่นไม้สำหรับโปรไฟล์อลูมิเนียมทำงานอย่างไร?
ภาพรวมกระบวนการ
บรรจุภัณฑ์กระดาษแข็งใช้กระดาษแข็ง กระดานใยไม้อัดหรือวัสดุแข็งอื่นๆ ที่คล้ายกัน เพื่อให้การป้องกันเพิ่มมากขึ้น โดยเฉพาะการป้องกันแรงกระแทกและการดัดงอ
ขั้นตอนที่ 1: การป้อนเข้า — โปรไฟล์หรือมัดสินค้าจะถูกลำเลียงเข้าสู่สถานีบรรจุภัณฑ์ กระบวนการต้นน้ำอาจรวมถึงการห่อด้วยฟิล์มยืดหรือฟิล์มหดก่อนการติดลงบนกระดาษแข็ง
ขั้นตอนที่ 2: การป้อนและการขึ้นรูปแผ่นกระดาษ — แผ่นกระดาษแข็ง/แผ่นใยไม้อัดแบบเรียบหรือแบบที่ทำเครื่องหมายไว้ล่วงหน้าจะถูกป้อนจากถาดป้อนโดยอัตโนมัติ เครื่องอาจตัด ทำเครื่องหมาย หรือพับแผ่นกระดาษเพื่อสร้างรางรูปตัวยูสำหรับป้องกัน ขอบป้องกัน หรือโครงสร้างปิดล้อมแบบเต็มรูปแบบ
ข้อกำหนดวัสดุของแผ่นกระดาน:
- กระดาษลูกฟูก: ร่อง B (3 มม.), ร่อง C (4 มม.) หรือร่อง BC ผนังสองชั้น (6 มม.)
- แผ่นใยไม้อัดแข็ง: ความหนา 2-6 มม. ความแข็งแรงในการรับแรงอัดสูงกว่า
- อุปกรณ์ป้องกันขอบ: รางรูปตัว L หรือตัว U สำเร็จรูป ความกว้างขา 50-150 มม.
ขั้นตอนที่ 3: การติดตั้ง — นำชิ้นส่วนแผ่นที่ขึ้นรูปแล้วไปติดตั้งบนโครง:
- ด้านบนและด้านล่าง: แผ่นเต็มช่วยป้องกันน้ำหนักทับซ้อน
- ขอบ: แผ่นป้องกันรูปตัว L หรือตัว U ช่วยป้องกันความเสียหายจากรถยก
- มุม: แผ่นปิดมุมรูปสามเหลี่ยมช่วยป้องกันการยุบตัวของมุม
ขั้นตอนที่ 4: การยึดตรึง (ไม่บังคับ) — ขึ้นอยู่กับระบบ อาจใช้การยึดตรึงแผงวงจรด้วยวิธีการดังต่อไปนี้:
- สายรัดแบบบูรณาการ: สายรัดพลาสติก (PP/PET) หรือเหล็ก แรงดึง 200-400N
- การติดกาว: กาวร้อนละลายถูกนำมาใช้กับจุดสัมผัสของแผงวงจร
- รอยพับที่ประสานกัน: แผ่นยึดบอร์ดจะล็อกเข้ากับช่อง (ไม่จำเป็นต้องใช้กาว)
- ห่อด้วยพลาสติกหดตัว: ฟิล์มช่วยยึดแผ่นกระดานและป้องกันความชื้น
ขั้นตอนที่ 5: ส่งออก — โปรไฟล์ที่ได้รับการปกป้องจะออกจากระบบเพื่อนำไปจัดเรียงบนพาเลทหรือจัดเก็บ
ข้อมูลจำเพาะหลักของเครื่องจักร
| พารามิเตอร์ | Specification | หมายเหตุ : |
|---|---|---|
| วัสดุบอร์ด | กระดาษลูกฟูก, กระดาษใยไม้อัด | ฟลุต B/C/BC ขนาด 2-6 มม. |
| ขนาดแผ่นสูงสุด | 1200 × 800 มม | สั่งทำพิเศษขนาด 1500 × 1000 มม. |
| ขนาดแผ่นขั้นต่ำ | 100 × 50 มม | สำหรับอุปกรณ์ป้องกันขอบขนาดเล็ก |
| ความเร็วในการขึ้นรูป | 10-25 รอบ/นาที | ขึ้นอยู่กับความซับซ้อน |
| เวลาเปลี่ยนรอบ | 15-30 นาที | การปรับขนาดกระดาน |
| ความตึงเครียดรัด | 200-400 น | สายรัด PP/PET |
| ระบบกาว | กาวร้อน (ไม่จำเป็น) | หัวฉีด 2-4 หัว |
| การใช้พลังงาน | 3-8 กิโลวัตต์ | ต่ำกว่าอุโมงค์หดตัวมาก |
| การจัดหาอากาศ | 0.5-0.7 MPa | สำหรับการขึ้นรูปและการใช้งาน |
ประโยชน์ของการบรรจุหีบห่อด้วยกระดาษแข็ง
- ให้การปกป้องที่เหนือกว่าจากการกระแทก การเจาะ และการงอ เมื่อเทียบกับฟิล์มเพียงอย่างเดียว
- ช่วยให้สามารถวางซ้อนสินค้าในคลังสินค้าได้อย่างมั่นคง (รับแรงอัดได้ 2000-6000 นิวตัน)
- ใช้วัสดุรีไซเคิลและวัสดุหมุนเวียน (กระดาษแข็งสามารถนำไปรีไซเคิลได้อย่างแพร่หลาย)
- ออกแบบมาเพื่อตอบสนองความต้องการด้านการปกป้องระดับสูงโดยเฉพาะ (ขอบคม รูปทรงหนา)
- ช่วยลดการเรียกร้องค่าเสียหายจากการขนส่งได้ 50-70% เมื่อเทียบกับบรรจุภัณฑ์แบบฟิล์มเพียงอย่างเดียว
สิ่งที่ควรพิจารณา
- ค่าวัสดุ: ต้นทุนของแผ่นกระดาษแข็งอยู่ที่ 0.50-1.50 ดอลลาร์ต่อมัด ในขณะที่ฟิล์มหดมีราคา 0.15-0.40 ดอลลาร์
- ความซับซ้อนของเครื่องจักร: เครื่องจักรบรรจุภัณฑ์กระดาษแข็งมีชิ้นส่วนเคลื่อนที่มากกว่า (กลไกการขึ้นรูปและการใช้งาน)
- ผ่าน: 10-25 รอบ/นาที เทียบกับ 15-30 แพ็ค/นาที สำหรับระบบหดตัวความเร็วสูง
- การเกิดฝุ่นละออง: การตัดแผ่นกระดาษแข็งทำให้เกิดฝุ่นกระดาษแข็ง โรงงานอาจจำเป็นต้องมีระบบเก็บฝุ่น
วิธีเลือกระหว่างการห่อด้วยฟิล์มยืดหดและการบรรจุในกล่องกระดาษแข็ง?
| เกณฑ์การคัดเลือก | หดห่อ | การบรรจุแผ่นกระดาน | ระบบผสมผสาน |
|---|---|---|---|
| ระดับการป้องกัน | พื้นฐาน (ฝุ่น ความชื้น รอยขีดข่วน) | สูง (แรงกระแทก, การงอ, การเจาะ) | สูงสุด (ทั้งสอง) |
| ค่าวัสดุ | 0.15-0.40 ดอลลาร์สหรัฐฯ ต่อชุด | 0.50-1.50 ดอลลาร์สหรัฐฯ ต่อชุด | 0.65-1.90 ดอลลาร์สหรัฐฯ ต่อชุด |
| การใช้พลังงาน | 20-100 กิโลวัตต์ (อุโมงค์ความร้อน) | 3-8 กิโลวัตต์ (มอเตอร์ขึ้นรูป) | 20-100 กิโลวัตต์ |
| ทางเข้า | 15-30 ซอง / นาที | 10-25 รอบ/นาที | 8-20 ซอง / นาที |
| ค่าอุปกรณ์ | $ 25,000 60,000- | $ 40,000 90,000- | $ 65,000 150,000- |
| พื้นที่ชั้น | ความยาว 4-8 เมตร | ความยาว 3-6 เมตร | ความยาว 8-15 เมตร |
| เหมาะสำหรับ | การเก็บรักษาในอาคาร การขนส่งระยะสั้น | การขนส่งระยะไกล การส่งออก โปรไฟล์ขนาดใหญ่ | การปกป้องที่มีมูลค่าสูงและสำคัญ |
กรอบการตัดสินใจ
- สภาพแวดล้อมการจัดเก็บ: ภายในอาคาร, การขนส่ง: น้อยกว่า 500 กม.? → ห่อด้วยพลาสติกหดตัวเพียงพอแล้ว
- บรรจุภัณฑ์เพื่อการส่งออก การขนส่งทางเรือ หรือการขนส่งระยะทางมากกว่า 1000 กิโลเมตร? → การบรรจุแผ่นกระดานหรือการผสมผสาน
- มูลค่าโปรไฟล์ >50 ดอลลาร์/เมตร? → ระบบผสมผสาน (แผ่นบอร์ด + ฟิล์มหด)
- สถานที่นี้มีค่าใช้จ่ายด้านพลังงานสูง (มากกว่า 0.15 ดอลลาร์สหรัฐ/กิโลวัตต์ชั่วโมง)? → การจัดเรียงแผ่นกระดาน (ใช้พลังงานต่ำกว่า)
- ต้องการอัตราการผลิตมากกว่า 20 แพ็ค/นาที? → การห่อด้วยฟิล์มยืดหด (ความเร็วสูง)
- ลูกค้าต้องการความแข็งแรงในการเรียงซ้อนมากกว่า 3000N ใช่หรือไม่? → การบรรจุหีบห่อเป็นสิ่งจำเป็น
แนวทางแบบผสมผสาน
สถานพยาบาลหลายแห่งใช้ระบบสองขั้นตอน:
- อุปกรณ์ป้องกันขอบกระดาน ใช้กับขอบบน/ล่างและมุม
- ฟิล์มหด ใช้ปิดทับแผ่นไม้เพื่อยึดและป้องกันความชื้น
แนวทางนี้ให้ผลดังนี้:
- การป้องกันแรงกระแทกในจุดสำคัญ (ขอบ มุม)
- ฟิล์มยืดหดช่วยป้องกันความชื้นและฝุ่นละออง
- ต้นทุนต่ำกว่าการใช้กล่องหุ้มแผงวงจรแบบเต็มรูปแบบ ($0.40-0.80 ต่อชุด เทียบกับ $1.00-1.50)
- มีอัตราการผลิตที่เร็วกว่าการบรรจุแบบเต็มแผ่น (12-20 ชิ้น/นาที)
ข้อเสียเปรียบ: ต้องใช้เครื่องจักรสองเครื่องหรือสายการผลิตแบบผสมผสาน
ระบบเหล่านี้ถูกบูรณาการเข้ากับสายการผลิตได้อย่างไร?
ทั้งเครื่องห่อฟิล์มยืดหดและเครื่องบรรจุภัณฑ์กระดาษแข็งมักเป็นส่วนหนึ่งของสายการผลิตอัตโนมัติขนาดใหญ่ การบูรณาการอย่างมีประสิทธิภาพเกี่ยวข้องกับสามแง่มุมสำคัญ
การซิงโครไนซ์สายพานลำเลียง
การปรับความเร็วให้สอดคล้องกันระหว่างขั้นตอนการอัดขึ้นรูป การตัด การเรียงซ้อน การบรรจุ และการจัดเรียงบนพาเลทนั้นมีความสำคัญอย่างยิ่ง ความเร็วสายการผลิตโดยทั่วไปมีดังนี้:
- การอัดขึ้นรูป: 5-20 เมตร/นาที (แตกต่างกันไปตามความซับซ้อนของรูปทรง)
- การตัด: 30-60 ครั้ง/นาที (เลื่อยตัดเร็ว)
- การซ้อน/การจัดกลุ่ม: 8-15 กลุ่ม/นาที
- การบรรจุภัณฑ์: 8-25 ห่อ/นาที (ปัญหาคอขวดมักอยู่ที่การมัดรวม ไม่ใช่การบรรจุภัณฑ์)
สถานีพัก (สายพานลำเลียงสะสม) ระหว่างขั้นตอนต่างๆ ช่วยป้องกันการอุดตันก่อนถึงปลายทาง ความยาวของสถานีพัก: 20-50 เมตร ระหว่างการมัดและบรรจุภัณฑ์
ระบบการจัดการ
การใช้สายพานลำเลียงและอุปกรณ์ถ่ายโอนที่เหมาะสมจะช่วยจัดการการไหลของวัสดุโดยไม่ก่อให้เกิดความเสียหาย:
- ลูกกลิ้งลำเลียง: สำหรับมัดแข็ง แรงเสียดทานต่ำ
- สายพานลำเลียง: สำหรับพื้นผิวที่บอบบาง (เช่น พื้นผิวชุบอะโนไดซ์ หรือเคลือบสีฝุ่น)
- บริการรับส่งรถยนต์: เคลื่อนย้ายมัดสินค้าไปมาระหว่างเส้นขนาน
- ยกและเคลื่อนย้าย: โอนย้ายชุดไฟล์โดยไม่ต้องลาก
ตัวนำทางและรางด้านข้างช่วยจัดแนวของมัดสินค้าให้ตรงกันระหว่างการลำเลียง ช่องว่างระหว่างสายพานลำเลียงต้องไม่เกิน 10 มม. เพื่อป้องกันไม่ให้มัดสินค้าติดขัด
การสื่อสารระบบควบคุม
การทำให้เครื่องจักรต่างๆ สื่อสารกันได้อย่างราบรื่น จะช่วยให้การทำงานเป็นไปอย่างมีประสิทธิภาพและประสานงานกัน:
- การบูรณาการ PLC: Siemens S7-1200/1500, Allen-Bradley CompactLogix หรือ Mitsubishi FX5U
- โปรโตคอลการสื่อสาร: อีเธอร์เน็ต/ไอพี, โพรฟิเน็ต, มอดบัส ทีซีพี
- สัญญาณการจับมือ: “พร้อมรับสินค้า”, “พัสดุพร้อมส่ง”, “สถานะความผิดพลาด”
- HMI ส่วนกลาง: อินเทอร์เฟซเดียวตรวจสอบสถานะสายทั้งหมด
คุณสมบัติของอุตสาหกรรม 4.0 (ไม่บังคับ):
- เซิร์ฟเวอร์ OPC-UA สำหรับการรวมระบบ SCADA
- MQTT สำหรับการตรวจสอบระบบคลาวด์
- การติดตาม OEE (ประสิทธิภาพโดยรวมของอุปกรณ์)
- การแจ้งเตือนการบำรุงรักษาเชิงคาดการณ์
คำถามที่พบบ่อย (FAQs)
ควรใช้ฟิล์มที่มีความหนาเท่าใดสำหรับการห่อหุ้มโปรไฟล์อลูมิเนียมด้วยฟิล์มหด?
ความหนาของฟิล์มขึ้นอยู่กับน้ำหนักของมัดและข้อกำหนดในการจัดการ:
- ห่อสินค้าขนาดเบา (50-100 กก.): ฟิล์ม PE หนา 40-60 ไมครอน
- มัดขนาดกลาง (100-200 กก.): ฟิล์ม PE หนา 60-80 ไมครอน
- ห่อของหนัก (200-300 กก.): ฟิล์ม PE หนา 80-120 ไมครอน
สำหรับการจัดเก็บกลางแจ้งหรือบรรจุภัณฑ์เพื่อการส่งออก ให้ใช้ฟิล์มป้องกันรังสียูวี (เพิ่มต้นทุน 10-15%) หรือติดแผ่นป้องกันทับบนฟิล์มอีกชั้น
เครื่องจักรสามารถรองรับความยาวของชิ้นงานที่แตกต่างกันได้โดยไม่ต้องปรับด้วยตนเองหรือไม่?
ใช่ครับ ด้วยระบบตรวจจับความยาวอัตโนมัติ เซ็นเซอร์ (แบบโฟโตอิเล็กทริกหรือเลเซอร์) จะวัดความยาวของชิ้นงานขณะที่เข้าสู่สถานีบรรจุภัณฑ์ จากนั้น PLC จะปรับค่าต่างๆ ดังนี้:
- การซ้อนทับของแผ่นฟิล์ม (แผ่นฟิล์มที่ยาวกว่าต้องการการซ้อนทับมากกว่า)
- ตำแหน่งของแถบปิดผนึก
- ระยะเวลาการผ่านอุโมงค์ (หากปรับความเร็วได้)
เวลาในการเปลี่ยนความยาว: น้อยกว่า 30 วินาที (อัตโนมัติ) เทียบกับ 5-10 นาที (ปรับด้วยตนเอง)
ฉันจะป้องกันไม่ให้ฟิล์มฉีกขาดเมื่อสัมผัสกับขอบคมได้อย่างไร?
ขอบคม (เช่น ปลายที่ตัดไม่เรียบร้อย ครีบที่บาง) อาจทำให้ฟิล์มฉีกขาดระหว่างการห่อ หรือหดตัวได้ วิธีแก้ไข:
- อุปกรณ์ป้องกันขอบ: ติดแผ่นกระดาษแข็งหรือโฟมป้องกันขอบก่อนห่อด้วยพลาสติกหดตัว
- ประเภทฟิล์ม: ใช้ฟิล์มกันการเจาะ (ฟิล์มหลายชั้นแบบอัดรีดร่วม 3-5 ชั้น)
- ความหนาของฟิล์ม: เพิ่มความหนาจาก 60 เป็น 80-100 ไมครอน สำหรับโปรไฟล์ที่มีขอบคม
- การกำหนดค่าแพ็กเกจ: เปลี่ยนทิศทางการวางแนวของโปรไฟล์เพื่อหันขอบคมเข้าด้านใน
เครื่องห่อฟิล์มและเครื่องบรรจุภัณฑ์กระดาษแข็งมีอายุการใช้งานโดยเฉลี่ยเท่าไร?
ด้วยการบำรุงรักษาที่ถูกต้อง:
- เครื่องห่อฟิล์มหด: 12,000-18,000 ชั่วโมง (5-8 ปี ในระบบการทำงาน 2 กะ)
- เครื่องบรรจุภัณฑ์กระดาษแข็ง: 15,000-20,000 ชั่วโมง (6-10 ปี ในระบบการทำงาน 2 กะ)
ส่วนประกอบที่สึกหรอสำคัญและช่วงเวลาการเปลี่ยน:
- เครื่องหดฟิล์ม: แถบซีล (2000-3000 ชั่วโมง), ชิ้นส่วนทำความร้อนในอุโมงค์ (4000-6000 ชั่วโมง), สายพานลำเลียง (6000-8000 ชั่วโมง)
- เครื่องผลิตแผงวงจร: ใบมีดตัด (1000-2000 ชั่วโมง), แม่พิมพ์ขึ้นรูป (4000-6000 ชั่วโมง), ตัวดูด (500-1000 ชั่วโมง)
ตารางการบำรุงรักษาเชิงป้องกัน (การทำงาน 2 กะ):
- รายวัน: ทำความสะอาดเซ็นเซอร์ ตรวจสอบชิ้นส่วนซีล และกำจัดเศษฟิล์ม/แผงวงจร (15 นาที)
- รายสัปดาห์: หล่อลื่นชิ้นส่วนที่เคลื่อนไหว ตรวจสอบตัวกรองลม ตรวจสอบระบบล็อกนิรภัย (30 นาที)
- รายเดือน: ตรวจสอบการจัดแนวสายพานลำเลียง ปรับเทียบเซ็นเซอร์วัดอุณหภูมิ ทดสอบระบบหยุดฉุกเฉิน (1 ชั่วโมง)
- 500 ชั่วโมง: เปลี่ยนเหล็กกันรั่วที่ชำรุด ตรวจสอบฉนวนกันความร้อนของอุโมงค์ (2 ชั่วโมง)
- 2000 ชั่วโมง: ซ่อมแซมและปรับปรุงมอเตอร์ขับเคลื่อน เปลี่ยนตลับลูกปืนที่สึกหรอ (4-6 ชั่วโมง)
จำเป็นต้องมีการฝึกอบรมผู้ปฏิบัติงานหรือไม่ และใช้เวลานานเท่าใด?
การฝึกอบรมผู้ปฏิบัติงานขั้นพื้นฐาน: 4-8 ชั่วโมง (ในห้องเรียน + ภาคปฏิบัติ) ครอบคลุมหัวข้อ:
- การใช้งานเครื่องจักร (การนำทาง HMI, การเลือกสูตรอาหาร, การปรับพารามิเตอร์)
- ขั้นตอนการใส่ฟิล์ม/แผ่นและการร้อยด้าย
- การบำรุงรักษาประจำวัน (การทำความสะอาด การตรวจสอบ การแก้ไขปัญหาเบื้องต้น)
- ขั้นตอนด้านความปลอดภัย (การล็อก/ติดป้ายเตือน, การรับมือกับเหตุฉุกเฉิน, ข้อกำหนดเกี่ยวกับอุปกรณ์ป้องกันส่วนบุคคล)
การฝึกอบรมการบำรุงรักษาขั้นสูง: 2-3 วัน (สำหรับช่างซ่อมบำรุง) ครอบคลุมหัวข้อ:
- การวินิจฉัย PLC (การตรวจสอบ I/O, การตีความรหัสสัญญาณเตือน)
- การปรับแต่งทางกล (การจัดแนวแถบซีล การเปลี่ยนแม่พิมพ์ขึ้นรูป)
- การแก้ไขปัญหาทางไฟฟ้า (มอเตอร์ขัดข้อง เซ็นเซอร์ทำงานผิดปกติ ข้อผิดพลาดในการสื่อสาร)
โดยทั่วไปแล้ว ผู้ปฏิบัติงานส่วนใหญ่สามารถใช้งานได้อย่างชำนาญภายใน 2-3 วันหลังจากได้รับการฝึกอบรมการผลิต ผู้จำหน่ายมักจะจัดให้มีการฝึกอบรม ณ สถานที่ติดตั้ง (รวมอยู่ในราคาซื้อแล้ว)
ขอเอกสารทางเทคนิค
หากต้องการเอกสารข้อมูลจำเพาะฉบับสมบูรณ์ ไฟล์ CAD/STEP หรือรายงานการทดสอบ FAT โปรดติดต่อทีมวิศวกรรมของเรา
เราให้บริการ:
- เอกสารข้อมูลจำเพาะโดยละเอียด (ไฟล์ PDF รวมการกำหนดค่าเพิ่มเติมทั้งหมด)
- ไฟล์ STEP 3 มิติ (สำหรับบูรณาการการจัดวางสายการผลิต)
- แผนผังวงจรไฟฟ้า (รูปแบบไฟล์ DWG)
- บันทึกผลการทดสอบการยอมรับจากโรงงาน (FAT) (รวมถึงการสาธิตปริมาณงาน)
- ใบรับรองความสอดคล้อง CE และรายงานการประเมินความเสี่ยง ISO 12100
- รายการอะไหล่พร้อมปริมาณสินค้าคงคลังที่แนะนำ (รวมถึงระยะเวลารอคอย)
- คู่มือการใช้งานและการบำรุงรักษา (ไฟล์ PDF ภาษาอังกฤษ และตัวเลือกภาษาท้องถิ่น)