kopsavilkums
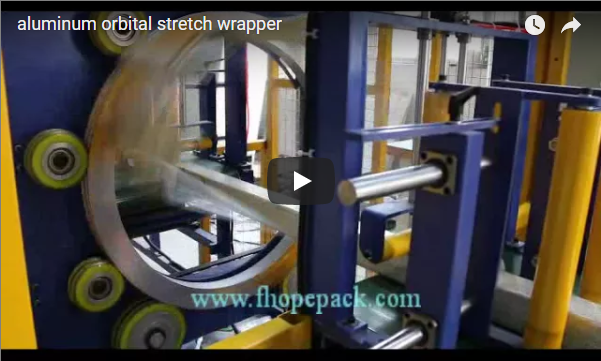
Manuāla arhitektūras vai rūpniecisko alumīnija ekstrūziju nostiprināšana un iesaiņošana rada noturīgus virsmas defektus: saišķa locīšanās izraisa profila savstarpēju nodilumu, nenoslēgti iesaiņojumi aiztur abrazīvus putekļus, un nevienmērīgs spriegums saspiež trauslas dobās sekcijas. Horizontāla orbitālā stiepšanas iesaiņošanas iekārta (horizontāla gredzenu iesaiņošanas iekārta) novērš šīs ievainojamības, indeksējot alumīnija saišķi caur ātrgaitas rotējošu gredzenu uz darbināmiem veltņiem. Mašīna izklāj nepārtraukti pārklājošu, iepriekš nospriegotu plēves spirāli visā sagataves garumā. Šī konstruētā spirāle apvieno atsevišķus ekstrūzijas izstrādājumus stingrā, vienotā saišķī, kas paliek cieši savienots, tīrs, mitruma necaurlaidīgs un vizuāli pārbaudāms visā transportēšanas un uzglabāšanas laikā.
Kāpēc ekstrudētiem alumīnija saišķiem ir nepieciešama orbitālā stiepes ietīšana?
Kad ar iekrāvēju vai kravas automašīnu ar platformu transportē vaļējus anodētu vai pulverkrāsotu alumīnija profilu saišķus, iekšējā inerce izraisa dinamiskas nobīdes. Tradicionālā manuālā nostiprināšana ar tērauda, poliestera (PET) siksnām vai lokalizētu elastīgo lenti nostiprina profilus tikai atsevišķos saskares punktos. Tas atstāj starpposmus pakļautus nepārtrauktai mikrokustībai un apkārtējās vides piesārņojumam.
Automatizēta horizontāla stiepes iesaiņošanas iekārta novērš šos bojājumu veidus, pateicoties nepārtrauktai elastīgai ierobežošanai:
- Imobilizē profilu savstarpējo kontaktu: Nepārtrauktā spirāle saspiež saišķi uz iekšu no 360 grādiem, novēršot relatīvu kustību un apturot berzi starp gatavajām profila virsmām.
- Hermētiska barjera pret apkārtējās vides piesārņotājiem: Pilnībā pārklājošs plēves slānis noslēdz saišķi pret lietu, ceļa sāli, rūpnīcas kvēpiem un gaisā esošiem grants gabaliem, kas uzglabāšanas laikā noārda anodētos slāņus.
- Tieša optiskā kvalitātes kontrole: Caurspīdīgā LLDPE elastīgā plēve ļauj kvalitātes inspektoriem un saņēmējiem pārbaudīt profilu apdari, partiju etiķetes un detaļu ģeometriju, nenoņemot aizsargiepakojumu.
- Novērš lokalizētu saišķa saspiešanu: Atšķirībā no tērauda vai stingras plastmasas slingošanas, kas rada lielu sprieguma koncentrāciju profila malām, elastīgā stiepes plēve vienmērīgi sadala noturēšanas spēku pa visu virsmas laukumu.
- Krasa darbaspēka un cikla laika samazināšana: Automatizēts orbitālais cikls iesaiņo 6 metru profila saišķi mazāk nekā 45 sekundēs, novēršot manuālas līmēšanas ergonomikas problēmas un samazinot iepakošanas darba izmaksas par vairāk nekā 70%.
[Infeed Conveyor] ---> (Pneumatic Top Clamping) ---> [Rotating Film Ring] ---> (Pneumatic Cut & Hold) ---> [Outfeed Conveyor]
                                                             |
                                               Overlap: 10% - 90% (VFD Regulated)
Mašīnu secība: soli pa solim
Virsmas izolācijas piezīme: A klases arhitektūras apdarei (piemēram, augstas spīduma šķidrai krāsai vai spilgtai anodēšanai) pirms plēves ietīšanas jāveic automatizēta kraftpapīra vai PE putu starpslāņa uzklāšana. Lai gan plēve imobilizē profilus, nepārtraukta starpslāņa uzklāšana izolē profilu kontaktu matricas iekšpusē.
Horizontālā orbitālā stiepšanas ietīšanas iekārta E200 veic automatizētu ciklu, ko regulē PLC programmēšana un mainīgas frekvences piedziņas (VFD):
- Saišķu padeve un izlīdzināšana: Operators vai augšupējais šķērsvirziena pārneses konveijers novieto profila saišķi uz darbināmiem, ar poliuretānu pārklātiem padeves veltņiem. Regulējami sānu vadotnes veltņi centrē saišķi gar mašīnas ģeometrisko ietīšanas asi.
- Optiskā noteikšana un fiksēšana: Caurlaides staru fotosensori uztver virzošā saišķa priekšējo malu. Ieslēdzas pneimatiskie virszemes preses veltņi, radot kontrolētu piespiedējspēku (50–300 N, ar spiediena regulēšanu), lai nomāktu saišķa vibrāciju un saglabātu profila izlīdzinājumu.
- Aptīšanas cikla uzsākšana: Mehāniskā plēves skava notur plēves galu, kamēr rotējošais gredzens vienmērīgi paātrinās, izmantojot mīkstas palaišanas invertora vadību. Plēve piestiprinās pie saišķa priekšējā gala, uzsākot noenkurošanas pagriezienus.
- Sinhronizēta spirālveida ietīšana: Ar motoru darbināmie konveijeri virza saišķi caur rotējošā gredzena centrālo atveri. Gredzens izsmidzina elastīgo plēvi ap saišķi, izveidojot pārklājošu spirāli, ko nosaka konveijera gājiena attiecība pret gredzena rotācijas ātrumu.
- Astes pastiprināšana, skavas un griešana: Kad optiskais sensors identificē aizmugurējo malu, konveijers palēnina ātrumu, lai ap saišķa asti uzliktu ieprogrammētas stiegrojuma aptinšanas. Automatizēts pneimatiskais griezējs sagriež plēvi, un mehānisks tīrītājs/satvērējs notur priekšējo malu nākamajam ciklam.
- Izvades indeksēšana: Pneimatiskais augšējais preses veltnis paceļas, un pilnībā ietītais saišķis pārvietojas uz izvades konveijera izkraušanai, saišķu marķēšanai vai automatizētai galvenajai saiņošanai.
E200 tehniskās specifikācijas
| Parametrs | Standarta inženiertehniskā specifikācija |
|---|---|
| Iepakojuma aploksnes šķērsgriezums (maksimālā diagonāle) | 50 - 200 mm |
| Komplekta svara ietilpība | 8 - 100 kg |
| Padeves un izvades konveijera garums | 2,000 mm katrs (pagarināms līdz 6 m profiliem) |
| Rullīšu virsmas pārklājums | Augstas izturības poliuretāns (PU) / vulkanizēta gumija |
| Lineārā ātruma pārvadīšana | 6–12 m/min (bezpakāpju VFD vadība) |
| Gredzena rotācijas ātrums | 10–120 apgr./min (ar frekvences pārveidotāja vadību) |
| Filmas pārklāšanās diapazons | 10%–90% regulējams, izmantojot PLC saskarni |
| Filmas ratiņu spriegojuma kontrole | Mehāniskā berzes bremze / Serdes spriegojuma regulētājs |
| Saderīgu filmu ruļļu specifikācijas | LLDPE: Platums 100–200 mm, ārējais diametrs 100–200 mm, serde 50 mm |
| Darba gaisa spiediens | 0.5–0.7 MPa tīrs, sauss saspiests gaiss |
| Drošības apsardzes korpuss | Elektrometināts drošības siets ar bloķējošiem durvju slēdžiem |
Piezīme: Standarta 6,000 mm arhitektūras ekstruzijām ir jāintegrē starpposma brīvgaitas atbalsta galdi vai sinhronizēti palīgkonveijeri, lai novērstu saišķa noslīdēšanu starp padeves un izejas veltņu stacijām.
Aploksnes izmēru noteikšana: vai jūsu saišķis pārvarēs visas grūtības?
Orbitālā iesaiņojuma darbības robežu nosaka rotējošā gredzena iekšpusē esošā neto izmantojamā ejas zona, ņemot vērā rotējošā plēves dozatora ratiņu un pneimatisko piespiedējveltņu nepieciešamo atstarpi.
Lai pārbaudītu, vai ekstrūzijas saišķis ietilpst E200 iekārtas apvalkā (50–200 mm diagonāle), aprēķiniet maksimālo šķērsgriezuma diagonāli:
Pakaļa diagonāle = √(platums² + augstums²)
- 1. gadījums (standarta vērtnes profila komplekts): 120 mm platums × 80 mm augstums
Diagonal = √(120² + 80²) = √(14,400 + 6,400) = √20,800 ≈ 144.2 mmRezultāts: Ietilpst 200 mm aploksnē ar pietiekamu atstarpi. - 2. gadījums (liels aizkaru-sienu ekstrūzijas komplekts): 160 mm platums × 140 mm augstums
Diagonal = √(160² + 140²) = √(25,600 + 19,600) = √45,200 ≈ 212.6 mmRezultāts: Pārsniedz E200 aploksnes ierobežojumu. Šim komplektam ir nepieciešama orbitālā mašīna ar paplašinātu gredzena urbumu (piemēram, E400 sērija).
Arī saišķa svaram jāatbilst konstrukcijas ierobežojumiem. Piemēram, 6.0 metru saišķis, kas sastāv no 8 dobu profilu garumiem ar svaru 1.8 kg/m, nodrošina:
6.0 m × 8 profiles × 1.8 kg/m = 86.4 kg
Šis komplekts darbojas standarta padeves/izvades konveijera rāmja 100 kg svara sliekšņa ietvaros.
Pārklāšanās, plēves patēriņš un kinemātiskie aprēķini
Plēves pārklāšanās kontrolē gan iepakojuma stingrību, gan izturību pret laikapstākļiem. Orbitālajā iepakojumā pārklāšanos nosaka konveijera lineārās virzības un gredzena rotācijas ātruma attiecība:
Saites lineārais gājiens uz pagriezienu (soļa garums) = Transportēšanas ātrums (m/min) ÷ Gredzena ātrums (RPM)
Filmas pārklāšanās procents = [1 − (soļa garums ÷ filmas platums)] × 100%
Inženierijas piemērs
- Pārvades ātrums:
6 m/min - Zvana ātrums:
120 RPM(2.0 apgriezieni sekundē) - Filmas platums:
100 mm(0.10 m)
- Soļa uz apgriezienu:
6 m/min ÷ 120 RPM = 0.05 m (50 mm)uz priekšu gājiena uz vienu gredzena apgriezienu. - Efektīva pārklāšanās:
[1 − (50 mm ÷ 100 mm)] × 100% = 50% Overlap. - Plēves patēriņš uz vienu saišķa metru:
120 × 80 mm saišķim šķērsgriezuma perimetrs ir:
Perimeter = 2 × (120 mm + 80 mm) = 400 mm (0.4 m)Tā kā solis ir 50 mm, 1 metra saišķa aptīšanai nepieciešams:1,000 mm ÷ 50 mm = 20 ring revolutions per meterTeorētiski pielietotais plēves garums uz saišķa lineāro metru:20 turns × 0.4 m/turn = 8.0 linear meters of film(pirms stiepes pagarinājuma faktorizācijas).
Pielāgojot padeves ātrumu, izmantojot skārienekrānu, operatori var pārslēgties no vieglas putekļu aizsardzības (20 % pārklāšanās) uz jūras kvalitātes mitruma blīvēšanu (70–80 % pārklāšanās), nepārtinot plēvi.
Inženiertehniskās atlases kontrolsaraksts
Lai noteiktu iekārtas rāmja izmērus, konveijera konfigurācijas un instrumentu iespējas, sagatavojiet šādus ražošanas datus:
- Saišķa šķērsgriezuma ģeometrija: Minimālais un maksimālais saišķa platums, augstums un diagonāles izmērs.
- Profila garums un saišķa masa: Minimālais un maksimālais garums (piemēram, no 2,000 mm līdz 7,500 mm) un bruto svars uz vienu saišķi.
- Virsmas jutība: Frēzēšanas apdare, kodīgi kodināta anodēta apdare, elektroforētiskais pārklājums vai pulverkrāsojums.
- Caurlaidības prasības: Nepieciešamais cikla ātrums gatavās saišķos stundā vai maiņās dienā.
- Aizsardzības slāņu sistēma: Tīra elastīgās plēves iesaiņošana vai integrēta apakšslāņa aizsardzība (automatizēta kraftpapīra iesaiņošana, putuplasta starpslāņa ievietošana vai kartona malu ieliktņi).
- Automatizācijas līmenis: Atsevišķa pusautomātiska šūna ar operatora iekraušanu vai pilnībā automatizēta integrācija līnijā ar motorizētu šķērspārnesi un svītrkodu skenēšanu.
Starptautiskā drošības un mašīnu atbilstība
E200 orbitālā apvalka dizains un ražošana atbilst starptautiskajiem rūpnieciskās drošības standartiem:
- EN ISO 12100:2010: Mašīnu drošība — Vispārīgie projektēšanas, riska novērtēšanas un riska samazināšanas principi.
- EN 415-10: Iepakošanas mašīnu drošība — 10. daļa: Vispārīgās prasības un orbitālās iesaiņošanas sistēmas.
- EN 60204-1: Mašīnu drošība — Mašīnu elektroiekārtas, kas nodrošina IP54 korpusa aizsardzības klases, zemsprieguma vadības ķēdes un atbilstošu vadu krāsu kodēšanu.
- Mašīnas perimetra aizsardzība: Rotējošā gredzena zonu ieskauj strukturālas elektrometinātas sieta barjeras. Piekļuves durvis uzrauga divkanālu drošības robežslēdži, kas pieslēgti galvenajai avārijas apturēšanas ķēdei (3. kategorija / PL d arhitektūra).
- Pneimatiskā drošības izgāztuve: Avārijas apturēšanas gadījumā pneimatiskais spiediens uz vertikālajiem presēšanas veltņiem tiek droši izvadīts, lai novērstu saspiešanas risku manuālas saišķu izvilkšanas laikā.
Inženierijas bieži uzdotie jautājumi
J: Vai elastīgā plēve var sabojāt vai izraisīt krāsas pārnešanu uz baltiem pulverkrāsotiem apdariem?
A: Augstas kvalitātes neapstrādāta LLDPE elastīgā plēve nesatur plastifikatorus vai lipīgas līmvielas; tā salīp tikai ar sevi, izmantojot elektrostatisko saķeri, un neatstāj nekādas virsmas atliekas. Tomēr uz svaiga pulverkrāsas pārklājuma, kas nav pilnībā sacietējis, vai karstā āra konteineru pārvadājumos ar lielu karstumu tieša saskare ar plēves var izraisīt nelielu virsmas svīšanu. Šādos apstākļos standarta prakse ir plēves savienošana ar mikroperforētu papīra pamatni vai elpojošu neaustu audumu.
J: Kāpēc ir nepieciešama divkārša pneimatiskā augšējā presēšanas veltņu sistēma?
A: Gredzenam griežoties ar ātrumu līdz 120 apgr./min., plēves tīkls uz saišķi iedarbojas dinamiski tangenciāli vilkšanas spēki. Maziem vai viegliem alumīnija saišķiem šis rotācijas griezes moments var pacelt, noliekt vai noraut ekstrudētos izstrādājumus no veltņa centra līnijas. Sinhronizēti pneimatiskie augšējie presēšanas veltņi un regulējami sānu veltņi uztur pozitīvu iespīlēšanas spēku visā ietīšanas ciklā.
J: Vai E200 var apstrādāt atsevišķas, savrupas ekstrudētas detaļas vairāku daļu saišķu vietā?
A: Jā, ja profila diagonālais šķērsgriezums ir vienāds ar vai pārsniedz 50 mm slieksni. Gariem atsevišķiem ekstrudētiem profiliem ar zemu šķērsgriezuma stingrību (piemēram, plānām arhitektūras apdares detaļām) samaziniet vertikālā veltņa skavas spiedienu, lai izvairītos no profila novirzes, un pārliecinieties, vai ārējie veltņa atbalsta galdi atbilst sagataves garumam.
J: Kā plēves griešanas un skavas ierīce veic uzticamu plānas plēves griešanu?
A: Sistēma izmanto pneimatiski darbināmu šķērveida griezēju apvienojumā ar mehānisku spīlēšanas žokli. Žoklis droši satver plēves galu pirms griešanas, nodrošinot, ka plēve paliek sagatavota nākamajam saišķa ciklam, neatraujoties no gredzenveida ratiņiem.
Nākamie soļi projektu inženierijā
- Iesniegt Paketes Izmēri: Nosūtiet savus ekstrūzijas šķērsgriezuma rasējumus, saišķu svara diapazonus, minimālos/maksimālos garumus un paredzēto stundas ražību FHOPE inženieru komandai uz adresi info@fhopepack.com.
- Izkārtojuma un traucējumu analīze: Mūsu projektēšanas nodaļa ģenerēs 2D/3D pēdas nospieduma izkārtojumu, pārbaudot saišķa aploksnes klīrensu, konveijera padeves/izvades augstumus un presēšanas veltņu gājienus.
- Tehniskais piedāvājums un cenu piedāvājums: Saņemiet visaptverošu piedāvājumu, tostarp cikla laika simulācijas, elektrisko shēmu standartus, drošības bloķēšanas plānus un komerciālus piedāvājumus 2 darba dienu laikā.
Saistītie tehniskie resursi
- E200 horizontālā stiepes ietīšanas iekārta — tehniskās produkta specifikācijas
- Alumīnija profila papīra iepakošanas mašīna un virsmas starplīmēšanas sistēmas
- Alumīnija horizontālā iesaiņošanas mašīna ar starplikas padevēju
- Horizontāla pilnībā automātiska alumīnija stieņu un profilu iesaiņošanas mašīna
Standarti un literatūras atsauces
- ISO 12100:2010 — Mašīnu drošība: pamatjēdzieni, vispārīgie projektēšanas principi.
- Eiropas standarts EN 415-10 — Iepakošanas mašīnu drošība: Modulāras iepakošanas sistēmas.
- IEC/EN 60204-1 — Rūpniecisko mašīnu elektroiekārtas.
- Alumīnija ekstrūderu padome (AEC) — Arhitektūras ekstrūziju virsmu aizsardzības un apstrādes vadlīnijas.
Dokumenta klasifikācija: Tehniskā dokumentācija un iekārtu izvēles rokasgrāmata Inženiertehniskās pārskatīšanas statuss: Validēts rūpnieciskās ražošanas sistēmām