Pārskats
Rūpnīcu inženieriem un iepirkumu komandām, kas meklē pielāgotu 180° lokšņu un plākšņu apgriešanas iekārtu, rūpnīcas testēšana pirms nosūtīšanas ir galvenais drošības līdzeklis pret dārgām nodošanas ekspluatācijā kļūmēm. 180° apgriešanas iekārta apstrādā smagas, neērtas plātnes, piemēram, tērauda plāksnes, saliekamos paneļus vai smagas veidnes, un pārvieto tās pa diviem grozāmiem galdiem. Iekārtas testēšana ražotāja rūpnīcā pārbauda mehānisko sinhronizāciju, hidrauliskā spiediena noturēšanu, drošības bloķējumus un sensoru pozīcijas, pirms iekārtas tiek iepakotas kastē un nosūtītas.
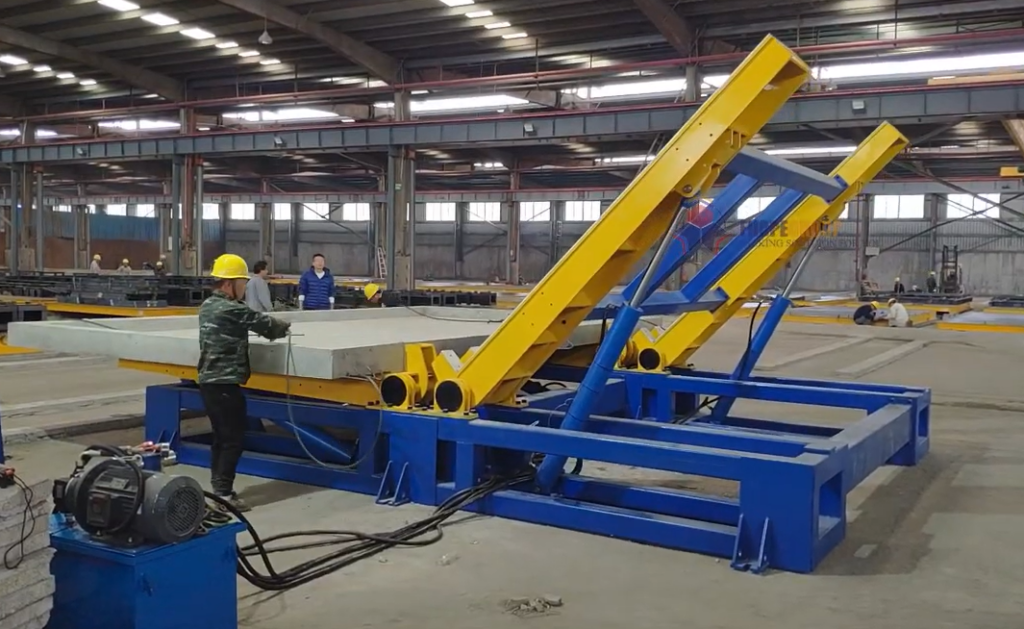
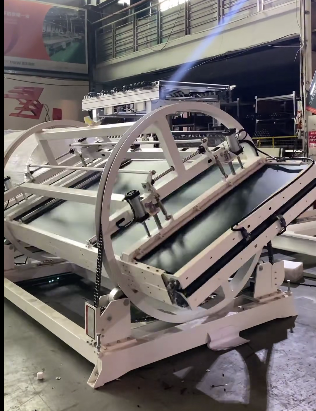
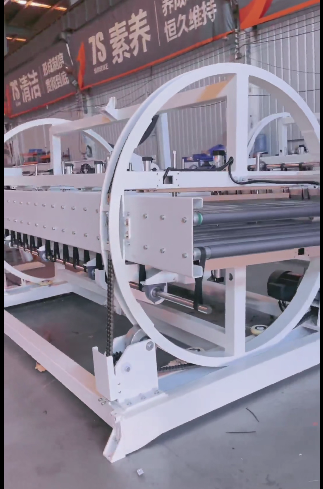
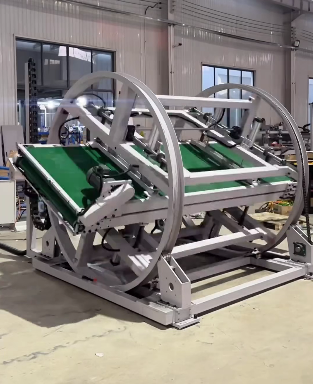
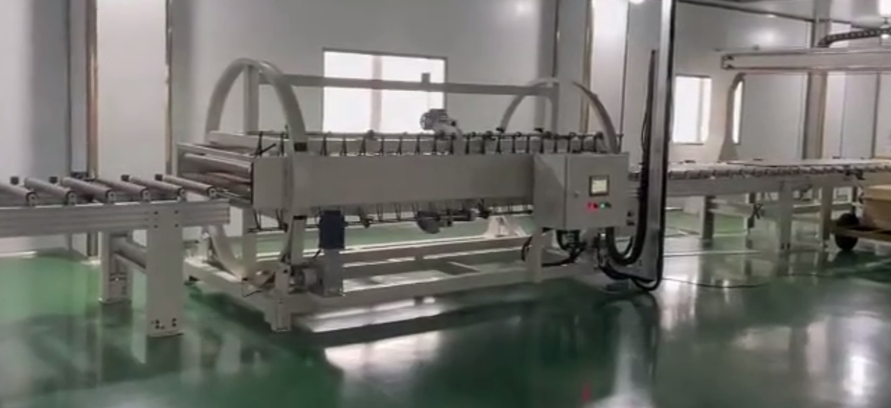
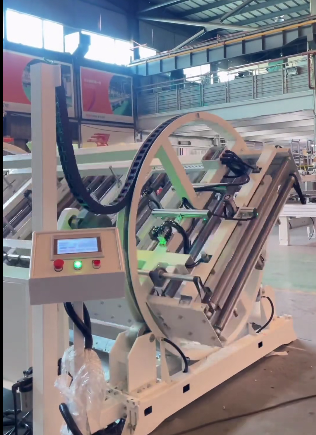
Zemāk esošajā video ir attēlotas pielāgotas 180° lokšņu un plākšņu apgriešanas iekārtas, kas tiek pārbaudītas ražotāja telpās.
Ko aptver apgriešanas mašīnas rūpnīcas testēšana
Divu galdu hidrauliskās apgriešanas mašīnas rūpnīcas pieņemšanas pārbaude (FAT) aptver gan pagarinātu izturību, gan elektrohidraulisko drošības loģiku. Saskaņā ar ražotāja darbības praksi apgriešanas iekārtas pirms nosūtīšanas tiek pārbaudītas:
- Pagarinātas darbības verifikācija: Ražotāja norādītais testēšanas protokols ietver gandrīz nepārtrauktu ciklēšanu (līdz aptuveni 24 stundām nepārtrauktas darbības laika) atkārtotu ciklu laikā, lai novērstu virsmas pārkaršanu, blīvējuma noplūdi vai sensora nobīdi. Šī ir ražotāja deklarētā izturības norma šai iekārtu saimei; tā nav likumīga mērījuma prasība katrai iekārtai, tāpēc tā jāiekļauj pieņemšanas pierādījumu sarakstā, lai apstiprinātu katrai vienībai.
- Vadības un avārijas sistēmas: Testi apstiprina vienmērīgu paātrinājumu un palēninājumu, atsaucīgu vadību un tūlītēju avārijas apturēšanu.
Papildus pamata cikliem, visaptverošs rūpnīcas tests apstiprina mehāniskos un hidrauliskos pamatparametrus, kas regulē 180° lokšņu manipulāciju:
| Test postenis | Pārbaudes mērķis | Inženiertehniskie kritēriji |
|---|---|---|
| Bezslodzes riteņbraukšana | Galda pārvietošanās, divu galdu izlīdzināšana un atgriešanās kustības. | Vienmērīga kustība bez aizķeršanās; mehāniskie apturēšanas bloki sasniedz pareizās fiziskās robežas. |
| Fotoelektriskā nodošana | Sensora aktivizēšana slodzes pārneses laikā no galda uz galdu. | Fotoelektriskais sensors iedarbojas aptuveni 85° pirms smaguma centra šķērsošanas vertikāli, tāpēc detaļu saņem sekundārais galds. |
| Apstājieties un turiet leņķī | Spēja iesaldēt kustību un noturēt pozīciju slodzes laikā. | Piedziņa notur pozīciju jebkurā starpleņķī; hidrauliskā ķēde uztur spiedienu. Šīs mašīnu saimes 180° atsauces konstrukcijā darba spiediens ir paredzēts līdz 15 MPa, un maksimālā konstrukcijas pielaide ir 20 MPa. |
| Jaudas zuduma bloķēšana | Drošības reakcija negaidīta elektroenerģijas padeves pārtraukuma laikā. | Hidrauliskās spiediena noturēšanas slēdzenes novērš galda sabrukšanu; sistēma maigi atiestatās, kad atjaunojas strāvas padeve. |
| Avārijas apturēšana un bloķēšanas ierīces | Slaucītās zonas drošības perimetrs un velosipēdu norobežošana. | Tūlītēja cikla apturēšana, kad tiek aktivizēta avārijas apturēšanas poga; fiziskā aizsardzība un bloķēšanas ierīces atbilst ISO 12100 riska novērtēšanas principiem. |
| Strukturālie ierobežojumi | Ceļojuma robežu aizsardzība. | Elektriskie gala slēdži un mehāniskās atdures droši aptur kustību pie pozitīvām mehāniskām atdurēm. |
Šīs pārbaudes atsaucas uz noteiktajiem rūpniecisko iekārtu standartiem, tostarp saskaņotajiem standartiem EN 415-10 un ISO 12100 riska samazināšanas procedūrām.
Kāpēc testēšana rūpnīcā mazina projekta risku uz vietas
Ražotāja rūpnīcā esošas izlīdzināšanas vai hidrauliskas kļūmes novēršana ir vienkārša: projektēšanas inženieri, apstrādes instrumenti, rezerves hidrauliskās blīves un tilta celtņi ir viegli pieejami. Atklājot to pašu problēmu pēc piegādes jūsu rūpnīcā, rodas tūlītēji darbības traucējumi.
| Darbības faktors | Atklāts Ražotāju fabrikā | Atklāts uz jūsu grīdas |
|---|---|---|
| Celtņa un takelāžas piekļuve | Pastāvīgi pieejami specializēti darbnīcu celtņi | Nepieciešama mobilo celtņu noma vai augu ražošanas celtņu piesiešana |
| Hidrauliskās regulēšanas | Nekavējoties noregulēt spiedienu testa iekārtā | Lauka pakalpojumu nosūtīšana, komandējuma latentums un ražošanas nodalījuma dīkstāve |
| Sensora un loģikas atkārtota pārbaude | Vadības komanda veic tūlītēju PLC pārprogrammēšanu | Attālā atkļūdošana vai plānota lauka pakalpojuma iejaukšanās |
| Finansiālā pieņemšana | Trūkumi novērsti pirms kapitāla atbrīvošanas | Kapitāla piesaiste, kamēr iekārtas stāv dīkstāvē stadijā |
Rūpnīcas iepriekšēja testēšana pārvērš nodošanu ekspluatācijā uz vietas par iepriekš pārbaudītu parametru plānotu pārbaudi, nevis par atvērtu problēmu novēršanas uzdevumu.
Pielāgoti izmēri un parametri, kas nosaka mašīnas izmērus
180° lokšņu apgriešanas mašīna nav standarta kataloga produkts. Šī mašīnu saime ražo gan mehāniskās apgriešanas mašīnas (ražošanas līnijas diapazons aptuveni 1–60 tonnas), gan lielas slodzes hidrauliskās konfigurācijas (ražošanas līnijas diapazons aptuveni 1–100 tonnas, piemēram, 12 tonnu atsauces mašīna FPFT klasē). Pielāgotas mašīnas izgatavošanai un testēšanai ir nepieciešamas precīzas pircēja darbības ievades:
| Klienta ievade | Inženiertehniskā nozīme | Testēšanas ietekme |
|---|---|---|
| Detaļas ģeometrija (G × P × Biezums) | Nosaka galda platformas izmērus un atbalsta izkārtojumu. | Pārbaudīts, salīdzinot ar maksimālo plāksnes nospiedumu, lai apstiprinātu galda klīrensu un malu atbalstu. |
| Maksimālais kravas svars | Nosaka hidrauliskā cilindra urbuma diametru, sūkņa motora jaudu un tērauda konstrukcijas izmērus. | Nosaka pārbaudes svaru slodzes ciklam līdz nominālajai celtspējai. |
| Materiālu īpašības | Tērauda plāksnes, saliekamais betons, veidņu instrumenti vai sakrauti lamināti. | Nosaka galda saskares virsmu (kails tērauds vai buferēti balsti). |
| Pagrieziena secība | Pilnīga 180° inversija salīdzinājumā ar starpposma apstāšanos (piemēram, 90° malu pārbaudei). | Apstiprina, ka ķēde notur stabilu pozīciju daļēja slīpuma leņķos bez nobīdes. |
| Padeves/izvades saskarne | Virszemes celtnis, iekrāvēja zari vai automatizēts konveijers. | Nosaka fizisko atstarpi ap noslaucīto perimetru un iekraušanas augstumu. |
| Caurlaidspējas mērķis | Nepieciešamo ciklu skaits stundā vai maiņā. | Iestata hidrauliskā sūkņa plūsmas ātrumu un cikla ātrumu termisko darbības robežu ietvaros. |
Šīs ievades tiek apstiprinātas inženiertehniskajos apstiprinājuma rasējumos pirms izgatavošanas, nosakot bāzes līniju, pret kuru tiek veikta rūpnīcas testēšana.
Rūpnīcas pieņemšanas kontrolsaraksts: Kas jāapstiprina pirms nosūtīšanas
Pirms galīgā maksājuma veikšanas un nosūtīšanas atļaušanas iepirkumu un inženieru komandām jāpieprasa oficiāla rūpnīcas testa dokumentācija:
- Nepārtrauktas darbības dokumentācija. Testa žurnāls, kas apstiprina, ka iekārta ir pabeigusi rūpnīcas iedarbināšanu (saskaņā ar ražotāja norādīto aptuveni 24 stundu protokolu) bez termiskām trauksmēm vai šķidruma noplūdēm, un norāda, vai skrējiens bija bez slodzes vai ar slodzi.
- Hidrauliskā spiediena un turēšanas ieraksts. Testa sertifikāts, kas apliecina, ka hidrauliskā iekārta saglabāja darba spiedienu un noturēja pozīciju starpposma leņķos bez cilindra nobīdes.
- Sensora un nodošanas pārbaude. Apstiprinājums, ka gandrīz 85° nodošanas sensors un elektriskie ierobežojuma slēdži apturēja galda kustību, kā paredzēts.
- Strāvas padeves pārtraukuma simulācija. Fizisks apstiprinājums, ka pēkšņas jaudas zuduma simulācija droši nofiksēja noliecamos galdus, nenometot testa slodzi.
- Atbilstības dokumentācija. Izmantoto drošības atsauču apstiprinājums (atsauce EN 415-10 un ISO 12100 riska novērtējums).
- Objekta nodošanas ekspluatācijā darbības joma. Skaidra rakstiska uzstādīšanas palīdzības, nodošanas ekspluatācijā atbalsta un vietējo tehniķu pieejamības definīcija uz vietas.
Pēc iekārtas ierašanās, atkārtojot šo galveno kontrolsarakstu jūsu stāvā — tukšgaitas braukšanu, nominālās svara ciklu, avārijas apturēšanu un jaudas zuduma bloķēšanu —, pieņemšanas cikls tiek pabeigts bez aizķeršanās.
Biežāk uzdotie jautājumi
J: Kāpēc ražotājs iesaka veikt pagarinātu pirmspiegādes darbināšanas testu? A: Hidrauliskās apgriešanas mašīnas ilgstoša darbināšana (līdz aptuveni 24 stundām saskaņā ar ražotāja deklarēto protokolu) ļauj hidrauliskajai eļļai sasniegt darba temperatūru, atklājot blīvējumu noplūdes, spiediena vārsta nestabilitāti vai sensoru vibrācijas problēmas, kas īsas demonstrācijas laikā neparādās.
J: Kā divu galdu 180° mašīna droši pārvieto biezas plāksnes pagrieziena vidū? A: A galds paceļ plāksni, līdz tā sasniedz aptuveni 85° leņķi. Fotoelektrisks sensors nosaka galda pozīciju un aptur rotāciju tieši pirms kravas smaguma centra vertikālās kustības. Pēc tam B galds paceļas uz augšu, lai saskartos ar plāksni, droši uztver slodzi, un abi galdi kontrolētā sinhronizācijā nolaižas, lai sagatave piezemētos uz pretējās virsmas.
J: Kas novērš smagas tērauda plāksnes krišanu, ja cikla laikā pazūd strāvas padeve? A: Hidrauliskās ķēdes uztur spiedienu, un mehāniskie bloķēšanas bloki nostiprina galdus. Ja pazūd elektriskā strāva, galdi bloķējas savā pozīcijā. Kad strāvas padeve tiek atjaunota, vadības sistēma sāk maigu, kontrolētu atiestatīšanu, nevis pēkšņu strāvas padeves pārtraukumu.
J: Kāds ir mehānisko un hidraulisko apgriešanas iekārtu jaudas diapazons? A: Šīs produktu līnijas mehāniskās apgriešanas iekārtas parasti aptver aptuveni 1–60 tonnas, savukārt hidrauliskās konfigurācijas aptver aptuveni 1–100 tonnas, ļaujot kontrolēti apgriezt smagas plātnes, veidnes un ruļļus.
J: Vai rūpnīcas testēšana novērš nepieciešamību pēc nodošanas ekspluatācijā uz vietas? A: Nē, bet tas to ievērojami saīsina. Rūpnīcas testēšana apstiprina, ka iekārta darbojas pareizi kā atsevišķa vienība. Pēc tam nodošanas ekspluatācijā uz vietas uzmanība tiek pievērsta grīdas nostiprināšanai, vietējo komunālo pakalpojumu pieslēgšanai un iekārtas integrēšanai ar jūsu konkrētajiem celtņiem vai padeves sistēmām.
Nākamie soļi
Lai konfigurētu jūsu iekārtai atbilstošu apgriešanas iekārtu, apkopojiet maksimālos plākšņu izmērus (garumu, platumu, biezumu), smagākās detaļas svaru, padeves apstrādes metodi (celtnis vai iekrāvējs) un mērķa cikla ātrumu. Šo specifikāciju sniegšana ļauj inženieru komandai ģenerēt izkārtojuma rasējumus, definēt pielāgotās hidrauliskās spēka agregāta prasības un formulēt saskaņotu rūpnīcas pieņemšanas testēšanas plānu.
Saistītie resursi
- Spoles apgriešanas un rūpnieciskās apgriešanas risinājumi – Pielāgotu mehānisko (≈1–60T) un hidraulisko (≈1–100T) apgriešanas iekārtu tehniskais pārskats.
- Kā darbojas 180° virpošanas mašīnas saliekamo komponentu un loksņu apstrādei – Divu galdu hidrauliskās kinemātikas, gandrīz 85° nodošanas sensora un EN 415-10/ISO 12100 drošības atsauču detalizēts sadalījums.