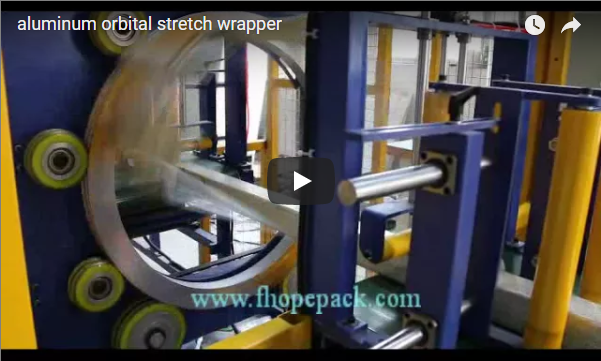
Garie alumīnija profili ir ļoti uzņēmīgi pret lineāriem nobrāzumiem, anodētā slāņa skrāpējumiem un šķērsvirziena lieces vibrācijām visā to 3,000 mm līdz 7,000 mm laidumā. Manuāla spirālveida ietīšana nevar uzturēt nemainīgu stīpas spriegojumu pāri mainīgai ekstrūzijas ģeometrijai, kā rezultātā saišķi var atdalīties, transportēšanas laikā izliekties un var iesūkties mitrums.
Rūpnieciskā automātiskā horizontālā orbitālā iepakošanas līnija mehanizē šo darbību. Sinhronizējot motorizētus ieplūdes konveijerus ar precīzi līdzsvarotu nepārtraukti rotējošu gredzenu, iekārta aktīvas slodzes apstākļos uzklāj augstas koncentrācijas stiepes plēvi, aizsargājot frēzētās, pulverkrāsotās un arhitektūras virsmas bez manuālas saskares.
kopsavilkums
Automātiska alumīnija profilu iepakošanas līnija iesaiņo skrāpējumiem jutīgus ekstrūzijas saišķus ar garumu no 3,000 līdz 7,000 mm uz motorizēta rullīšu konveijera, kamēr līdzsvarots gredzens riņķo ap saišķi, lai uzklātu pārklājošu iepriekš izstieptu plēvi. Šī lapa, kas paredzēta projektu inženieriem un ražošanas vadītājiem, izskaidro iesaiņošanas ģeometriju, galvenos specifikācijas punktus, kas jāapstiprina ar piegādātāju, plēves izvēli, drošības atsauces un atlases kontrolsarakstu līnijai, kas atbilst pircēja profiliem.
Pārskats
Ekstrudētu alumīnija profilu virsmas saglabāšanai uzglabāšanas un transportēšanas laikā ir nepieciešama stingra izolācija no mehāniskās nodiluma, atmosfēras mitruma un galvaniskās oksidēšanās. Manuālās iesaiņošanas metodes rada nevienmērīgus sprieguma profilus, augstas darbaspēka izmaksas un nepieņemamus bojājumu rādītājus tiešas apstrādes rezultātā.
Automatizēta horizontāla orbitālā ietīšanas līnija standartizē slodzes ierobežošanu. Dinamisko iepriekšējas stiepšanas ratiņu, virsgalvas stabilizācijas un sinhronizēto padeves sistēmu integrēšana nodrošina vienmērīgu spirālveida pārklāšanos, nepārtrauktu mitruma blīvēšanu un caurlaidspēju bez bojājumiem tieši ekstrūzijas vai anodēšanas līnijas beigās.
Kā darbojas alumīnija profilu iepakošanas līnijas
Horizontāla orbitālā iepakošanas līnija darbojas, izmantojot vektoru sintēzi starp nepārtrauktu garenisko saišķa transportēšanu un šķērsvirziena orbitālo plēves rotāciju. Alumīnija saišķis tiek vadīts caur centrālo gredzenveida gredzenu, kas nepārtraukti riņķo, veidojot pārklājošu spirālveida plēves apvalku zem kalibrēta mehāniskā sprieguma.
[Bundle Infeed]
       │
       ▼
[Pneumatic Clamping & Vertical Hold-down]
       │
       ▼
[Ring Rotation + Powered Pre-stretch (200–300%)]
       │
       ▼
[Synchronized Infeed Advance (Controlled Overlap %)]
       │
       ▼
[Pneumatic Cut & Wiper Unit Seal]
       │
       ▼
[Powered Outfeed Discharge]
Standarta automatizētā secība sastāv no:
- Saišķu veidošana un centrēšanaProfili ir izlīdzināti, nostiprināti ar pagaidu sintētiskām lentēm un centrēti uz konveijera pamatnes, izmantojot sānu pneimatiskās vadotnes.
- Vertikālās noturēšanas ieslēgšanaAr poliuretānu pārklāti pneimatiskie vertikālie veltņi ieejā un izejā nostiprina saišķa augšdaļu, novēršot šķērsvirziena vēdekļveida formu vai "zivsastes" veidošanos centrbēdzes gredzena gaisa turbulences ietekmē.
- Filmas vītne un skavaPneimatisks skavas mehānisms nostiprina plēves priekšējo malu pie saišķa sāna iesaiņošanas atskaites punktā.
- Dzinēja pirmsstiepšanas piegādeGredzenam paātrinoties, motorizēts ratiņi izmanto divus zobratu veltņus (attiecība no 1:2 līdz 1:3), lai pagarinātu plēvi par 200% līdz 300%, pirms tā atstāj dozatoru, aktivizējot polimēru ražas atmiņu.
- Nepārtraukta orbitālā ietīšanaGredzens griežas, kamēr mainīgas frekvences piedziņas (VFD) konveijers virza saišķi uz priekšu, radot nepārtrauktu spirālveida soļa pārklāšanos par 30–70 %.
- Pneimatiskā griešana un tīrīšanaSasniedzot saišķa gala sensorus, konveijers apstājas vai palēnina ātrumu; pneimatiskā impulsa stieple vai mehāniskās šķēres pārgriež tīmekli, un integrēta noslaucīšanas svira pielīmē asti pie saišķa, neatsegdama izciļņus.
- IzlaidumsIetītā saišķis tiek pārnests uz lejupējiem pakāpeniskiem gravitācijas vai ķēdes izvades konveijeriem.
Tehniskās specifikācijas
Industriālie alumīnija profila orbitālie apvalki ir izstrādāti tā, lai tie atbilstu standarta ekstrūzijas izvirzījuma galdiem un griešanas līnijām:
| Inženiertehniskais parametrs | Industriālais vērtējums/diapazons | Tehniskās piezīmes |
|---|---|---|
| Pakas garums | 3,000–7,000 mm (pēc izvēles līdz 12 000 mm) | Apstrādā arhitektūras un rūpnieciskās ekstruzijas |
| Saišķa šķērsgriezums (P × A) | no 150 × 150 mm līdz 800 × 800 mm | Diagonāles brīvajam gredzena iekšējam diametram jābūt: D_ring ≥ √(W² + H²) + 250 mm |
| Maksimālais komplekta svars | 500-2,500 kg | Izstrādāts uz īpaši izturīgiem tērauda rullīšu rāmjiem |
| Konveijera tips | Ar poliuretāna piedurknēm aprīkots veltnis vai PVC lente | Novērš melnu vadu kontakta pēdas uz neapstrādāta alumīnija |
| Konveijera padeves ātrums | 5–25 m/min | Bezpakāpju VFD sinhronizācija ar gredzena apgriezieniem |
| Gredzena rotācijas ātrums | 30-75 RPM | Dinamiski līdzsvarots lietais alumīnija vai tērauda gredzens |
| Dzinēja iepriekšējas stiepšanas attiecība | 200-300% | Darbina speciāls reduktora motors ar dejotāja rokas spriegojuma kontroli |
| Filmas specifikācijas | 23–35 µm (90–140. izmēra) LLDPE | Lieta koekstrudēta plēve ar vienpusēju diferenciālo pielipšanu |
| Gaisa padeves prasība | 0.5–0.7 MPa (filtrēts, sauss rūpnieciskais gaiss) | Pneimatiskiem noturēšanas, iespīlēšanas un griešanas cilindriem |
Plēves izvēle alumīnija aizsardzībai
Standarta iepakojuma plēves nevar novērst starpfāžu koroziju vai līmes pārnesi uz alumīnija apdares. Plēves specifikācijai jāatbilst virsmas apdares parametriem:
- Filmu ražošanas processIzmantojiet lietā lineāro zema blīvuma polietilēnu (LLDPE). Lietā plēve nodrošina vienmērīgu biezumu, augstu caurspīdīgumu un zemu attīšanas troksni. Pūstām plēvēm, lai arī izturīgas pret caurduršanu, ir virsmas mikroraupjums, kas vibrācijas ietekmē var izraisīt dūmu vai pulējuma pēdas uz augsta spīduma anodētām virsmām.
- Plēves mērierīce un caurduršanas slieksnisStandarta profiliem izmanto 23 µm (90. izmēra). Plānsienu profiliem ar asām, neizliektām ekstrūzijas matricām (piemēram, T veida rievām, asiem leņķiem) nepieciešami 28–35 µm (110–140. izmēra), lai novērstu stūru bīdes caurdurumus termiskās pārejas izplešanās laikā.
- Diferenciālā pielipšanas ķīmijaNodrošiniet vienpusēju pielipšanu (gluda, nelīpošā puse ir vērsta pret alumīniju, bet augstas lipīguma puse ir vērsta uz iekšpusi uz nākamajiem pārklājuma slāņiem). Nelīpošās saskares virsmas novērš lipīgu līmes atlikumu ķīmisku mijiedarbību ar pulverkrāsām vai anodētām porām.
- VCI un pretkondensācijas piedevasJūras kravu pārvadājumiem vai augsta mitruma apstākļos iekļaujiet tvaika korozijas inhibitora (VCI) pamatsavienojuma sveķus, lai neitralizētu galvanisko oksidēšanos slēgtās plēves kabatās.
Ieguvumi pirms stiepšanās
Dzinēji aprīkoti priekšstiepšanas ratiņi izolē plēves pagarinājuma zonu no saišķa robežas, atdalot stīpas ierobežošanas spēku no plēves sprieguma.
Elongated Length = Original Length × (1 + Pre-stretch Ratio)Ar 250% iepriekšēju stiepšanu 1.0 metrs neapstrādātas pamatplēves dod 3.5 metrus aktīvā ietīšanas materiāla, kas nodrošina izmērāmas ekspluatācijas priekšrocības:
- Materiālu izmaksu samazināšanaPagarinājums par 200–300 % samazina plēves patēriņu par 45–60 % salīdzinājumā ar berzes bremzes iesaiņošanas ratiņiem.
- Molekulārā izlīdzināšana un izturībaVienpusējs mehānisks pagarinājums izlīdzina polietilēna polimēru ķēdes pa sprieguma asi, ievērojami palielinot stiepes tecēšanas robežu un izturību pret asu malu izplatīšanos.
- Elastīgā atjaunošanās (saspiešanas spēks)Plēve saglabā dinamisko elastības atjaunošanos, radot nepārtrauktu iekšējo saspiešanu, kas notur garus, elastīgus profila ekstruzijas stingrus, nesabojājot virsmu.
Saišķa šķērsgriezuma apsvērumi
Ekstrūzijas matricas ģenerē nevienmērīgus strukturālus saišķus. Mašīnu receptūru konfigurācijām jāpielāgo sprieguma dinamika saišķa ģeometrijai:
- Taisnstūra saišķiVienveidīgi šķērsgriezumi nodrošina stabilu perimetra spriegojumu. Stūru aizsargus (stingru kartonu vai plastmasu) var uzlikt automātiski, lai samazinātu malu nodilumu.
- Sešstūraini saišķiOptimāla apaļo cauruļu un dobo ekstrudēto konstrukciju konstrukcijas forma. Radiālā spiediena sadalījums ir līdzsvarots, taču ir nepieciešams lielāks sākotnējais pārklāšanās apjoms (≥ 50%), lai novērstu saišķa iekšējo nosēšanos.
- Apaļie saišķiAugsta vērpes stabilitāte. Plēve pielāgojas bez stūru malu sprieguma, ļaujot sasniegt maksimālo gredzena apgriezienu skaitu minūtē (līdz 75 apgr./min).
- Neregulāri saišķiSarežģītas konstrukcijas (logu rāmji, aizkaru sienu ekstruzijas ar integrētiem termiskajiem pārtraukumiem) rada asimetriskus sprieguma punktus. Iepakošanas līnijas PLC ir jāizmanto servo vadāmas sviras, lai modulētu momentāno plēves atbrīvošanas spriegumu gar garajām un īsajām diagonālēm.
Automatizācija un integrācija
Mūsdienīgs horizontāls orbitālais ietinējs darbojas kā iekļauts mezgls automatizētajā iepakošanas ekosistēmā:
- Ekstrūzijas preses izvades savienojumsTieši savienojas ar automātiskās kraušanas un dzesēšanas galdiem, izmantojot motorizētus šķērspārvietošanas galdus.
- Iekļautā starplīnija un lentēšanaPapildu moduļi sinhronizētā vienā piegājienā zem ārējā plēves slāņa izsmidzina virsmu aizsargājošas PE putas, kraftpapīru vai VCI papīru.
- Automatizēta produktu identifikācijaRūpnieciskās drukāšanas un uzlīmēšanas marķēšanas galviņas novieto svītrkoda/QR izsekošanas etiķetes virs sākotnējā iesaiņojuma, kam seko caurspīdīga aizsargplēve.
- Automātiskās gala iesiešanas iekārtasIntegrētās stropēšanas iekārtas pirms orbitālās aptīšanas uzliek poliestera (PET) stropi profila galos, lai saglabātu saišķa integritāti intensīvas apstrādes laikā.
Drošības sistēmas
Rūpnieciskajām orbitālajām stiepes ietīšanas iekārtām ir raksturīgas ātrgaitas rotējošas detaļas un lineāras saspiešanas briesmas, ko regulē EN 415-6:2013 un ISO 12100 drošības direktīvas:
- Perimetra žogi ar bloķēšanas ierīcēmIzturīgi strukturāli sieta aizsargi pilnībā izolē orbitālā gredzena darbības apvalku, kas aprīkots ar 4./PLe kategorijas bloķētiem drošības piekļuves slēdžiem.
- Ievades un izvades optiskās izslēgšanas gaismas aizkariDivkanālu optiskās klātbūtnes noteikšanas ierīces nosaka ienākošos alumīnija profilus, vienlaikus apturot mašīnas kustību, ja personāls pārkāpj klīrensa perimetru.
- Pneimatiskie drošības iztukšošanas vārstiRedundanti uzraudzīti iztukšošanas vārsti pēc avārijas apturēšanas aktivizēšanas nekavējoties attīra pneimatiskos izpildmehānismus (piespiedējus, griešanas asmeņus), lai novērstu uzkrātās enerģijas apdraudējumus.
- Mehāniskā gredzena bremzēšanaDivkontūru avārijas elektromagnētiskās berzes bremzes aptur gredzena rotāciju 1.0 sekundes laikā pēc aktivizēšanas.
Uzturēšana
Apkopes standartizācija novērš negaidītas līnijas apstāšanās un sprieguma novirzes:
- Katru dienu (operatora līmenis):
- Pārbaudiet un notīriet atdalījušās plēves fragmentus no priekšizstiepšanas veltņiem, rotējošajiem gredzenu gultņiem un griezējnažiem.
- Pārbaudiet pneimatiskos gaisa spiediena mērītājus (nominālais: 0.6 MPa).
- Katru nedēļu (mehāniķis-tehniķis):
- Pārbaudiet PU rullīšu uzmavas un vertikālos turētājus, vai tajos nav iespiedumu vai iestrādātu metāla šķembu.
- Pārbaudiet piedziņas siksnas/ķēdes spriegojumu uz gredzenrotatora un konveijera mehānismiem.
- Ikmēneša:
- Ieeļļojiet gredzenveida vadotņu riteņu gultņus un primārās šarnīra vārpstas, izmantojot smērvielu bez traipiem.
- Notīriet optisko sensoru lēcas, atstarotājus un gaismas aizkaru galviņas.
- Reizi ceturksnī / katru gadu:
- Pārbaudiet slīdgredzena oglekļa suku nodilumu un notīriet iekšējās vara kontakta sliedes.
- Pārbaudiet dejotāja sviras slodzes sensoru kalibrēšanu un invertora griezes momenta ierobežojumus.
Atlases ceļvedis
Lai izvēlētos pareizo orbitālā iepakojuma konfigurāciju, novērtējiet ekstrūzijas parametrus atbilstoši iekārtas specifikācijām:
- Aprēķiniet maksimālo saišķa diagonāli:
D_max = √(W_max² + H_max²)Izvēlieties orbitālā gredzena diametru (
D_ring) kurD_ring ≥ D_max + 250 mmlai saglabātu mehānisko atstarpi rotējošajam plēves ratiņiem. - Atbilst ražošanas līnijas ātrumamAprēķiniet ekstrūzijas preses caurlaidspēju (kg/h vai metri/min). Lai izvairītos no sašaurinājumiem, iesaiņojuma padeves ātrumam ir jāpārsniedz maksimālā augšupējā griezuma jauda vismaz par 20 %.
- Audita virsmas pārklājuma prasībasNosakiet, vai tiek iesaiņotas neapstrādātas, anodētas vai pulverkrāsotas apdares. Atbilstoši izvēlieties ruļļa ratiņu iespējas (vienpusēja pārtikas plēve, burbuļplēves starpslānis vai putu ievietošana).
- Rūpnīcas grīdas nospieduma plānošanaNodrošiniet pietiekamu bufera garumu padeves un izejas rullīšu konveijeriem (
Length ≥ 2 × Max Bundle Length), lai novērstu traucējumus virsgalvas celtņa.
Nākamais solis
Automatizētas alumīnija profilu iepakošanas līnijas ieviešanai ir nepieciešama precīza mehāniska saskaņošana ar jūsu ekstrūzijas profiliem un grīdas kinemātiku:
- Kompilēt profila parametrusApkopojiet maksimālos saišķu šķērsgriezumus (P × A), profilu garumus, saišķu svara ierobežojumus un dienas ražošanas mērķi (saišķi maiņā).
- Konsultējieties ar inženiertehnisko atbalstuSazinieties ar tehnisko inženieru grupu pa tālruni info@fhopepack.com ar jūsu sākotnējo izkārtojuma rasējumu un profila rasējuma lapām.
- Saņemt līniju inženierijas piedāvājumuIegūt pielāgotu tehnisko piedāvājumu, kurā sīki aprakstīti orbitālā gredzena izmēri, pirmsstiepšanas jaudas aprēķini, cikla laika simulācijas un konveijera sinhronizācijas izkārtojumi.
- Dizaina apstiprināšanaPirms ražošanas apstiprināšanas rūpnīcas testēšanas centrā veiciet fizisku ietīšanas un virsmas trieciena testu, izmantojot faktiskās profila ģeometrijas.
- Pabeigta izvietošanaSagatavot mehānisko piegādi, objekta pozicionēšanu, līnijas integrāciju un sertificētu operatoru drošības apmācību.