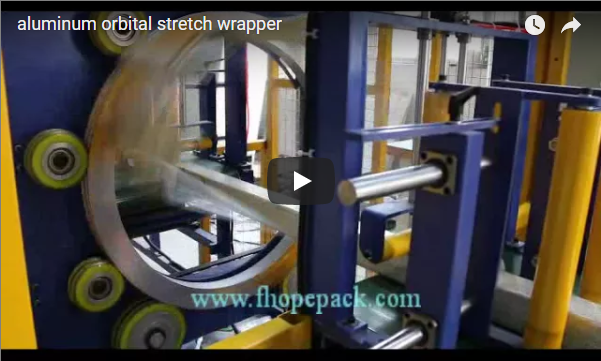
Rūpnieciskā alumīnija profilu iepakošanas līnija nodrošina rentabilitāti, pateicoties ātrai pārslēgšanai, apstrādei bez pēdām un iesaiņojuma konsistencei, nevis nominālajam gredzena griešanās ātrumam. Horizontāla orbitālā iesaiņošanas sistēma nepārtraukti pārvieto saišķos saliktos alumīnija ekstruzijas izstrādājumus caur stingru, lielā ātrumā rotējošu gredzenu. Kamēr darbināmais konveijers pārvieto saišķi pa tā garenisko asi, orbītā esošais ratiņi izvada iepriekš izstieptu plēvi ciešā, pārklājošā spirālē, kas apvieno saišķi, novērš saišķa iekšējo nodilumu un bloķē vides piesārņotājus, nebojājot kritiski svarīgus virsmas apdares veidus.
kopsavilkums
- Galvenā kinemātika: Nepārtraukta horizontāla orbitāla ietīšana ar nerotējošu saišķa translāciju, novēršot centrbēdzes spriegumu uz asimetriskiem, viegliem vai trausliem ekstrūzijas saišķiem.
- Virsmas integritāte: Augstas caurduršanas spējas mLLDPE elastīgā plēve un papildu VCI/burbuļplēves starpslānis mazina vibrācijas, nodiluma, oksidēšanās un transportēšanas radītos skrāpējumus.
- Izmēru aploksne: Apstrādā saišķus ar šķērsgriezumiem līdz 900 mm × 900 mm un garumiem līdz 7,500 mm, nodrošinot konstrukcijas novirzes kontroli.
- Atbilstības standarti: Izgatavots atbilstoši EN 415-6 īpašajām drošības prasībām horizontālajām orbitālajām iesaiņošanas mašīnām, ISO 12100 riska mazināšanai un ISO 13849-1 (PLd) drošības bloķējumiem.
Pārskats
Arhitektūras un rūpnieciskajiem alumīnija profiliem ir nepieciešama absolūta virsmas izolācija pret pārejas vibrācijām, skrāpējumiem, atmosfēras mitrumu un galvanisko oksidēšanos (balto rūsu). Tradicionālā manuālā nostiprināšana vai vaļīga polietilēna maisiņu iepakošana rada lokalizētas punktveida slodzes, kas noved pie iespiedumiem, pārklājuma nodiluma uz anodētām vai pulverkrāsotām virsmām un nevienmērīga saišķa sprieguma.
Automatizēta horizontāla orbitālā ietīšanas līnija standartizē ierobežošanas spēku visā ekstrūzijas pakas garumā. Vadot saišķi caur orbitālo gredzenu uz lineāras rullīšu gultas, saišķis pārvietojas aksiāli bez rotācijas. Šī ģeometrija novērš centrbēdzes spēkus, kas raksturīgi vertikāliem rotācijas galdiem, garantējot konstrukcijas stabilitāti augstiem, šauriem vai daudzdobumu ekstrūzijas blokiem.
Horizontālā orbitālā ietīšanas principi
Horizontālie orbitālie ietinēji kalpo par nozares standartu augstas jaudas ekstrūzijas rūpnīcās, pateicoties to atšķirīgajām kinemātiskām priekšrocībām:
- Nerotējoša aksiālā slodzes padeve: Plēves saišķis lineāri pārvietojas pa motorizētiem padeves un izvades konveijeriem, kamēr plēves ratiņi riņķo ap stingru apļveida gredzenu. Saišķis nekad negriežas ap savu asi, novēršot iekšējo berzi, saišķa izplešanos un konstrukcijas sabrukšanu.
- Slēgtas cilpas iepriekšēja stiepšana un spriegojuma kontrole: Darbināmie priekšizstiepšanas veltņi ar elektronisku slodzes devēja atgriezenisko saiti nodrošina vienmērīgu plēves ražu un nemainīgu virsmas noturības spēku, novēršot malu deformāciju uz plānsienu profiliem.
- Dinamiska centra līnijas un augstuma adaptācija: Lai gan ārējais liešanas gredzena diametrs paliek fiksēts, pneimatiski darbināmi augšējie presēšanas veltņi un sānu vadības veltņi automātiski pielāgo savu vertikālo un horizontālo gājienu, lai saglabātu slodzes centra izlīdzinājumu dažādos šķērsgriezumos.
- Nepārtraukta caurlaidspēja līnijā: Sinhronizētas padeves, ietīšanas un izvades kustības ir tieši integrētas ar augšupējām ekstrūzijas dzesēšanas gultām un griešanas līdz vajadzīgajam garumam līnijām.
Tehniskās specifikācijas
Inženiertehniskais pamatlīmenis lieljaudas alumīnija profilu blīvēšanas sistēmām ir piemērots standarta arhitektūras un rūpnieciskajām ekstruzijām:
| Parametrs | Metriskā vērtība | Imperiālā/standarta vērtība |
|---|---|---|
| Pakas garums | 3,000–7,500 mm | 10–25 pēdas |
| Saišķa šķērsgriezums (P × A) | no 200 × 200 mm līdz 900 × 900 mm | 8 × 8 collas līdz 35 × 35 collas |
| Maksimālais komplekta svars | 200-2,500 kg | 440–5,500 mārciņas |
| Orbitālā gredzena rotācijas ātrums | 15–45 apgr./min. (VFD/servo vadība) | 15-45 RPM |
| Konveijera padeves ātrums | 1.0–12.0 m/min (bezgalīgi maināms) | 3.3–39.4 pēdas/min |
| Dzinēja iepriekšējas stiepšanas attiecība | 150% –300% | 150% –300% |
| Filmu saderība | mLLDPE, koekstrudēta lieta plēve, VCI | 60–120 gabarīts (15–30 µm) |
| Filmas ruļļa specifikācijas | Platums: 200–500 mm; Serdes ID: 76 mm | Platums: 8–20 collas; kodols: 3 collas |
| Pneimatiskā padeve | 0.5–0.7 MPa (filtrēts sausais gaiss) | 72–101 PSI |
| Elektriskā konfigurācija | 3 fāžu 380 V/480 V, 50/60 Hz | 3 fāžu 380 V/480 V, 50/60 Hz |
Plēves izvēle un iepriekšēja stiepšana
Ekstrudētam alumīnijam ir asas nogrieztas malas, šauri stūri un trausli dekoratīvie apdares veidi (frēzēta apdare, satīna anodēšana, PVDF pārklājums). Pareiza ierobežojošās plēves ķīmiskā sastāva izvēle ir ļoti svarīga:
- Metallocēna lietais lineārais zema blīvuma polietilēns (mLLDPE): Priekšroka dodama tradicionālajām pūstajām plēvēm, pateicoties vienmērīgai stiepes izturībai, augstai plīsuma izplatīšanās pretestībai pār asiem profila stūriem un vienmērīgai pielipšanai bez līmes pārnešanas.
- Plēves biezuma gradācija: 15–20 µm (60–80 gabarīts) vieglām, rādiusa stūru ekstruzijām; 23–30 µm (90–120 gabarīts) smagām arhitektūras ekstruzijām vai asām taisnstūrveida dobām caurulēm.
- VCI (gaistošo korozijas inhibitoru) preparāti: Ķīmiski neitralizē gaisā esošo mitrumu un skābos rūpnieciskos piesārņotājus, lai novērstu izliekumu un mitruma traipu veidošanos jūras kravu pārvadāšanas laikā.
- Mikroperforēti un UV stabilizēti maisījumi: Pēc sacietēšanas gatavošanas laikā ļaujiet iesprostotam siltumam izvadīties un saglabājiet polimēra ķēdes stabilitāti uzglabāšanas laikā atklātā pagalmā.
Ierobežošanas mehānika un pārklāšanās aprēķins
Plēves iepriekšēja izstiepšana par 200–300 % mehāniski izlīdzina polimēru ķēdes, reizinot stiepes moduli un vienlaikus samazinot iepakojuma masu par 40–50 %. Lineārās pārklāšanās procentuālo daļu uztur sinhronizētas piedziņas vadības ierīces:
Overlap Ratio (%) = [1 - (V_conveyor) / (Ring_RPM × Film_Width)] × 100%
Lai nodrošinātu stabilu izturību pret laikapstākļiem un stingru transportēšanas integritāti, standarta rūpnieciskā prakse nodrošina pārklāšanās koeficientu no 35% līdz 55%.
Pārslēgšana un programmēšana
Ekstrūzijas procesi bieži mainās starp maziem specializētiem paraugiem un masīviem strukturāliem saišķiem. Iepakošanas līnija izmanto programmatūras receptes un sensoru masīvus, lai novērstu mehāniskas dīkstāves:
- Automātiska profila profilēšana: Caurredzamās gaismas režģi skenē ienākošā saišķa izmērus ieejas zonā, dodot komandu pneimatiskajām augšējām skavām un sānu centrēšanas vadotnēm nolaist un aizvērt precīzas turēšanas pozīcijas bez operatora iejaukšanās.
- PLC recepšu pārvaldība: Centrālajā HMI tiek glabāti simtiem produktu kodu. Profila koda atsaukšana acumirklī maina gredzena griešanās frekvenci (RPM), konveijera padeves ātrumu un plēves ratiņu bremzes spriegojumu.
- Pastiprinātas aptinuma shēmas: Mašīnkods ļauj programmatiski aptīt stiegrojumu, uzklājot koncentrētus daudzslāņu aptinumus uz saišķu galiem, kur raupja rīcība ar iekrāvēju rada vislielāko plīsumu iedarbību.
- Kļūmju diagnostika un OEE telemetrija: Augstas izšķirtspējas optiskie sensori uzrauga plēves pārtraukumus, plēves izsīkumu un servopiedziņas izsekošanas kļūdas, ziņojot reāllaikā par ražošanas apjomu un cikla laikiem centrālajiem SCADA/MES tīkliem.
Integrācija ar ekstrūzijas līnijām
Atsevišķa iesaiņošanas iekārta rada materiālu apstrādes sašaurinājumus. Nemanāmas līnijas savienojas ar augšupējām un lejupējām apdares iekārtām:
- Ekstrūzijas noņemšana un buferizācija: Profili tiek pārvietoti no novecošanas krāsnīm un dzesēšanas galdiem uz motorizētiem uzkrāšanas ķēdes galdiem, lai sablīvētu saišķus bez virsmas berzes.
- Precīza griešanas garuma sinhronizācija: Integrētie šķērsgriešanas zāģi nosaka ekstrudēto izstrādājumu izmērus pirms saiņošanas, izlīdzinot saišķu galus, lai nodrošinātu vienmērīgus kvadrātveida virsmu griezumus.
- Automātiska apakšsaišķu stīpošana: Ātrdarbīgas automātiskās PET siksnu nostiprināšanas galviņas uzliek aizsargājošas starplentes, lai saglabātu saišķa ģeometriju, pirms orbitālā plēves ietinējs pabeidz ārējo barjeru.
- Iekļautā mijas lietojumprogramma: Izklāj aizsargājošas PE putas, burbuļplēvi vai biezu kraftpapīru starp profila slāņiem, lai novērstu metāla saskari ar metālu.
- Lejupvērsta automatizācija: Pilnībā iesaiņotas pakas tiek tieši novirzītas caur termiskās drukas un uzlīmēšanas iekārtām un izturīgām portāla kraušanas svirām automātiskai plauktu vai palešu iekraušanai.
Drošības funkcijas
Rūpnieciskajiem augstas inerces ietīšanas gredzeniem ir nepieciešama daudzpakāpju funkcionālā drošība, kas izstrādāta atbilstoši starptautiskajām drošības direktīvām (tostarp EN 415-6, ISO 12100 un EN ISO 13849-1):
- Savstarpēji bloķēta cietā perimetra aizsardzība: Augstas redzamības tērauda stiepļu sieta korpusi izolē rotējošā gredzena perimetru un ir aprīkoti ar 4. kategorijas divkanālu bloķēšanas slēdžiem, kas atvēršanas gadījumā iedarbina tūlītēju dinamisko motora bremzēšanu.
- Drošības gaismas aizkari: Konveijera ieejas un izejas portālus aizsargā 4. tipa optiskie drošības aizkari, kas konfigurēti ar automātiskiem izslēgšanas algoritmiem, kuri atšķir profilu saišķus no personāla.
- Pārmērīgas pneimatiskās noturēšanas pārbaudes: Augšējie un sānu stabilizējošie veltņi ir aprīkoti ar pilotvārstiem, kas mehāniski fiksē cilindrus vietā negaidīta rūpnīcas gaisa līmeņa pazemināšanās gadījumā.
- Avārijas apturēšanas infrastruktūra: Sēnes formas avārijas apturēšanas izpildmehānismi, kas uzstādīti visos četros darbības šūnas stūros un integrēti ar drošas griezes momenta izslēgšanas (STO) servo un invertora cilpām.
- Standartizēts OSHA bloķējums/atzīmējums (LOTO): Speciāli noslēdzami gaisa izvadi un elektriskie atvienošanas slēdži izolē visu mehānisko kinētisko un elektrisko enerģiju asmeņu apkopes un plēves atkārtotas uztīšanas laikā.
Tehniskās apkopes grafiks
Prognozējoša un plānota apkope samazina neplānotu dīkstāvi un aizsargā pozicionālo kalibrēšanu:
- Dienā (operatīvā komanda):
- Notīriet polimēru atliekas, lentes atlikumus un putekļu uzkrājumus no priekšizstiepšanas veltņiem un automātiskās griešanas skavas.
- Pārbaudiet optisko sensoru, foto acu un spoguļu reflektoru virsmas tīrību gar padeves līniju.
- Pārbaudiet drošības durvju bloķēšanas mehānismus, avārijas apturēšanas ķēdes nepārtrauktību un gaisa spiediena regulatora stabilitāti (nominālais spiediens 0.6 MPa).
- Katru nedēļu (augu kopšana):
- Pārbaudiet orbitālās piedziņas siksnas, spriegošanas brīvgaitas ruļļus un smagos poliuretāna gredzenu atbalsta riteņus, vai tiem nav plakanu plankumu vai ekscentriska nodiluma.
- Ieeļļojiet konveijera piedziņas ķēdes, gultņu spilvenu blokus un vertikālās vadotnes kolonnas.
- Pārbaudiet pneimatiskās gaisa līnijas, savienojumus un cilindru blīves, vai nav spiediena noplūdes.
- Mēnesī (mašīnbūve):
- Pārbaudiet pirmsstiepšanas zobratu ieslēgšanās koeficientu un dinamiskā sprieguma slodzes devēja kalibrēšanu.
- Pārbaudiet gredzena rotācijas līdzsvaru un izmēriet orbitālā motora darba strāvas stiprumu slodzes laikā.
- Pārbaudiet griešanas un iespīlēšanas pneimatiskā asmens mezgla asumu un nodiluma pakāpi; nomainiet neasos griešanas ieliktņus.
- Reizi ceturksnī (elektrotehnikas un automatizācijas komanda):
- Pārbaudiet visus skapja spaiļu blokus, VFD zemējuma gredzenus un elektriskos slīdgredzenus (ja tie ir aprīkoti ratiņu barošanai).
- Pārbaudiet motora pārnesumkārbas eļļas līmeni; pēc nepieciešamības uzpildiet ar ISO VG 220 sintētisko pārnesumkārbas eļļu.
- Dublējiet PLC parametrus, HMI darbības receptes un rūpnieciskās kopnes komunikācijas profilus.
Atlases ceļvedis
Optimālas orbitālās iepakošanas līnijas izstrādei ir nepieciešama aparatūras parametru saskaņošana ar ekstrūzijas ražošanas grafikiem:
- Kvantitatīvi noteikt profila diapazonu un novirzes indeksu: Nosakiet maksimālo saišķa šķērsgriezumu (P × A), maksimālo saišķa svaru un minimālo profila stingrību. Elastīgām ekstruzijām ir nepieciešami nepārtraukti starpposma atbalsta veltņi, lai izvairītos no centra noslīdējuma ietīšanas atveres iekšpusē.
- Aprēķināt līnijas grieziena laiku: Nosakiet augšupējo ekstrūzijas presu jaudu. Aprēķiniet kopējo nepieciešamo iepakošanas līnijas jaudu (saišķi stundā), lai nodrošinātu, ka iesaiņošanas cikla ātrums saglabājas nemainīgs, neuzkrājot buferus.
- Norādiet vides un aizsardzības līmeņus: Pielāgojiet plēves specifikācijas izplatīšanas kanāliem. Vietējiem kravas autopārvadājumiem ar platformām ir nepieciešama pamata aizsardzība pret putekļiem un berzi, savukārt okeāna pārvadājumiem ar atvērtu klāju ir nepieciešama bieza VCI piesūcināta plēve ar 50% pārklāšanos.
- Grīdas platības un padeves ģeometrijas audits: Ņemiet vērā kopējo līnijas nospiedumu, ieskaitot saišķu komplektēšanas galdus, elektriski vadāmas ieejas gultas, iesaiņojuma korpusu, elektriski vadāmus bufera izvadus un drošas apkopes piekļuves ejas.
- Iesaistīt OEM iepakojuma inženierus: Iesniedziet faktiskos ekstrūzijas profila CAD rasējumus un iepakojuma saišķa matricas, lai apstiprinātu pareizus gredzenu klīrensa iekšējos diametrus un veltņu konfigurācijas.
Nākamie soļi
Lai izvēlētos un nodotu ekspluatācijā pielāgotu horizontālu orbitālo iepakošanas līniju, kas izstrādāta atbilstoši jūsu alumīnija ekstrūzijas specifikācijām:
- Apkopot profila lietojumprogrammas datus: Apkopot maksimālo profila garumu, maksimālo šķērsgriezuma apvalku, minimālo saišķa stingrību, mērķa saišķus stundā un objekta elektriskās/gaisa padeves parametrus.
- Pieprasīt tehnisko pārskatu: Sazinieties ar mūsu iepakojuma automatizācijas inženieru komandu tieši pa tālruni info@fhopepack.com ar pilniem līnijas parametriem.
- Saņemt inženiertehniskās integrācijas piedāvājumu: Saņemiet pilnu projekta paketi 48 stundu laikā, ieskaitot 2D/3D rūpnīcas izkārtojuma rasējumus, gredzenu klīrensa aprēķinus, cikla laika simulācijas un plēves patēriņa rādītājus.
- Sadarbības dizaina optimizācija: Kopā ar mūsu projekta inženieriem pabeigt pneimatisko skavas punktu, konveijera veltņu atstatuma un augšupējās automatizācijas saskarnes protokolu izstrādi.
- Nodošana ekspluatācijā pēc atslēgas principa: Ieplānojiet rūpnīcas pieņemšanas testēšanu (FAT), piegādi objektam, mehānisko montāžu un pilnu operatora apmācību ar mūsu rūpnīcā sertificētiem servisa inženieriem.