Automātiska ruļļu iesaiņošanas mašīna Indijas klientam
Pārskats
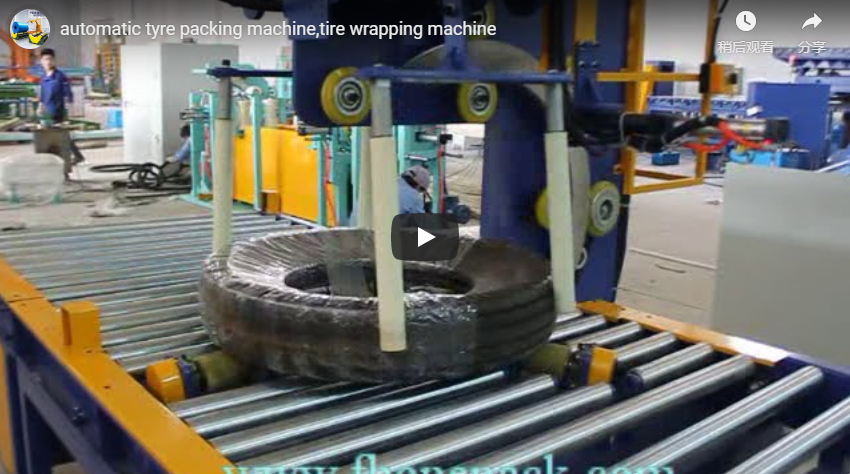
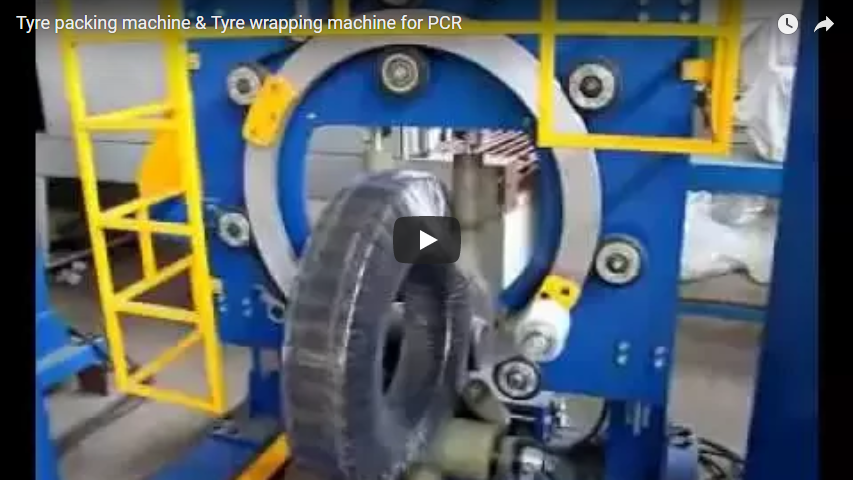
Šis pielietojuma gadījuma pētījums ir paredzēts rūpnīcu inženieriem, operāciju direktoriem un iepirkumu vadītājiem, kuri novērtē automatizētus ruļļu iepakošanas risinājumus metālapstrādes iekārtām. Galvenais lēmuma nosacījums automātiskas ruļļu iesaiņošanas iekārtas ieviešanai ir vērsts uz vienmērīga aizsargpārklājuma sasniegšanu mainīgās ruļļu ģeometrijās, vienlaikus saglabājot atbilstību ražošanas līnijas cikla laikiem. Iepriekš redzamajā video ir demonstrēta FHOPE Packaging piegādātas automātiskās ruļļu iesaiņošanas iekārtas darbība rūpnieciskā ruļļu iepakošanas iekārtā Indijā.
Mūsdienu metālapstrādes un tērauda apkalpošanas centros auksti velmēta tērauda, cinkota lokšņu, alumīnija, vara un stiepļu stieņu ruļļi ir droši jāaizsargā pret fizisku virsmas nobrāzumu, mitruma iedarbību un malu deformāciju apstrādes un ilgstošas kravas pārvadāšanas laikā. Lai gan manuāla siksnu nostiprināšana un ar rokām uzklāta stiepes ietīšana bieži vien rada mainīgu ietīšanas spriegojumu un nevienmērīgu slāņu pārklāšanos, automatizētās ietīšanas līnijas standartizē iepakojuma spriegojumu un caurlaidspēju. FHOPE konfigurē automatizētas ietīšanas sistēmas, lai tās pielāgotos projektam specifiskiem ruļļu diapazoniem, konveijeru izkārtojumiem un aizsargplēvju kombinācijām.
Kāpēc ruļļu pārstrādātāji pāriet uz automatizētu iesaiņošanu
Ražotāji un metāla izplatīšanas centri, kas piegādā ruļļus vietējai rūpnieciskai piegādei vai eksportam uz ārzemēm, saskaras ar stingrām aizsardzības prasībām. Iepakojuma bojājumi transportēšanas laikā var izraisīt koroziju, trieciena radītus bojājumus uz ārējiem iesaiņojumiem vai klientu noraidījumus. Vairākas darbības prioritātes liek ruļļu pārstrādātājiem ieviest automātiskās iesaiņošanas stacijas:
- Eksports un jūras aizsardzība. Spoles, kas tiek nosūtītas tālsatiksmes pārvadājumiem, saskaras ar mainīgiem atmosfēras apstākļiem un augstu mitruma līmeni. Sistemātiska daudzslāņu ietīšana ar elastīgo plēvi apvienojumā ar specializētiem materiāliem, piemēram, VCI (tvaika korozijas inhibitora) plēvi vai pastiprinātu papīru, rada ciešu barjeru pret mitrumu un atmosfēras piesārņotājiem.
- Iepakojuma vienveidība. Automobiļu, sadzīves tehnikas un precīzās ražošanas nozarēm ir nepieciešamas piegādātas spoles nevainojamā stāvoklī. Automatizēta gredzenveida ietīšana nodrošina nemainīgu plēves pārklāšanās procentu, vienmērīgu spriegojumu un paredzamu iepakojuma noformējumu katrā ražošanas maiņā.
- Darbības paredzamība. Manuāla ruļļu tīšana lielā mērā balstās uz fizisku darbu un mainīgām manuālām metodēm. Automatizētas iekārtas nodrošina uzticamu cikla izpildi, ļaujot līnijas vadītājiem precīzi plānot apdares līnijas caurlaidspēju.
- Darba drošība. Smago metālu ruļļi un lieli iepakojuma ruļļi rada apstrādes riskus. Mehāniskā iesaiņošana ierobežo iepakojuma pārvietošanu līdz speciāli konstruētai stacijai, samazinot operatora iejaukšanos blakus aktīvajiem ruļļu apstrādes konveijeriem.
Kā darbojas mašīna
Kā redzams projekta video materiālos, automātiskā ruļļu ietīšanas iekārta veic koordinētu ietīšanas secību, neprasot manuālu ruļļa apstrādi ap ruļļa korpusu:
- Spoles padeve un centrēšana. Spole tiek virzīta pa apstrādes konveijeru vai pārvietošanas seglu un novietota iesaiņošanas stacijā. Atbalsta veltņi vai konveijera gultas novieto spoli tā, lai iesaiņošanas gredzens izietu tieši caur iekšējo diametru (ID).
- Ietīšana caur acīm. Rotējošs gredzens vai orbitālais ratiņi nes iepakojuma materiāla dozatoru caur spoles centrālo aci un pa tās ārējo perimetru. Spole lēnām rotē uz darbināmiem atbalsta veltņiem, kamēr orbitālais gredzens griežas, radot pilnīgu spirālveida pārklāšanās rakstu pa visu spoles virsmu.
- Spriegojuma un pārklāšanās kontrole. Piegādes ratiņi regulē plēves stiepšanās koeficientu un attīšanas spriegojumu. Mainīgas frekvences piedziņas kontrolē gredzenu rotācijas un spoles rotācijas attiecību, nosakot norādīto pārklāšanās procentuālo daļu (piemēram, no 30% līdz 50% pārklāšanās, kas apstiprināta atbilstoši projekta prasībām).
- Nogriezt galu un nostiprināt. Pēc iepriekš ieprogrammētā slāņu skaitīšanas pabeigšanas plēve tiek automātiski nogriezta un noslaucīta vai nostiprināta ar skavu, ļaujot pilnībā iekapsulētajai spolei izplūst lejup pa straumi uz svēršanu, siksnu nostiprināšanu vai noliktavas izvietošanu.
Inženiertehniskie parametri, kas jāapstiprina katram projektam
Tā kā ruļļu svars, platums un aizsardzības standarti starp griešanas līnijām, velmēšanas iekārtām un stiepļu vilkšanas rūpnīcām ievērojami atšķiras, automātiskās iesaiņošanas mašīnas tiek projektētas, ņemot vērā konkrētas pielietojuma robežas. Rūpnīcu inženieriem pirms iekārtu specifikācijas jāpārbauda šādi parametri:
| Tehniskā parametrs | Inženiertehniskā atbilstība | Praktiska projekta pārbaude |
|---|---|---|
| Spoles izmēri (ārējais diametrs, iekšējais diametrs, platums) | Nosaka rotējošā gredzena klīrensa aploksni un diametru. | Norādiet visu ruļļu produktu kodu minimālos, maksimālos un vidējos izmērus. |
| Spoles svara diapazons | Nosaka konstrukcijas rāmja stingrību, veltņu slodzes novērtējumus un piedziņas izmērus. | Apstipriniet maksimālo celtņa vai līnijas kravnesības ierobežojumu (piemēram, no 2 t līdz 30 t, kas tiek apstiprināts katram projektam). |
| Materiāla jutība un temperatūra | Nosaka veltņu virsmas materiālus (piemēram, poliuretāna pārklājumu) un plēves saderību. | Norādiet, vai spoles ir ietītas karstā, siltā vai apkārtējās vides temperatūrā, un vai virsmām ir nepieciešama aizsardzība pret skrāpējumiem. |
| Aizsargājošs iepakojuma materiāls | Regulē ratiņu iepriekšējas izstiepšanas mehānismu, spriegošanas bremzes un ruļļu turētājus. | Norādiet elastīgo plēvi, VCI plēvi, austu audumu vai kreppapīra kombinācijas. |
| Mērķa cikla laiks | Nosaka nepieciešamos orbitālās rotācijas ātrumus un konveijera indeksēšanas ātrumus. | Aprēķiniet nepieciešamo ruļļu skaitu stundā, pamatojoties uz maksimālo augšupējās sagriešanas vai velmēšanas līnijas jaudu. |
| Augu izkārtojums un padeves augstums | Nodrošina nemanāmu mehānisku integrāciju ar esošajiem rūpnīcas konveijeriem vai ruļļu vagoniem. | Sniedziet augstuma rasējumus, konveijera centra līnijas datus un materiāla plūsmas virzienu. |
Visi fiziskie izmēri, līnijas ātrumi un konstrukcijas projekti ir jāapstiprina katrai projekta prasībai, pamatojoties uz objekta izkārtojumu un produktu grafikiem.
Projekta konfigurācijas un nodošanas ekspluatācijā atbalsts
Rūpniecisko iekārtu ieviešana, īpaši starptautiskiem galamērķiem, piemēram, Indijai, ir ļoti atkarīga no visaptverošas tehniskās saskaņošanas pirms piegādes. FHOPE projekta process ietver klienta grīdas platības, elektroapgādes specifikāciju, ienākošo spoļu raksturlielumu un cikla laika mērķu novērtēšanu.
Pēc izgatavošanas darbnīcā un iekšējām izmēģinājuma versijām tiek sagatavota iekārtu dokumentācija, funkcionālās diagrammas un lietošanas rokasgrāmatas, lai atbalstītu uzstādīšanu, nodošanu ekspluatācijā un regulāru apkopi. Globālām darbībām attālinātās diagnostikas iespējas un organizēti rezerves daļu saraksti palīdz klientu tehniskajām komandām uzturēt ikdienas līnijas pieejamību.
Projekta izvērtēšanas uzsākšanas soļi
Inženierzinātņu un iepirkumu komandas, kas novērtē automātisko spoļu iepakošanu jaunām instalācijām vai līniju modernizācijai, var veikt šādas darbības:
- Definējiet spoles spektru: Sastādiet sava produktu portfeļa ruļļu iekšējo diametru, ārējo diametru, platumu un maksimālā svara grafiku.
- Norādiet iepakojuma standartus: Nosakiet nepieciešamos barjeras slāņus (piemēram, iekšējo papīra iesaiņojumu, pretkorozijas plēvi, ārējo stiepes plēvi) un lejupējās tranzīta apstākļus.
- Novērtējiet līniju integrāciju: Nosakiet, vai iesaiņošanas iekārta darbosies kā atsevišķa bezsaistes stacija, kas tiek iekrauta ar celtni/iekrāvēju, vai arī tiks tieši integrēta konveijeru tīklā.
- Pieprasīt izkārtojuma pārskatīšanu: Iesniedziet FHOPE ražošanas apjomus un izmēru kritērijus, lai ģenerētu provizorisku izkārtojuma rasējumu, cikla simulāciju un oficiālu tehnisko piedāvājumu.