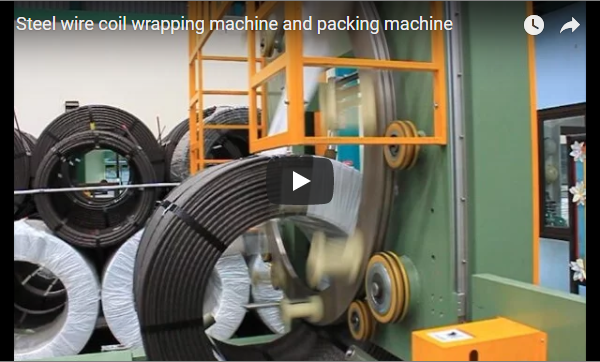
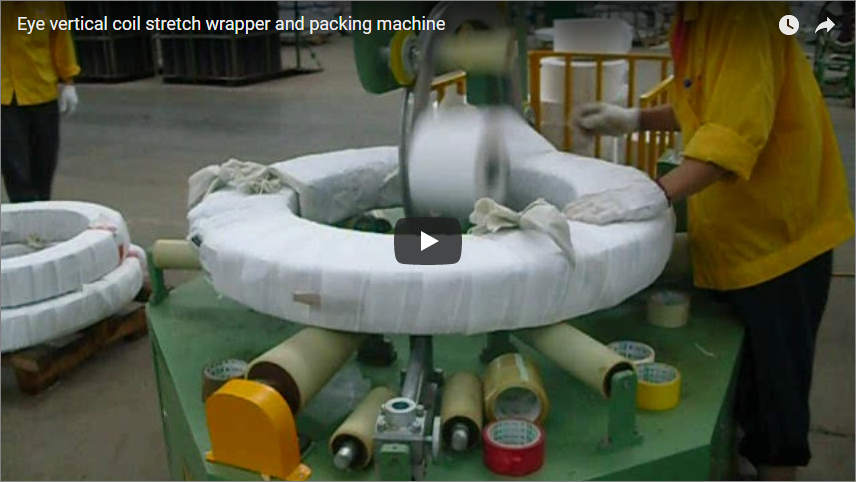
概要:アイスルーフィルム包装(ラジアル/トロイダル包装)は、鋼鉄および銅コイルの中心中空コア(「アイ」)を貫通し、その半径方向の円周に沿って保護用のストレッチフィルム、紙、またはVCI材を通します。この自動化された方法は、頑丈なポリウレタン製クレードルローラー上でのコイルの回転と、ボア内を高速で移動する軌道リングの動きを同期させることで、360°の完全な気密保護を実現します。過酷な複合輸送および長期保管中に発生する内部結露、エッジの擦れ、大気酸化を排除し、厳格なISO 9001およびEN 415-6包装規格を満たします。
目が透けて見える包装の仕組み
アイ・スルー・コイルラッピング(スルー・ザ・アイ・ラッピング)は、内径(ID)と外径(OD)に沿ってフィルムのらせんを重ねて巻き付けることで、圧延された重金属を保護し、コイル本体、側面、および穴の縁を連続した密着したラップで包み込みます。
従来のパレット包装機は外側の円筒形プロファイルのみを包装するのに対し、アイスルー包装機は2つの同期した動作軸を協調させる。
- トロイダルキャリッジ革命: 高精度な円形リングまたは軌道シャトルキャリッジが、プレストレッチフィルムロールをコイルアイを通して軸方向にガイドし、外側のシェルを一周して巻き戻す。
- 軸方向コイル回転: コイルは、電動式のポリウレタンコーティングされた支持ローラー(クレードルローラー)の上に載せられ、水平中心線を中心にゆっくりと位置決めされる。
自動化された産業サイクルは、6つの制御されたシーケンスを経て実行される。
- コイルの供給と積載: Cフッククレーン、ウォーキングビーム、または自動搬送車(AGV)が、スリット加工されたコイルまたはミルランコイルを、頑丈なブロッカー/クレードルローラーの上に降ろします。
- 幾何学的センタリングとクランプ: 空気圧式または油圧式のオーバーヘッドスタビライザーローラー(上部押さえローラー)が上部外径に係合し、狭いコイルが巻き付け張力によって傾いたりずれたりするのを防ぎます。
- ボアの位置合わせとシャトルの進入: リング機構はコイルのコア軸と位置合わせされ、動作開始前に光学センサーが内径のクリアランスを確認します。
- 同期螺旋巻き: 軌道リングがフィルム搬送体を中空中心部を通して最大100RPMで駆動し、クレードルローラーがコイルを電動ギア比で回転させます。重なり部分は30%から70%の間で調整可能で、連続した気密シールを実現します。
- フィルムのクランプと切断: 空気圧アームがフィルムの端を掴み、加熱された衝撃刃または機械式せん断機で切断し、切り取ったフラップをコイル本体に押し当てる。
- 排出と移送: 押さえローラーが解除され、巻かれたコイルはラベル貼付と出荷のために、排出チェーンコンベアまたはダウンエンダーへと送られる。
マシン仕様
工業用包装システムは、さまざまなコイルゲージ、スリットバンドル、および重量のあるマスターコイルを、頑丈な機械的封筒内に収容します。
| 技術的なパラメータ | 標準エンジニアリングエンベロープ | 重荷重用ミル仕様 |
|---|---|---|
| コイル内径(ID) | 300〜600 mm | 508〜850 mm |
| コイル外径(OD) | 500〜1,600 mm | 800〜2,200 mm |
| コイル幅/車軸長 | 100〜1,200 mm | 300〜2,500 mm |
| 最大積載量 | 500〜5,000 kg | 3,000〜35,000 kg |
| 互換性のある包装媒体 | LLDPEストレッチフィルム、VCIフィルム、HDPE織布テープ、クレープ紙 | 強化複合フィルム、ニュートラルファイバーボードエッジトリム |
| フィルム厚さ範囲 | 17~35 µm(70~140ゲージ) | 25〜50 µm |
| パワードプレストレッチ比 | 150%~300%(ギア選択式/VFD) | 200%〜350% |
| リング回転速度 | 20~80回転/分(インバータ駆動) | 100 RPMまで |
| 稼働サイクル時間 | 60~180秒(シングルスリット/コイル) | 2~5分(大型マスターコイル) |
| 安全コンプライアンス | EN ISO 12100、CE、EN 415-6 | OSHA LOTO、カテゴリー4 / PLd セーフモーション |
目出し式包装 vs. 表面のみの包装
保護ラップを外径部分のみに巻くと、中空部分とコイルの側壁が湿気、空気中の塩分、機械的摩耗にさらされてしまう。
| 評価指標 | 目出し式包装システム | 表面のみ(円周方向)包装 |
|---|---|---|
| エンベロープの完全性 | 100%全面カバー(外径、内径、および両方の放射状面) | 外側の円筒形シェルのみ(内径および外面は開放) |
| 腐食防止バリア(穴保護) | 完全。内部の煙突効果による空気交換を遮断します。 | 弱い。穴が密閉されていない湿気の集積場所として機能する。 |
| 刃先摩耗防止 | 高い; クロスラミネートフィルムが鋭利なスリットエッジを固定します | なし。端の部分はスリングやフックによる損傷を受けやすい状態です。 |
| フィルム消費効率 | 動的パワードプレストレッチ(250%以上)により最適化 | 効率が低い。過剰な外層が必要。 |
| 構造上の整合性 | 分割バンドと緩いスリットコイルをコンパクトに収納 | 内側の重なり部分を固定するために、手作業による鋼帯による結束が必要です。 |
| アプリケーションの適合性 | 海上輸出、平床トレーラー輸送、湿潤環境下での保管 | 乾燥した屋内ステージング、施設内での短距離移動 |
金属の種類に応じたラッピング手順
鉄系金属と非鉄金属は、表面反応性、硬度、および着色に対する感受性が異なるため、異なる包装層が必要となる。
炭素鋼およびスリット鋼コイル
冷間圧延鋼板、亜鉛めっき鋼板、および珪素鋼板コイルには、高い機械的締め付け力と活性化学蒸気バリアが必要です。
- 主要な内層: 揮発性腐食抑制剤(VCI)の皮膜は、その分子が蒸発して、裸の鋼材表面に非反応性の分子層を形成し、水蒸気と酸素を遮断する。
- 二次構造層: 耐穿刺性に優れたLLDPEキャストフィルム(25~35µm)を200~250%のプレストレッチで適用し、VCI層を密閉するとともに、鋭利なスリットエッジの発生を防ぐ。
- 外装保護包装(輸出の場合はオプション): 高密度ポリエチレン(HDPE)製の織りテープまたは波型エッジリングにより、Cフックやフォークリフトによる取り扱い時の機械的損傷を防ぎます。
高純度銅および真鍮コイル
銅コイルは高密度(8.96 g/cm³)、傷つきやすい柔らかい表面、変色しやすいといった特徴を持つ。
- 表面保護: 低粘着性、無硫黄、中性接触フィルムを張力を弱めて貼付することで、伸縮性接着剤の残留物を除去し、仕上げ済みストリップ表面の傷を防ぎます。
- 張力制御: デュアルロードセル式クローズドループ巻き戻し機構は、均一で低い巻き取り張力(15~30N)を維持し、薄ゲージの銅板の端の折り曲げや圧着を防ぎます。
- 大気隔離: 多層構造の紫外線遮断・防錆防湿バリアにより、湿気や酸性空気による黒色酸化や緑青の発生を防ぎます。
プレストレッチテクノロジー
先進的なコイル包装機は、走行するフィルム搬送車に直接取り付けられた電動式二軸ローラー予備延伸システムを採用している。
2つのローラーは、同期した機械式タイミングベルトまたは独立したサーボモーターによって回転します。下流側のローラーは上流側のローラーよりも速く回転し、フィルムが搬送台から離れる前にフィルムを引き伸ばします。
Pre-Stretch Ratio (%) = [(L_final - L_initial) / L_initial] × 100
250%のプレストレッチ率により、1メートルの未加工フィルムが3.5メートルの使用可能な包装材になります。
- 材料コスト削減: プレストレッチ方式は、従来の摩擦ブレーキ式テンショナーと比較して、バージンフィルムの消費量を45%~60%削減します。
- 分子配列: プレストレッチ処理により、線状低密度ポリエチレン(LLDPE)のポリマー鎖が整列し、引張降伏強度と耐穿刺性が向上するとともに、ネックダウンが低減される。
- 残留ラップ力: このフィルムは弾性記憶性を保持しており、柔らかい銅の端部や繊細なスリットコイルを潰すことなく、コイルパック全体に連続的な半径方向の圧縮を加えることができる。
安全性と運用統合
数トンもの重量がある回転リングやコイルには、EN ISO 13849-1およびEN 415-6に準拠した安全対策が必要です。
- 物理的な警備とインターロック: 外周フェンス(最低2,000mm)には、サービスゲートが開いた際に安全停止を作動させるデュアルチャンネル磁気安全インターロックスイッチが設置されている。
- 光学式給紙・排出装置の安全性: コイルの入口と出口に設置されたカテゴリー4の安全ライトカーテンは、ミューティングセンサーを使用して、移動するコイルと人の侵入を区別します。
- 落下防止リングリテーナー: カウンターバランス式軌道リングには、二次的な機械式落下防止装置と脱線防止ガイドホイールが装備されており、駆動チェーンやタイミングベルトの疲労時に作業者を保護します。
- 自動化とHMI: シーメンスまたはアレン・ブラッドリー製のPLCは、産業用タッチスクリーンに接続され、コイルの内径、外径、幅、および金属の種類に基づいてコイル巻き付けレシピを呼び出す。
メンテナンス要件
信頼性の高い動作には、すべての機械駆動部および張力調整部に対する予防保守が必要です。
- 毎日の検査:
- フィルムキャリッジのカッターブレードを確認し、フィルムの粉塵や接着剤の付着物を取り除いてください。
- 非常停止回路、トリップバー、および安全ライトカーテン光学系に障害物がなく、正常に機能していることを確認してください。
- 毎週のサービス:
- 軌道リング駆動チェーン、ガイドローラー、およびサポートトラックには、指定された合成グリースを塗布してください。
- クレードルローラーのポリウレタン表面に、完成した金属コイルに傷をつける可能性のある欠けや摩耗がないか点検してください。
- 月次予防監査:
- 電動プレストレッチローラーの駆動ベルトの張力を確認し、溜まったプラスチック片を取り除いてください。
- ロードセルフィルムテンションダンサーおよびリング近接センサーの動的校正を確認してください。
- 四半期ごとの認証:
- リングガイドとベアリングのクリアランスを確認し、回転アライメントが±0.5mm以内になるようにしてください。
- モーターの消費電流を測定し、ギアボックスのオイルレベルを点検し、すべてのメインシャーシアンカーボルトのトルクテストを実施する。
選択に関する考慮事項
適切なスルーザアイ包装機を選定するには、生産要件を以下のエンジニアリングパラメータと照らし合わせて評価してください。
- 次元エンベロープ: コイルパッケージあたりの最小内径、最大外径、最大幅、および最大重量を決定します。
- サイクルタイムと生産能力: 必要な時間当たりの処理量をライン速度に合わせて、軌道式連続リングラッパーまたは高容量シャトルラッパーのいずれかを選択してください。
- 包装材料の組み合わせ: 単層ストレッチフィルム、二層フィルム+織布テープ、または複合VCI保護フィルムのどれが、お客様の輸送環境に適しているかを確認してください。
- 工場レイアウト統合: 搬入・搬出高さ、床荷重定格(MPa)、天井クレーンの到達範囲、および自動コイルカー、ウォーキングビーム、または下流の結束テーブルへの接続を確認してください。
- 電気および制御アーキテクチャ: 地域ごとのフィールドバスプロトコル(Profinet、EtherNet/IP)、制御電圧規格、および産業安全定格を指定します。
次のステップ
貴社の鋼材または銅コイル製造ライン向けスルーザアイ包装システムを評価するには:
- 生産データのコンパイル: コイルの内径/外径、ストリップ幅、コイル重量、および1時間あたりの必要処理数を記録してください。
- 技術審査のためのパラメータを提出してください: エンジニアリングチームにお問い合わせください info@fhoppack.com 寸法マトリックス、工場フロア図面、および梱包仕様書をご用意ください。
- カスタマイズされた技術提案を受け取る: 3Dライン図、サイクルタイム計算、フィルム伸張解析、およびユーティリティ消費量の見積もりを含む、完全なレイアウトパッケージを提供します。
- 技術提出書類の承認: コイル搬送装置を最終決定するために、当社の機械設計チームと共同で設計レビューを実施してください。
- インストールと試運転: 工場専任の技術者が、現場での設置、電気配線接続、レシピ調整、およびオペレーターへの包括的なトレーニングを監督します。