エグゼクティブサマリー
パレットに積まれた荷物は、しっかりと固定されていないと、積み替えのたびにずれが生じ、ずれた荷物は破損して到着します。自動パレット結束機は、コンベアライン上で水平方向と垂直方向の結束バンドを正確に巻き付け、各バンドを所定の張力まで引き伸ばし、熱または摩擦シールで接合します。当社は、大量倉庫や生産現場向けの自動パレット結束機を製造しています。パレットの積載範囲と結束バンドの配置は、プロジェクトごとに確認されます。
目次
- パレット積載物を結束バンドで固定する必要がある理由
- ストラップの取り付け手順
- パレットの位置決めと検出
- ストラップをアーチに通す
- ストラップを張る
- シール:熱と摩擦
- 典型的なコンフィギュレーション
- ビデオでわかること
- 選択チェックリスト
- 操作と安全性
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- 情報源と基準
パレット積載物を結束バンドで固定する必要がある理由
パレット積みの商品は、製造ラインから顧客に至るまで多くの人の手を経由します。その過程で、パレットの層がずれたり、積み重ねたパレットが傾いたり、積荷が動いたりする可能性があります。ストラップで固定されていないパレットは、積荷を固定するものが何もないため、輸送中に破損しやすい状態になります。ストラップはパレットの層をしっかりと圧縮し、取り扱い、保管、輸送を通して積荷の形状を安定させます。ストラップは装飾ではなく、パレット積みの積荷の構造的な安定性を保つための重要な役割を担っています。
ストラップの取り付け手順
自動パレット結束機は、パレットの位置決め、アーチへの結束バンドの挿入、荷物への結束バンドの張力調整、結束バンドの両端の密封、結束バンドの切断という一連の動作を精密に繰り返します。この機械は、荷物に設定された結束バンドの位置ごとにこの動作を繰り返します。
オペレーターが各工程間で操作することなく、全工程を自動で実行します。重要なのは一貫性です。すべてのストラップに同じ張力と縫い目が施されるため、シフトごとに負荷品質が変動することはありません。ストラップセットは、プロジェクトごとに確認された負荷に合わせて調整されます。
パレットの位置決めと検出
パレットは自動的に結束ゾーンに搬送され、サイクル開始前にセンサーがパレットの存在と位置を検出します。検出機能により、パレットが中途半端な位置にある場合、結束バンドが作動するのを防ぎます。これは、手動ラインで結束ミスが発生する典型的なケースです。所定の位置にパレットが配置されると、結束バンドアーチの下の適切な高さに収まり、きれいに結束バンドが装着されます。コンベアのインターフェースと検出ポイントはプロジェクトごとに確認されるため、この機械は既存のラインにスムーズに接続できます。
ストラップをアーチに通す
結束ヘッドは、パレットの経路を囲むアーチを通して、必要な長さの結束バンドを送り出します。アーチは荷物の周囲に結束バンドを巻き付けるため、パレットを回転させることなく結束バンドがパレットを一周します。アーチのサイズは、最も幅の広いパレットを通過させ、結束バンドが閉じるためのスペースを確保する必要があるため、プロジェクトごとに確認されたパレットサイズに基づいて決定されます。結束バンドが荷物に対してまっすぐに保たれ、シール部分でねじれが生じないようにするには、スムーズな送り出しが不可欠です。
ストラップを張る
張力調整機構は、あらかじめ設定された調整可能な力を加え、ストラップを荷物の周囲にしっかりと巻き付けます。この張力こそが荷物を安定させる役割を担い、荷物の層を圧縮して輸送中のずれを防ぎます。張力は荷物の種類に合わせて調整する必要があり、荷物をしっかりと固定できる程度に強く、かつストラップや製品の角が損傷しない程度に強くする必要があります。張力設定は荷物の種類ごとに保存され、プロジェクトごとに確認されます。
シール:熱と摩擦
ストラップの両端は、シーリングステーションで熱溶着または摩擦溶着によって接合されます。PETストラップの場合、強固な接合部が求められるため摩擦溶着が好まれることが多く、一方、PPストラップの場合は、多くの荷重に対して熱溶着が適しています。
シールが弱いストラップは、ちょっとした衝撃で緩んでしまうため、シール方法はストラップの材質と荷重に合わせて、プロジェクトごとに確認する必要があります。シールによってストラップは、緩んで開いてしまう可能性のあるバンドではなく、閉じたループ状になります。
典型的なコンフィギュレーション
以下の図は数値ではなく機能設計上の境界を示しており、プロジェクトごとに確認されています。
| 標準的な範囲(プロジェクトごとに確認済み) | |
|---|---|
| パレット | 幅、高さ、荷重 |
| ストラップ | PPまたはPET |
| アーチ | パレットの幅(クリア) |
| 緊張 | 負荷ごとに調整可能 |
| シール | 熱または摩擦 |
| 電気供給 | プロジェクトごとに選択する、380V三相50Hz、または軽機械用220V単相 |
ビデオでわかること
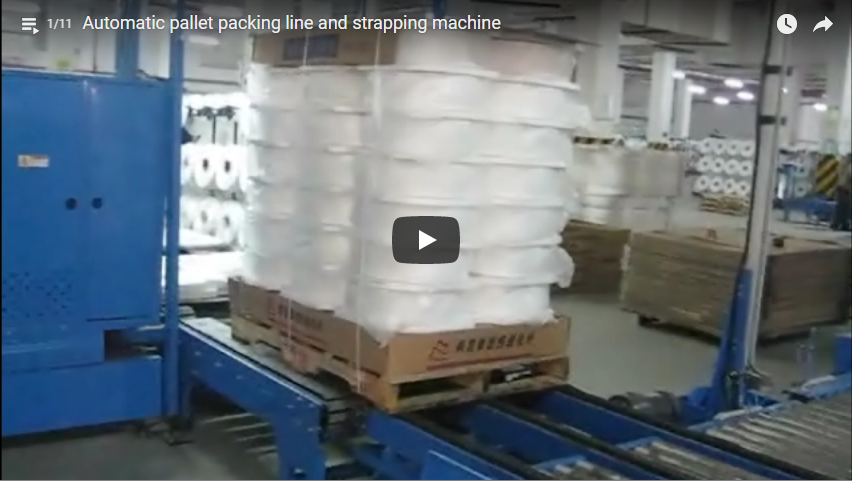
この映像では、自動パレット結束機がパレット積載物に結束バンドを装着する様子をご覧いただけます。これは一般的なデモンストレーションですので、パレットの種類や結束バンドの仕様については、プロジェクトごとに弊社と確認させていただきます。
選択チェックリスト
| メッセージ | プロジェクトごとに確認する |
|---|---|
| パレットの種類 | 幅、高さ、荷重 |
| ストラップ材料 | PPまたはPET |
| アーチのサイズ | 透明パレット |
| 緊張 | 負荷タイプ別 |
| シール | 熱または摩擦 |
| 電気供給 | 現場での電圧、位相、周波数 |
操作と安全性
操作パネルからレシピを実行すると、機械が自動的にパレットの位置調整、ストラップの締め付け、張力調整、シールを行います。運転中は、ストラップアーチ、ストラップ経路、シールヘッドに近づかないでください。オペレーターの位置には安全ガードと緊急停止ボタンがあります。機械のマニュアルに従って、ストラップヘッド、テンショナー、シールユニット、コンベアインターフェース、センサーなどの定期点検を実施してください。荷物が直角に保たれるよう、各運転前にストラップの張力を荷物に対して確認してください。
エンジニアリングに関するよくある質問
Q:自動パレット結束機は何をしますか? A:パレットを搬送し、結束バンドをパレットに巻き付け、張力をかけて密封します。この動作を、セットされた結束バンドごとに繰り返します。
Q:なぜ張力を制御するのですか? A:張力を設定することで層が圧縮され、荷物やストラップを損傷することなく、ずれを防ぐことができます。
Q:ストラップはどのように密閉されますか? A:プロジェクトごとにストラップの素材に合わせて、熱溶着または摩擦溶接で密閉されます。
Q:水平ストラップは何のためにあるのですか? A:水平ストラップは積み重ねた荷物を左右に支え、垂直ストラップはパレット上の荷物を固定します。
Q:機械はどのようにしてパレットが配置されたことを認識するのですか? A:センサーが、結束サイクルが始まる前にパレットの存在と位置を検出します。
次のステップ
- パレットの種類、ストラップの種類、数量を明記の上、info@fhopepack.comまでメールでお問い合わせください。
- パレット結束機の提案書とレイアウト図面を48時間以内にお送りします。
- パレットの適用範囲と生産ラインへの統合を確認するため、現地調査を実施します。
関連する読書
情報源と基準
- ISO 12100:2010 機械の安全性、設計及びリスク評価の一般原則
- EN 415-10:2014 包装機械の安全性、一般要求事項
- EN ISO 13849-1:2023 機械の安全性、制御システムの安全関連部品
FHOPE社製自動パレット結束機のデモンストレーションビデオ。一般的なデモンストレーションとしてレビューされています。パレットの対応範囲はプロジェクトごとに確認済みです。
最終更新日:2026年10月10日