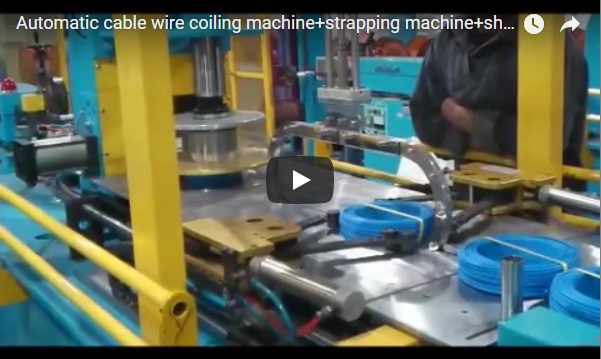
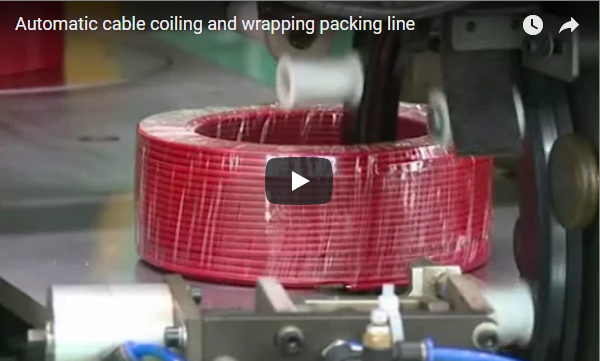
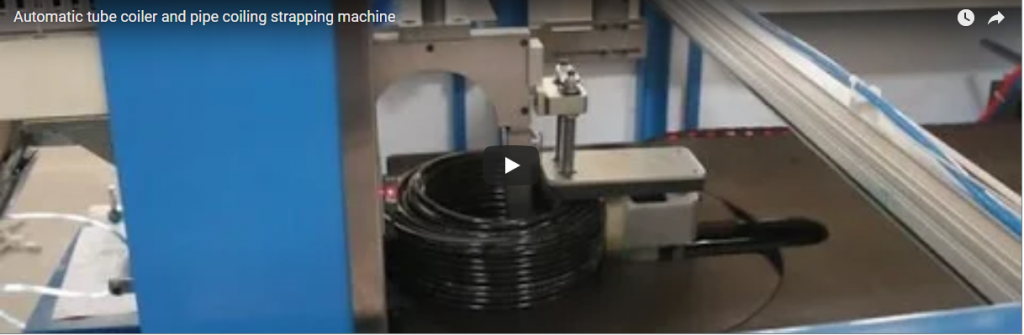
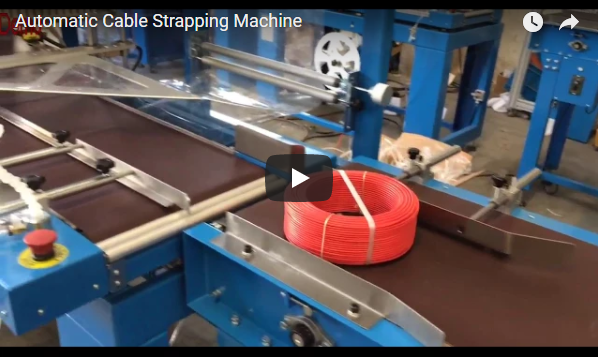
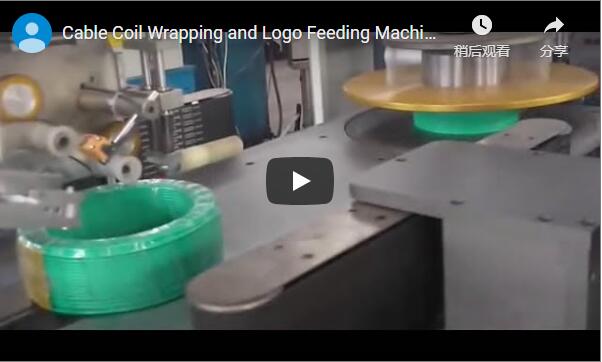
Összefoglalás: Az automatizált kábelcsomagoló sorok a manuális, következetlen folyamatokat integrált tekercselési, pántolási, csomagolási és címkézési rendszerekkel váltják fel. Növelik az áteresztőképességet, csökkentik a munkaerőköltségeket, és biztosítják az egységes tekercsminőséget. Ez a cikk ismerteti a főbb összetevőket, a főbb paramétereket, a rendszerintegrációt és az üzleti hatást, segítve az általános olvasókat a technológia és annak beszerzési követelményeinek megértésében.
🛠️ Normál áttekintés
Az automatizált kábelcsomagoló sorok egyetlen folyamatos munkafolyamatba egyesítik a tekercselést, pántolást, tekercselést és címkézést, jellemzően szabványos kábelátmérőket kezelve, a gép konfigurációjától függően változó sebességgel. Ezek a rendszerek a következetlen manuális módszereket programozható logikai vezérlő (PLC) által vezérelt folyamatokkal helyettesítik, biztosítva az egységes tekercsminőséget, miközben megfelelnek a regionális gépbiztonsági irányelveknek, például a CE vagy az OSHA követelményeinek. A beszerzési csapatoknak a specifikációk véglegesítése előtt minden egyes szállítóval ellenőrizniük kell a pontos teljesítménymutatókat és a megfelelőségi dokumentációt.
A tervezést befolyásoló elsődleges szabványok közé tartozik az ISO 12100, amely a gépek biztonsági kockázatértékelési alapelveit írja le, és az IEC 60204-1, amely az elektromos berendezések biztonságát írja elő. A csomagolóanyagok esetében az ASTM D4673 szabvány határozza meg a polietilén fólia tulajdonságait, míg az ISO 9001 a minőségirányítási rendszereket tanúsítja. A szabályozási hatálybalépési dátumok joghatóságonként eltérőek; például a gépekről szóló irányelv szerinti CE-jelölés előírja az aktuális megfelelőség igazolását. A helyi előírások és a gyártósor konfigurációja alapján mindig erősítse meg az alkalmazandó szabványokat a szállítójával.
🏗️ Főbb változások
A kézi csomagolásról az automatizált gyártósorokra való áttérés alapvetően javítja a folyamatirányítást azáltal, hogy szabványosítja a tekercsméreteket és csökkenti a ciklusidőket a tipikus ipari kábelméretek esetében. A kézi műveletek nagymértékben függenek a kezelői technikától, míg az automatizált rendszerek programozható logikai vezérlőket (PLC) és ember-gép interfészeket (HMI) használnak a feszültség- és átmérőtűrések állandóságának fenntartása érdekében. A vásárlóknak a közzétett sebesség- és pontossági adatokat szemléltető referenciaértékekként kell kezelniük, amelyeket validálni kell az adott kábeltípusokkal és vonalkonfigurációkkal szemben.
| Vizsgált paraméter | Manuális folyamat (tipikus) | Automatizált sor (tipikus) |
|---|---|---|
| Ciklusidő tekercsenként | 2 – 5 perc | 15–30 másodperc |
| Tekercs külső átmérőjének toleranciája | ±5–10 mm | ± 2 mm |
| Szíjfeszesség variáció | ± 20% | ± 5% |
| Munkaerőigény | 2–3 operátor | 1 operátor a felügyelethez |
| Átváltási idő (kábelméret) | 15 – 30 perc | 5 – 10 perc |
Kritikus változás a zárt hurkú feszültségszabályozás integrálása. A kézi tekercselés során a kezelő fáradtsága egyenetlen tekercssűrűséget eredményez, ami a letekercselés során összegubancolódást okoz. Az automatizált rendszerek feszültségérzékelőket használnak, amelyek a gyártósor sebességétől függetlenül egy beállított erőt tartanak fenn (jellemzően 5–50 N, amely a HMI-n keresztül állítható). Ez kiküszöböli a kábelkezeléssel kapcsolatos ügyfélpanaszok egyik fő forrását, és biztosítja az állandó termékszállítást.
📈 Üzleti hatás
Egy automatizált kábelcsomagoló sor telepítése jellemzően csökkenti a közvetlen munkaerőköltségeket és növeli a napi áteresztőképességet, miközben jelentősen mérsékli a termékkárosodást és az anyagpazarlást. A nagy volumenű feldolgozást végző létesítményekben a tőke gyakran egy-két éven belül megtérül, bár a pontos pénzügyi megtérülés a helyi bérek, a rendszer konfigurációja és a csomagolóanyag költségei függvénye. A beszerzési döntéseknek mérlegelniük kell ezeket a szemléltető megtakarításokat az ellenőrzött szállítói adatokkal és a teljes tulajdonlási költség mutatóival szemben.
A minőségre gyakorolt hatás ugyanilyen jelentős. A nem egységes kézi pántolás a tekercsek szállítás közbeni kibomlásához vezet, ami sérülést és újrafeldolgozást okozhat. Az állítható feszességű (pl. 50–200 N polipropilén/PP pántolás esetén) automatizált pántolás biztosítja a tekercsek épségét. A zsugorfóliázás, ha van, por- és nedvességálló réteget biztosít polietilén (PE) fólia segítségével, amely csökkenti a korrózióval kapcsolatos reklamációkat párás környezetben. Egy tipikus megtérülési ráta (ROI) számításnak tartalmaznia kell:
-
Munkaerő-megtakarítások (közvetlen és közvetett)
-
A csomagolóanyag-hulladék csökkentése (az automatizált rendszerek gyakran 15–25%-kal csökkentik a fóliafelhasználást, bár a pontos számok a gyártósor kalibrálásától függenek)
-
Alacsonyabb termékkárosodási arány (jellemzően 2–5%-os csökkenés, ha a feszültség megfelelően van kalibrálva)
-
Megnövelt termelési kapacitás alapterület bővítése nélkül
ROI-betekintés: Az iparági esettanulmányok gyakran 12 és 24 hónap közötti megtérülési időt említenek nagy volumenű műveletek esetén. Ezek az adatok szemléltető jellegűek; a tényleges megtérülés a helyi munkadíjaktól, a rendszerkonfigurációtól és a karbantartási gyakorlattól függ, nem pedig a gyártó fix garanciáitól.
🛡️ Megfelelőségi intézkedések
Egy automatizált csomagolósor biztonságossá tételéhez ellenőrizni kell, hogy a berendezés megfelel-e a regionális gépbiztonsági irányelveknek, és átfogó dokumentációt kell tartalmaznia a kockázatértékeléshez és a kezelői képzéshez. A vevőknek a telepítés előtt meg kell erősíteniük a vészleállító gomb elhelyezését, az olyan elektromos biztonsági szabványokat, mint az IEC 60204-1, valamint a megfelelő védelemmel ellátottságot. A gyári átvételi vizsgálati (FAT) jelentések és karbantartási kézikönyvek kérése biztosítja a hosszú távú működési megfelelőséget és csökkenti a felelősségi kockázatokat az ipari környezetben.
A tipikus beszerzési legjobb gyakorlatok alapján a következő intézkedésekre van szükség:
-
Biztonsági tanúsítvány: Kérjen CE megfelelőségi nyilatkozatot (amely az EU gépbiztonsági előírásainak való megfelelést jelzi) vagy NRTL listát (amely az USA munkavédelmi szabványait igazolja). Ellenőrizze, hogy a gyártósor tartalmaz-e vészleállító gombokat, fényfüggönyöket vagy reteszelő védőelemeket a hozzáférési pontokon, valamint megfelelő elektromos biztonságot az IEC 60204-1 szabvány szerint. Egy tipikus gyártósoron legalább három vészleállító gomb szükséges: egy a betáplálásnál, egy a kezelőpanelen és egy a kiürítésnél.
-
Anyagkompatibilitás: Győződjön meg arról, hogy minden csomagolóanyag (polipropilén/PP pántszalag és polietilén/PE zsugorfólia) kompatibilis a gép tömítő- és fűtőrendszereivel. Például a zsugorítóalagút hőmérsékletének 120°C és 200°C között állíthatónak kell lennie a különböző fóliavastagságok (jellemzően 30–80 mikron) befogadásához. Ellenőrizze a szállítóval az elfogadható fóliaszélesség-tartományt (pl. 200–500 mm) az adott alkalmazáshoz.
-
Integrációs dokumentáció: Kérjen egy rendszerelrendezési rajzot, amelyen látható a szállítószalag útvonala, a modul méretei és a közműigény (6 bar nyomású sűrített levegő, elektromos ellátás, hőcsatorna elszívórendszere). A szállítónak biztosítania kell egy PLC program biztonsági mentését és egy HMI kézikönyvet, hogy a mérnöki csapata önállóan tudja elhárítani és karbantartani a rendszert.
-
Képzés és alkatrészek: A szerződésnek tartalmaznia kell a kezelői képzést (jellemzően 2-3 nap a helyszínen) és egy ajánlott alkatrészkészletet az üzem első évére. A gyakori kopóalkatrészek közé tartoznak a pántoló adagoló kerekek, a hőhegesztési pengék és a szállítószalagok. A proaktív alkatrész-kezelés minimalizálja a nem tervezett állásidőt.
⚙️ Idővonal és határidők
Egy automatizált kábelcsomagoló sor beszerzése és telepítése általában három-négy hónapot vesz igénybe a kezdeti megrendeléstől a végső helyszíni átvételi tesztelésig. Ez az időkeret magában foglalja a mérnöki tervezést, a gyártást, a létesítményben a közmű előkészítését és a szállító által vezetett üzembe helyezést. A projektvezetőknek pufferidőszakokat kell beépíteniük a hatósági felülvizsgálatokra és a gyári átvételi tesztekre (FAT), hogy elkerüljék a termelési késedelmeket az új csomagológépek integrálásakor.
A legfontosabb mérföldkövek a következők:
-
0–1. hét: Rendelés leadása és előlegfizetés (jellemzően 30–50%, a szállítói feltételektől függően). A szállító biztosítja a végleges műszaki rajzokat és a közműkövetelményeket.
-
2–4. hét: A beszállító elkészíti a részletes tervet, és megrendeli a hosszú átfutási idejű alkatrészeket (pl. szervomotorok, PLC modulok, hőcsatorna elemek).
-
5–10. hét: Gyártás és összeszerelés a beszállító telephelyén. A vevő előkészíti a helyszínt: betonpadló, sűrített levegős vezetékek, elektromos leágazások és hálózati kábelezés.
-
11–12. hét: Gyári átvételi teszt (FAT) a beszállító telephelyén. A vevő vagy képviselője mintatermékkel kíséri a gyártósor működését. Minden problémát dokumentálnak és megoldanak a szállítás előtt.
-
13–14. hét: Szállítás és telepítés. A telepítés általában 5–10 munkanapot vesz igénybe a beszállító technikusaival.
-
15–16. hét: Helyszíni átvételi teszt (SAT) és kezelői képzés. A gyártósor teljes gyártási sebességen történő bemutatása a vevő termékével. A végső kifizetés a sikeres teljesítés után történik.
-
17. hét+: A jótállási időszak kezdete (jellemzően 12 hónap a szombati naptól számítva). A szállító távoli támogatást és telefonos szolgáltatást nyújt.
Megfelelőségi megjegyzés: Amennyiben CE-jelölés szükséges, a szállítónak a szállítás előtt ki kell állítania a megfelelőségi nyilatkozatot. A vevőnek ellenőriznie kell, hogy a gyártósor sorozatszáma megegyezik-e a dokumentációval. Enélkül a gép nem üzemeltethető jogszerűen az EU-ban. Az ütemtervek tájékoztató jellegűek; a tényleges ütemtervek a szállító kapacitásától és a telephely készültségétől függenek.
🛠️ Vásárlási döntés ellenőrzőlista
-
[ ] Kábelátmérő-tartomány (min/max) és tekercsméretek (külső átmérő, belső átmérő, szélesség) meghatározása
-
[ ] A szükséges áteresztőképesség meghatározása (tekercsek óránként vagy méter percenként)
-
[ ] Válassza ki a szükséges modulokat: csak tekercselés, vagy pántolás, csomagolás, címkézés is
-
[ ] Ellenőrizze a hálózati feszültség, fázis, sűrített levegő (min. 6 bar), kipufogógáz
-
[ ] Biztonsági tanúsítványok (CE, UL, OSHA) megerősítése
-
[ ] Kérje a FAT és SAT eljárásokat a szerződésben
-
[ ] Adja meg a pánt- és fóliaanyag típusát és szélességét
-
[ ] A beszerzési megrendelés tartalmazzon képzést és alkatrészeket
-
[ ] Állítson be reális ütemtervet: jellemzően 12–16 hét átfutási idő
-
[ ] Értékelje a teljes birtoklási költséget: energiafogyasztás, karbantartás, fogyóeszközök
🏗️ GYIK
K: Mi a tipikus megtérülési idő egy automatizált kábelcsomagoló sor esetében? V: Az általános iparági adatok alapján a megtérülési idő 12-24 hónap között mozog a műszakonként több mint 300 tekercset feldolgozó létesítmények esetében. A fő mozgatórugók a munkaerőigény csökkentése és az anyaghulladék csökkentése. A tényleges megtérülés régiónként és rendszerkonfigurációnként eltérő.
K: Egy automatizált gyártósor képes-e különböző kábelméreteket kezelni manuális átállítás nélkül? V: Igen, a legtöbb modern gyártósor szervomotoros állíthatósággal rendelkezik a tekercs átmérőjéhez és szélességéhez. Az átállási idő jellemzően 5-10 perc, amely magában foglalja a HMI paraméterek kiválasztását és kisebb mechanikai beállításokat. A pontos átállási eljárást ellenőrizze a szállítóval.
K: Milyen karbantartásra van szükség? V: A rutinfeladatok közé tartozik a pántolószalag-adagoló vezetők tisztítása, a szállítószalag csapágyainak kenése és a hőcsatorna elemeinek ellenőrzése. Egy tipikus ütemterv a heti tisztítást és a havi megelőző ellenőrzéseket tartalmazza. A szállítónak részletes karbantartási kézikönyvet kell biztosítania, amely az Ön gyártósorának modelljéhez igazodik.
K: Minden kábeltípusnál szükséges a zsugorfólia használata? V: Nem. Beltéri tároláshoz vagy rövid távú szállításhoz elegendő lehet a pántolás önmagában. A zsugorfólia használata nedvességre, porra vagy kopásra érzékeny kábelek esetén, illetve ha hosszabb távú tárolás várható. Ellenőrizze a szállítóval az alkalmazásához kapcsolódó többletköltségeket és hasznokat.
K: Hogyan integrálódik a gyártósor a meglévő termelésbe? V: A betápláló szakasz jellemzően egy kiadóhoz vagy extruderhez csatlakozik egy lengőkaron keresztül a feszültség szabályozása érdekében. A kiadó egy palettázó rendszert vagy kézi elvitelt táplálhat. A tekercsfelhajtót gyakran használják a tekercsek raklapra rakáshoz való orientálására. A teljes rendszertervezésért lásd az automatikus tekercscsomagoló gépek oldalunkat.