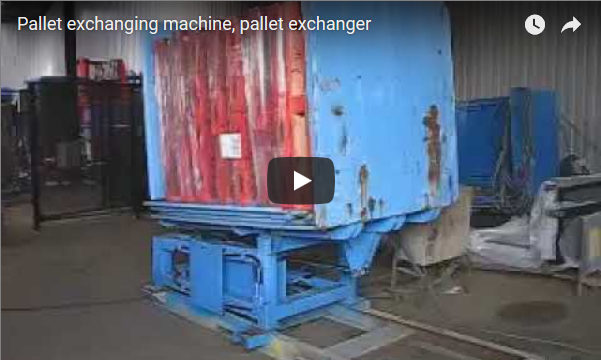
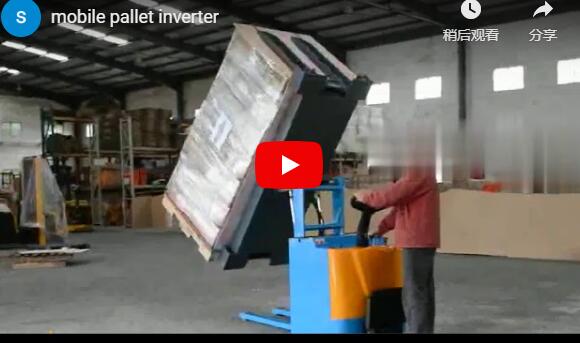
Összefoglalás: Egy szemléltető benchmark bemutatja, hogyan stabilizálja egy 95°-os raklapcserélő és egy szervohajtású nyújtócsomagoló integrálása a nagy értékű hidegláncú rakományokat, kiküszöböli a kézi kezelés kockázatait, és csökkenti a fóliafogyasztást a programozható feszültségszabályozás révén, mérhető áteresztőképességi és biztonsági javulást eredményezve.
Egy tipikus rakodódokkon a műszakvezetők gyakran átnézik a kárjelentéseket, ahol a vegyes raklapok elmozdulnak a kézi csere során, és a megfelelő zsugorfólia ellenére is összetörik az alsó rétegű készletet. A kiváltó ok ritkán kizárólag a fólia meghibásodása; a kézi anyagmozgatás során fellépő ellenőrizetlen oldalirányú erőkből ered. Ez a működési valóság arra készteti a beszerzési csapatokat, hogy olyan automatizált megoldásokat értékeljenek, amelyek a mechanikus raklapcserét a precíziós nyújtófóliázással ötvözik, biztosítva a rakomány épségét a dokktól a pótkocsiig.
🛠️ Műveleti kontextus és alapkövetelmények
Az automatizált rakománystabilizálás és a mechanikus raklapcsere integrálása kiküszöböli a kézi anyagmozgatási kockázatokat, miközben szabványosítja a fóliafeszültséget a vegyes súlyú cikkszámok között, közvetlenül kezeli a hűtőlánc áteresztőképességi szűk keresztmetszeteit, csökkenti az anyagpazarlást, valamint biztosítja az ipari biztonsági előírások betartását és a hosszú távú felelősségvállalást.
A regionális hűtőházi forgalmazók jellemzően hőmérséklet-szabályozott létesítményeket üzemeltetnek, amelyek kiskereskedelmi, gyógyszeripari és e-kereskedelmi csatornákat szolgálnak ki. Az alapműveletek gyakran 1,000 kg és 2,000 kg közötti súlyú vegyes raklapos szállítmányokat dolgoznak fel, szabványos Euro és IPARI raklapkonfigurációkat használva. A növekvő munkaerőköltségek, a szigorú élelmiszeripari biztonsági ellenőrzések és a hideg környezetben történő kifáradáskezelés a csomagolási munkafolyamatok korszerűsítésére ösztönöznek. A hagyományos gyártósorok gyakran mechanikus feszültségeltolódású félautomata nyújtócsomagolókra támaszkodnak, ami arra kényszeríti a kezelőket, hogy túlzott fóliarétegekkel kompenzálják a problémát. Ami még fontosabb, a raklapcseréhez használt kézi döntési módszerek veszélyes becsípődési pontokat hoznak létre, és rendszeresen destabilizálják a rakományokat. A beszerzési célok középpontjában olyan, fagypont alatti környezetre alkalmas berendezések telepítése áll, amelyek zökkenőmentesen integrálhatók a meglévő szállítószalag-ritmusokba anélkül, hogy szerkezeti létesítményátalakítást vagy új közműinfrastruktúrát igényelnének.
🏗️ Műszaki súrlódási pontok és meghibásodási módok
A kézi raklapmozgatás során fellépő inkonzisztens mechanikai feszültség és ellenőrizetlen oldalirányú erők súlyos károsodási kockázatot jelentenek, arra kényszerítve a kezelőket, hogy felesleges fóliával tekercseljék be a raklapokat, miközben ismétlődő terhelésnek és becsípődési veszélyeknek teszik ki a személyzetet, ami végső soron megnöveli a működési terhelést és rontja a válogatási hatékonyságot.
Három fő műszaki súrlódási pont rontja jellemzően a csomagolósor teljesítményét:
| Súrlódási pont | Technikai leírás | Közvetlen üzleti hatás |
|---|---|---|
| Manuális raklapcsere | A gépkezelők targoncákat és emelőket használnak nehéz terhek billentésére pontos szögvezérlés nélkül. | Az üveg és az elektronikai cikkek ütési sérüléseket szenvednek; az ismétlődő kisebb sérülések növelik a munkavállalói kártérítési díjakat és csökkentik a műszak termelékenységét |
| Öregedő stretch fólia | A kocsimotor elsodródása változó előnyújtási arányokat okoz (a fólia mechanikus megnyúlása az anyagfelhasználás csökkentése érdekében) | A kezelők 15–20%-kal több fóliával vonják be a felületet a feszültségveszteség kompenzálására, ami közvetlenül növeli a gyanta beszerzési költségeit. |
| Vegyes terhelés rugalmatlansága | Nem lehet gyorsan beállítani a feszültséget a törékeny és a nehéz SKU-k között | A kényes áruk túlfeldolgozása fóliapazarlást okoz; a hosszú távú szállítmányok alulcsomagolása szállítási károkat és az automatizált szállítószalag-válogatás meghibásodását okozza a későbbi szállítás során. |
A kumulatív hatás egy olyan törékeny működést eredményez, ahol a csomagolási technológia elmarad az átviteli igények mögött. Ha csak a csomagolóanyaggal foglalkozunk, az nem oldja meg a raklapkezelésből eredő mag instabilitását, ami holisztikus integrációs megközelítést tesz szükségessé, amely a forrásnál stabilizálja a rakományt, miközben szabványosítja a fóliafelhordási paramétereket.
🔗 Kapcsolódó : Fedezzen fel további megoldásokat
📈 Rendszerarchitektúra és vezérlési paraméterek
Egy szervohajtású csomagolófej és egy 95°-os hidraulikus hőcserélő párosítva programozható feszültségszabályozást és állandó előnyújtási arányokat biztosít, stabilizálja a heterogén rakományokat, miközben csökkenti a padlófelületet, minimalizálja az anyagfelhasználást és kiküszöböli a manuális beavatkozást, így biztosítva az ismételhető rakomány integritását az összes műszakciklus során.
A rendszertervezés három kalibrált paraméteren alapul, amelyek közvetlenül befolyásolják a működési hatékonyságot:
-
Raklapcserélő dőlésszöge: A 95°-os hidraulikus áthelyezési szög lehetővé teszi a rakomány finom mozgatását csúszás vagy billenés nélkül. A sebességszabályozott hengerek 50 N alá csökkentik a maximális oldalirányú erőket, megakadályozva a rakat elmozdulását és védve a törékeny elektronikai eszközöket vagy az üvegcsomagolásokat.
-
A nyújtófóliázó specifikációi: A szervomotorok 250%-os előnyújtási képességet tesznek lehetővé, ami azt jelenti, hogy a fóliát mechanikusan megnyújtják a felhordás előtt, csökkentve az anyagvastagságra vonatkozó követelményeket. A feszültség 10 N-tól 80 N-ig állítható 1 N-os lépésekben, így biztosítva az állandó tekercselési erőt a rakomány magasságától függetlenül. A fóliaválasztás jellemzően öntött polietilént használ (sima, nagy átlátszóságú fólia, amely a nagy előnyújtásra van optimalizálva) 20–30 mikron vastagságban (1 mikron = 0.001 mm, ami a szúrásállóságot és a szakítószilárdságot határozza meg).
-
Vezérlésintegráció: Mindkét egység PLC-n (programozható logikai vezérlő, egy ipari számítógép, amely automatizálja a gépi műveleteket és tárolja az üzemi adatokat) keresztül szinkronizálódik. A receptek tárolása akár 50 terhelési profilt is támogat, lehetővé téve a műszakvezetők számára, hogy 30 másodpercen belül váltsanak a törékeny üveg és a nehéz acéltartályok között manuális újrakalibrálás nélkül.
A költségvetési alternatívákat mérlegelő létesítmények számára a félautomata forgóasztalos modellek 200%-os előnyújtást kínálnak alacsonyabb tőkeráfordítással, míg a teljesen automatikus rendszerek szállítószalag-integrációt és automatikus fóliaszállítót is tartalmaznak a nagy áteresztőképességű környezetek érdekében. Mindkét konfiguráció megfelel a CE-jelölésnek a gépek biztonsága érdekében, és összhangban van az ISO 2560 (nyújtott fólia vizsgálata) és az ASTM D5457 (raklaprakodási stabilitás) szabványokkal.
🛡️ Üzembe helyezési protokoll és integrációs ütemterv
A standard üzembe helyezés 5–7 munkanapot vesz igénybe a mechanikai beállításhoz, a 380 V-os háromfázisú elektromos integrációhoz és a PLC receptprogramozásához, biztosítva az azonnali üzemkészséget a létesítmény utólagos átalakítása, hosszabb termelési állásidő vagy speciális közműfejlesztések nélkül, lehetővé téve a gyors telepítést a meglévő raktárterületeken.
A megvalósítás egy strukturált telepítési sorrendet követ a termelési zavarok minimalizálása érdekében:
| Fázis | Időtartam: | Műszaki tevékenység |
|---|---|---|
| Helyszín előkészítés | 1 nap | Padlójelölés, teljesítményesés (380V, 3 fázis, 16A), sűrített levegős vezeték 6 bar nyomáson a hidraulikus hőcserélőhöz |
| Mechanikus telepítés | 3 nap | Kirakodni, elhelyezni és szintezni mindkét egységet; csatlakoztatni a szállítószalag szakaszait és a biztonsági fényfüggönyöket. |
| Elektromos és vezérlés | 1.5 nap | PLC kábelezés, HMI konfiguráció és receptfeltöltés 5 szabványos terheléstípushoz |
| Képzés és bevezetés | 0.5 nap | 2 órás kezelői tanfolyam + 1 órás felügyelői képzés; 50 raklap próbaüzeme |
A gépkezelők jellemzően már az első műszakban elsajátítják a szükséges szakértelmet. A PLC receptúrarendszer kiküszöböli a manuális fóliabeállításokat a kezdeti kalibrálás után, csökkentve az átállási hibákat és biztosítva a konzisztens csomagolási mintákat az összes gyártási sorozatban.
🔗 Lásd még : Kapcsolódó felszerelés
⚙️ Teljesítménymutatók és pénzügyi modellezés
Az összesített iparági adatok 14–18 hónapos megtérülési időt mutatnak, amelyet a fóliavastagság 25–35%-os csökkenése, a kárigények 60–75%-os mérséklése és a munkaerő-átcsoportosítás vezérel, bár a pontos megtérülés a helyi áteresztőképességtől, a regionális munkadíjaktól és az aktuális gyantaáraktól függ, ami telephely-specifikus validációt igényel.
Az iparági átlagok kereszthivatkozásaiból származó szemléltető teljesítménymutatók tipikus eredményeket mutatnak be 90 napos működés után:
| Metric | Alapátlag | Megvalósítás utáni összehasonlító értékelés | Változtat |
|---|---|---|---|
| Kártérítési igények (havonta) | 14 esetek | 3.8 esetek | -73% |
| Fóliafelhasználás (kg/1,000 raklap) | 68 kg | 49 kg | -28% |
| Raklapcsere idő (egységenként) | 4.2 min | 1.7 min | -60% |
| Kézsérülések (12 hónapos gördülés) | 5 incidens | 0 incidens | -100% |
| Operátori létszám a csereállomáson | 2 műszakonként | 1 műszakonként | -50% |
A 28%-os fóliacsökkenés közvetlenül az állandó előnyújtásnak köszönhető, amely kiküszöböli a korábban a mechanikai feszültségeltolódás kompenzálásához szükséges túltekerést. A 73%-os károsodáscsökkenés összefüggésben áll a 95°-os hőcserélővel, amely kiküszöböli az oldalirányú erőket a raklapcsere során.
Pénzügyi modellezési megjegyzés: A jelenlegi piaci adatok (2024 harmadik negyedévi állapot szerint) alapján a kombinált rendszerárak 65 000 és 85 000 dollár között mozognak a szervohajtású fóliázók és a 95°-os hőcserélők esetében, beleértve a szállítószalagokat és a telepítést is. Az éves megtakarítás jellemzően 40 000–55 000 dollár, amelyet a károk enyhítése, a fóliahulladék csökkentése és a munkaerő-átcsoportosítás eredményez. A megtérülési idő általában 14–18 hónap közé esik. Az évente kevesebb mint 20 000 raklapot feldolgozó létesítményekben akár 24 hónapig is elhúzódhat a megtérülés, míg a nagy volumenű műveletek (50 000+ raklap) gyakran 12 hónapon belül megtérülnek. A befektetés megtérülése és a megtakarítások modellalapú becslések, amelyek az iparági átlagokból származnak, és nem garantált eredményeket jelentenek; a tényleges teljesítmény a helyi munkaerőárak, a fóliagyanta ára és az adott átviteli mennyiségek alapján változhat.
🛠️ Beszerzési értékelési mátrix
| Tétel | Ajánlott kritériumok | Közvetlen üzleti hatás | Pass / Fail |
|---|---|---|---|
| Rakomány súlya és mérete | A gép kapacitásának ≥ maximális raklapsúly + 20% árrés esetén ellenőrizhető | Megakadályozza a motor túlterhelését és a szerkezeti kifáradást csúcsidőszakokban | ☐ |
| Film típusa | Öntött PE általános használatra; fújt PE éles szélű terhekhez | Az öntött fólia maximalizálja az előnyújtás hatékonyságát; a fúvott fólia szúrásállóságot biztosít az egyenetlen széleknél | ☐ |
| Előnyújtási arány | Minimális 200% javasolt; 250% a filmköltségek csökkentése érdekében | A nagyobb előnyújtás közvetlenül csökkenti a gyantafogyasztást és az anyagbeszerzési költségeket | ☐ |
| Raklapcsere szöge | 90–95 ° gyengéd átvitelhez; kerülje a meredekebb szögeket | Csökkenti az egymásra rakott árukra nehezedő oldalirányú erőket, minimalizálva a szállítási károkat és a biztosítási kárigényeket | ☐ |
| Hűtőlánc-besorolás | Győződjön meg arról, hogy a motorok, tömítések és kenőanyagok alkalmasak a következőkre: -10 ° C vagy alacsonyabb | Megakadályozza a hidraulikafolyadék besűrűsödését és a motor meghibásodását fagypont alatti környezetben | ☐ |
| Receptprofilok | Legalább 10 profil vegyes terhelés rugalmasságáért | Kiküszöböli a manuális újrakalibrálási időt, csökkentve az átállási állásidőt és a kezelői hibákat | ☐ |
| Biztonsági megfelelés | CE jelölés szükséges az EU-ban; ellenőrizze az ANSI/PMMI jelölést Észak-Amerikában | Biztosítja a szabályozásoknak való megfelelést és csökkenti a felelősségnek való kitettséget az auditok során | ☐ |
| Költségvetés (félautomata) | 3,000–15 000 dollár önálló csomagolóanyagért; további 10 000–20 000 dollár cserecsomagért (2024-től) | Összehangolja a tőkekiadásokat az átviteli követelményekkel és a létesítményi korlátokkal | ☐ |
| Költségvetés (teljesen automatikus) | 20 000–150 000 dollár+, az áteresztőképességtől és a szállítószalag-integrációtól függően (2024-es állapot szerint) | Nagy volumenű műveletekkel és automatizált downstream válogatási követelményekkel rendelkező mérlegek | ☐ |
🏗️ Technikai GYIK
K: Hozzáadhatok raklapcserélőt egy meglévő stretchfóliázóhoz?
V: Igen, feltéve, hogy a csomagolóanyag megfelelő alapterülettel rendelkezik, és a szállítószalag magassága megfelel a hőcserélő ürítési szintjének. A PLC szinkronizálása és a biztonsági áramkör fejlesztése további 8,000–15 000 dolláros integrációs költségekkel jár.
K: Milyen vastagságú fóliát használjak hideg tároláshoz?
A: 23–27 mikronos öntött PE Sima felületének és magas előnyújtási kompatibilitásának köszönhetően optimálisan teljesít a legtöbb fagyasztott áruhoz. Éles sarkú vagy kiálló szélű rakományok esetén váltson a fújt PE ugyanabban a mérettartományban a szúrásállóság javítása érdekében. Ellenőrizze a hőmérsékleti értékeket a gyanta szállítójával.
K: Mennyi ideig tart egy új rendszer betanítása?
V: A legtöbb kezelő a következő területen éri el a jártasságot: 2-4 óraA receptalapú PLC-k jelentősen lerövidítik a tanulási görbét azáltal, hogy automatizálják a feszültség- és tekercselési szám beállítását, minimalizálva a manuális beavatkozást és a kalibrációs hibákat.
K: Biztonságos a 95°-os hőcserélő törékeny elektronikai eszközök számára?
V: Igen, ha sebességszabályozott hidraulikával és párnázott tehertámaszokkal van felszerelve. Az oldalirányú erő jellemzően 50 N alatt marad, ami összehasonlítható a szállítószalag finom összeolvadásával. A teljes kihelyezés előtt mindig ellenőrizze mintaterhelésekkel, hogy biztosítsa a kompatibilitást az adott csomagolási konfigurációval.