🛠️ Marco de Normas Técnicas y Cumplimiento
Los sistemas automatizados de embalaje de bobinas de acero deben cumplir con especificaciones de producto, directivas de maquinaria y estándares de manipulación de materiales que se superponen para garantizar la estabilidad de la carga, la seguridad del operario y la aptitud para la exportación. El cumplimiento se logra mediante la estricta adhesión a la norma ISO 1496-1:2013 para tolerancias de bobinas, ASTM A572/A572M-18 para protocolos de corrosión específicos de aleación y el marcado CE según el Reglamento de Maquinaria 2023/1230 de la UE para enclavamientos de seguridad integrados.
El entorno normativo para la manipulación de bobinas de gran calibre no se basa en una única certificación de embalaje. En cambio, los ingenieros de planta deben alinear el rendimiento del equipo con la norma ISO 1496-1:2013, que rige las condiciones técnicas de entrega, las tolerancias dimensionales y los requisitos de protección de la superficie para las bobinas de acero. Esta norma dicta directamente la geometría de colocación de las correas y la densidad de cobertura de la envoltura, asegurando que las configuraciones de flejado circunferencial y radial mantengan la integridad estructural durante las cargas de transporte dinámicas. Simultáneamente, la norma ASTM A572/A572M-18 establece las propiedades metalúrgicas básicas para aceros de baja aleación de alta resistencia, lo que indirectamente exige tasas específicas de aplicación de inhibidores de corrosión por vapor (VCI) y espesores de protectores de borde para prevenir la propagación de microfracturas durante la exposición a la humedad. La seguridad de la maquinaria se rige por los protocolos de marcado CE, que requieren compatibilidad electromagnética (CEM) armonizada y circuitos de parada de emergencia validados según el nivel de rendimiento D o superior de la norma ISO 13849-1. Los gerentes de planta deben reconocer que la norma ISO 1496-1:2013 funciona estrictamente como una especificación de producto, no como una certificación de máquina; Por lo tanto, la verificación del cumplimiento se basa en las declaraciones de conformidad de los proveedores, en lugar de en auditorías ISO de terceros.
| Norma/Directiva | Alcance técnico | Aplicación de línea de envasado |
|---|---|---|
| ISO-1496 1: 2013 | Masa de la bobina, tolerancias dimensionales, estado de la superficie | Define el espaciado circunferencial/radial de las correas y los mínimos de superposición de envoltura. |
| ASTM A572 / A572M-18 | Propiedades del acero estructural de baja aleación y alta resistencia | Determina los índices de permeabilidad de la película VCI y las especificaciones de amortiguación del tejido recubierto. |
| Marcado CE (UE 2023/1230) | Seguridad de la maquinaria, compatibilidad electromagnética (CEM), límites de emisión de ruido | Requiere protección controlada por PLC, circuitos de parada de emergencia de doble canal y validación ISO 13849-1 PL d. |
| ISO 1496-1:2013 Anexo A | Condiciones de manipulación y almacenamiento | Establece parámetros de tensión de referencia para evitar el efecto telescópico y los daños en los bordes. |
🏗️ Configuración del sistema y parámetros operativos
Las arquitecturas de flejado de precisión y envoltura multicapa eliminan las variables de manipulación manual mediante el uso de un control de tensión de circuito cerrado y la aplicación automatizada de la película, lo que mitiga directamente los daños en las bobinas, reduce la pérdida de producto y estandariza la estabilidad de la carga en diferentes rutas de transporte, al tiempo que garantiza tiempos de ciclo repetibles.
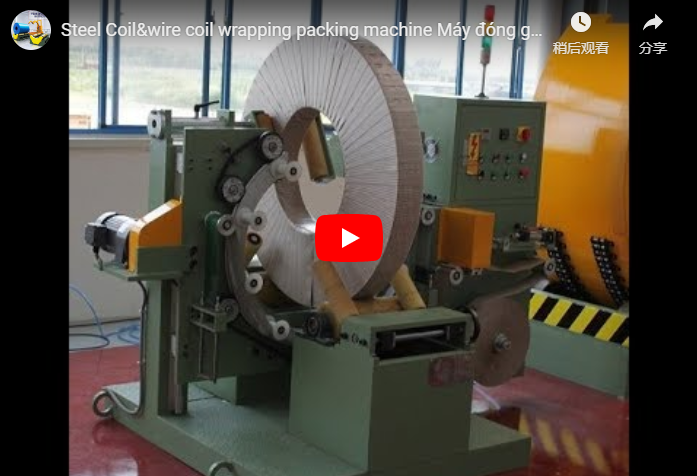
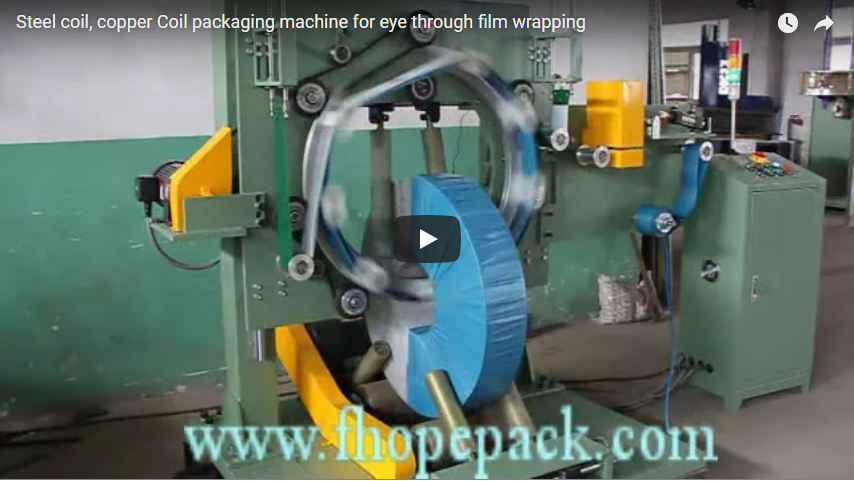
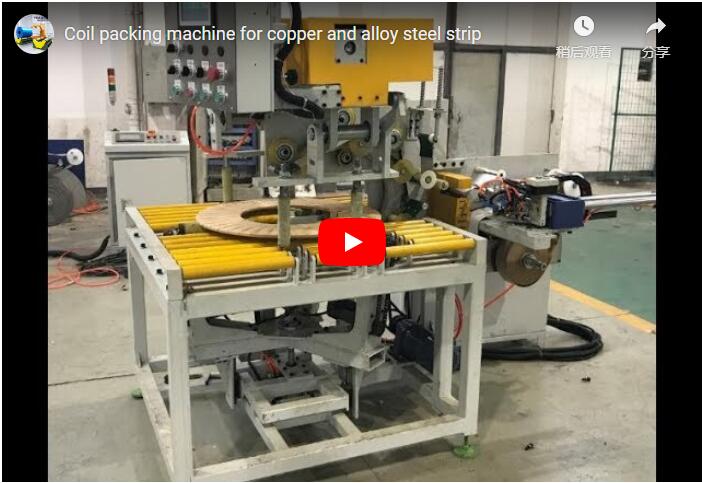
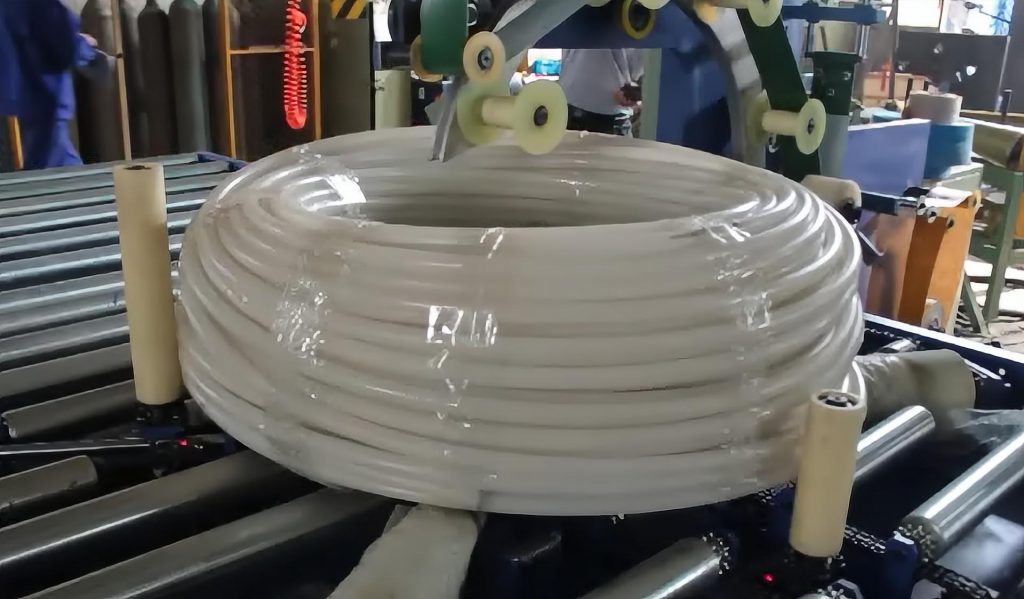
Las modernas líneas de embalaje automatizadas emplean dos funciones mecánicas principales: flejado y envoltura, cada una regida por estrictos parámetros operativos. Los sistemas de flejado aseguran bobinas pesadas mediante bandas de acero de alta tensión o de plástico de ingeniería, aplicadas circunferencialmente alrededor del cuerpo de la bobina o radialmente a través del ojo central. El número de capas de flejado se calcula dinámicamente en función del peso de la bobina y la duración prevista del transporte; las estimaciones del sector sugieren de 3 a 6 flejes radiales para cargas superiores a 2 toneladas para evitar el efecto telescópico. El control de la tensión es el punto crítico de fallo; los tensores hidráulicos o neumáticos deben mantener una repetibilidad de ±5 % para evitar la rotura del fleje o la indentación de la superficie de la bobina. Los sistemas de envoltura complementan esto mediante la aplicación de film estirable multicapa, papeles VCI y protectores de bordes reforzados. Estos materiales proporcionan protección contra la abrasión, barreras contra la humedad y resistencia a la corrosión adaptadas a los perfiles de humedad de la fábrica. Las envolvedoras orbitales y de ojo se sincronizan con la indexación de la cinta transportadora para mantener una tensión y superposición de film uniformes, requiriendo normalmente una superposición mínima del 50 % para un sellado ambiental completo. Cuando se integran en un flujo de producción continuo, estos sistemas reemplazan el juicio subjetivo del operador con secuencias de controladores lógicos programables (PLC), lo que garantiza una integridad de la carga repetible independientemente del cambio de turno o la rotación de personal.
🔗 Relacionado : Explora más soluciones
📈 Modelado financiero y flujos de trabajo de mantenimiento
La inversión de capital para la infraestructura automatizada de empaquetado de bobinas oscila entre 10,000 y más de 50,000 dólares para unidades de flejado específicas y entre 20,000 y más de 100,000 dólares para estaciones de envoltura orbitales o VCI integradas, con precios que generalmente incluyen la integración mecánica, la puesta en marcha eléctrica y la formación básica del operador.
La arquitectura financiera de las líneas de empaquetado automatizadas requiere un modelado de ROI riguroso que tenga en cuenta el desplazamiento de mano de obra, la reducción de daños y los costos generales de mantenimiento. Las estimaciones de la industria indican que las líneas totalmente automatizadas que procesan de 50 a 80 bobinas por turno reducen los costos laborales unitarios entre un 60 % y un 70 % y disminuyen las devoluciones relacionadas con daños entre un 40 % y un 50 %, lo que eleva directamente la Eficiencia General de los Equipos (OEE). Estas métricas se derivan de los parámetros de referencia típicos de fabricación en Norteamérica y la UE; los ahorros reales deben verificarse con las estructuras salariales específicas de cada planta y los datos históricos de desperdicio. Los flujos de trabajo de mantenimiento deben estar explícitamente vinculados a la programación de turnos para evitar tiempos de inactividad no planificados. Los tensores y dispensadores de película controlados por PLC requieren una calibración programada cada 6 meses o después de 10 000 ciclos operativos. Los componentes de desgaste, incluidos los sellos del cabezal de flejado, las cuchillas de corte de película y los rodillos guía orbitales, generalmente requieren reemplazo cada 5 a 8 años, con costos de componentes estimados que oscilan entre $3,000 y $8,000 por estación. El gasto anual en mantenimiento suele oscilar entre el 5 % y el 8 % de la inversión inicial. Para mitigar el riesgo de tiempo de inactividad, las instalaciones deben implementar protocolos de mantenimiento predictivo que comparen los registros de fallos del PLC con los programas de producción, asegurando que el inventario de repuestos se ajuste a los periodos de máxima actividad. El tiempo de inactividad no planificado debido a fallos del PLC o del tensor suele representar entre el 2 % y el 4 % del total de horas de turno; la implementación de un contrato de repuestos y un programa de mantenimiento predictivo reduce este porcentaje a menos del 1 %. Las auditorías de cumplimiento también deben sincronizarse con estos ciclos de mantenimiento, ya que los registros de calibración documentados respaldan directamente los archivos técnicos CE y la verificación de las condiciones de entrega según la norma ISO 1496-1:2013.
🛡️ Validación de adquisiciones y gestión del ciclo de vida
La evaluación de proveedores debe priorizar la repetibilidad de la tensión en circuito cerrado, la compatibilidad de los materiales VCI y la validación de seguridad según la norma ISO 13849-1 PL d, mientras que la planificación del ciclo de vida debe distinguir entre la modernización parcial y la sustitución completa de la línea en función de la antigüedad de la infraestructura existente, los requisitos de rendimiento y las limitaciones de la programación de turnos.
Las decisiones de adquisición de equipos para el embalaje de bobinas requieren una estricta validación técnica con respecto a las bases operativas. Los compradores deben solicitar evidencia documentada de que los cabezales de flejado alcanzan una repetibilidad de tensión de ±5 % bajo condiciones de carga variables y que las envolvedoras orbitales mantienen una tensión de película constante en diferentes diámetros de bobina. La compatibilidad de la película VCI debe verificarse con respecto a los puntos de referencia de corrosión ASTM A572/A572M-18, asegurando que las tasas de permeabilidad coincidan con la humedad de almacenamiento local. La arquitectura de seguridad debe cumplir con los requisitos de marcado CE, específicamente la validación ISO 13849-1 PL d para todos los circuitos de protección enclavados y de parada de emergencia. Para las instalaciones que consideran la modernización de líneas manuales antiguas, la automatización parcial, como la adición de transportadores controlados por PLC o flejadoras de una sola estación, puede costar entre el 60 % y el 80 % de una nueva línea integrada. Sin embargo, la modernización de estaciones de flejado radial y envoltura de ojo sincronizada a menudo compromete el tiempo de ciclo y la consistencia de la tensión. El análisis del ciclo de vida generalmente favorece el reemplazo completo de la línea cuando la infraestructura existente supera los 8 años de servicio, particularmente si el sistema actual carece de capacidades de expansión modular. Las empresas que planifiquen instalaciones posteriores a 2026 también deben verificar el cumplimiento del Reglamento de Maquinaria de la UE 2023/1230, que introduce requisitos más estrictos de ciberseguridad y validación de software para sistemas de control automatizados. La implementación práctica requiere programar inspecciones previas al cumplimiento entre 12 y 18 meses antes de las fechas de puesta en marcha previstas, lo que permite disponer de tiempo suficiente para la documentación técnica, la formación de los operarios y la integración de los horarios de trabajo.
🔗 Ver también : Equipos relacionados
⚙️ Preguntas frecuentes técnicas y directrices de implementación
Los sistemas automatizados de empaquetado de bobinas operan dentro de límites técnicos definidos que requieren calibración periódica, verificación documentada del cumplimiento y planificación estratégica del ciclo de vida para mantener la estabilidad de la carga, el cumplimiento normativo y la eficiencia operativa en entornos de producción de varios turnos, al tiempo que se minimiza sistemáticamente el tiempo de inactividad no planificado.
P: ¿La norma ISO 1496-1:2013 exige la certificación por parte de terceros para la maquinaria de envasado?
R: No. La norma ISO 1496-1:2013 es una especificación de producto que rige las dimensiones, las tolerancias de masa y las condiciones de protección superficial de las bobinas de acero. No exige la certificación de la maquinaria. Sin embargo, los principales proveedores de acero para la industria automotriz y de la construcción suelen requerir una declaración de conformidad del proveedor para verificar que los parámetros de embalaje se ajusten a las condiciones de entrega.
P: ¿Cuál es la vida útil de una línea automatizada de empaquetado de bobinas?
A: En condiciones de funcionamiento estándar (8-16 horas al día, 5 días a la semana), los componentes estructurales y mecánicos suelen tener una vida útil de 10 a 15 años. Los elementos sometidos a mayor desgaste, como las juntas de las correas, los mecanismos de corte de película y las correas de transmisión orbitales, requieren reemplazo cada 5 a 8 años. La vida útil real depende en gran medida del cumplimiento del mantenimiento y de los factores ambientales.
P: ¿Cómo deben gestionar las instalaciones la documentación de cumplimiento para los envíos de exportación?
A: Los envíos de exportación requieren una Declaración de Conformidad CE y un expediente técnico completo que se mantenga en las instalaciones. Esta documentación debe incluir informes de validación de seguridad de PLC, registros de calibración de tensión y hojas de datos de seguridad de materiales para películas VCI y protectores de bordes. El incumplimiento puede ocasionar retrasos en la aduana o sanciones de vigilancia del mercado, que según estimaciones del sector, podrían alcanzar hasta el 4 % de los ingresos anuales destinados a la UE en caso de infracciones reiteradas.
P: ¿Cuál es la frecuencia de calibración recomendada para los sistemas de tensión de flejado?
A: La calibración de la tensión debe realizarse cada 6 meses o después de 10 000 ciclos operativos, lo que ocurra primero. Las instalaciones deben utilizar tensiómetros portátiles calibrados según la norma ISO 17025 y registrar los resultados directamente en el sistema de gestión de mantenimiento (CMMS) para que coincidan con la programación de turnos y los flujos de trabajo de mantenimiento predictivo.