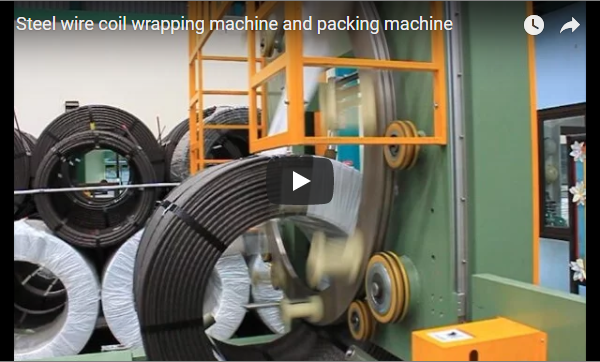
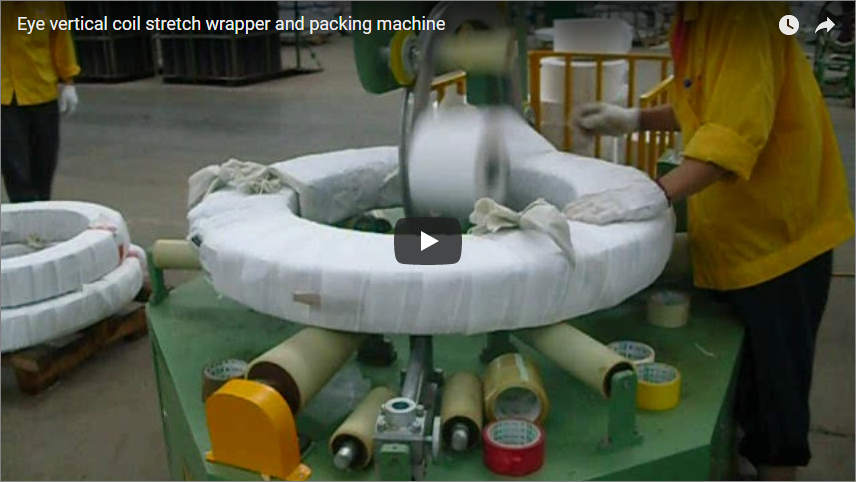
Resumen ejecutivo La máquina de bobinado horizontal FPC-300 está diseñada para bobinas de cobre cortadas, bobinas de latón y bobinas de acero aleado de precisión, enrolladas en posición plana, con orientación vertical. El soporte directo de bobinas estrechas sobre rodillos motorizados revestidos de poliuretano evita daños en los bordes, deformaciones y telescopización axial causadas por la gravedad en sistemas de soporte de canto. Diseñada para líneas de procesamiento de flejes industriales, la FPC-300 procesa bobinas con pesos de 10 a 1,000 kg y anchos de 10 a 300 mm, con una diferencia máxima de sección transversal radial (OD – ID) inferior a 600 mm. Los transportadores de rodillos de entrada y salida integrados permiten una rápida adaptación en línea a operaciones continuas de corte, flejado y embalaje.
Índice
- Cómo funciona el ajuste horizontal
- ¿Por qué horizontal para la tira?
- ¿Tu bobina encaja?
- Tiempo de envoltura y salida
- Materiales y superposición
- Modernización de una línea
- Servicios públicos y seguridad
- Lista de verificación de selección
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo funciona el ajuste horizontal
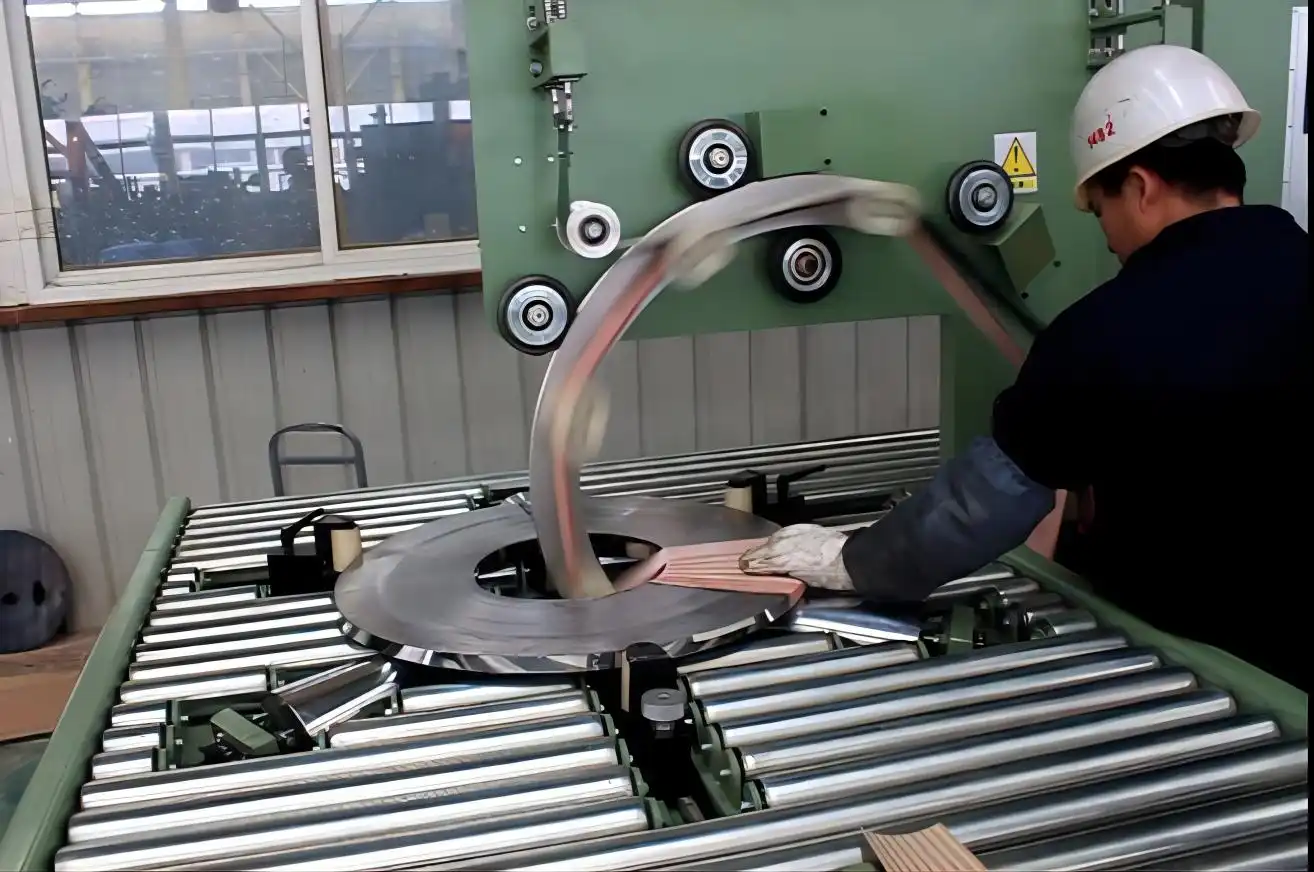
La bobina descansa horizontalmente (con el ojo apuntando hacia arriba) sobre rodillos transportadores sincronizados accionados por motor. Un anillo orbital giratorio en forma de C impulsa el carro del material de embalaje a través del ojo abierto de la bobina, dispensando material protector alrededor de la sección transversal (diámetro exterior, caras laterales superior e inferior, y diámetro interior).
A medida que el anillo gira dentro del orificio, los rodillos inferiores hacen girar simultáneamente la bobina de la tira alrededor de su eje vertical. Este movimiento combinado aplica una envoltura espiral superpuesta a lo largo de toda la circunferencia. Un freno de fricción integrado en el carro de material mantiene una tensión continua y ajustable de la banda (15–45 N) para asegurar firmemente el paquete sin que se curven los bordes.
¿Por qué horizontal para la tira?
Las bobinas de tira de ranura estrecha (relación ancho-diámetro < 0.25) carecen de rigidez estructural lateral. Cuando se colocan verticalmente sobre sus diámetros exteriores (horizontal), todo el peso se concentra en una estrecha zona de contacto tangencial. Esta carga desigual provoca:
- Abolladuras permanentes en los bordes y deformación por rebabas en aleaciones blandas (cobre C1100, bronce fosforoso).
- Telescopaje central y desplazamiento de capas durante la rotación.
- Riesgos de vuelco durante el traslado.
Al apoyar la bobina plana sobre su cara (con la cara hacia arriba), el peso estático se distribuye uniformemente sobre la bancada de rodillos. El material se enrolla sin esfuerzo cortante radial, manteniendo la integridad de la bobina y un enrollado exterior ajustado.
¿Tu bobina encaja?
El perfil de la bobina debe dejar espacio libre para el diámetro interior del anillo orbital, el perímetro del carro de material y los límites de ancho del transportador:
| Parámetro | Envolvente de diseño FPC-300 |
|---|---|
| Capacidad de peso de la bobina | 10-1,000 kg |
| Ancho de la bobina de tira (W) | 10 – 300 mm |
| Diámetro exterior de la bobina (DE) | 700 – 1,200 mm |
| Diámetro interior de la bobina (DI) | 400 – 900 mm |
| Restricción de pared radial (diámetro exterior – diámetro interior) | < 600 mm (pared radial ≤ 300 mm) |
La condición del espesor radial de la pared determina la holgura a través de la garganta del anillo:
Radial Wall = (OD - ID) / 2 < 300 mm
Si una bobina tiene un diámetro exterior de 1,200 mm y un diámetro interior de 500 mm, la diferencia es de 700 mm (pared = 350 mm). Aunque tanto el diámetro exterior como el interior se encuentran dentro del rango permitido individualmente, la sección transversal interferirá con el recorrido del dispensador de material dentro del anillo.
| Bobina de ejemplo | Diámetro exterior (DE) | Diámetro interior (DI) | OD – ID | Evaluación de ajuste |
|---|---|---|---|---|
| Bobina A | 1,000 mm | 508 mm | 492 mm | Pasó (Pared = 246 mm ≤ 300 mm) |
| Bobina B | 1,200 mm | 500 mm | 700 mm | No pasó (Pared = 350 mm > límite de 300 mm) |
| Bobina C | 800 mm | 400 mm | 400 mm | Pasó (Pared = 200 mm ≤ 300 mm) |
Tiempo de envoltura y salida
Los tiempos de ciclo dependen del perímetro de la bobina, las velocidades de rotación y el porcentaje de solapamiento de la película requerido. La siguiente tabla muestra las tasas de producción con un margen de indexación de la cinta transportadora de 10 segundos:
| Fase del proceso | Bobina de luz de alta velocidad | Bobina pesada/densa |
|---|---|---|
| Ciclo de envoltura orbital | 35 s | 50 s |
| Transferencia de entrada y salida | 10 s | 10 s |
| Tiempo total de ciclo por bobina | 45 s | 60 s |
| Rendimiento bruto (bobinas/hora) | 80 bobinas/hora | 60 bobinas/hora |
| Accionamiento cinemático | Especificación |
|---|---|
| Velocidad de rotación del anillo | 5–100 r/min (controlado por inversor) |
| Velocidad lineal del rodillo | 2-4 m/min |
| Ajuste de superposición | Programable del 10% al 90%. |
Nota: La producción neta tiene en cuenta la reposición programada de rollos (2-3 minutos por cambio).
Materiales y superposición
El carro orbital admite diversos materiales de embalaje industrial en función de la sensibilidad de la superficie y los requisitos de protección contra la humedad:
| Parámetro | Especificación FPC-300 |
|---|---|
| Materiales de embalaje | Papel crepé VCI, cinta de PP tejida, película estirable de LLDPE |
| Diámetro del núcleo del rollo | Estándar de 50 mm (2.0 pulg.) o 76 mm (3.0 pulg.) |
| Ancho de rollo | 90 – 120 mm |
| Diámetro exterior del rollo de material | Máximo 200 mm (limitado por el diámetro interior mínimo de la bobina) |
| Control de tensión de la película | Embrague mecánico / freno de resorte ajustable (15–45 N) |
Para evitar la abrasión superficial en cobre o latón con acabado pulido espejo, el anillo gira sobre ruedas de fricción de poliuretano de alta calidad. Los rodillos transportadores están vulcanizados con caucho de nitrilo industrial de 5 mm (Shore A 75). El ajuste de altura del anillo (mediante volante manual o tornillo motorizado) centra la garganta del anillo según la altura de la bobina.
Modernización de una línea
El FPC-300 está configurado para su integración modular en las celdas de empaquetado de bobinas ranuradas existentes entre el sistema de descenso/ascenso y el apilador paletizador:
- Coincidencia de altura: La altura estándar de la parte superior del rodillo (TOR) de la cinta transportadora es de 650 a 850 mm, y se puede ajustar en campo mediante almohadillas de nivelación de alta resistencia (±50 mm).
- Controlar el saludo: Los contactos secos, Profinet o Ethernet/IP permiten el enclavamiento directo con las plataformas giratorias de entrega de bobinas aguas arriba y las líneas de flejado aguas abajo.
- Opciones de automatización:
- Pinza y corte neumático de cola: Sujeta y engancha automáticamente la película al final de la espiral de envoltura.
- Unidad de cinta circunferencial OD: Aplica una banda adhesiva alrededor del diámetro exterior de la bobina terminada para asegurar los extremos del material sin contacto térmico.
Servicios públicos y seguridad
| Parámetro | Requisito operativo |
|---|---|
| Fuente de alimentación | 380 V CA, trifásico, 50/60 Hz (220 V / 480 V opcional) |
| Potencia instalada | ~2.5 kW (Motor del anillo: 1.5 kW; Accionamiento del rodillo: 0.75 kW) |
| El aire comprimido | 0.5–0.7 MPa (5–7 bar), aire seco filtrado, ~120 NL/min |
| Hardware del PLC | PLC Siemens S7-1200 o Delta con HMI a color de 7 pulgadas |
El cumplimiento de las normas de seguridad se ajusta a los estándares internacionales de maquinaria:
- Evaluación de riesgos: Diseñado conforme a los principios de seguridad de la maquinaria ISO 12100:2010.
- Código de maquinaria de envasado: Cumple con las normas de seguridad EN 415-10:2014.
- Protección del operador: Cortinas de luz de seguridad óptica de doble categoría 4 en la entrada/salida de la cinta transportadora; circuito de parada de emergencia con reinicio por relé de seguridad; puertas de acceso con enclavamiento al carro anular.
Lista de verificación para la selección de un envolvedor de bobinas en tira
- Rango de tamaño de la bobina: Diámetro exterior mín./máx. (700–1,200 mm), diámetro interior (400–900 mm), ancho (10–300 mm).
- Sección transversal máxima: Compruebe si
(OD - ID) / 2 ≤ 300 mm. - Espectro de peso de la bobina: Carga útil mínima/máxima entre 10 y 1,000 kg.
- Preferencia de material: película de LLDPE, papel normal o envoltura anticorrosión VCI.
- Elevación aguas arriba/aguas abajo: altura del rodillo (TOR) y velocidad de la línea transportadora.
- Productividad objetivo: Cantidad de bobinas requerida por hora y por turno.
Preguntas frecuentes sobre ingeniería
P: ¿Por qué enrollar las bobinas de tiras metálicas estrechas horizontalmente en lugar de verticalmente? R: Una bobina estrecha vertical descansa sobre su borde, lo que conlleva el riesgo de deslizamiento axial (telescopaje) y abolladura del borde. Una cinta transportadora horizontal soporta toda la superficie plana, preservando la geometría del borde de la tira.
P: ¿Cuál es el límite geométrico crítico para el FPC-300?
A: Más allá del diámetro exterior absoluto (1,200 mm) y el diámetro interior (400 mm), el espesor de pared radial de la bobina (OD - ID) / 2 No debe exceder los 300 mm. Este espacio libre es necesario para que el carro de la película pase libremente a través del ojo de la bobina.
P: ¿Cuál es el tiempo típico del ciclo de bobinado? R: El bobinado puro tarda de 35 a 50 segundos, dependiendo del diámetro exterior y la relación de solapamiento. El tiempo total del ciclo, incluyendo la indexación, es de aproximadamente 45 a 60 segundos (60-80 bobinas/hora).
P: ¿La máquina requiere anclajes de cimentación específicos? R: No se requieren fosos de hormigón especiales. La máquina utiliza una base rígida de acero estructural soldado con almohadillas de nivelación ajustables que amortiguan las vibraciones.
P: ¿Se pueden combinar varios materiales de envoltura en una sola pasada? R: Sí. Los dispensadores de doble etapa permiten la aplicación simultánea o secuencial de papel VCI para la inhibición de la corrosión, seguido de film estirable para un sellado externo hermético.
El próximo paso
- Envíe las especificaciones de la bobina: Envíe la distribución del tamaño de su bobina (diámetro exterior, diámetro interior, ancho, masa) y el tiempo de ciclo objetivo a info@fhopepack.com.
- Revisar el diseño personalizado de GA: Reciba un plano de distribución en 2D y un presupuesto técnico en un plazo de 48 horas.
- Auditoría de integración de línea: Coordínate con nuestro equipo de ingeniería de empaquetado para alinear las cintas transportadoras anteriores, las conexiones eléctricas y las conexiones neumáticas.
Lectura relacionada
- Descripción técnica del enrollador de bobinas de cobre FPC-300
- Línea automática de empaquetado de bobinas de tiras de cobre con etiquetado y apilamiento.
- Sistemas de embalaje y descenso de bobinas de acero cortadas
- Maquinaria para el empaquetado y la contracción de bobinas de tubos de cobre
Fuentes
- Datos de ingeniería del equipo: Envolvedora de bobinas horizontal FPC-300
- Normas de seguridad y maquinaria: Evaluación de riesgos según la norma ISO 12100:2010 & EN 415-10:2014 Seguridad en máquinas de envasado
Última revisión: 04/10/2026