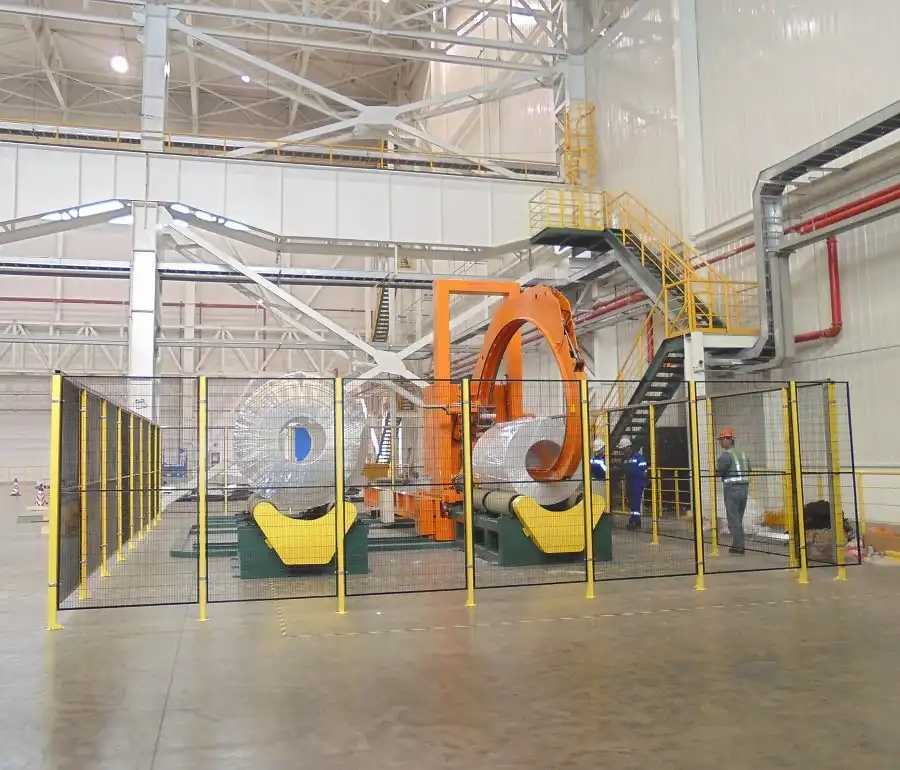
Resumen ejecutivo Nuestra máquina envolvedora maestra coloca bobinas pesadas de acero o metales no ferrosos en estaciones de rodillos bloqueadores motorizados dobles, mientras que los lanzadores en un anillo orbital se desplazan a través del ojo de la bobina. Los lanzadores transportan dos o tres rollos de material simultáneamente, lo que permite aplicar una envoltura protectora interna (papel crepé o película VCI) y una barrera protectora externa (película estirable o HDPE tejido) en una sola pasada automatizada. Nuestra plataforma de envoltura de bobinas de acero inoxidable admite bobinas de 1,000 a 12 500 kg, mientras que nuestra envolvedora de bobinas de acero laminado en frío de alta resistencia admite cargas útiles de hasta 30 000 kg.
Índice
- Cómo funciona el bobinado maestro
- capas de papel y película
- ¿Qué diseño se ajusta a tu bobina?
- Planificar envolturas y materiales
- Funciones de automatización
- Servicios públicos y seguridad
- Lista de verificación de selección
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo funciona el bobinado maestro
La bobina maestra descansa horizontalmente sobre dos estaciones de rodillos bloqueadores de alta resistencia recubiertas de poliuretano. El anillo de envoltura orbital establece una trayectoria radial abierta a través del orificio de la bobina. Unos rodillos de embalaje independientes y de alta velocidad se desplazan a lo largo de la circunferencia del anillo, aplicando el material protector en el diámetro exterior (DE), en ambas caras laterales y a través del diámetro interior (DI) en un movimiento continuo.
Simultáneamente, los rodillos bloqueadores hacen girar la bobina alrededor de su eje horizontal a una velocidad superficial controlada. Esta rotación sincronizada de doble eje provoca que cada banda de material sucesiva se superponga uniformemente a la capa anterior a lo largo de todo el perímetro de la bobina.
El operador introduce los parámetros clave en la interfaz hombre-máquina (HMI): diámetro exterior de la bobina, diámetro interior del orificio y ancho axial. Los algoritmos PLC integrados calculan automáticamente la velocidad orbital del carro, la velocidad de rotación del rodillo y el desplazamiento axial del anillo. La base de la máquina se desplaza transversalmente sobre guías lineales, mientras que un mástil vertical motorizado centra la abertura del anillo con precisión sobre el eje central del ojo de la bobina.
capas de papel y película
Las bobinas maestras en tránsito y transporte marítimo requieren protección contra la abrasión mecánica, la entrada de humedad y la oxidación superficial. Nuestros sistemas de transporte pueden equiparse con mandriles de doble o triple rodillo para aplicar embalajes compuestos multicapa en un solo ciclo operativo.
| Capa | Material típico | Trabajos |
|---|---|---|
| Interior | Papel crepé neutro o película VCI | Previene la oxidación de la superficie y neutraliza la condensación de vapor. |
| Exterior | Film estirable de LLDPE o film tejido opaco de PE/PP | Sella contra la humedad ambiental, el polvo y los arañazos mecánicos. |
En el sistema de bobina maestra de acero inoxidable, el material de embalaje suele consistir en una película estirable transparente combinada con una capa protectora exterior opaca. Los núcleos de los rollos de material estándar tienen 76 mm (3 pulgadas), con diámetros exteriores de entre 100 mm y 250 mm y anchos de entre 200 mm y 250 mm. Los frenos de tensión mecánicos y electromagnéticos evitan que la película se estreche o se arrugue durante el desplazamiento a alta velocidad, manteniendo una fuerza de sujeción uniforme en todas las esquinas de la bobina.
¿Qué diseño se ajusta a tu bobina?
La selección depende principalmente del peso máximo de la bobina, la holgura del orificio interior y el rendimiento de la línea de producción.
| Parámetro | bobinadora maestra de acero inoxidable | Bobina maestra laminada en frío |
|---|---|---|
| Ancho de la bobina | 500 – 1,800 mm | 800 – 2,000 mm |
| bobina de OD | 800 – 2,000 mm | 1,000 – 2,100 mm |
| DIÁMETRO INTERIOR DE LA BOBINA | 500 – 600 mm | 610 – 760 mm |
| Peso de la bobina | 1,000-12,500 kg | 2,000-30,000 kg |
| Velocidad del transbordador | Aprox. 2–3 m/s | Aprox. 2–3 m/s |
| Rango de superposición de la película | 20–90% (variable) | 20–90% (variable) |
Regla principal de selección de ingeniería: las bobinas con un diámetro interno de 610 mm o superior, o con una masa total superior a 12 500 kg, requieren el chasis reforzado laminado en frío. La sección transversal final del anillo y los perfiles de holgura del mecanismo de alimentación se validan con respecto a los rangos de bobinas del cliente durante la revisión de ingeniería mecánica.
Planificar envolturas y materiales
El porcentaje de solapamiento se calcula en el diámetro exterior (DE), donde la distancia lineal entre los pasos de envoltura sucesivos es mayor.
Cálculo de línea base de ejemplo:
- Diámetro exterior de la bobina = 1,800 mm
- Diámetro interior de la bobina = 600 mm
- Ancho de la bobina = 1,200 mm
- Ancho de la película = 250 mm
- Superposición de OD programada = 50%
| Paso | Fórmula de cálculo | Resultado de ingeniería |
|---|---|---|
| Lanzamiento anticipado por envoltura en OD | 250 mm × (1 – 0.50) | 125 mm |
| Envolturas necesarias por capa individual | (π × 1,800 mm) ÷ 125 mm | Aproximadamente 46 envolturas |
| Perímetro de la bobina en sección transversal | 2 × [Ancho + (DE – DI) ÷ 2] = 2 × [1,200 + 600] | 3.60 m por vuelta |
| Longitud total de desembolso de película por capa | 46 vueltas × 3.60 m | Aprox. 165.6 m |
Nota sobre el consumo: El estiramiento de la película reduce la cantidad real de película extraída del carrete (ahorro de entre el 15 % y el 40 %, según la configuración del preestiramiento), mientras que los refuerzos en los extremos inicial y final añaden una longitud nominal. Las pruebas de fábrica confirman el consumo exacto de material.
Funciones de automatización
| Elemento | Especificación de ingeniería |
|---|---|
| Sistema de control | PLC Siemens o Allen-Bradley con HMI táctil a color |
| Modos de funcionamiento | Ciclo totalmente automático y modo de ajuste/preparación manual. |
| Configuración del transbordador | Identificación de la bobina de cruce de vía contrapesada de doble lanzadera |
| Ejes de posicionamiento | Accionamiento longitudinal motorizado del carro con sensores de posición láser/fotoeléctricos. |
| Seguimiento de altitud | Columna vertical motorizada que ajusta la altura del anillo para que coincida con el diámetro exterior de la bobina objetivo. |
| Gestión cinematográfica | Sujeción, corte y limpieza neumática de la película al finalizar el ciclo. |
| Control de superposición | Sincronización de rodillos frente a sincronización de anillo controlada por inversor de circuito cerrado |
| Posicionamiento en casa | Orientación automática de inicio y estacionamiento |
Servicios públicos y seguridad
| Utilidad | Plataforma de diseño de acero inoxidable | Plataforma de diseño laminado en frío |
|---|---|---|
| Potencia instalada | Aprox. 12 kW | Aprox. 15 kW |
| Conexión eléctrica | 380–480 V, trifásico, 5 hilos, 50/60 Hz | 380–480 V, trifásico, 5 hilos, 50/60 Hz |
| Presión de funcionamiento hidráulica | 140 bar (elevador/empujador de bobina opcional) | Especificado según el diseño de la planta. |
| Suministro neumático | 0.4–0.5 MPa (4–5 bar de aire limpio y seco) | 0.4–0.5 MPa (4–5 bar de aire limpio y seco) |
Las instalaciones de laminado en frío de alta resistencia se integran con sistemas hidráulicos de fábrica o gatos de tornillo totalmente eléctricos, según el diseño de los transportadores posteriores. Las características de seguridad de la maquinaria incluyen vallado perimetral con enclavamiento, circuitos de parada de emergencia con clasificación de categoría, perfiles de aceleración de arranque y parada suaves para evitar el deslizamiento de la bobina y alarmas automáticas de diagnóstico de fallos. Los sistemas destinados a plantas de la Unión Europea cumplen plenamente con las normas de reducción de riesgos ISO 12100 y los requisitos de seguridad EN 415-10 para máquinas de embalaje.
Lista de verificación para la selección de un maestro enrollador de bobinas
- Dimensiones completas de la bobina: Diámetro exterior mínimo y máximo, diámetro interior, ancho y peso bruto.
- Materiales de protección necesarios: película VCI, LLDPE estándar, HDPE tejido o papel crepé.
- Número de capas por receta de envasado: Capa simple, doble capa o bordes reforzados.
- Interfaz para la manipulación de materiales: Grúa puente con gancho en C, carro para bobinas o transportador de viga móvil.
- Capacidad de envasado: Tiempo de ciclo objetivo y bobinas por hora/turno.
- Servicios de la planta: Voltaje de la planta, caudal de aire comprimido y capacidad de carga del piso.
Preguntas frecuentes sobre ingeniería
P: ¿Puede la máquina aplicar papel y film estirable simultáneamente? R: Sí. Los lanzaderas de anillos multihusillo pueden sostener dos o tres rollos simultáneamente, colocando la barrera interna de VCI/papel y la película de contención estirable externa en un solo ciclo orbital.
P: ¿Cuál es la capacidad de carga máxima para esta serie de equipos? R: La envolvedora de bobinas de acero inoxidable tiene una capacidad nominal de hasta 12,500 kg, mientras que la envolvedora de bobinas reforzadas laminadas en frío soporta cargas útiles de hasta 30,000 kg.
P: ¿Qué diámetros interiores (DI) son compatibles? R: Los perfiles de guía estándar se adaptan a DI de 500–600 mm en sistemas de acero inoxidable y a DI de 610–760 mm en sistemas de acero laminado en frío. Hay guías de perfil bajo personalizadas disponibles para DI no estándar.
P: ¿Cómo se calcula el consumo de film estirable? R: El desembolso depende del perímetro de la sección transversal de la bobina, el porcentaje de solapamiento del diámetro exterior y la relación de preestiramiento. Una bobina de 1,800 mm de diámetro exterior con un 50 % de solapamiento requiere aproximadamente 46 vueltas y 165.6 m de material desembolso relajado por capa.
P: ¿Es necesario que el operador calibre manualmente la altura del anillo y la velocidad de los rodillos? R: No. Una vez que se seleccionan el ancho de la bobina, el diámetro exterior (DE) y el diámetro interior (DI) mediante una receta o se introducen a través del lector de código de barras/HMI, el PLC calcula automáticamente la velocidad óptima de los rodillos, el paso de solapamiento y la altura del centro del anillo.
El próximo paso
Para dimensionar un sistema de envoltura automatizado con control de paso para su planta de bobinas o centro de procesamiento:
- Envíe su matriz de bobinas (pesos mínimos/máximos, dimensiones y requisitos de embalaje) a info@fhopepack.com.
- Reciba un diseño de ingeniería formal y una simulación del tiempo de ciclo en un plazo de 48 horas..
- Programe una revisión de ingeniería. para verificar la integración del sistema de manejo de bobinas y las especificaciones de carga del piso.
Lectura relacionada
- Serie de enrolladores de bobina maestros
- Sistemas automáticos de bobinado maestro de acero inoxidable
- Líneas de bobinado de acero laminado en frío de alta resistencia
- Vídeo: Integración del sistema de envoltura elástica y apilamiento con sistema de descenso para bobinas de acero pesadas
- Vídeo: Integración de la máquina de embalaje de bobinas, empaquetado y manipulación.
Fuentes
- Especificaciones de los materiales y mecánica del transbordador: Portal de ingeniería de bobinadoras maestras Fhopepack
- Parámetros técnicos (serie de acero inoxidable): Hoja de datos de embalaje de bobina maestra de acero inoxidable
- Parámetros técnicos (serie laminada en frío): Hoja de ingeniería de embalaje de bobina maestra laminada en frío
- Seguridad y cumplimiento normativo de la maquinaria industrial: ISO 12100:2010 Seguridad de la maquinaria, EN 415-10:2014 Seguridad de las máquinas de envasado
Última revisión: 04/10/2026





