Resumen
Para los ingenieros de planta y los equipos de compras que buscan una máquina de volteo de chapas y placas de 180° a medida, las pruebas en fábrica antes del envío son la principal garantía contra costosos fallos de puesta en marcha. Una máquina de volteo de 180° manipula planchas pesadas y de formas irregulares, como placas de acero, paneles prefabricados o matrices pesadas, y las transfiere entre dos mesas basculantes. Las pruebas realizadas en la fábrica del fabricante verifican la sincronización mecánica, la retención de la presión hidráulica, los enclavamientos de seguridad y la posición de los sensores antes de que el equipo se embale y se envíe.
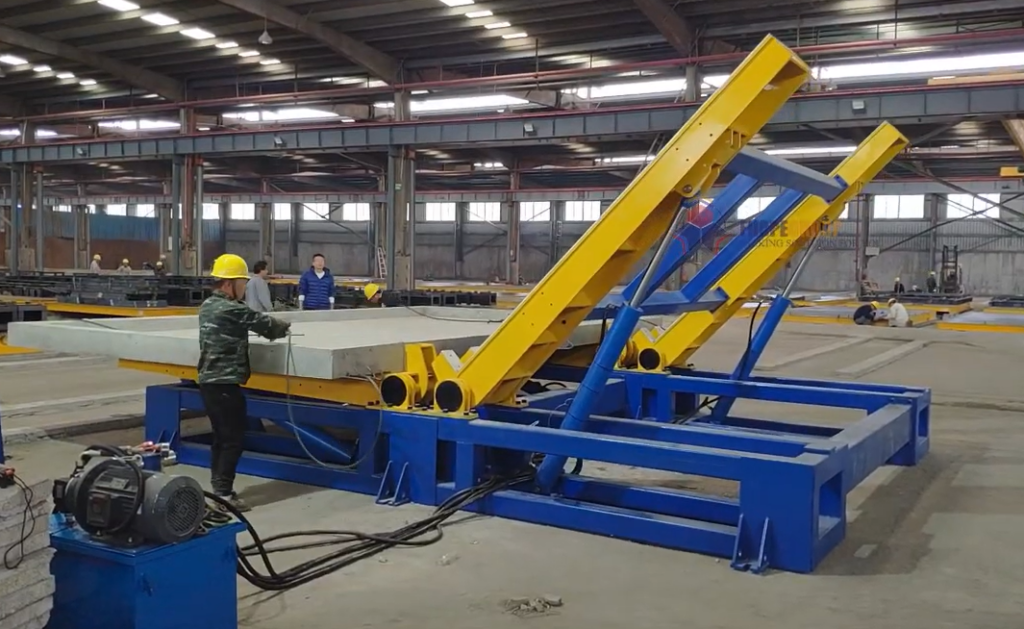
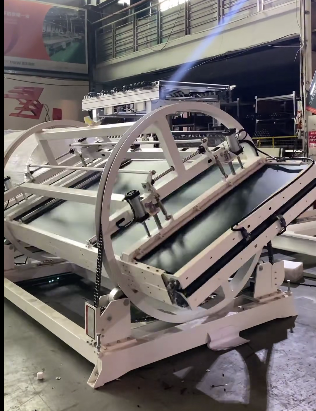
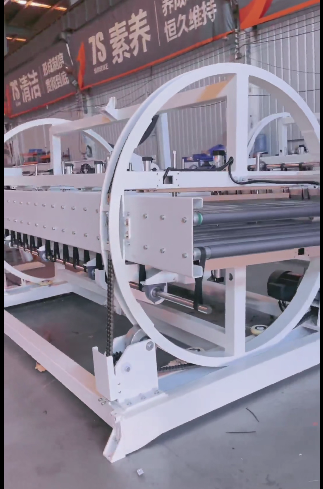
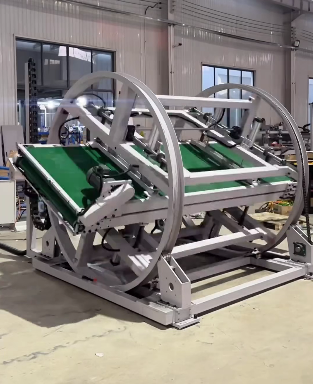
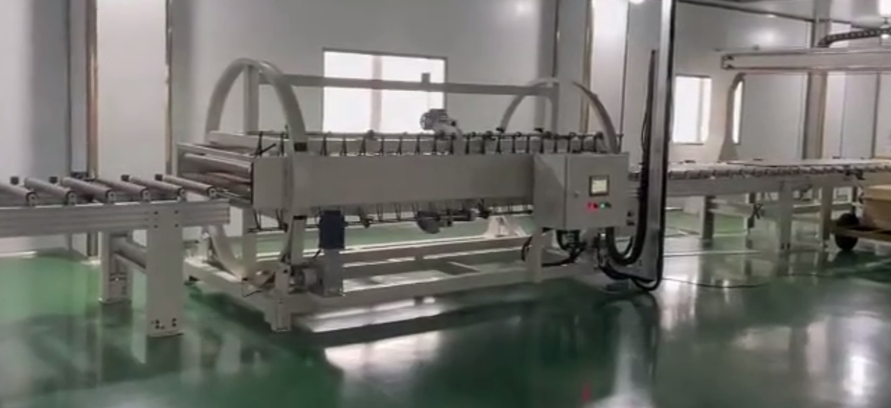
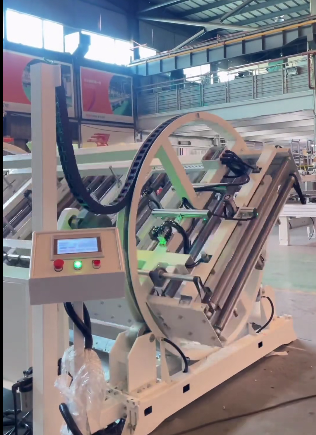
El siguiente vídeo muestra máquinas personalizadas para el volteo de láminas y planchas a 180° sometidas a pruebas operativas dentro de las instalaciones del fabricante:
¿Qué abarcan las pruebas de fábrica de una máquina volteadora?
Las pruebas de aceptación en fábrica (FAT, por sus siglas en inglés) para una máquina volteadora hidráulica de dos mesas abarcan tanto la resistencia prolongada como la lógica de seguridad electrohidráulica. De acuerdo con las prácticas operativas del fabricante, las unidades volteadoras se someten a verificación antes de su envío:
- Verificación de ejecución extendida: El protocolo de prueba del fabricante incluye ciclos de funcionamiento casi continuo (hasta 24 horas sin interrupción) para detectar acumulación de calor superficial, fugas en los sellos o desviaciones en los sensores durante ciclos repetidos. Esta es la rutina de resistencia declarada por el fabricante para esta familia de máquinas; no se trata de una medición legal por máquina, por lo que debe incluirse en su lista de evidencias de aceptación para confirmar cada unidad.
- Sistemas de control y emergencia: Las pruebas confirman una aceleración y desaceleración suaves, un control preciso y una desconexión inmediata en caso de emergencia.
Más allá del ciclo básico, una exhaustiva prueba de fábrica valida los hitos mecánicos e hidráulicos que rigen la manipulación de la lámina a 180°:
| Elemento de prueba | Objetivo de verificación | Criterios de ingeniería |
|---|---|---|
| Ciclismo sin carga | Desplazamiento de la mesa, alineación de doble mesa y carrera de retorno. | Movimiento suave sin atascos; los topes mecánicos alcanzan los límites físicos correctos. |
| Transferencia fotoeléctrica | Activación del sensor durante la transferencia de carga entre mesas. | El sensor fotoeléctrico se activa cerca de los 85° antes de que el centro de gravedad cruce la vertical, por lo que la mesa secundaria recibe la pieza. |
| Deténgase y manténgase en ángulo. | Capacidad para congelar el movimiento y mantener la posición bajo carga. | El accionamiento mantiene la posición en cualquier ángulo intermedio; el circuito hidráulico mantiene la presión. En el modelo de referencia de 180° de esta familia de máquinas, la presión de trabajo nominal es de hasta 15 MPa, con un límite máximo de diseño de 20 MPa. |
| Bloqueo por pérdida de energía | Respuesta de seguridad durante un apagón eléctrico inesperado. | Los bloqueos hidráulicos de retención de presión impiden que la mesa se derrumbe; el sistema se reinicia suavemente cuando se restablece la energía. |
| Sistemas de parada de emergencia y enclavamiento | Perímetro de seguridad del área barrida y corte del ciclo. | Parada instantánea del ciclo cuando se activa la parada de emergencia; las protecciones físicas y los enclavamientos cumplen con los principios de evaluación de riesgos de la norma ISO 12100. |
| Límites estructurales | Protección de fronteras de viaje. | Los interruptores de límite eléctricos y los topes mecánicos detienen el movimiento de forma segura en los topes mecánicos. |
Estas comprobaciones hacen referencia a los estándares establecidos para la maquinaria industrial, incluidas las normas armonizadas EN 415-10 y los procedimientos de reducción de riesgos ISO 12100.
Por qué las pruebas en fábrica reducen el riesgo del proyecto en obra
Corregir un fallo de alineación o hidráulico en la planta del fabricante es sencillo: los ingenieros de diseño, las herramientas de mecanizado, los sellos hidráulicos de repuesto y las grúas puente están fácilmente disponibles. Descubrir el mismo problema después de la entrega en su fábrica provoca cuellos de botella operativos inmediatos.
| Factor operacional | Descubierto en el interior de la fábrica del fabricante. | Descubierto en tu piso |
|---|---|---|
| Acceso para grúas y aparejos | Grúas de taller especializadas disponibles de forma continua | Requiere alquilar grúas móviles o utilizar grúas de producción fijas. |
| Ajustes hidráulicos | Reajuste inmediato de la presión en el banco de pruebas. | Despacho de servicio de campo, latencia de viaje y tiempo de inactividad de la bahía de producción |
| Repetición de la prueba de sensores y lógica | Reprogramación inmediata del PLC por parte del equipo de control. | Depuración remota o una intervención programada de servicio de campo |
| Aceptación financiera | Los fallos se resolvieron antes de la liberación del capital. | Se ha comprometido capital mientras el equipo permanece inactivo en fase de preparación. |
Las pruebas previas en fábrica convierten la puesta en marcha in situ en una verificación planificada de parámetros previamente probados, en lugar de un ejercicio de resolución de problemas sin un final definido.
Dimensiones y parámetros personalizados que rigen el dimensionamiento de la máquina.
Una máquina volteadora de láminas de 180° no es un modelo estándar de catálogo. Esta familia de máquinas fabrica tanto volteadores mecánicos (rango de productos aproximado de 1 a 60 toneladas) como configuraciones hidráulicas de alta resistencia (rango de productos aproximado de 1 a 100 toneladas, por ejemplo, el modelo de referencia de 12 toneladas de la clase FPFT). La fabricación y prueba de una máquina a medida requiere información operativa precisa por parte del comprador:
| Aportaciones del cliente | Importancia de la ingeniería | Implicaciones de las pruebas |
|---|---|---|
| Geometría de la pieza (L × A × Espesor) | Determina las dimensiones de la plataforma de la mesa y la disposición de los soportes. | Se verificó comparándolo con la huella máxima de la placa para confirmar el espacio libre de la mesa y el soporte de los bordes. |
| Peso máximo de la carga | Determina el diámetro del cilindro hidráulico, la potencia del motor de la bomba y el dimensionamiento del acero estructural. | Determina el peso de la prueba de carga para ciclos de carga hasta la capacidad nominal. |
| Características del material | Planchas de acero, hormigón prefabricado, moldes o laminados apilados. | Determina la superficie de contacto de la mesa (acero desnudo o soportes amortiguados). |
| Secuencia de giro | Inversión completa de 180° frente a paradas intermedias (por ejemplo, 90° para la inspección de bordes). | Confirma que el circuito mantiene una posición estable en ángulos de inclinación parciales sin deslizarse. |
| Interfaz de entrada/salida | Grúa puente, horquillas de montacargas o cinta transportadora automatizada. | Define el espacio libre físico alrededor del perímetro barrido y la altura de carga. |
| Objetivo de rendimiento | Ciclos necesarios por hora o turno. | Establece el caudal y la velocidad del ciclo de la bomba hidráulica dentro de los límites térmicos de funcionamiento. |
Estos datos se confirman en los planos de aprobación de ingeniería antes de la fabricación, estableciendo así la base con la que se comparan las pruebas de fábrica.
Lista de verificación de aceptación en fábrica: Qué confirmar antes del envío
Antes de efectuar el pago final y autorizar el envío, los equipos de compras e ingeniería deben solicitar la documentación formal de la prueba de fábrica:
- Documentación de ejecución continua. Un registro de pruebas que confirma que la máquina completó su rodaje en fábrica (de acuerdo con el protocolo del fabricante de hasta aproximadamente 24 horas) sin alarmas térmicas ni fugas de fluidos, e indicando si la prueba se realizó sin carga o con carga.
- Presión hidráulica y registro de mantenimiento. Un certificado de prueba que demuestra que la unidad hidráulica mantuvo su presión de trabajo y su posición en ángulos intermedios sin desplazamiento del cilindro.
- Verificación de sensores y transferencia. Confirmación de que el sensor de cambio de dirección cercano a los 85° y los interruptores de límite eléctricos detuvieron el movimiento de la mesa según lo previsto.
- Simulación de corte de energía. Confirmación física de que la simulación de una pérdida repentina de energía bloqueó las mesas basculantes de forma segura sin que se cayera la carga de prueba.
- Documentación de cumplimiento. Confirmación de las referencias de seguridad utilizadas (EN 415-10 como referencia y una evaluación de riesgos ISO 12100).
- Alcance de la puesta en marcha del sitio. Una definición clara y por escrito de la asistencia para la instalación, el apoyo para la puesta en marcha y la disponibilidad de técnicos locales in situ.
Al recibir la máquina, repetir esta lista de verificación básica en su planta (recorrido en vacío, un ciclo con el peso nominal, la parada de emergencia y el bloqueo por pérdida de energía) completa el ciclo de aceptación sin problemas.
Preguntas frecuentes
P: ¿Por qué el fabricante recomienda una prueba de funcionamiento prolongada antes de la entrega? R: Hacer funcionar una máquina de volteo hidráulico durante un período prolongado (hasta aproximadamente 24 horas según el protocolo declarado por el fabricante) permite que el aceite hidráulico alcance temperaturas de funcionamiento, lo que revela fugas en los sellos, inestabilidad en la válvula de presión o problemas de vibración en los sensores que no aparecen durante una demostración breve.
P: ¿Cómo transfiere de forma segura placas pesadas una máquina de dos mesas y 180° durante el giro? R: La mesa A eleva la placa hasta que alcanza aproximadamente los 85°. Un sensor fotoeléctrico detecta la posición de la mesa y detiene la rotación justo antes de que el centro de gravedad de la carga pase por la vertical. A continuación, la mesa B se eleva para encontrarse con la placa, la recibe de forma segura y ambas mesas descienden de forma sincronizada y controlada para que la pieza quede plana sobre su cara opuesta.
P: ¿Qué impide que una pesada placa de acero se caiga si se interrumpe el suministro eléctrico a mitad del ciclo? R: Los circuitos hidráulicos mantienen la presión y los bloques de bloqueo mecánicos aseguran las mesas. Si se interrumpe el suministro eléctrico, las mesas se bloquean en su posición. Cuando se restablece la energía, el sistema de control inicia un reinicio suave y controlado en lugar de una caída repentina.
P: ¿Cuál es el rango de capacidad de las máquinas volteadoras mecánicas frente a las hidráulicas? R: Las volteadoras mecánicas de esta línea de productos generalmente cubren entre 1 y 60 toneladas, mientras que las configuraciones hidráulicas cubren entre 1 y 100 toneladas, lo que permite voltear losas, moldes y bobinas pesadas bajo un funcionamiento controlado.
P: ¿Las pruebas de fábrica eliminan la necesidad de la puesta en marcha en planta? R: No, pero la reducen considerablemente. Las pruebas de fábrica confirman que la máquina funciona correctamente como unidad independiente. La puesta en marcha en planta se centra entonces en el anclaje al suelo, la conexión a los servicios públicos locales y la integración de la unidad con sus grúas o sistemas de alimentación específicos.
Próximos Pasos
Para configurar una máquina de volteo adaptada a sus instalaciones, recopile las dimensiones máximas de la placa (largo, ancho y espesor), el peso de la pieza más pesada, el método de manipulación de entrada (grúa o carretilla elevadora) y la frecuencia de ciclo deseada. Proporcionar estas especificaciones permite al equipo de ingeniería generar planos de distribución, definir los requisitos de la unidad de potencia hidráulica personalizada y elaborar un plan de pruebas de aceptación en fábrica acordado.
Recursos relacionados
- Soluciones para volteadores de bobinas y volteo industrial – Descripción técnica general de equipos de volteo mecánicos (≈1–60T) e hidráulicos (≈1–100T) personalizados.
- Cómo funcionan las máquinas de torneado de 180° para componentes y láminas prefabricadas – Desglose detallado de la cinemática hidráulica de dos mesas, el sensor de transferencia cercano a los 85° y las referencias de seguridad EN 415-10 / ISO 12100.