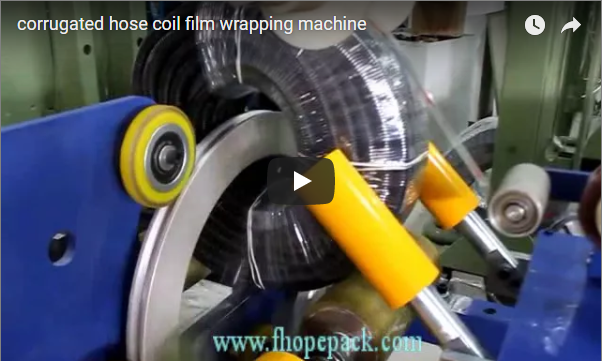
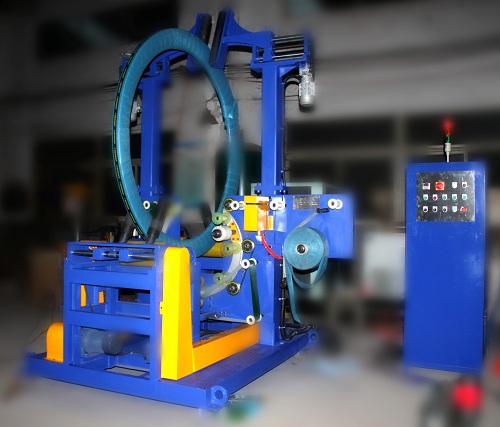
Resumen ejecutivo: Una línea de dos etapas divide el trabajo en dos. La primera etapa consiste en enrollar cada bobina a través del orificio de una envolvedora de anillos; la segunda etapa traslada las bobinas envueltas con un pórtico superior para formar pilas. Este vídeo de aproximadamente un minuto muestra ambas etapas en nuestras líneas. Se observa una envolvedora de anillos azul con un apilador de pórtico, un pórtico blanco con un cabezal de agarre amarillo y una segunda envolvedora de anillos que envuelve una bobina estrecha.
Índice
- La respuesta corta
- Lo que muestra el vídeo
- Primera etapa: el envoltorio del anillo
- Segunda etapa: el pórtico superior
- ¿Qué marca el ritmo de la línea?
- Gama de bobinas para líneas de alimentación por cinta transportadora
- Lista de verificación para la selección de una línea de dos etapas
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
La respuesta corta
- La bobina llega plana sobre una cinta transportadora de rodillos motorizada.
- Una máquina envolvedora de anillos hace pasar la película a través del orificio mientras unos rodillos hacen girar la bobina, sellándola por completo.
- La bobina envuelta se desplaza hacia un pórtico elevado.
- El pórtico recoge la bobina y la deposita en una pila o en la siguiente estación.
- La pila terminada sale de la línea de producción sobre rodillos o mediante una carretilla elevadora.
Lo que muestra el vídeo
| Tiempo del clip | Escena |
|---|---|
| 0–12 s | Una bobina yace plana sobre rodillos amarillos en un anillo vertical azul, que enrolla la película transparente a través del ojo. |
| 12–40 s | Un pórtico azul sobre la cinta transportadora baja sus brazos de agarre hasta una bobina envuelta y la deposita. |
| 45–55 s | Un pórtico blanco con una pinza amarilla se desplaza sobre una plataforma de rodillos con fijaciones amarillas. |
| últimos segundos | Una bobina estrecha reposa en otra máquina de envoltura de anillos sobre rodillos verdes, mientras un operario con un casco naranja trabaja a su lado. |
Los tiempos se obtienen a partir de fotogramas tomados aproximadamente cada 3 segundos, por lo que cada límite es aproximado. El vídeo es un montaje, por lo que las escenas provienen de más de una línea.
Primera etapa: el envoltorio del anillo
El anillo sostiene el rollo de película y pasa por el ojo de la bobina en cada vuelta. Los rodillos situados debajo de la bobina la hacen girar lentamente, de modo que cada pasada se superpone a la anterior. Cuando la bobina ha dado una vuelta completa, la película cubre la cara exterior, el orificio y ambos lados.
En nuestras líneas de empaquetado de bobinas, los programas PLC/HMI configuran el centrado, la tensión y el solapamiento para cada tipo de bobina. Se puede utilizar film, papel o envoltura tejida, y la misma línea puede añadir flejes de PET o acero y una etiqueta ERP/MES.
Segunda etapa: el pórtico superior
Una vez enrollada la bobina, la línea de producción debe moverla sin dañar el nuevo envoltorio. Un pórtico aéreo realiza esta operación desde arriba, por lo que ninguna carretilla elevadora ni grúa entra en la línea.
- Los brazos de la pinza se cierran en el borde exterior. de la bobina, como en el pórtico azul del vídeo.
- El carro eleva la bobina verticalmente., viaja y lo baja sobre la pila.
- La pila crece hasta el cielo, hasta 6 bobinas por pila en nuestra línea automática de empaquetado de bobinas.
La estructura blanca que aparece más adelante en el vídeo muestra un cabezal diferente: una pinza amarilla que funciona sobre una plataforma de rodillos. El cabezal está diseñado según el rango de bobinas y la forma en que se recogen, por lo que varía de un proyecto a otro.
¿Qué marca el ritmo de la línea?
Una línea de dos etapas funciona al ritmo de su estación más lenta. En la mayoría de las líneas, esta estación es la envolvedora de anillos, que necesita dar una vuelta completa a la bobina, o el pórtico, que realiza un ascenso y un desplazamiento por cada bobina.
| Si la estación más lenta es | Solución típica |
|---|---|
| envoltura de anillo | menos envolturas o menor superposición, donde el envío lo permita |
| apilador de pórtico | recorrido más corto, colocando las posiciones de apilamiento cerca de la cinta transportadora. |
| salida | una cinta transportadora de almacenamiento, para que la pila pueda esperar a la carretilla elevadora. |
Por eso solicitamos el número de bobinas por hora en el primer dibujo: esto determina conjuntamente la velocidad del anillo, el recorrido del pórtico y la longitud del búfer.
Gama de bobinas para líneas de alimentación por cinta transportadora
De nuestra tabla de modelos de envolvedoras de bobinas de acero:
| Modelo | DIÁMETRO INTERIOR DE LA BOBINA | bobina de OD | Ancho de la bobina | Peso máximo de la bobina |
|---|---|---|---|---|
| FPCA-1000 | 508 / 610 mm | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FPCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Estos son los modelos con sistema de carga por cinta transportadora para líneas automáticas. La tabla es un punto de partida, no una lista completa; cada línea se construye según el rango de bobinas del proyecto, por lo que las cifras pueden variar.
Lista de verificación para la selección de una línea de dos etapas
- Bobinas por hora, incluyendo los picos.
- Diámetro interior, diámetro exterior, ancho y rango de peso de la bobina.
- Material de envoltura, superposición y flejado.
- Altura de la pila y patrón de apilamiento.
- Espacio para posiciones de apilamiento y cintas transportadoras de almacenamiento intermedio.
- Etiquetas y datos necesarios para su sistema ERP/MES.
Controles y seguridad
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 abarca los requisitos generales para las máquinas de envasado, que establecen las protecciones y el sistema de parada de emergencia.
Tanto el anillo como el pórtico representan riesgos móviles situados encima y alrededor de la bobina. Los circuitos de protección y parada están predefinidos en la evaluación de riesgos para cada configuración.
Preguntas frecuentes sobre ingeniería
P: ¿Por qué usar dos etapas en lugar de una máquina? R: Porque así el enrollado y el apilamiento pueden realizarse simultáneamente en bobinas diferentes, y cada máquina resulta más sencilla.
P: ¿Cuántas bobinas caben en una pila? R: Hasta 6 bobinas por pila en nuestra línea automática de empaquetado de bobinas, dependiendo del peso y la manipulación de la bobina.
P: ¿Cómo evita el pórtico dañar el envoltorio recién aplicado? R: Sus brazos de agarre se cierran solo en el borde exterior y levantan la bobina directamente hacia arriba, de modo que ninguna horquilla ni eslinga toca las caras envueltas.
P: ¿Qué anchos de bobina son adecuados para una línea de alimentación por cinta transportadora? R: Nuestro modelo FPCA-1000 cubre de 20 a 400 mm y el FPCA-1200 cubre de 20 a 500 mm.
P: ¿Puede la línea etiquetar cada bobina? R: Sí. El etiquetado ERP/MES es una opción en nuestras líneas de empaquetado de bobinas.
P: ¿Qué determina la velocidad de la línea? R: La estación más lenta, generalmente la envolvedora de anillos o el pórtico. El número objetivo de bobinas por hora determina el tiempo de ciclo que debe cumplir cada estación.
El próximo paso
Tenemos previsto construir una línea de empaquetado de bobinas de dos etapas en tres pasos:
- Envíe su plano de distribución con bobinas por hora, rango de bobina y patrón de apilamiento, para info@fhopepack.com.
- Reciba una propuesta en 48 horas., con la disposición del contenedor, el pórtico y el búfer.
- Solicitar una visita al sitio Así que confirmamos el espacio disponible, la posición de las pilas de materiales y las rutas de las carretillas elevadoras.
Lectura relacionada
- Línea de envoltura y apilamiento de bobinas ranuradas: Anillo pasante al apilador de pórtico
- Línea de empaquetado de bobinas de cobre en dos etapas: Envoltura con visión directa y posterior apilamiento sobre listones de madera.
- Línea de empaquetado de bobinas de acero, desde el flejado hasta el apilamiento: cinco métricas de retorno de la inversión y una fórmula de recuperación de la inversión.
- Línea automática de embalaje de bobinas
Fuentes
- Máquina en acción: el vídeo en YouTube (aproximadamente un minuto)
- Hasta 6 bobinas por pila, alineación vertical, centrado PLC/HMI, tensión y solapamiento, opciones de envoltura, flejado y etiquetado ERP/MES: Línea automática de embalaje de bobinas
- Valores de FPCA-1000 y FPCA-1200: Envolvedora de bobinas de acero
- Ámbito de aplicación de la norma: ISO 12100:2010; EN 415-10: 2014
- Plazos de presentación de propuestas: solicitud de aprobación de la CTA (propuesta en un plazo de 48 horas)
Última revisión: 06/10/2026