Resumen ejecutivo: Una línea de empaquetado de bobinas de acero procesa las bobinas desde la cortadora hasta el flejado, etiquetado, envoltura transparente y apilamiento en palés listos para su envío. La rentabilidad de la línea se evalúa mediante cinco indicadores: bobinas por hora en comparación con la cortadora, horas de mano de obra por bobina, defectos de empaque y reclamaciones de transporte, material por bobina y disponibilidad. La recuperación de la inversión se obtiene directamente de una fórmula clara de costo-beneficio que incorpora los datos operativos de la planta.
Índice
- Qué hace la máquina
- Métrica 1: bobinas por hora contra su cortadora
- Métrica 2: horas de mano de obra por bobina
- Métrica 3: defectos en los paquetes y reclamaciones de tránsito
- Métrica 4: material por bobina
- Métrica 5: disponibilidad
- Reuniéndolo todo: la venganza
- Lista de verificación de solicitud de cotización para una línea de empaquetado de bobinas de acero
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Qué hace la máquina
La línea de envasado funciona como una secuencia automatizada y continua a través de estaciones de ingeniería dedicadas:
| Estación | Función |
|---|---|
| Estaciones de cabecera sobre la cinta transportadora de entrada | Sujetar los cabezales más abajo en la cara superior de cada bobina |
| Estación de sujeción de brazos superiores | Una segunda posición de sujeción, controlada desde su propia columna HMI. |
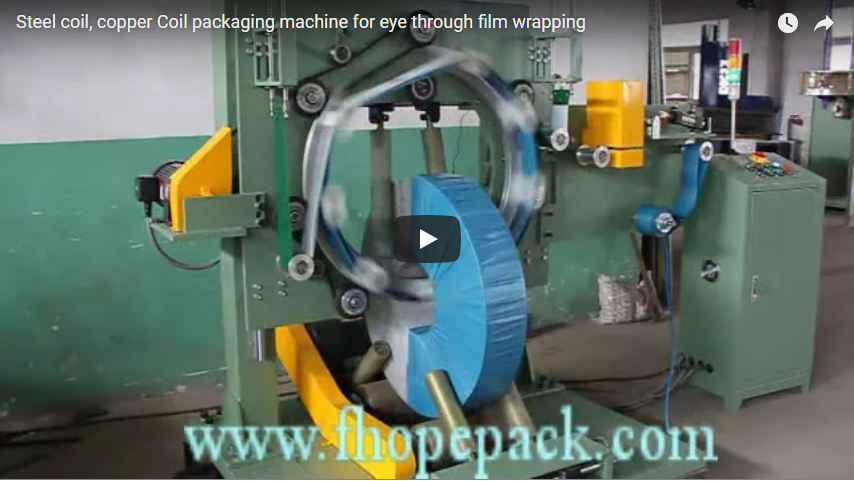
| Envoltura con visión orbital | El anillo giratorio desplaza la película a través del núcleo de la bobina, aplicando una superposición continua a lo largo de la circunferencia. |
| Aplicador de etiquetas en línea | Aplica etiquetas de código de barras y de seguimiento de inventario en el exterior de la bobina bajo un bastidor superior rígido. |
| apilador de pórtico | Levanta las bobinas envueltas y las coloca en un palé. |
| Transportador de paletas de alta resistencia | Las cintas transportadoras motorizadas han completado el traslado de las pilas de bobinas anidadas hacia la zona de recogida del almacén. |
Cada traspaso se realiza mediante rodillos o pinzas, de modo que las bobinas se mueven entre estaciones sin necesidad de levantarlas manualmente.
Métrica 1: bobinas por hora contra su cortadora
El rendimiento neto de una línea automatizada está determinado por su estación de procesamiento más lenta (el cuello de botella crítico).
La salida de línea se calcula de la siguiente manera:
Bobinas por hora = 3600 ÷ segundos por bobina en la estación de cuello de botella
Compare esta tasa calculada directamente con la producción de su línea de corte. Si la línea de empaquetado es más lenta, las bobinas se acumulan y la cortadora espera; si es mucho más rápida, está pagando por una capacidad que no utiliza.
Nuestra descripción técnica de los módulos de la línea de flejado y envoltura de bobinas de acero ilustra cómo se equilibran los tiempos de ciclo de cada estación en las distintas etapas de producción. Cada propuesta de ingeniería incluye cálculos detallados del ciclo para cada estación, identificando los límites de capacidad antes de la aprobación del diseño.
Métrica 2: horas de mano de obra por bobina
La reducción de la mano de obra directa representa el ahorro operativo más predecible en una línea automatizada de manipulación de bobinas.
El compromiso laboral anual total se modela de la siguiente manera:
Horas de trabajo por año = operarios por turno × horas por turno × turnos por día × días laborables por año
La siguiente tabla comparativa describe la conversión típica de un centro de servicio, desde estaciones de empaquetado manuales a una línea automatizada integrada:
| Parámetro operativo | Línea de envasado manual | Línea automatizada de empaquetado de bobinas |
|---|---|---|
| Operadores por turno | 4 | 1 |
| Horas por turno | 8 | 8 |
| Turnos por día | 2 | 2 |
| Días laborables al año | 250 | 250 |
| Total de horas de trabajo anuales | 16,000 | 4,000 |
Las horas netas de mano de obra por bobina equivalen al total de horas anuales de mano de obra dividido por el volumen anual de producción de bobinas. Los equipos de ingeniería de planta deben aplicar sus propios recuentos de turnos y métricas de salario base para calcular los ahorros reales.
Métrica 3: defectos en los paquetes y reclamaciones de tránsito
Cuenta dos cosas durante unos meses antes y después de la automatización:
- Defectos en el embalaje al momento del envío: Película suelta, correas faltantes, etiquetas incorrectas o ilegibles, por cada 1,000 bobinas.
- Reclamaciones de tránsito: Bobinas rechazadas por daños en los bordes, óxido o empaques sueltos, por cada 1,000 bobinas enviadas.
El flejado repetible, la tensión y superposición de envoltura programadas y el apilamiento automático eliminan la mayor parte de la variación entre operarios. El valor de cada reclamación evitada es una cifra que usted mismo determina; no le asignamos un porcentaje sin sus datos.
Métrica 4: material por bobina
Las cintas de flejado y la película estirable constituyen costos operativos variables recurrentes. Para determinar el consumo de referencia, pese los rollos de película estirable antes y después de una tanda de producción verificada y registre la longitud de flejado consumida por rollo.
En una línea automatizada equipada con controladores de tensión programables, el consumo de material se mantiene constante en todos los turnos de trabajo. Si varía, significa que la tensión o la superposición han cambiado. Nuestro informe de indicadores clave de rendimiento (KPI) para el flejado, etiquetado y apilamiento de bobinas proporciona fórmulas completas para el cálculo de la masa de la película, basadas en el ancho de la bobina, el diámetro exterior y el porcentaje de superposición.
Métrica 5: disponibilidad
La disponibilidad de la línea evalúa el tiempo de actividad operativa real:
Disponibilidad = tiempo de funcionamiento real ÷ tiempo de producción planificado
Las paradas operativas deben registrarse sistemáticamente por categoría:
- Reposición de consumibles (empalme de bobinas de fleje de PET/acero, cambio de rollo de film estirable, recarga de cintas de etiquetas)
- Fallos de enclavamiento y atascos de correas mecánicas
- Inanición de entrada (esperando la descarga del lote de corte)
- Esperando a que lleguen las carretillas elevadoras o se retiren las paletas.
La larga lista suele mostrar dos o tres causas. La mayoría son problemas de diseño, como la falta de un búfer antes de la estación más lenta o una ruta de montacargas que cruza la salida del apilador. Corregimos estos problemas en la fase de diseño, por eso le pedimos su plano primero.
Reuniéndolo todo: la venganza
El retorno de la inversión de capital se calcula de la siguiente manera:
Periodo de recuperación (meses) = inversión total de la línea ÷ ahorro operativo mensual neto
Lugar:
Ahorro mensual neto = (horas de mano de obra mensuales ahorradas × tarifa horaria a plena carga) + reclamaciones de transporte mensuales evitadas + ahorro mensual en material de embalaje – costes mensuales de mantenimiento y servicios públicos
Un sistema de empaquetado diseñado para igualar el rendimiento de la cortadora de papel no alcanzará sus objetivos de rentabilidad si los problemas de diseño no resueltos reducen el tiempo de actividad. La alta disponibilidad del equipo sigue siendo tan vital para la rentabilidad financiera como la velocidad nominal del ciclo.
Lista de verificación de solicitud de cotización para una línea de empaquetado de bobinas de acero
Prepare las siguientes especificaciones operativas básicas al solicitar una propuesta de línea de ingeniería:
- Diámetro exterior, diámetro interior, ancho y rango de peso de la bobina, y producción de la cortadora por hora.
- Especificación de flejado: Correa de acero de alta resistencia o PET; radial a través del ojo (Máquina flejadora radial) frente a flejado circunferencial; número de flejes necesarios por bobina.
- Embalaje: film estirable, papel o tejido, con el solapamiento que usted especifique.
- Etiqueta el contenido y la fuente de datos (ERP, MES o manual).
- Altura de apilamiento, tipo de palé y acceso para carretillas elevadoras.
- Dotación de personal actual por turno y las paradas que registra hoy.
Controles y seguridad
Las arquitecturas de seguridad de los sistemas deben cumplir con la legislación del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 abarca los requisitos generales para las máquinas de envasado, que especifican la protección y el sistema de parada de emergencia.
Los cabezales del portal, el anillo de envoltura y la pinza apiladora representan los peligros móviles. La zona de apilamiento está vallada y los consumibles se cambian con la estación detenida.
Preguntas frecuentes sobre ingeniería
P: ¿Qué métrica individual ejerce la mayor influencia en el retorno de la inversión de la línea? R: Las horas de mano de obra directa por bobina, seguidas de la disponibilidad del sistema. Calcule la reducción de mano de obra utilizando operadores × horas de turno × turnos por día × días de operación, y verifique los índices de tiempo de ejecución con respecto a los programas de producción planificados.
P: ¿Es posible modelar de forma fiable el retorno de la inversión antes de comprometer el capital? R: Sí. El período de recuperación de la inversión, expresado en meses, equivale a la inversión total en equipos dividida por el ahorro operativo mensual neto. Utilizando el costo de mano de obra de su planta, el presupuesto de consumibles de embalaje y el historial de reclamaciones de transporte, comparamos los tiempos de ciclo de cada estación con la producción de la cortadora para modelar la rentabilidad neta.
P: ¿Qué nivel de personal se requiere en una línea de envasado automatizada? R: Los sistemas totalmente automatizados transfieren las responsabilidades laborales del levantamiento manual a la supervisión y el reabastecimiento de materiales. Las configuraciones típicas operan con un operario por turno, siempre que la carga de entrada desde el torniquete de la cortadora y la retirada de palés de salida estén mecanizadas.
P: ¿Cómo se mide con precisión la disponibilidad de una línea industrial? R: Disponibilidad = tiempo de funcionamiento ÷ tiempo de producción planificado. Registre cada parada con su motivo (consumibles, atascos, espera de bobinas o carretillas elevadoras) para ver cuáles son las dos o tres causas predominantes.
P: ¿Comprar una línea de alta velocidad con especificaciones superiores a las necesarias acelera el retorno de la inversión? R: No. La velocidad que supera la capacidad de producción de la cortadora no se utiliza. Elija la estación más lenta compatible con la cortadora e invierta en disponibilidad.
El próximo paso
El diseño y dimensionamiento de la línea de producción sigue un proceso de validación estructurado de tres etapas:
- Envíe su plano de distribución junto con las dimensiones de la bobina, el peso, las tasas de producción de la cortadora y las configuraciones de turno de operación actuales para info@fhopepack.com.
- Recibirá una propuesta técnica formal en un plazo de 48 horas., incluyendo simulaciones de ciclo estación por estación, opciones de diseño y requisitos de servicios públicos para completar su modelo de recuperación de la inversión.
- Solicitar una visita al sitio Así que confirmamos la salida de la cortadora, las posiciones de los amortiguadores y las rutas de las carretillas elevadoras.
Lectura relacionada
- Línea de flejado, etiquetado y apilamiento de bobinas de acero: Cuatro indicadores clave de rendimiento (KPI)
- Línea de envasado de bobinas de acero inoxidable: Inclinación, envoltura transparente, etiquetado y apilamiento.
- Línea de empaquetado de bobinas cortadas para centros de servicio
- Línea automática de embalaje de bobinas
Fuentes
- Flejado automatizado de bobinas, envoltura orbital con paso de ojo, etiquetado, integración con ERP y configuraciones de apilamiento de pórtico: Línea automática de embalaje de bobinas
- Normas de seguridad y cumplimiento de la normativa para maquinaria: EN ISO 12100:2010 (Seguridad de la maquinaria: principios generales de diseño: evaluación y reducción de riesgos); EN 415-10: 2014 (Seguridad de las máquinas de envasado — Parte 10: Requisitos generales)
- Indicador de tiempo de respuesta comercial: Entrega de la propuesta técnica del fabricante aprobada en un plazo de 48 horas.
Última revisión: 29/10/2026