Resumen ejecutivo: En este vídeo de 73 segundos, estrechas bobinas de acero yacen planas sobre una cinta transportadora de rodillos. Un anillo vertical envuelve cada bobina con film estirable transparente a través del orificio. Más adelante, una apiladora de pórtico sujeta cada bobina envuelta por los laterales y la deposita en la pila. Explicamos por qué el apilamiento se realiza después del envoltorio, cómo se forma la pila y qué tamaños de bobina admiten los modelos alimentados por cinta transportadora.
Índice
- Lo que muestra el vídeo
- Cronología de la estación
- ¿Por qué se envuelve la bobina antes de apilarla?
- Cómo el apilador de pórtico construye la pila
- Gama de bobinas para envoltura con alimentación por cinta transportadora
- Lista de verificación para la selección de una línea de empaquetado y apilamiento.
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
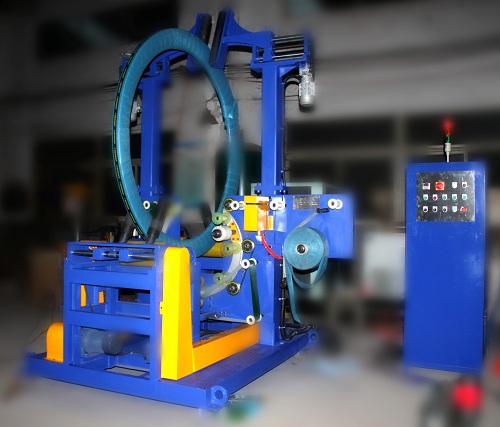
La línea consta de una cinta transportadora de rodillos motorizada, un anillo de envoltura vertical con orificio pasante y un apilador de pórtico superior.
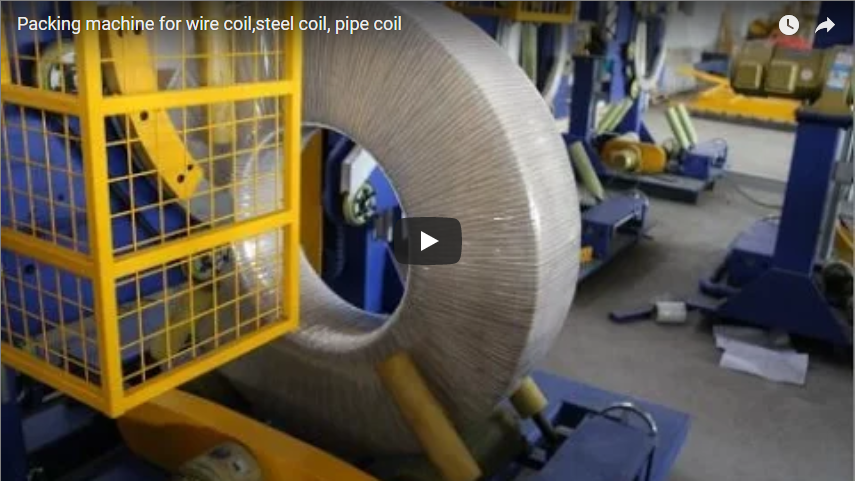
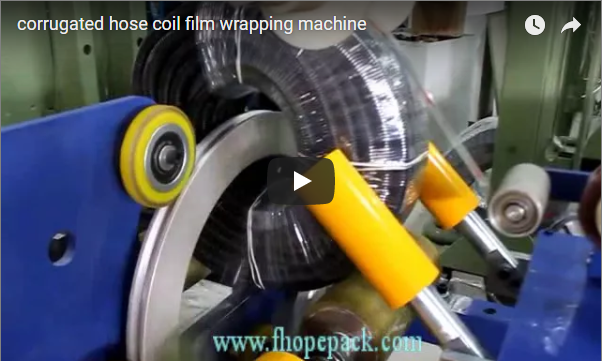
- Anillo de envoltura: Una bobina estrecha yace plana, con el ojo en posición vertical, sobre los rodillos situados dentro de un anillo vertical. El anillo gira a través del ojo y deposita una película transparente sobre la sección mientras la bobina rota.
- Apilador de pórtico: Más adelante, un pórtico azul atraviesa la cinta transportadora. Su carro baja unos brazos verticales con pinzas que sujetan la bobina enrollada por su borde exterior y la depositan en el suelo.
- Pila al final: Una segunda toma muestra una pila de bobinas envueltas en película, de color blanco en esta imagen, sobre los rodillos entre los brazos guía, listas para salir de la línea de producción.
En las esquinas, unas pequeñas ventanas con imágenes superpuestas muestran otras partes de la misma planta en funcionamiento.
Cronología de la estación
| Estación | Lo que sucede | Tiempo del clip |
|---|---|---|
| Anillo de envoltura vertical | bobina enrollada a través del ojo en película transparente | 0–20 s |
| apilador de pórtico | Los brazos de sujeción bajan una bobina enrollada sobre la pila. | aproximadamente 24–40 s |
| Salida de la pila | Pila terminada sobre los rodillos, brazos guía en el lateral. | aproximadamente 45–73 s |
Los tiempos provienen de fotogramas tomados cada 3 s, por lo que cada límite es aproximado.
¿Por qué se envuelve la bobina antes de apilarla?
Las espirales ranuradas son estrechas y sus bordes se dañan con facilidad. Envolver cada espiral por separado, antes de apilarlas, tiene claras ventajas:
- Cada bobina está sellada a través del ojo., de modo que posteriormente se pueda separar de la pila sin abrir el paquete.
- El anillo solo necesita ajustarse a un ancho de bobina., no la altura total de la pila.
- La película protege los rostros donde una bobina se asienta sobre la siguiente en la pila.
Nuestros programas de línea de empaquetado de bobinas ajustan el centrado, la tensión y la superposición según el tipo de bobina, de modo que una bobina delgada y una bobina ancha obtienen la misma cobertura de película.
Cómo el apilador de pórtico construye la pila
La apiladora que aparece en el vídeo es un pórtico situado sobre la cinta transportadora con un carro que se mueve hacia arriba y hacia abajo.
- Una bobina enrollada se detiene debajo del pórtico.
- Los brazos de sujeción se cierran sobre el borde exterior de la bobina.
- El carro se eleva y la bobina se deposita sobre la pila que se está construyendo.
- Una vez completada la pila, los rodillos la transportan hasta la salida.
En nuestra línea de embalaje automático de bobinas, el formulario de cotización permite hasta 6 bobinas por pila. En el vídeo, las bobinas se apilan con los ojos hacia arriba. También ofrecemos embalaje con los ojos hacia la pared, con una estación de manipulación diferente a la de este pórtico; consulte el embalaje con film estirable y el apilamiento con descarga . La altura de la pila se elige según el tipo de manipulación: con una carretilla elevadora, un gancho en C o un palé.
Gama de bobinas para envoltura con alimentación por cinta transportadora
De nuestra tabla de modelos de envolvedoras de bobinas de acero, los modelos cargados por cinta transportadora:
| Modelo | DIÁMETRO INTERIOR DE LA BOBINA | bobina de OD | Ancho de la bobina | Peso máximo de la bobina |
|---|---|---|---|---|
| FPCA-1000 | 508 / 610 mm | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FPCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Estos anchos coinciden con bobinas de ranura estrecha como las del vídeo. La tabla de modelos es un punto de partida, no una lista completa; cada línea se adapta al rango de bobinas del proyecto, por lo que las cifras pueden variar.
Lista de verificación para la selección de una línea de empaquetado y apilamiento.
- Diámetro interior, diámetro exterior, ancho y peso de la bobina, la más pequeña y la más grande.
- Bobinas por hora procedentes de la cortadora.
- Film, papel o envoltura tejida, y el solapamiento necesario.
- Altura de la pila, distancia de los ojos al cielo o de los ojos a la pared, y peso de la pila.
- Flejado de la pila (fleje de PET o de acero) y etiquetado para ERP/MES.
- Cómo salen las pilas de mercancía de la línea de producción: mediante carretilla elevadora, grúa o cinta transportadora hasta el almacén.
Controles y seguridad
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 abarca los requisitos generales para las máquinas de envasado, que establecen las protecciones y el sistema de parada de emergencia.
La línea funciona con un PLC con HMI. La protección alrededor del anillo y debajo del apilador de pórtico se establece en la evaluación de riesgos para cada diseño.
Preguntas frecuentes sobre ingeniería
P: ¿Cómo mueve el apilador de pórtico una bobina a la pila? R: Los brazos de agarre verticales se cierran sobre el borde exterior de la bobina, el carro se eleva y la bobina se deposita en la pila sobre la cinta transportadora.
P: ¿Cuántas bobinas caben en una pila? R: Nuestro formulario de cotización para la línea de empaquetado automático de bobinas permite hasta 6 bobinas por pila, dependiendo del peso y la manipulación de las mismas.
P: ¿Qué anchos de bobina son adecuados para el embalaje con cinta transportadora? R: Nuestro modelo FPCA-1000 cubre de 20 a 400 mm y el FPCA-1200 cubre de 20 a 500 mm.
P: ¿Se puede flejar la pila después de apilarla? R: Sí. El flejado de PET o acero es una opción en nuestras líneas de embalaje de bobinas, que se añade como una estación posterior a la apiladora.
P: ¿La película es la única opción de envoltura? R: No. La película, el papel y la envoltura tejida son opciones disponibles, configuradas por el programa para cada tipo de bobina.
El próximo paso
Dimensionamos una línea de envasado y apilamiento en tres pasos:
- Envíe su plano de distribución con el rango de bobinas, bobinas por hora y patrón de apilamiento, para info@fhopepack.com.
- Reciba una propuesta en 48 horas., con la disposición de la envolvedora, la apiladora y la cinta transportadora.
- Solicitar una visita al sitio Así que confirmamos la salida de la cortadora, el espacio en el suelo y la salida de la pila.
Lectura relacionada
- Línea de empaquetado de bobinas cortadas para centros de servicio: flejado, envoltura con orificio pasante y apilado.
- Línea de empaquetado de bobinas de acero, desde el flejado hasta el apilamiento: cinco métricas de retorno de la inversión y una fórmula de recuperación de la inversión.
- Envoltorio pasante Master Coil en una celda cercada
- Línea automática de embalaje de bobinas
Fuentes
- Máquina en acción: el vídeo en YouTube (73 segundos)
- Apilamiento de hasta 6 bobinas, ojo hacia arriba / ojo hacia la pared, fleje de PET o acero, envoltura de película/papel/tejido, etiquetado ERP/MES, centrado PLC/HMI, tensión y solapamiento: Línea automática de embalaje de bobinas
- Valores de FPCA-1000 y FPCA-1200: Envolvedora de bobinas de acero
- Ámbito de aplicación de la norma: ISO 12100:2010; EN 415-10: 2014
- Plazos de presentación de propuestas: solicitud de aprobación de la CTA (propuesta en un plazo de 48 horas)
Última revisión: 06/10/2026