Resumen Ejecutivo
Los sistemas automáticos de bobinado y flejado constituyen un eslabón crucial posterior a la extrusión en las modernas plantas de procesamiento de plásticos. Al manipular tubos flexibles de poliuretano (PU) y conductos de polietileno (PE), la automatización del embalaje debe equilibrar la alta productividad con la protección de la geometría del producto: una tensión de bobinado inadecuada provoca una ovalización irreversible de la sección transversal, mientras que una fuerza de flejado no regulada produce deformaciones en la pared y fallos en el embalaje. Esta guía analiza la arquitectura electromecánica, la cinemática del control de tensión, la dinámica del flejado radial y los criterios de dimensionamiento para las líneas industriales de bobinado y flejado de tubos.
1. Cómo funcionan los sistemas industriales de bobinado y flejado de tubos
Una línea de bobinado y flejado de tubos transforma los perfiles extruidos continuos en bobinas radiales compactas, estables y listas para su envío, sincronizando la extrusión lineal inicial con el envasado por lotes posterior.
[Continuous Extrusion Line]
          │ (V_line: 10–80 m/min)
          ▼
[Vertical Dancer Accumulator] ── Dynamic Tension & Loop Buffering
          │
[Dual-Spindle Turret Coiler] ── Auto Traverse Pitch & Diameter Sizing
          │ (Precision Servo Shear: Flying Cut)
          ▼
[Through-the-Eye Radial Strapping Module] ── Core-Penetrating 3/4-Point Tie
          │ (Torque-Regulated Weld: 150–600 N)
          ▼
[Powered Ejection / Downending Conveyor]
Acumulación de tensión dinámica y de alimentación
La alimentación de los tubos proviene de canales de enfriamiento, sistemas de arrastre o soportes de desenrollado a granel. Debido a que las bobinas de enrollado aceleran, desaceleran y se indexan, un acumulador de compensación vertical integrado amortigua la alimentación continua; los codificadores miden el desplazamiento del bucle y proporcionan retroalimentación analógica de ±10 V / 4–20 mA para la modulación del par del husillo en tiempo real.
Mecanismo de enrollado de precisión y paso transversal
Los tubos entran en una unidad de enrollado automatizada de doble husillo o de mandril colapsable:
- Mandril rotatorioAjusta dinámicamente el diámetro interior (DI) de la bobina, normalmente entre 150 mm y 500 mm.
- Guía de desplazamiento del servomotor: Sincroniza la velocidad de desplazamiento con la velocidad de rotación del carrete y el diámetro exterior del tubo para que
V_traverse = Pitch_factor × OD × (ω_reel / 2π), en el quePitch_factorCalibrado entre 1.02 y 1.08 para evitar solapamientos de bobinado cruzado. - Velocidad superficial constante: El accionamiento reduce la velocidad del husillo a medida que aumenta el diámetro de la bobina, manteniendo la tensión de la banda constante:
Tension (N) = Motor Torque / (D_coil / 2).
Estación de corte al vuelo
Cuando se alcanza la longitud preestablecida (verificada mediante codificadores de cuadratura), unas abrazaderas neumáticas inmovilizan el extremo del tubo mientras una cuchilla giratoria accionada por servomotor realiza un corte cuadrado instantáneo; el extremo posterior se introduce en la periferia de la bobina interior antes de su transferencia.
Correas radiales que pasan a través del ojo
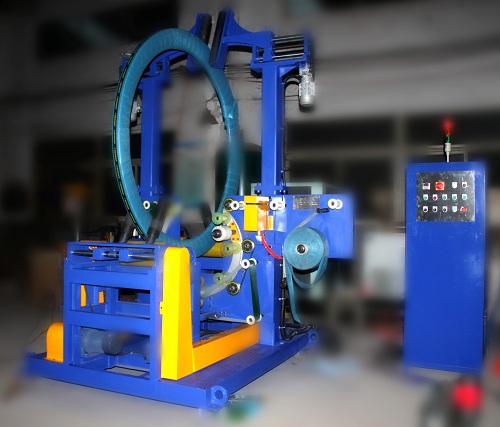
La bobina enrollada se transfiere a la estación de flejado mediante brazos de transferencia o mesas indexadoras. A diferencia de las flejadoras de cartón que envuelven perímetros paralelos, una flejadora de bobina utiliza un mecanismo radial que pasa a través del ojo : una guía de fleje dividida atraviesa el ojo central del núcleo; el cabezal indexa la bobina en incrementos de 90° o 120°, aplicando 2, 3 o 4 bandas radiales; luego, los rodillos tensores ejercen una tracción calibrada, seguida de un sellado por soldadura por fricción o ultrasónico.
2. Matriz de especificaciones del producto
La máquina admite tubos neumáticos de PU (de 4×2.5 mm a 16×12 mm) y conductos de PE micro, corrugados o lisos (de 16 mm a 110 mm de diámetro exterior):
| Parámetro de ingeniería | Clasificación/rango industrial | Notas técnicas |
|---|---|---|
| Diámetro exterior del tubo (DE) | De 6 mm a 110 mm (hasta 160 mm) | Juegos de rodillos guía configurables; superficies lisas de poliuretano |
| Diámetro interior de la bobina (ID) | De 150 mm a 600 mm (ajustable) | Segmentos que se pliegan neumáticamente para facilitar la extracción del núcleo. |
| Diámetro exterior de la bobina (OD) | 300 mm a 1,200 mm | Regulado por la envoltura del marco de enrollamiento y los conjuntos de límites ópticos. |
| Ancho de la bobina / Tramo de recorrido | 80 mm a 400 mm | Husillo de bolas de alta precisión accionado por servomotor de CA. |
| Peso máximo de la bobina | Hasta 150 kg (Estándar) / 500 kg (Uso intensivo) | Husillo en voladizo con cojinetes neumáticos externos. |
| Velocidad de la línea de extrusión | 5 m/min a 80 m/min | Sincronización PID de bucle cerrado de la posición del bailarín |
| Material de flejado | Polipropileno (PP) / Poliéster (PET) | Ancho de la correa: 9–15 mm; calibre: 0.6–0.9 mm |
| Tipo de flejado | Radial (a través del ojo) | 2, 3 o 4 bandas mediante indexación de mesa giratoria |
| Tiempo del ciclo de flejado | De 12 a 18 segundos por banda | Avance de la vía, tensado, soldadura e indexación. |
| Arquitectura de control | Siemens S7-1500 / Allen-Bradley CompactLogix | HMI a color de 10 pulgadas; bus de campo Profinet/Ethernet/IP |
| Air Supply | 0.6 a 0.8 MPa (aire seco y filtrado) | 150–300 Nl/min dependiendo de la frecuencia del ciclo |
3. Ventajas de ingeniería del enrollado y flejado automatizado de tubos
El envasado automatizado posterior a la extrusión aborda desafíos mecánicos, de calidad y económicos específicos:
- Mitigación de la ovalización y el acodamiento de los tubos: Los polímeros flexibles se deforman bajo flexión incontrolada. Los sistemas automatizados imponen el radio de curvatura mínimo del material para que
R_bend ≥ k × OD(k ≥ 8para poliuretano flexible;k ≥ 20para HDPE rígido a 20 °C), preservando la circularidad a través de las capas internas del núcleo. - Racionalización laboralUn único técnico de planta supervisa hasta tres líneas de extrusión, sustituyendo a 2 o 3 operarios de envasado manual por turno y por línea.
- Eliminación de desechos y recortesEl corte manual produce variaciones de longitud de ±1.5%; los contadores de longitud por microprocesador con cizallas de alta velocidad logran una precisión de ±0.1%, eliminando los rechazos por piezas que no cumplen con las especificaciones.
- Seguridad y ergonomía del operadorLos recintos automatizados con cortinas de luz de categoría 4 (ISO 13849-1) eliminan los riesgos de quemaduras, lesiones por esfuerzo repetitivo y atrapamiento derivados de la manipulación manual de serpentines calientes.
- OEE y trazabilidad SCADALos PLC integrados registran el tiempo de funcionamiento, el metraje total, el número de bobinas, el consumo de correas y las alarmas, exportando la información a las redes MES de la planta a través de OPC-UA.
4. Tecnología de flejado y optimización de la tensión
La fijación de estructuras tubulares elásticas y semirrígidas requiere una cuidadosa selección del material de la banda y de la tensión.
              [Strapping Material Selection Matrix]
                                │
       ┌────────────────────────┴────────────────────────┐
       ▼                                                 ▼
[PP (Polypropylene)]                             [PET (Polyester)]
- Width: 9–12 mm                                 - Width: 12–16 mm
- Tensile Break: 1,000–2,200 N                   - Tensile Break: 2,500–5,500 N
- Elastic Recovery: High                         - Creep Resistance: Outstanding
- Target: Light PU coils, small OD               - Target: Large PE coils, heavy loads
- Weld: Thermal / Friction (80–85% Joint)        - Weld: Ultrasonic / Friction (>85% Joint)
Física de los materiales: PP frente a PET frente a acero
- Polipropileno (PP):: La opción estándar para tubos neumáticos de PU, tubos de grado médico y microconductos ligeros de PE; su alta recuperación de elongación se adapta a la expansión menor de la bobina durante los cambios de temperatura.
- Poliéster (PET): Preferible para conductos secundarios de HDPE pesados y tuberías corrugadas; su resistencia a la tracción superior y su baja deformación mantienen las bobinas compactas durante largos envíos marítimos.
- Restricciones de flejado de aceroEl acero rara vez se utiliza en contacto directo con tubos de plástico flexibles, ya que sus bordes afilados dañan las cubiertas de poliuretano blando y aplastan los conductos de polietileno. Si se requiere sujeción con acero de alta resistencia, los instaladores deben colocar primero topes de esquina de plástico o protectores de cartón grueso.
Regulación de la tensión y medidas de seguridad de la superficie
- Sobretensión: Supera el límite de compresión del perfil del tubo, provocando una ovalización local permanente, adelgazamiento de la pared o colapso de la luz.
- Subtensión: Permite que los bucles de la bobina se deslicen axialmente, provocando que se desenrollen telescópicamente durante el paletizado o el transporte.
Los cabezales de embalaje modernos utilizan variadores de frecuencia o pinzas de tensión servoaccionadas. La tensión se ajusta digitalmente entre 150 N y 600 N en la HMI en función del espesor de la pared y la relación OD / S_wall.
5. Integración de la línea de extrusión y el envasado posterior
El flujo de producción continuo requiere una disposición de línea estructurada:
+-----------------------------------------------------------------------------------------+
|                                    TYPICAL FACTORY FOOTPRINT                            |
|                                                                                         |
| [Extruder & Cooling] ──> [Haul-off] ──> [Dancer Tower] ──> [Turret Coiler]             |
|                                                                   │ (Transfer Arm)      |
|                                                                   ▼                     |
| [Palletizer / Storage] <── [Ejection Conveyor] <── [Radial Strapping Station]           |
+-----------------------------------------------------------------------------------------+- Sincronización directa de extrusión en líneaLa extrusión no puede detenerse para la descarga de la bobina. Dos carretes en voladizo montados en una torreta indexadora motorizada de 180° cortan el tubo cuando el carrete A alcanza su longitud objetivo, y la guía transversal desvía la alimentación al carrete B sin desaceleración.
- Transferencia a la envolvedora orbital de film estirable (opcional)En entornos polvorientos o de exportación, las bobinas pasan a una envolvedora orbital horizontal en línea donde una película estirable de PE o una película barrera VCI proporciona un embalaje a prueba de polvo y sellado contra la humedad.
- Sistema automatizado de descenso y paletización de bobinasLas bobinas sujetas con correas ruedan por una rampa de descarga neumática o son recogidas por un pórtico con pinzas de mandril expansibles; un mecanismo de descenso reorienta las bobinas desde la posición horizontal a la vertical para su apilamiento en palés.
6. Guía de selección y dimensionamiento de ingeniería
Configure el dimensionamiento del equipo evaluando estas variables:
Step 1: Quantify Tube Parameters (OD, ID, Wall Thickness, Material: PU / LDPE / HDPE)
        │
Step 2: Calculate Coil Dimensions (Target ID, Maximum OD, Stack Width, Weight)
        │
Step 3: Define Dynamic Throughput (Extrusion Line Speed m/min -> Cycles/Hour)
        │
Step 4: Establish Packaging Level (Radial Strapping Only vs. Strapping + Stretch Wrap)
        │
Step 5: Verify Utility Availability (400V/480V 3-Phase, 0.6–0.8 MPa Compressed Air)
Lista de verificación operativa para el dimensionamiento
- Módulo de elasticidad del materialEl poliuretano blando a base de éster/éter se comporta elásticamente; el polietileno de alta densidad muestra una fuerte recuperación elástica, lo que requiere una construcción de mandril más rígida y una mayor resistencia de sujeción de la correa.
- Restricción de ID de núcleo mínimo: Confirmar que el diámetro del tubo pueda formar el diámetro interior deseado sin exceder los límites de elongación de la fibra exterior (normalmente por debajo del 5 % de deformación total).
- Velocidad de la línea frente al ciclo de índice de flejadoEl tiempo total del ciclo para el indexado de la torreta, el flejado radial y la descarga debe ser menor que el tiempo necesario para enrollar una bobina completa en el husillo secundario.
7. Consulta técnica y pasos para la implementación
Para pasar del envasado manual a una celda de postextrusión totalmente automatizada:
- Definir parámetros de procesamiento detallados: Documentar el diámetro exterior del tubo, el rango de espesor de pared, los grados de material (PU, LDPE, HDPE, PA), los diámetros interiores del núcleo de la bobina, las longitudes objetivo de la bobina y las velocidades máximas de extrusión.
- Ingeniería de sistemas de contacto: Envíe por correo electrónico las especificaciones y las dimensiones del diseño de la planta a info@fhopepack.com.
- Revisar el documento de especificaciones funcionales (FSD)Recibirá una propuesta detallada en un plazo de 48 horas, que incluirá planos CAD de las líneas, equilibrio entre rendimiento y tiempo de ciclo, esquemas de seguridad y requisitos de servicios públicos.
- Aprobar el diseño y las pruebas de aceptación en fábrica (FAT).Finalizar los diseños mecánicos, la secuencia de software y los criterios de FAT antes de la autorización de fabricación y la puesta en marcha de la planta.