Resumen ejecutivo: Una bobina que se envuelve y se fleja mantiene sus capas compactas y sus bandas en su lugar para el cliente. Este vídeo muestra las máquinas de envoltura y flejado en dos talleres, presentadas como una secuencia en lugar de una línea continua. Para un objetivo de 20 bobinas por hora, el ciclo es de 3,600 ÷ 20 = 180 s por bobina. La estación más lenta, o la de envoltura y flejado en una estación combinada, debe ajustarse al ciclo; dimensionamos las estaciones según su diseño.
Índice
- Lo que muestra el vídeo
- Las dos estaciones en el video
- Enrollar la bobina a través del ojo
- Sujetar la bobina a través del ojo
- Producción, tiempo de ciclo de línea y takt
- Controles y seguridad
- Lista de verificación para la selección de una estación de bobinado y flejado
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
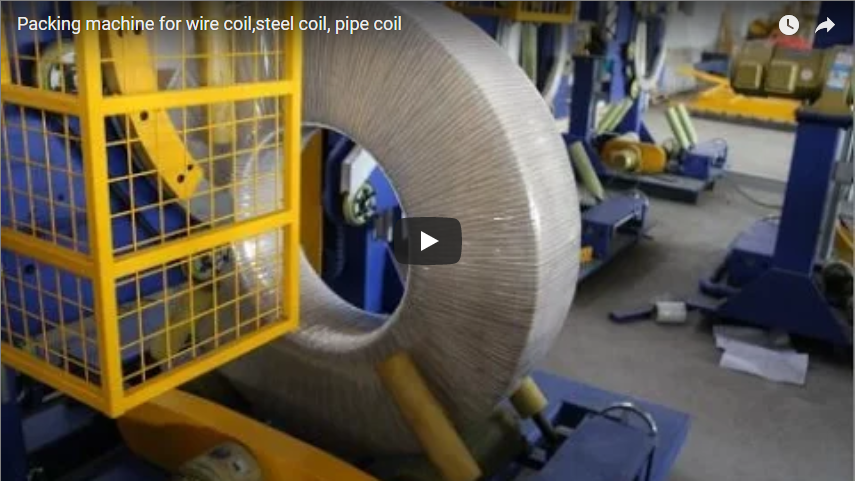
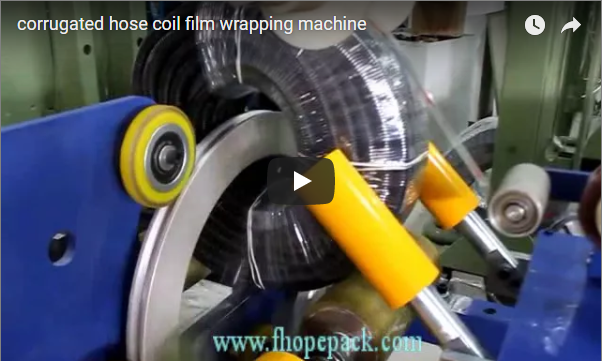
El vídeo comienza en una estación de envoltura en un taller: una bobina yace plana sobre rodillos verdes y el anillo de una envolvedora con orificio pasa a través de la bobina, quedando sobre una película estirable mientras gira. La película pasa a través del orificio y cubre el diámetro exterior, el diámetro interior y ambas caras de la bobina.
El vídeo muestra a continuación un segundo taller. Un cabezal de flejado montado sobre un pórtico se desplaza sobre una bobina que se apoya en rodillos amarillos, y un arco guía pasa la correa a través del orificio de la bobina. En las tomas finales, la cámara se acerca a una mesa elevadora de tijera situada al final de la línea de rodillos amarillos, frente al cabezal de flejado.
Las dos tomas provienen de dos talleres diferentes. El orden en que aparecen las estaciones es una presentación, no un ciclo lineal medido, y no es prueba de que las máquinas compartan una misma cinta transportadora.
Las dos estaciones en el video
| Estación | Lo que sucede |
|---|---|
| Estación 1 – envoltura (rodillos verdes) | El anillo pasa a través del ojo de la bobina y envuelve la película alrededor de la sección de la bobina. |
| Estación 2 – correa (rodillos amarillos) | El cabezal del pórtico pasa una correa a través de la bobina y la tensa. |
| Mesa elevadora (rodillos amarillos) | Mesa elevadora de tijera al final de la línea de rodillos de flejado. |
El envoltorio primero sujeta el diámetro exterior y mantiene las capas compactas, de modo que la correa fija la película y soporta la carga de manipulación. Tanto si las dos estaciones comparten una cinta transportadora como si se alimentan por separado, nos adaptamos a su diseño; el clip no las conecta y no garantizamos un ciclo combinado. Para una línea conectada con flejado, envoltura con orificio pasante y apilamiento, consulte nuestra línea de embalaje de bobinas cortadas para centros de servicio.
Enrollar la bobina a través del ojo
Una envolvedora de bobinas con orificio pasante es una máquina cuyo anillo giratorio hace pasar la película estirable a través del orificio de la bobina, cubriendo el diámetro exterior (DE), el diámetro interior (DI) y ambas caras. La envolvedora del video es del mismo tipo con orificio pasante que nuestras envolvedoras de bobinas de cobre para bobinas de tira y banda. El modelo y sus ajustes se configuran según el proyecto; a modo de referencia, la envolvedora de bobinas de cobre con orificio pasante FPC-200 se especifica como:
| Parámetro | Valor (referencia) |
|---|---|
| Paquete OD | 600-1,200 mm |
| paquete de Identificación | 300-800 mm |
| Peso del objeto | 5-500 kg |
| velocidad de rotación | 10-100 r / min |
| Velocidad del rodillo | 2-4 m/min |
| Alcance superpuesto | 20% -90% |
| Velocidad de envoltura | 23-50 s por bobina |
Para bobinas de tiras más gruesas, ofrecemos el modelo FPC-300:
| Wrapper | bobina de OD | DIÁMETRO INTERIOR DE LA BOBINA | Peso de la bobina | Velocidad del anillo | |
|---|---|---|---|---|---|
| FPC-200 | 600-1,200 mm | 300-800 mm | 5-500 kg | 10-100 r / min | |
| FPC-300 | 700-1,200 mm | 400-900 mm | 10-1,000 kg | 5-100 r / min | La velocidad de enrollado depende del ancho de la película, el solapamiento y el tamaño de la bobina, que se pueden configurar en el programa, por lo que ajustamos el plan de filmación para cada proyecto. |
Sujetar la bobina a través del ojo
Tras el embalaje, la correa fija la película y soporta la carga de manipulación. Encontrará más información sobre esta clase de máquina en nuestra publicación sobre la flejadora radial para bobinas de acero . La flejadora de PET con orificio pasante que aparece en el vídeo está fabricada a medida para esta línea y no tiene código de modelo. Como referencia, nuestra flejadora estándar de PET con orificio pasante para bobinas de acero se especifica de la siguiente manera:
| Parámetro | Valor (referencia) |
|---|---|
| Tamaño de flejado | Diámetro exterior: 800-1,350 mm; diámetro interior: 508-610 mm; ancho: 20-500 mm |
| Peso de la bobina | 100-2,500 kg |
| Material de la correa | PET, ancho 9-12 mm, espesor 0.4-1.0 mm |
| tensión de la correa | 100-1,000 N |
| Velocidad de flejado | Aproximadamente 12-15 segundos por tira |
| Mesa de rotación | Giro de 360 grados para 4 correas de sujeción. |
El rango de diámetro exterior de la bobina de nuestra máquina flejadora es un rango de la máquina; nosotros configuramos el programa de flejado, el número de correas y la tensión según su plan de bobina y película para cada proyecto.
Producción, tiempo de ciclo de línea y takt
El ritmo de producción (Takt) lo determina la producción objetivo, no las máquinas. Ejemplo de comprobación para 20 bobinas por hora:
| Parámetro | Valor |
|---|---|
| Resultado objetivo (ilustrativo) | 20 bobinas por hora |
| Takt, 3,600 ÷ 20 | 180 s por bobina |
| Tiempo de envoltura, referencia FPC-200 | 23-50 s |
| Tiempo de uso de la correa: 4 correas x 12-15 s | 48-60 s |
| Estado del producto | Estación más lenta (por separado) o envoltura + correa (combinado, 71-110 s) por debajo de 180 s |
Cuando el proceso de envoltura y flejado se realiza en dos estaciones separadas, la estación más lenta determina el tiempo de ciclo de la línea, que no debe exceder el tiempo de ciclo (takt). Si una sola estación realiza ambas operaciones en secuencia, el tiempo de ciclo es la suma de ambos tiempos. Si el resultado excede el tiempo de ciclo, aumentamos la velocidad de una estación o dividimos el trabajo.
Controles y seguridad
El anillo de envoltura y el cabezal de flejado se mueven automáticamente alrededor y a través de la bobina. Mantenga a las personas alejadas de las áreas de desplazamiento del anillo y del cabezal mientras las máquinas estén en funcionamiento, y solo desatasque o cambie una bobina con la estación detenida y aislada.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 establece los requisitos generales para las máquinas de envasado.
Lista de verificación para la selección de una estación de bobinado y flejado
- Rango de diámetro exterior, diámetro interior, ancho y peso de la bobina.
- Bobinas por hora que la línea debe llenar.
- Programa de ancho, tipo y superposición de la película de envoltura.
- Material de la correa, número de correas y tensión.
- Una cinta transportadora compartida o estaciones separadas, y cambios de nivel entre ellas.
- Espacio ocupado, suministro eléctrico y señales de control.
Preguntas frecuentes sobre ingeniería
P: ¿Por qué enrollar la bobina a través del ojo antes de sujetarla con la correa? R: Al enrollarla a través del ojo, se cubren el diámetro exterior, el diámetro interior y ambas caras mientras la bobina gira lentamente sobre los rodillos. Las capas permanecen tensas y la correa posteriormente fija la película y soporta la carga durante la manipulación.
P: ¿Por qué las dos estaciones están en talleres diferentes? R: El vídeo se grabó en dos talleres diferentes para mostrar cada máquina con claridad; la secuencia es una presentación y dimensionamos la cinta transportadora o el enlace de transferencia según su diseño.
P: ¿Qué tan rápido es el flejado? R: En nuestra máquina flejadora de PET con orificio pasante, cada fleje tarda entre 12 y 15 segundos, por lo que una bobina de 4 correas realiza entre 48 y 60 segundos de flejado; el programa de correas se configura para cada proyecto.
P: ¿Pueden la envoltura y la correa compartir un mismo ciclo? R: Sí. Con estaciones separadas, la más lenta debe ajustarse al ciclo. Si una sola estación realiza ambas operaciones, el tiempo de envoltura (23-50 s) más el tiempo de correa (48-60 s) deben ajustarse, y comprobamos esa suma en el ejemplo del ciclo.
P: ¿Qué envoltura se ajusta a mi resistencia? R: Las resistencias de 600-1,200 mm de diámetro exterior, 300-800 mm de diámetro interior y hasta 500 kg se ajustan a la FPC-200; las resistencias más pesadas, de hasta 1,000 kg con 400-900 mm de diámetro interior, se ajustan a la FPC-300.
El próximo paso
Planificamos su estación de bobinado y flejado en tres pasos:
- Envíe su plano de distribución con tamaños de bobina, número de correas y salida a info@fhopepack.com.
- Reciba una propuesta en 48 horas., con el plan de envoltura y sujeción y la verificación del ritmo.
- Solicitar una visita al sitio comprobar la altura de la cinta transportadora, el espacio disponible y la fuente de alimentación.
Lectura relacionada
- Enrollador de bobina de cobre FPC-200
- Máquina flejadora de PET con bobinas de acero
- Vídeo: máquina de embalaje de bobinas para tiras de cobre y acero aleado.
- Vídeo: Línea automática de empaquetado de bobinas de tiras de cobre con etiquetado, envoltura y apilamiento.
- Vídeo: Máquina de embalaje de bobinas de acero y cobre para envoltura con película transparente.
- Vídeo: máquina flejadora automática de bobinas de acero
Fuentes
- Parámetros de envoltura: Enrollador de bobina de cobre FPC-200, Enrollador de bobina de cobre FPC-300
- Parámetros de la correa: Máquina flejadora de PET con bobinas de acero
- Ejemplo de Takt: nuestro ejemplo práctico, valores ilustrativos
- Máquina en acción: nuestro video en YouTube
- Alcance de las normas: ISO 12100:2010, EN 415-10: 2014
Última revisión: 04/10/2026