🛠️ Alcance técnico y arquitectura del sistema
Este marco de evaluación establece los parámetros mecánicos y logísticos obligatorios para las líneas automatizadas de empaquetado en láminas y apilado maestro, priorizando el flujo continuo de material, la elevación precisa de la carga y la consolidación estandarizada del apilamiento. Los ingenieros deben verificar las tolerancias de paso de la cinta transportadora, la capacidad del elevador de paquetes y la sincronización de la grúa pórtico para eliminar los cuellos de botella derivados de la manipulación manual y garantizar la integridad estructural durante los ciclos de producción de alto volumen.
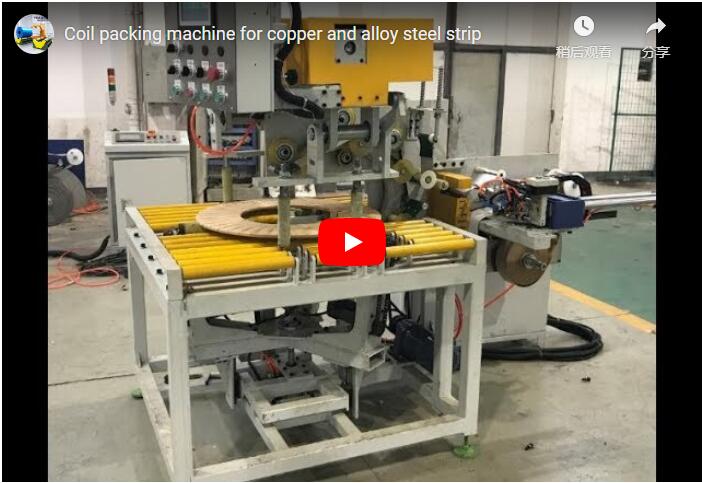
Las modernas arquitecturas de embalaje automatizado se basan en transportadores de rodillos y cadenas diseñados específicamente para el almacenamiento y transporte estable de paquetes de láminas pesadas. Estos sistemas de transporte deben mantener una tolerancia de paso dentro del rango típico de la industria de 150 a 200 mm para evitar desplazamientos laterales durante las fases de aceleración y desaceleración. La secuencia principal de manipulación comienza con un elevador de paquetes diseñado para elevar las láminas apiladas a alturas de envoltura óptimas, generalmente con capacidad para cargas de entre 2,000 kg y 5,000 kg, aunque las capacidades exactas deben verificarse con las tablas de carga del proveedor. La formación de la pila maestra se realiza posteriormente mediante elevadores de láminas automatizados sincronizados con grúas pórtico aéreas, que alinean los paquetes individuales en cargas unificadas sin intervención manual. Esta integración mecánica reduce directamente la variación del tiempo de ciclo y minimiza la tensión ergonómica de los operarios.
La distribución de la carga en la cinta transportadora debe calcularse mediante mapeo dinámico de peso para evitar la sobrecarga del motor durante los picos de producción. Los actuadores de elevación hidráulicos o servoaccionados requieren válvulas de alivio de presión y codificadores de posición para mantener la alineación vertical dentro de ±3 mm, asegurando que la pila principal permanezca vertical antes de que comience el proceso de envoltura orbital. La sincronización de la grúa pórtico se basa en controladores de movimiento multieje que coordinan el descenso del polipasto, la traslación lateral y la sincronización de la liberación del paquete. Estos bucles de control deben interactuar con el PLC de la línea principal para evitar colisiones durante la consolidación de pilas a alta velocidad.
🏗️ Parámetros básicos de embalaje y manipulación
Los subsistemas de envoltura y flejado deben proporcionar un sellado hermético y una estabilización mecánica mediante envoltura orbital automatizada, colocación precisa del material de embalaje y aplicación integrada de protectores de esquina. Los equipos de compras deben validar el control de la tensión de la película, los perfiles de tensión del flejado y los mecanismos de expulsión de desechos para garantizar una contención uniforme de la carga y evitar daños en el material durante el transporte.
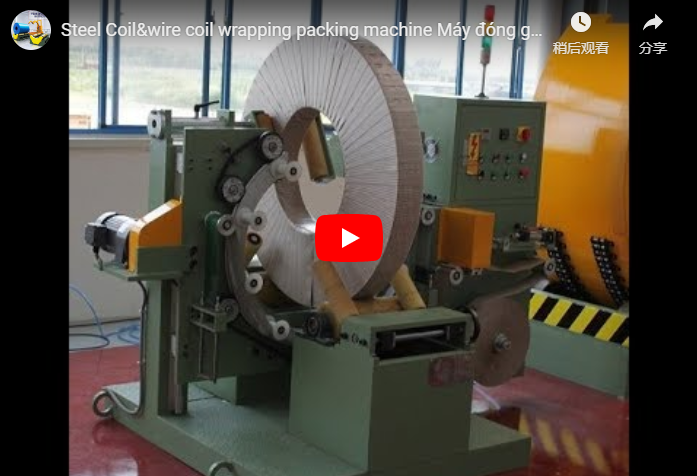
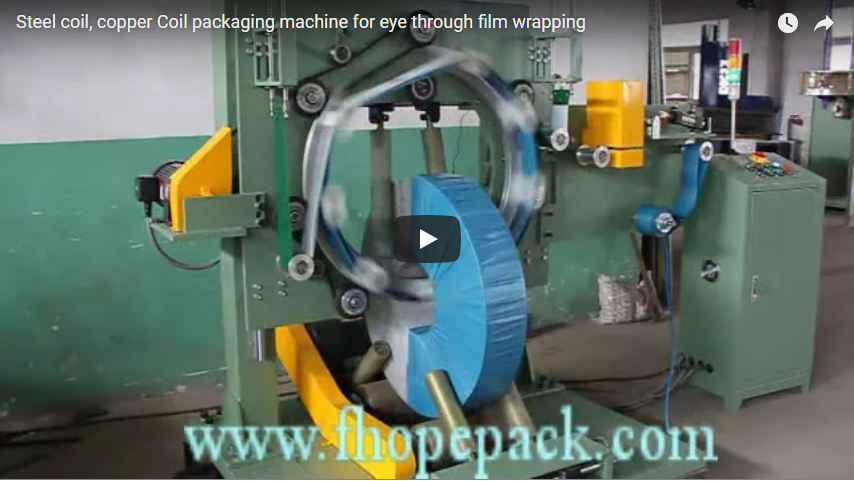
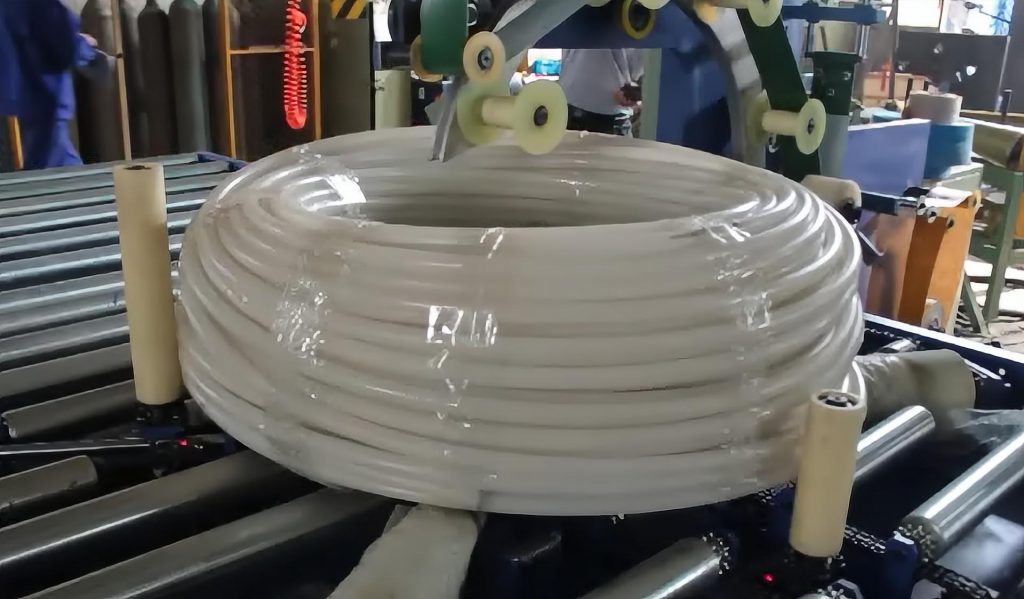
El envolvimiento automático a lo ancho se logra principalmente mediante mecanismos de envolvedoras orbitales que hacen girar el carro de film alrededor de la pila maestra estacionaria, asegurando una distribución uniforme del film y eliminando las inconsistencias de la superposición manual. El envolvimiento a lo alto puede operar en configuraciones manuales o automatizadas, pero las líneas totalmente integradas requieren frenos de tensión de film accionados por servomotores que mantienen una densidad de envoltura constante en diferentes alturas de pila. Fundamental para la estabilidad de la carga es el sistema automático de recuperación e inserción de material de relleno, que coloca separadores protectores debajo de cada capa de lámina antes del flejado. Este subsistema debe combinarse con el flejado automático del material de relleno a la pila, utilizando flejes de polipropileno o acero con una tensión típica de la industria de 300 a 500 N para evitar el deslizamiento entre capas.
La selección del material de la película influye directamente en la resistencia ambiental y la tolerancia a la perforación. Las películas estándar de polietileno o polipropileno fundido requieren una verificación del espesor con respecto a la ficha técnica de resistencia a la tracción del proveedor. La aplicación de protectores de esquina debe automatizarse para distribuir la presión del flejado de manera uniforme en los perímetros de la pila, evitando la deformación de los bordes en láminas de acero o aluminio de alta densidad. La celda de embalaje también debe contar con un sistema de descarga de desechos que expulse automáticamente los núcleos de película y los restos de flejado sin necesidad de manipulación manual, manteniendo así un flujo de línea ininterrumpido. Las rampas de expulsión de desechos deben integrarse con sensores en la cinta transportadora para activar ciclos de vaciado automático de contenedores, reduciendo la intervención del operario y minimizando los riesgos de contaminación cruzada.
🔗 Relacionado : Explora más soluciones
📈 Verificación de seguridad, control y cumplimiento
La arquitectura de control y los protocolos de enclavamiento de seguridad deben cumplir con los estándares reconocidos de automatización industrial, utilizando controladores lógicos programables y relés de seguridad certificados para gestionar movimientos mecánicos de alta velocidad. Los ingenieros deben confirmar que todos los componentes de accionamiento, los conjuntos de sensores y los circuitos de parada de emergencia cumplen con los requisitos de marcado CE y las clasificaciones de seguridad funcional para mitigar los riesgos operativos y garantizar el cumplimiento normativo.
La arquitectura de control central suele emplear un PLC (Controlador Lógico Programable), un ordenador industrial robusto que ejecuta la lógica de empaquetado secuencial, gestiona la sincronización de la cinta transportadora y monitoriza la información de los sensores en tiempo real. Este controlador se conecta a una interfaz hombre-máquina (HMI) para ajustar los parámetros de envoltura, monitorizar los ciclos de inserción de material de embalaje y registrar los datos de producción para garantizar la trazabilidad. El cumplimiento de las normas de seguridad se rige por la norma ISO 13849, un estándar internacional que define los niveles de rendimiento (PL) para los componentes de seguridad de los sistemas de control, asegurando que las barreras fotoeléctricas, las protecciones con enclavamiento y las paradas de emergencia logren la reducción de riesgos necesaria para las células de empaquetado de alta velocidad. Todos los armarios eléctricos y componentes de accionamiento deben cumplir los requisitos de marcado CE, lo que indica su conformidad con las normas europeas de salud, seguridad y protección del medio ambiente.
Los convertidores de frecuencia y los servomotores deben estar diseñados para ciclos de trabajo continuos, con protección térmica integrada en el bucle de control para evitar el sobrecalentamiento durante operaciones prolongadas de formación de pilas maestras. Se deben colocar barreras fotoeléctricas de seguridad en todos los puntos de acceso, con relés de seguridad de categoría 3 o 4 que garanticen la parada inmediata del accionamiento en caso de intrusión. Los sensores de proximidad y los escáneres láser deben validar el centrado del paquete antes de que comience el enrollado orbital, evitando la desalineación de la película y el desperdicio de material. La marca y las especificaciones de la serie de los componentes del accionamiento deben estar documentadas en la hoja de datos técnicos para verificar la compatibilidad con los protocolos de mantenimiento de las instalaciones y el inventario de repuestos existentes.
🛡️ Validación de compras y preguntas frecuentes
La evaluación final del proveedor requiere una auditoría estructurada de aprobación/rechazo que compare las fichas técnicas del proveedor con umbrales mecánicos y de seguridad cuantificados. Los compradores deben considerar todos los indicadores de rendimiento ilustrativos como referencias iniciales, no como garantías absolutas, y solicitar pruebas de validación en planta y análisis del coste total de propiedad antes de comprometerse con la inversión de capital.
La validación de la adquisición se basa en una lista de verificación estructurada que compara las especificaciones del proveedor con umbrales operativos cuantificados. Los ingenieros deben marcar cada parámetro como Aprobado o Reprobado según los resultados de las pruebas documentadas o las hojas de datos certificadas, considerando todos los valores numéricos como ilustrativos y no absolutos. Los puntos de verificación obligatorios incluyen la inserción automatizada de protectores de esquina, el envolvimiento orbital con control de tensión, la recuperación e inserción automática de material de embalaje bajo las pilas de láminas y el enclavamiento de seguridad conforme a la normativa CE. Si un proveedor no puede demostrar la descarga continua de chatarra sin intervención manual o no proporciona datos de sincronización de la grúa pórtico para la formación de la pila maestra, la línea debe ser rechazada o sometida a una rigurosa prueba de aceptación en planta.
P: ¿Cuál es el tiempo típico de cambio al alternar entre diferentes dimensiones de paquetes de hojas en una línea de envasado automatizada? R: La duración del cambio varía según los ajustes del paso de la cinta transportadora y la reprogramación de la envolvedora orbital, generalmente dentro de un rango que requiere verificación con el proveedor específico. Los sistemas modernos controlados por PLC permiten almacenar recetas para un cambio rápido de parámetros, pero la realineación mecánica del elevador de paquetes y los alimentadores de protectores de esquinas puede requerir tiempo de configuración adicional. Los compradores deben solicitar un procedimiento de cambio documentado en lugar de basarse en estimaciones generalizadas.
P: ¿La línea de empaquetado puede manejar orientaciones de láminas tanto verticales como horizontales? R: La mayoría de las arquitecturas de empaquetado de láminas automatizadas están optimizadas para la orientación vertical (donde el eje de la bobina o el paquete de láminas es vertical), lo que requiere un mecanismo de giro para rotar la carga a la orientación horizontal antes del empaquetado. Si el material entrante llega en configuración horizontal, se debe integrar un mecanismo de giro o un módulo de manipulación alternativo en el diseño de la línea. Confirme siempre la orientación de entrada y el mecanismo de rotación necesario con el fabricante del equipo.
P: ¿Cuál es el retorno de la inversión típico al integrar sistemas automatizados de estiba y protección de esquinas? R: Los plazos de retorno de la inversión dependen en gran medida de los costos laborales, la reducción del desperdicio de material y la frecuencia de las reclamaciones por daños, lo que hace que los períodos de recuperación de la inversión sean muy variables. La recuperación e inserción automatizadas de estiba, combinadas con la aplicación de protectores de esquinas, generalmente reducen la mano de obra y minimizan los daños entre capas, pero las proyecciones financieras exactas deben calcularse utilizando los datos operativos específicos de sus instalaciones. Solicite al proveedor un desglose detallado del costo total de propiedad antes de finalizar la compra.
🔗 Ver también : Equipos relacionados