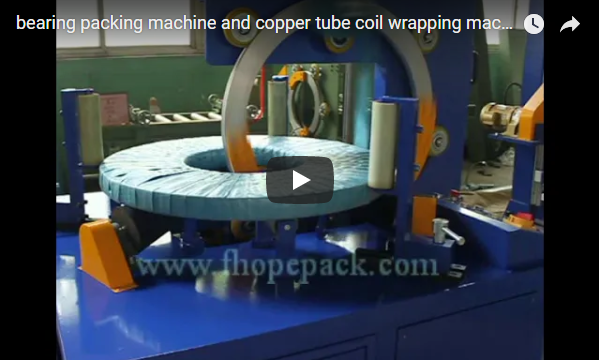
Resumen ejecutivo: Nuestra línea de empaquetado de bobinas de tiras de cobre toma las bobinas cortadas de la cortadora, las pesa y etiqueta, las enrolla a través del orificio y apila las bobinas terminadas en un palé. La línea procesa bobinas de 500 a 1,200 mm de diámetro exterior y de 10 a 300 mm de ancho a una velocidad de 40 a 60 bobinas por hora, con un solo operario para toda la línea.
Índice
- Las estaciones, en orden
- Línea de embalaje de bobinas de tiras de cobre: gama de bobinas y materiales
- Pesaje y etiquetado: por qué se colocan antes del envoltorio.
- Ejemplo práctico: tiempo de ciclo y cambios de palets
- Protección de una superficie de cobre blanda
- Lista de selección: qué enviarnos
- Seguridad: EN 415-10 y la celda robótica
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Las estaciones, en orden
Las bobinas de tiras de cobre cortadas dejan la cortadora pequeña, numerosa y propensa a abollar. La línea está diseñada para mantenerlas en movimiento sin necesidad de que una persona levante cada una.
- Inclinador de bobina y desmontador: gira la bobina a la orientación que requiere la línea y la coloca en la cinta transportadora.
- Línea transportadora: Las cintas transportadoras de rodillos de velocidad variable mueven las bobinas verticalmente entre las estaciones.
- Pesaje y etiquetadoCada bobina se pesa y, opcionalmente, se puede imprimir y colocar una etiqueta.
- FornidoCuando así lo requiera el pedido, la bobina se sujeta con una cinta de PP o PET.
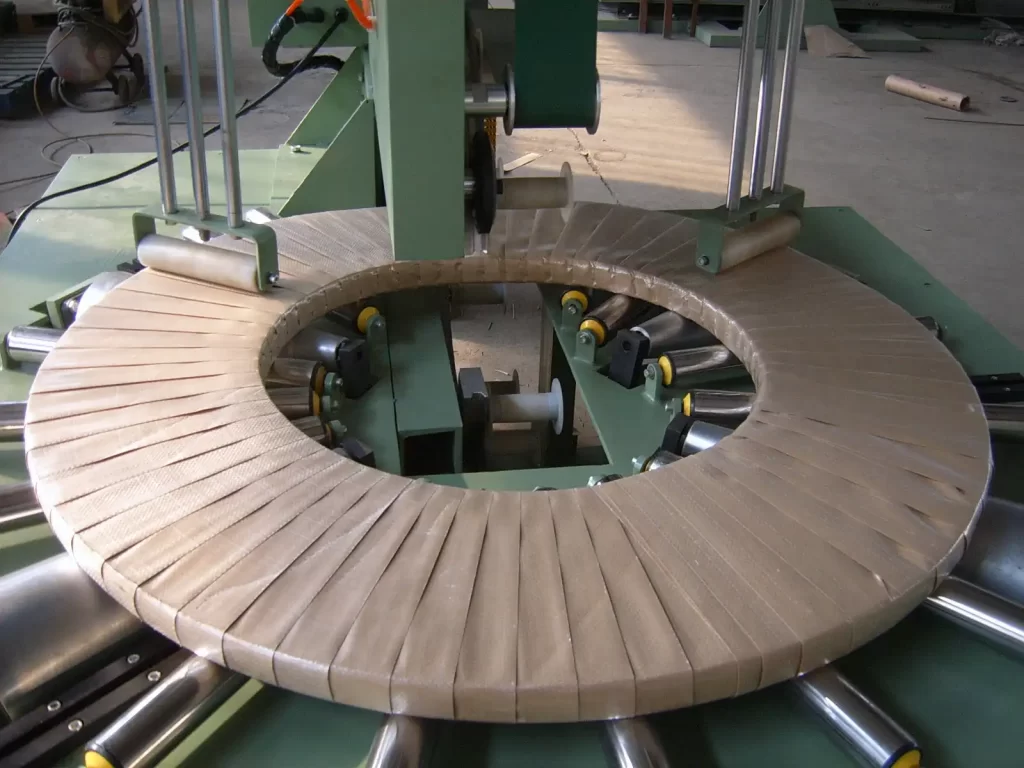
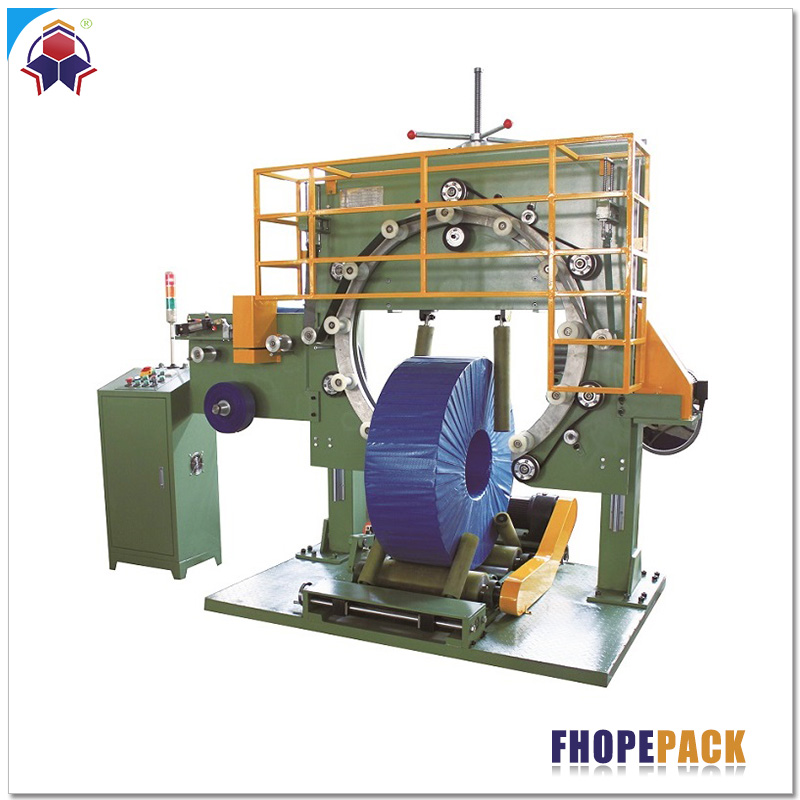
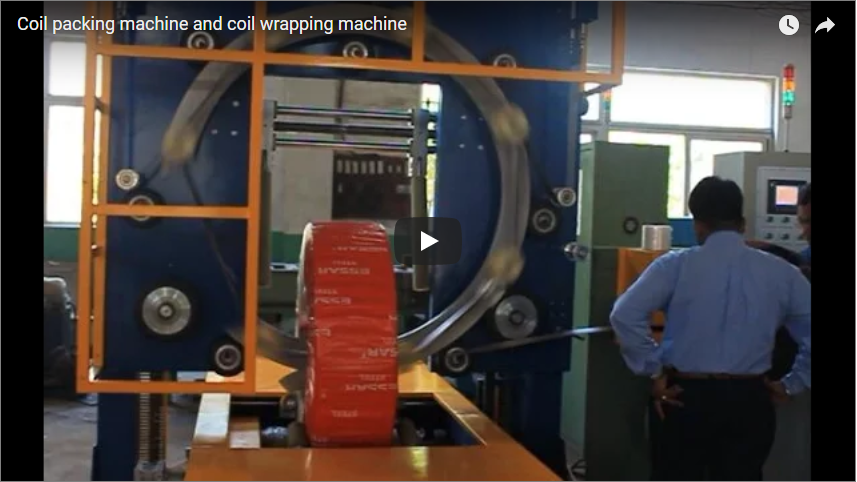
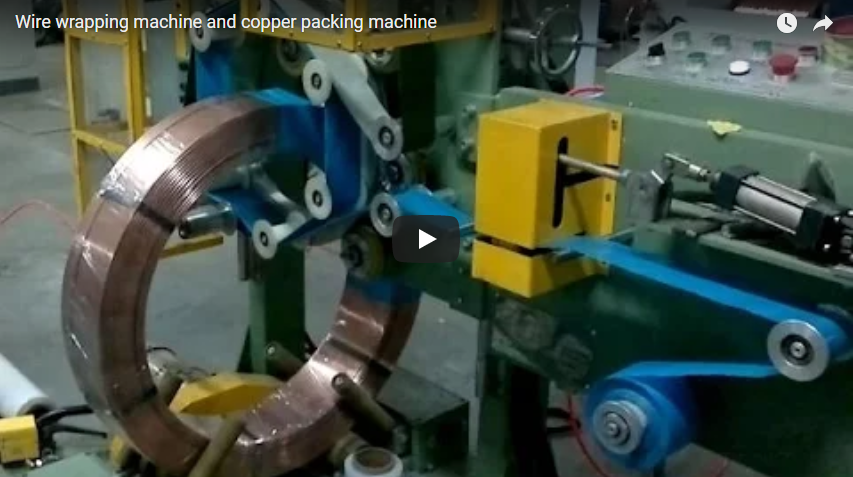
- Envolvedora de bobinas: un anillo pasa a través del ojo de la bobina y alrededor de la bobina, colocando película estirable, PE o papel sobre cada cara.
- Apilador de bobinas y envolvedor de paletsLa apiladora coloca las bobinas terminadas en el palé, que luego se envuelve para su envío. Opcionalmente, se puede instalar un dispensador automático de listones de madera, lo que permite colocar los separadores entre las capas sin necesidad de manipulación manual.
Un PLC y una HMI de Siemens controlan la línea en modo automático o manual, de modo que una sola estación puede operarse manualmente durante el cambio de formato.
Línea de embalaje de bobinas de tiras de cobre: gama de bobinas y materiales
| Parámetro | Nuestra línea de empaquetado de bobinas de cobre |
|---|---|
| bobina de OD | 500 1,200 a mm |
| DIÁMETRO INTERIOR DE LA BOBINA | 300 610 a mm |
| Ancho de la bobina | 10 300 a mm |
| Velocidad de embalaje | 40 a 60 bobinas por hora |
| Fornido | PP o PET |
| Papel | Diámetro interior del núcleo: 50 mm, diámetro exterior del rollo: 450 mm, ancho: de 90 a 120 mm. |
| Film estirable | Diámetro interior del núcleo: 50 mm, diámetro exterior del rollo: de 100 a 180 mm, ancho: de 90 a 120 mm. |
| Peso | estará disponible |
| Etiqueta | opción |
| Precisión de apilamiento | dentro de ±2 mm |
| de telecomunicaciones | uno para toda la línea |
| Fuente de alimentación | según los requisitos |
El rango de peso de la bobina depende de la configuración: una línea básica cubre de 20 a 1,500 kg, y una línea estándar totalmente automática de 100 a 4,000 kg.
Pesaje y etiquetado: por qué se colocan antes del envoltorio.
Una etiqueta colocada antes del embalaje final permanece legible a través de una película transparente y está protegida contra rozaduras durante el transporte. Al ubicar la báscula en la misma estación, el peso que figura en la etiqueta corresponde al peso de esa bobina, no a un promedio del lote. Si la planta utiliza un sistema MES, el número de bobina, el peso y los datos de la etiqueta se pueden transferir a este, de modo que cada bobina en un palé se puede rastrear hasta su lote de corte.
Nuestra línea automatizada de empaquetado de bobinas de cobre, desde el volteo hasta el apilamiento, sigue el mismo orden.
Ejemplo práctico: tiempo de ciclo y cambios de palets
| Paso | Valor |
|---|---|
| Velocidad de empaquetado, gama baja | 40 bobinas por hora |
| Takt time por bobina, 3,600 ÷ 40 | 90 s |
| Velocidad de empaquetado, alta gama | 60 bobinas por hora |
| Takt time por bobina, 3,600 ÷ 60 | 60 s |
| Bobinas por palé (a modo de ejemplo) | 8 |
| Intervalo de cambio de paletas a 40 bobinas/h, 8 × 90 | 720 s = 12 min |
| Intervalo de cambio de paletas a 60 bobinas/h, 8 × 60 | 480 s = 8 min |
| Bobinas por turno de 8 horas, de 40 × 8 a 60 × 8 | 320 a 480 |
Cada estación debe completar su tarea dentro del tiempo de ciclo, por lo que la estación más lenta marca la velocidad de la línea. El cambio de palets cada 8 a 12 minutos también es el ritmo que debe mantener la carretilla elevadora o la cinta transportadora de palets al final de la línea.
Protección de una superficie de cobre blanda
Las tiras de cobre y latón se marcan con facilidad, y una abolladura en el borde de una bobina puede significar su rechazo por parte del cliente. Todas las piezas en contacto con la bobina están recubiertas de poliuretano (PU), por lo que los rodillos, las pinzas y el apilador no rayan la bobina. Si el cliente lo solicita, se puede añadir una capa adicional de papel o polietileno (PE) debajo de la película.
Lista de selección: qué enviarnos
- Diámetro exterior (OD), diámetro interior (ID), ancho y el peso de la bobina más pesada.
- Bobinas por hora procedentes de la cortadora.
- Material de embalaje: film, PE o papel, y si se utilizan correas.
- Etiqueta el contenido y si necesitas datos de pesaje o de MES.
- Tamaño del palé y bobinas por pila.
- Plano de distribución desde la salida de la cortadora hasta el almacén.
Seguridad: EN 415-10 y la celda robótica
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos. La norma EN 415-10 establece los requisitos generales de seguridad para las máquinas de embalaje, abarcando el anillo de envoltura, las cintas transportadoras y el flejado, y la norma EN 415-6 abarca la envolvedora de palets al final de la línea.
Cuando un robot industrial realiza el apilamiento, la norma ISO 10218-2 abarca la integración de la celda robótica, incluyendo su protección.
Para cada instalación, la evaluación de riesgos del sitio debe determinar las medidas de protección alrededor de la apiladora y la estación de embalaje. Los operarios solo deben ingresar al área de apilamiento cuando la celda esté detenida y bloqueada.
Preguntas frecuentes sobre ingeniería
P: ¿Qué tamaños de bobina admite la línea? R: Bobinas de 500 a 1,200 mm de diámetro exterior, de 300 a 610 mm de diámetro interior y de 10 a 300 mm de ancho.
P: ¿Cuántas bobinas por hora puede empaquetar? R: De 40 a 60 bobinas por hora, lo que supone un tiempo de ciclo de 60 a 90 s por bobina.
P: ¿Cuántas personas necesita la línea? R: Un operario para toda la línea.
P: ¿Puede pesar y etiquetar cada bobina? R: Sí: la función de pesaje está disponible y el etiquetado es opcional.
P: ¿Qué normas de seguridad se aplican? R: Para los mercados CE, ISO 12100 y EN 415-10, EN 415-6 para la envolvedora de palets e ISO 10218-2 cuando un robot apila las bobinas.
El próximo paso
- Envíe por correo electrónico las dimensiones, pesos y cantidad de bobinas por hora. a info@fhopepack.com.
- Le responderemos en un plazo de 24 horas con una propuesta. listando las estaciones y el material de embalaje.
- Enviamos un plano de distribución. desde la salida de la cortadora hasta la estación de palets.
Lectura relacionada
- Línea automática de envasado de bobinas de cobre
- Línea de envasado de bobinas de tiras de cobre
- Línea automatizada de empaquetado de bobinas cortadas para centros de servicio.
- Sistema de bobinado y apilamiento en dos etapas para bobinas de cobre.
- Máquina de empaquetado y contracción de bobinas de tubo de cobre
Fuentes
- Especificaciones: Páginas de producto de la línea de empaquetado de bobinas de cobre FHOPE y de la línea de empaquetado de bobinas de tiras de cobre.
- Video de la máquina: Línea de empaquetado de bobinas de tiras de cobre en YouTube
- Tiempo de ciclo y cambios de palets: nuestro ejemplo práctico, bobinas ilustrativas por palet.
- Normas: EN 415-10 (máquinas de embalaje, seguridad general); EN 415-6 (máquinas envolvedoras de palets); ISO 12100:2010; ISO 10218-2 (integración de sistemas robóticos)
Última revisión: 17/10/2026