Resumen ejecutivo: El sistema de envoltura orbital horizontal automatiza el embalaje protector de muebles de gran formato y basados en paneles, incluyendo armarios desmontables, armarios ensamblados, mamparas acústicas para oficinas, puertas arquitectónicas y perfiles de madera extruida. Al reemplazar el embolsado y envoltura manual, que requieren mucha mano de obra, con un sistema de anillo orbital sincronizado, los fabricantes logran una contención perimetral uniforme en los cuatro lados, un preestiramiento controlado de la película y cero rozaduras durante el transporte. Esta guía técnica detalla el dimensionamiento de la sección transversal, la cinemática de la sincronización de la velocidad del anillo con la del transportador, las combinaciones de materiales de la capa superficial y el cumplimiento de la seguridad industrial según las normas ISO 12100 y EN 415-10.
¿Por qué los muebles necesitan un envoltorio espiral horizontal?
Los sofás, armarios ensamblados, puertas interiores, gabinetes de cocina, paquetes de pisos de madera y perfiles arquitectónicos para ventanas presentan serios desafíos de protección durante el transporte. Estos artículos cuentan con amplias superficies, acabados de alto brillo o chapados y bordes frágiles que son vulnerables a la abrasión, el polvo y los golpes durante el transporte dentro de los contenedores.
Una envolvedora horizontal (comúnmente denominada envolvedora orbital) posiciona los muebles horizontalmente mediante un anillo estructural giratorio. Este anillo hace girar continuamente un carro de film orbital alrededor del eje longitudinal del producto, aplicando el film estirable con tensión mecánica constante en la parte superior, inferior y ambos flancos verticales en un único flujo automatizado. El posicionamiento del producto, la sujeción neumática superior, el doblado del film, el enrollado en espiral y el corte neumático con cuchilla caliente se realizan automáticamente mediante control PLC una vez cargados.
El embalaje orbital por sí solo sella de forma segura las cuatro caras longitudinales. Para la distribución de muebles que requiere un sellado hermético y una impermeabilización completa por los seis lados , se puede colocar un dispensador de láminas de film superior/inferior antes del anillo de embalaje. Esta estación superior extiende una lámina de polietileno continua sobre el borde delantero, la parte superior y la cola del paquete antes de que entre en el anillo, donde el embalaje en espiral fija la envoltura protectora de forma permanente.
Las envolvedoras horizontales de muebles de Fhope Packaging están diseñadas para piezas estructurales de más de 1,500 mm de longitud , secciones transversales de entre 800 mm y 1,800 mm y pesos de carga útil de entre 20 kg y 200 kg . El sistema funciona como una celda de embalaje independiente operada por un operario o totalmente integrado en líneas de acabado en línea de alta velocidad.
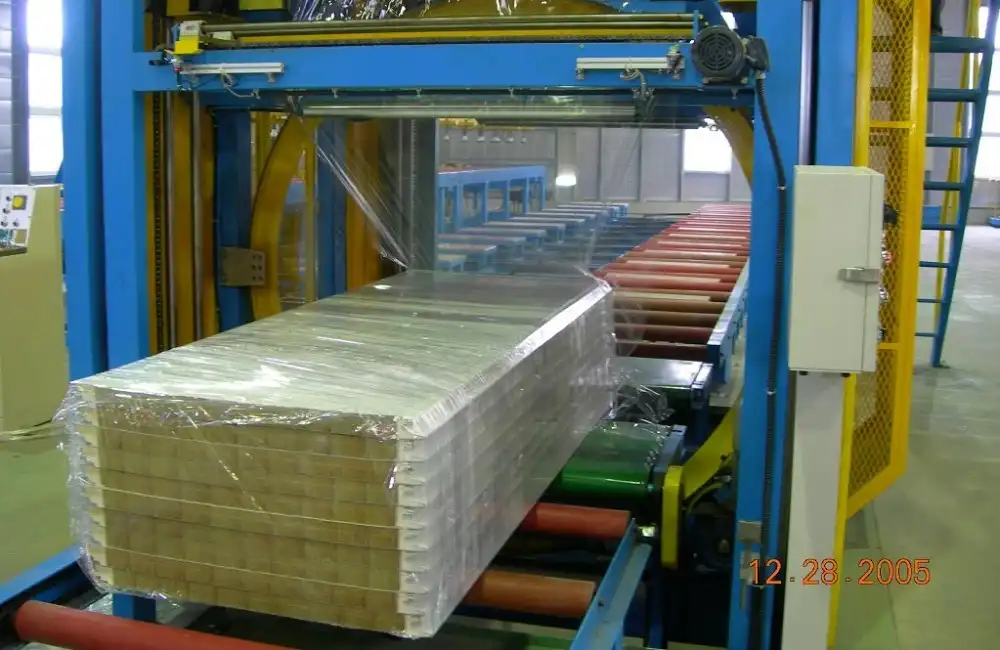
Figura 1. Envolvedora orbital horizontal automatizada para muebles con alimentación mediante cinta plana motorizada, anillo de aleación de alta resistencia y cinta transportadora de salida sincronizada.
Cómo funciona la máquina de embalaje de muebles
El ciclo de envoltura totalmente automatizado se ejecuta a través de ocho pasos de movimiento secuenciales:
- Cargando: El operario o la cinta transportadora de transferencia anterior coloca la pieza en la cinta transportadora de entrada motorizada.
- Detección: Los sensores ópticos fotoeléctricos detectan el borde de ataque y el variador de frecuencia (VFD) desplaza la carga hacia la zona de envoltura.
- explotación: Los rodillos neumáticos de sujeción superior descienden. Diseñado con reguladores neumáticos de alivio de presión y rodillos de contacto de poliuretano que no dejan marcas, el sistema estabiliza los paneles de gran relación de aspecto sin deformar las finas superficies de los gabinetes ni rayar las capas transparentes lacadas.
- posicionamiento: La cinta transportadora desacelera suavemente mediante perfiles de reducción gradual, alineando la pieza de trabajo a lo largo del eje central del anillo.
- Vídeo: El carro montado sobre un anillo alimenta mecánicamente la película estirable, y una pinza neumática sujeta el extremo de la película contra la zona de envoltura inicial.
- Envase: El anillo acelera hasta alcanzar la velocidad de funcionamiento mientras la cinta transportadora avanza, envolviendo el producto en un patrón espiral continuo y apretado.
- Refuerzo y corte: La lógica programable del PLC ejecuta envolturas de refuerzo secundarias en el extremo final para evitar que se desenrolle; una cuchilla de guillotina neumática o un conjunto de corte y limpieza térmica corta y fija la película.
- Descarga: El paquete completo se descarga en la cinta transportadora de salida motorizada para su paletización fuera de línea o clasificación automatizada en el almacén.
Debido a que la película se aplica a lo largo de una trayectoria helicoidal continua, la tensión de envoltura se distribuye uniformemente por todo el marco, eliminando los puntos de tensión localizados.
Ventana de tamaño y espacio libre para anillos
Las especificaciones de la envoltura de la pieza definen las dimensiones estructurales del chasis de la envoltura:
| Parámetro de ingeniería | Modelo Estándar | Modelo pesado/grande |
|---|---|---|
| Longitud del producto | ≥ 1,500 mm | ≥ 1,500 mm |
| Ancho del producto | 600 – 1,200 mm | 800 – 1,800 mm |
| Altura del producto | 600 – 1,200 mm | 800 – 1,800 mm |
| Peso de la carga útil | 20-120 kg | 50-200 kg |
| Diámetro interior estructural del anillo (DI) | 1,400 mm | 2,200 – 2,600 mm |
| Velocidad operativa del anillo | 10–60 RPM (controlado por variador de frecuencia) | 10–40 RPM (controlado por variador de frecuencia) |
| Velocidad lineal de la línea | 4-12 m/min | 3-10 m/min |
La regla fundamental de ingeniería para la selección de máquinas orbitales es la siguiente: la abertura efectiva debe acomodar la diagonal total de la sección transversal de la pieza, incluyendo el espacio libre para el carro dispensador de película , y no simplemente el ancho o la altura nominales.
El diámetro de holgura interna utilizable (D_clearance) se calcula como:
D_clearance ≥ √(W² + H²) + 2 × C_margin
Lugar:
W= Ancho máximo de la sección transversal de la pieza (mm)H= Altura máxima de la sección transversal de la pieza (mm)C_margin= Amortiguador de holgura dinámica (mínimo 100–150 mm) para absorber la desviación de seguimiento de la cinta transportadora, tapas protectoras de esquina y sesgo del paquete.
Además, debido a que el carro de película orbital, los rodillos tensores y el rollo de película (OD 100–250 mm) giran en el perímetro interior del anillo, Identificación del anillo estructural debe ser igual D_clearance más la invasión radial del carro (normalmente de 250 a 350 mm):
- Gabinete de 800 × 800 mm:
√(800² + 800²) ≈ 1,131 mm. Con un margen de 100 mm,D_clearanceSe requieren 1,231 mm. Teniendo en cuenta el desplazamiento del carro, un diámetro interior del anillo estructural de 1,400 mm es adecuado. - Estructura de sofá de 1,000 × 1,000 mm:
√(1,000² + 1,000²) ≈ 1,414 mmEsta geometría excede el rango operativo de un anillo de 1,400 mm y requiere un tamaño mayor. Chasis de anillo de 1,800 mm o 2,000 mm. - Sección arquitectónica máxima de 1,800 × 1,800 mm:
√(1,800² + 1,800²) ≈ 2,546 mmEste sobre extremo requiere marcos de anillos personalizados de ID estructural de 2,800 mm a 3,000 mm.
Igualar la velocidad de la cinta transportadora y la velocidad del anillo.
La integridad de la barrera de la película y la retención de la carga dependen de la distancia lineal que recorre el producto durante una sola revolución del anillo de 360°.
Linear Advance per Turn (mm) = Conveyor Speed (m/min) × 1,000 ÷ Ring Speed (RPM)
Dado un ancho de rollo de película estándar de la industria de 250 mm, lograr una superposición uniforme del 50 % requiere un avance lineal de exactamente 125 mm por revolución:
| Velocidad del transportador | Velocidad del anillo | Avance lineal / Giro | Relación de solapamiento (banda de película de 250 mm) | Resultado del empaquetado |
|---|---|---|---|---|
| 4.0 m/min | 60 RPM | 66.7 mm | ~73% de superposición | Embalaje de alta resistencia; consumo excesivo de película |
| 7.5 m/min | 60 RPM | 125.0 mm | 50% de superposición | Línea de base objetivo: Resistencia estructural óptima |
| 12.0 m/min | 60 RPM | 200.0 mm | 20% de superposición | Baja fuerza de contención; vulnerable a perforaciones. |
| 12.0 m/min | 10 RPM | 1,200.0 mm | Boquiabierto | Rechazo: Pérdida total de contención |
Si la cinta transportadora funciona demasiado rápido en relación con la velocidad de rotación del anillo, quedan huecos sin protección; si funciona demasiado lento, se desperdicia material de film y aumentan los tiempos del ciclo de empaquetado. El solapamiento estándar es del 50 %, aplicando dos capas de film estructural sobre todos los paneles longitudinales.
Cálculo del tiempo de ciclo:
Un armario de 2,000 mm que se desplaza a 7.5 m/min requiere 2.0 m ÷ 7.5 m/min = 0.267 min (aproximadamente 16 segundos) de tiempo de paso continuo. Incorporando la aceleración de rampa, el tiempo de permanencia de la abrazadera neumática, las rotaciones de refuerzo delanteras/traseras y las rutinas mecánicas de corte y limpieza, el tiempo total del ciclo de piso a piso se estabiliza en 32–40 segundos por pieza.
Opciones de protección de películas y superficies
| Parámetro de ingeniería | Rango de valores |
|---|---|
| Compatibilidad de películas | Film estirable de LLDPE fundido/soplado, PE antiestático, PVC |
| Capacidad de ancho de web | 200 – 300 mm |
| Diámetro exterior máximo del rodillo (DE) | 100 – 250 mm |
| Diámetro del núcleo (DI) | 50 mm / mm 76 |
| Relación de pre-estiramiento | 150% – 250% (carro de preestiramiento mecánico motorizado) |
La producción de muebles modernos incorpora materiales distintivos para equilibrar la estética de la superficie con la resistencia al impacto:
- Película estirable de LLDPE: Proporciona compresión externa y fuerza de sujeción, manteniendo los cajones, las hojas de los armarios y los paneles de acceso firmemente inmovilizados durante el transporte.
- Lámina de polietileno (PE) aguas arriba: Se coloca sobre el núcleo principal, delante del anillo, para proporcionar una protección hermética contra el polvo y la humedad por los seis lados.
- Plástico de burbujas o espuma de polietileno expandido (EPE): Se coloca debajo de la película sobre laca de alto brillo, armarios pintados, vidrio arquitectónico y chapas de madera natural para amortiguar los impactos mecánicos.
Las líneas de envasado de Fhope pueden integrar carruseles de alimentación de burbujas/espuma en línea directamente antes del anillo de envoltura para un envasado compuesto de una sola pasada.
Servicios públicos, huella ambiental y seguridad
| Métrica del sistema | Requisito operativo |
|---|---|
| Potencia instalada | De ~3.5 kW a 5.5 kW (dependiendo de la masa del anillo) |
| Servicio eléctrico | CA 380 V ±10%, 50/60 Hz, trifásica + neutro + tierra |
| Control del voltaje | Clase 2, aislado, CC 24 V |
| Suministro Neumático | Aire limpio y seco en la planta: 0.5–0.7 MPa (~6–7 bar) |
| Dimensiones de la cinta transportadora de entrada | 2,500 × 1,400 × 850 mm (perfil estándar) |
| Dimensiones de la cinta transportadora de salida | 2,500 × 1,400 × 850 mm (perfil estándar) |
| Huella total de la máquina | ~6,300 × 2,500 × 2,500 mm (largo × ancho × alto) |
El diseño del equipo cumple con la normativa CE y las normas internacionales de seguridad para maquinaria. La mitigación de riesgos se ajusta a la norma ISO 12100:2010 , y los requisitos de la maquinaria de envasado cumplen estrictamente con la norma EN 415-10:2014 . La implementación de seguridad estándar incluye vallas de seguridad perimetrales de malla entrelazada, cortinas de luz de seguridad óptica CAT-4/PL-d en los portales de alimentación y circuitos de parada de emergencia de doble canal conectados a relés de seguridad.
Lista de verificación para la selección de un envoltorio de muebles
Prepare los siguientes parámetros de producción al solicitar el dimensionamiento de la máquina:
- Envolvente de sección transversal: Longitud (L) × Ancho (A) × Altura (H) mínima y máxima de la pieza de trabajo.
- Diagonal máxima: Dimensión diagonal en las esquinas extremas, incluyendo asas sobresalientes, fijaciones para las patas o protectores de espuma en las esquinas.
- Masa de la carga útil: Peso mínimo y máximo por artículo (kg).
- Capacidad de línea: Tasa de producción requerida (piezas/hora o velocidad objetivo de la cinta transportadora en m/min).
- Grado de protección: Envoltura perimetral estándar de 4 lados o paquete de 6 lados completamente sellado con dispensador de hojas aguas arriba.
- Material de sustrato: Capa base de LLDPE, VCI anticorrosión, película perforada o capa inferior de espuma compuesta de burbujas/EPE.
- Configuración de celda: Sistema de paso de cintas transportadoras automatizado en línea con celda de carga manual independiente o integrado con PLC.
- Infraestructura del sitio: Tensión de alimentación de fábrica, fase nominal y capacidad de aire comprimido disponible.
Preguntas frecuentes sobre ingeniería
¿Qué dimensiones de mobiliario admite el sistema de embalaje estándar? Los sistemas estándar admiten longitudes de producto de ≥ 1,500 mm, anchos y alturas de sección transversal de 800 mm a 1,800 mm y cargas brutas de entre 20 kg y 200 kg. Los perfiles de mayor tamaño requieren chasis reforzados específicos.
¿Por qué la diagonal de la pieza es crucial para la selección del anillo, en lugar de solo el ancho o la altura? Debido a que la pieza se indexa mediante un mecanismo giratorio circular, la dimensión radial máxima corresponde a la diagonal de la sección transversal. Además, los carros de película giratorios montados dentro del anillo obstruyen la abertura libre. Una pieza de 1,000 × 1,000 mm produce una diagonal de 1,414 mm, lo que interfiere físicamente con un anillo de diámetro interior estructural de 1,400 mm.
¿Cuál es la velocidad máxima práctica de alimentación de la cinta transportadora? Si bien los accionamientos mecánicos de entrada pueden avanzar hasta 12 m/min, operar con película estándar de 250 mm con una superposición del 50 % y una velocidad máxima del anillo de 60 RPM establece un límite de proceso óptimo de 7.5 m/min.
¿Es posible lograr un sellado hermético de seis lados mediante el proceso de envoltura orbital por sí solo? No. Este proceso solo protege las cuatro caras axiales (superior, inferior, izquierda y derecha). Para obtener un sellado impermeable de seis lados, se requiere una unidad de recubrimiento de película previa que coloque una cubierta de polietileno sobre las caras frontal, superior y posterior antes de la envoltura en espiral.
¿Requiere esta envolvedora automatizada la presencia continua de un operario? No. Cuando se integra en línea, el sistema funciona de forma autónoma mediante detección fotoeléctrica, sujeción automática, corte y sujeción de la película, y descarga motorizada. En configuraciones independientes, un solo operario se encarga de la carga y descarga.
Próximo Paso
Fhope Packaging ofrece dimensionamiento personalizado y validación de rendimiento para operaciones de mobiliario mediante un protocolo técnico estructurado:
- Envíe los planos de producción: Envíe las dimensiones de los componentes, las holguras diagonales máximas, las velocidades de línea y los planos de distribución de la fábrica a info@fhopepack.com.
- Reciba la propuesta de ingeniería en un plazo de 48 horas: Obtenga un estudio completo de la máquina que detalle la identificación del anillo requerida, el dimensionamiento del motor de accionamiento, los datos de preestiramiento de la película y los cálculos del tiempo de ciclo.
- Revisión del sitio y la integración: Coordínese con nuestros ingenieros de empaquetado para verificar la distribución del espacio, las transiciones de los transportadores de rodillos y las tomas de servicios de la fábrica.
Lectura relacionada
- Gama de productos de máquinas de embalaje de muebles
- Sistemas de máquinas de envoltura de paneles
- Película protectora de burbujas para envoltorios orbitales
- Vídeo técnico: Máquina automática para envolver puertas
- Vídeo técnico: Línea de embalaje de muebles sellada por 6 lados
Fuentes
- Biblioteca de ingeniería de maquinaria orbital FhopePack: Especificaciones de la máquina de embalaje de muebles
- Máquina en acción: Vídeo de envoltorio horizontal para muebles en YouTube
- Seguridad y normas armonizadas: ISO 12100:2010 Seguridad de la maquinaria, EN 415-10:2014 Seguridad de las máquinas de envasado
Última revisión: octubre de 2026





