> **Resumen ejecutivo**
> An inline steel strip coil packing machine wraps each coil on a roller conveyor, so coils arrive bare and leave wrapped without a crane lift.
> In our clip a rusty strip coil enters, the wrapping head comes down at about 10 to 12 s and the coil leaves in a white cover by about 28 s.
> For this class our FPS-400 takes coils of 508 or 610 mm ID, 800 to 1,400 mm OD and 100 to 2,000 kg.
Índice
- Lo que muestra el clip, en orden
- Tiempo de ciclo en el clip
- ¿Por qué enrollar las bobinas de tira en línea?
- Especificaciones del FPS-400
- Comprobación de Takt
- Lista de verificación para la selección de una máquina de embalaje de bobinas de fleje de acero
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el clip, en orden
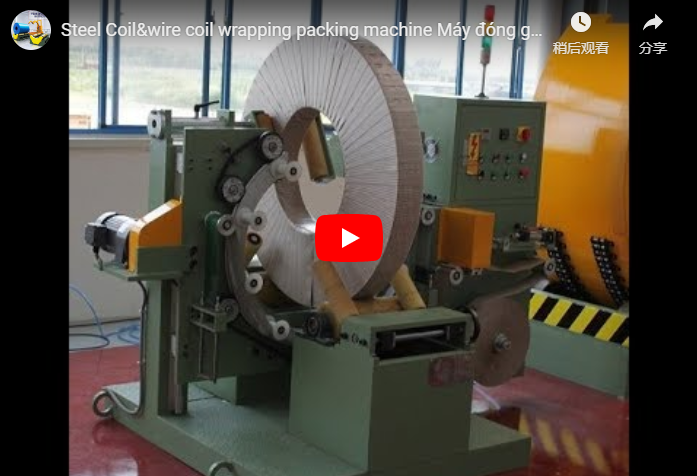
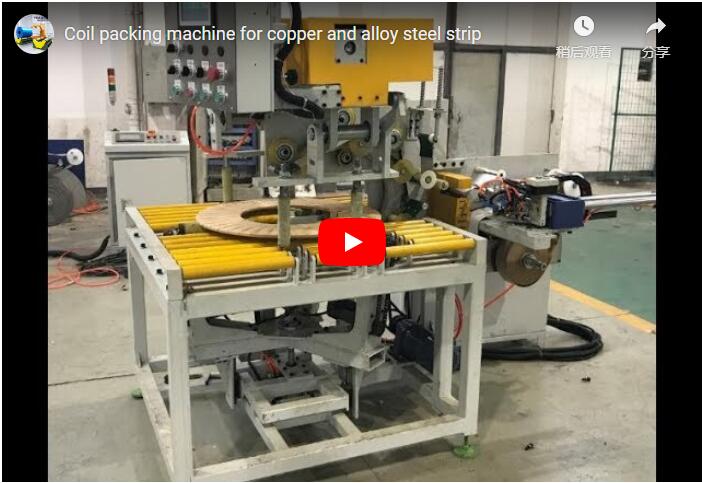
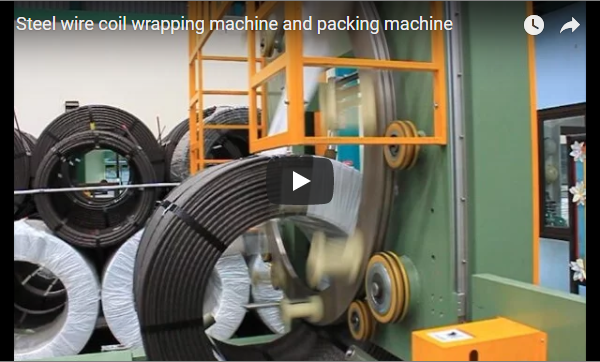
La máquina tiene una estructura de acero azul con una columna vertical y un cabezal de envoltura sobre una cinta transportadora de rodillos. Guías laterales amarillas recorren la cinta transportadora, y una caja de control blanca con botones se ubica a la derecha. Una columna de luces rojas y verdes se encuentra en el poste izquierdo.
1. **0 to about 8 s.** A dark brown strip coil with rust on its surface lies flat on the rollers under the head. The head is at rest, and wrapped white coils stand in the background.
2. **About 10 to 12 s.** The conveyor moves the coil under the head and the head starts down toward the coil.
3. **About 14 to 20 s.** The head is down at the coil, and a white cover builds up over the outer turns. A worker in a white hard hat stands at the control box and watches.
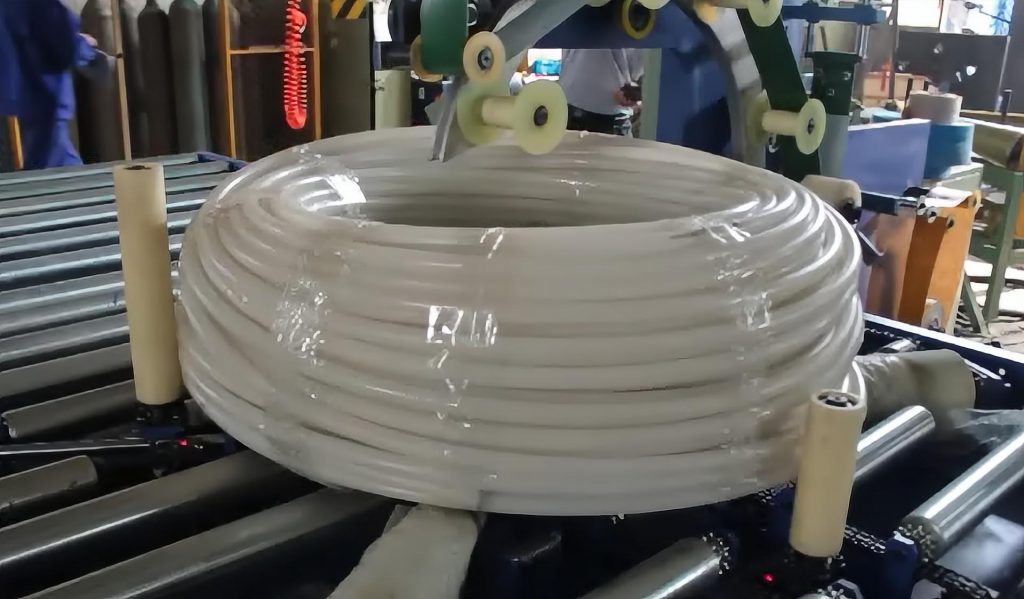
4. **About 22 to 28 s.** The head lifts, and the coil, now fully covered in white, moves on along the conveyor. The green lamp is lit.
5. **About 30 to 38 s.** With the machine on standby, the worker places a coil on the conveyor by hand.
6. **About 40 to 46 s.** The worker steps back to the right. A dark coil moves into the centre and the head comes down again.
7. **About 48 to 56 s.** The head works on the coil while the worker watches, a second white coil waits on the right, and at about 56 s the head is back up.
Tiempo de ciclo en el clip
| Pisa el clip | Ventana de tiempo | Duración |
|---|---|---|
| Coil at rest under the head | 0 to about 8 s | about 8 s |
| Coil indexed in, head comes down | about 10 to 12 s | about 2 s |
| Wrapping with the head down | about 14 to 20 s | about 6 s |
| Head up, wrapped coil leaves | about 22 to 28 s | about 6 s |
| Head down, first and next coil | about 10 to 12 s, then about 40 to 46 s | about 28 to 34 s apart |
Los tiempos se obtienen de fotogramas separados por 2 segundos. De un cabezal al siguiente transcurren entre 28 y 34 segundos, incluyendo la carga manual, que dura entre 30 y 38 segundos. Con un sistema de alimentación motorizado, este paso de carga queda fuera de la ruta crítica.
¿Por qué enrollar las bobinas de tira en línea?
Las bobinas de tiras salen de la cortadora en grupos, y cada una necesita una cubierta para evitar que se oxide, se ensucie o se dañen los bordes durante su manipulación. Envolverlas en la misma cinta transportadora evita tener que usar una grúa para cada bobina. Además, mantiene la bobina plana, evitando que los bordes se dañen al girarla.
En el clip, la bobina expuesta ya muestra óxido, al igual que la cubierta. Una envoltura de película o papel que cubre toda la sección protege la bobina de la humedad y el polvo durante el almacenamiento y el transporte.
Especificaciones del FPS-400
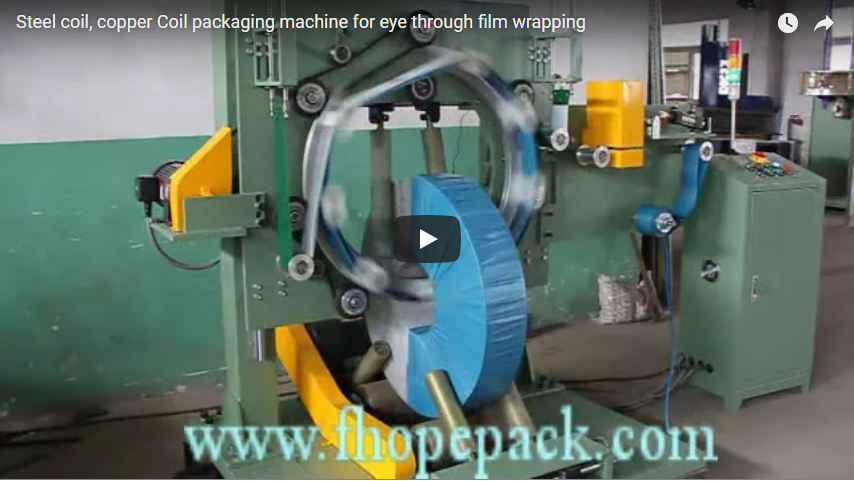
La FPS-400 es nuestra máquina de empaquetado de bobinas de acero para esta gama de bobinas. La máquina que aparece en el vídeo es de la misma clase de envoltura con orificio pasante, y confirmamos el tamaño de la bobina antes de realizar la propuesta.
| FPS-400 steel coil packing machine | Specification |
|---|---|
| Coil inner diameter | 508 or 610 mm |
| Coil outer diameter | 800 to 1,400 mm |
Ancho de la bobina: de 100 a 400 mm.
| Peso de la bobina | 100 a 2,000 kg |
| Packing material | PVC, LLDPE, PE, paper or HDPE |
| Material roll | 50 mm core, 100 to 450 mm OD, 100 to 150 mm wide |
| Overlap rate | 10% to 90% |
| Potencia | 4.0 kW, 380 V, 50 Hz, trifásica |
| Air supply | 5 to 7 kgf/cm² |
Comprobación de Takt
Para un objetivo ilustrativo de 60 bobinas por hora, el ritmo es de 3,600 ÷ 60 = 60 s por bobina. El vídeo muestra intervalos de entre 28 y 34 s entre una posición de la cabeza y la siguiente, por lo que ese ritmo se ajusta perfectamente a un ritmo de 60 s.
Con un mayor solapamiento, el proceso de envoltura tarda más, por lo que en la propuesta verificamos el tiempo de envoltura para el solapamiento y el ancho de bobina que usted indique. Cuando la producción de la cortadora es aún mayor, añadimos una alimentación motorizada y un búfer para que la envolvedora nunca espere una carga manual.
Lista de verificación para la selección de una máquina de embalaje de bobinas de fleje de acero
- [ ] Coil ID, OD, width and weight, against the FPS-400 window in the table.
- [ ] Wrapping material and overlap for the storage and transport time.
- [ ] Output target per hour, matched to the slitter.
- [ ] Infeed and outfeed: manual, powered conveyor or buffer.
- [ ] Downstream steps: strapping, labelling, stacking on pallets.
Controles y seguridad
En el vídeo, el operario observa desde la cabina de control mientras el cabezal está abajo y carga una bobina manualmente solo cuando la máquina está en modo de espera. Nuestro diseño equivalente se basa en esa regla. La intervención manual en el cabezal o en la cinta transportadora mientras el cabezal puede moverse es la que debemos evitar desde el principio.
Detenga, aísle y bloquee la máquina antes de que alguien retire una rotura de material, cambie un rollo de material o trabaje debajo del cabezal. La columna de luces muestra el estado de funcionamiento de un vistazo. En nuestro diseño equivalente, la protección mantiene las manos alejadas del cabezal y de los rodillos durante el proceso de envoltura.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 abarca los requisitos generales para las máquinas de envasado, que especifican las protecciones y el sistema de parada.
Preguntas frecuentes sobre ingeniería
Q: How fast does the machine in the clip wrap a strip coil?
A: The head is down for about 6 s on the first coil, and one head-down follows the next about 28 to 34 s apart, including a manual load.
Q: Which coils fit the FPS-400?
A: Coils of 508 or 610 mm ID, 800 to 1,400 mm OD, 100 to 400 mm width and 100 to 2,000 kg.
Q: Which wrapping materials can be used?
A: PVC, LLDPE, PE, paper or HDPE, with an overlap rate of 10% to 90%.
El próximo paso
Dimensionamos una máquina de embalaje de bobinas de fleje de acero en tres pasos:
1. **Submit your layout drawing** with the coil ID, OD, width, weight, wrapping material and output target, to **info@fhopepack.com**.
2. **Receive a proposal within 48 hours**, with the machine arrangement, the conveyor layout and the cycle check against your takt.
3. **Book a site survey** so we confirm the slitter exit, the floor space and the operator position.
Lectura relacionada
- [Steel coil packing machine FPS-400](https://www.fhopepack.com/Steel-coil-wrapping-machine/Steel-coil-packine-machine-FPS-400.html)
- [Línea de empaquetado de bobinas cortadas](https://www.fhopepack.com/Show-Room/steel/slitting-coil-packaging-line.html)
- [Coil packing machines](https://www.fhopepack.com/Coil_packing_machine.html)
- [Máquina de bobinado con precintador e impresora de etiquetas](https://www.fhopepack.com/videos/coil-wrapping-machine-with-tapping-and-barcode-printer/)
Fuentes
- Machine specifications: [FPS-400 steel coil packing machine product page](https://www.fhopepack.com/Steel-coil-wrapping-machine/Steel-coil-packine-machine-FPS-400.html)
- Clip timing: frame timings taken from our clip, 2 s between frames
- Machine in action: [our video on YouTube](https://www.youtube.com/watch?v=9K8uYoKvuVs)
- Alcance de las normas: [ISO 12100:2010](https://www.iso.org/standard/51528.html), [EN 415-10:2014](https://www.nen.nl/en/nen-en-415-10-2014-en-191845)
Última revisión: 05/10/2026