En una planta de extrusión de tuberías corrugadas de tamaño mediano, la estación de empaquetado determina constantemente la velocidad general de la línea. Los operarios estiran manualmente la película de LLDPE alrededor de haces de tuberías estacionarias de seis metros, basándose en la retroalimentación táctil para ajustar la tensión. La fuerza de contención resultante fluctúa entre turnos, lo que crea haces sueltos que se desplazan durante el transporte y haces demasiado apretados que deforman los perfiles corrugados. Simultáneamente, los trabajadores levantan repetidamente pesados núcleos de tubería, lo que provoca lesiones por esfuerzo repetitivo y obliga a la gerencia a dotar de personal a varias estaciones de empaquetado solo para igualar la producción de extrusión. Las limitaciones de la distribución de la planta restringen aún más la expansión de la cinta transportadora, mientras que la ausencia de verificación automatizada de la cantidad produce pesos de haces no uniformes que complican la ubicación en el almacén y la carga de mercancías. Este cuello de botella manual aumenta directamente el desperdicio de material, incrementa los riesgos de seguridad e impide la estandarización de la producción en función de los diferentes diámetros de tubería y distribuciones de la planta.
🛠️ Punto débil de la industria
Las operaciones de empaquetado manual de tuberías sufren graves ineficiencias laborales, una integridad inconsistente de los paquetes y elevadas tasas de lesiones en el lugar de trabajo, lo que limita directamente el rendimiento de la línea de extrusión, aumenta los costes de empaquetado por unidad e impide la estandarización de la producción en función de los diferentes diámetros de los tubos y la distribución de las instalaciones.
El principal problema operativo radica en la aplicación de tensión variable durante el embalaje manual con film. Sin un preestiramiento mecánico ni un control de tensión programable, los operarios no pueden mantener un perfil de fuerza de sujeción constante, lo que genera un sobrecoste de film de entre el 15 % y el 30 % por ciclo de producción. Este desperdicio de material se correlaciona directamente con costes de embalaje impredecibles y una estabilidad de carga inconsistente durante la manipulación con carretillas elevadoras y el transporte de mercancías. Además, las exigencias físicas de girar núcleos de tuberías pesadas y ajustar los rollos de film manualmente crean riesgos ergonómicos que provocan una alta rotación de personal y aumentan la exposición a las indemnizaciones por accidentes laborales.
La diversificación de las formas de embalaje de tubos según el diámetro introduce una complejidad adicional. Las estaciones manuales requieren ajustes mecánicos y recalibraciones frecuentes al cambiar entre tuberías de 16 mm y 32 mm, lo que provoca tiempos de inactividad prolongados y aumenta el riesgo de una alimentación desalineada. La falta de estándares uniformes para la cantidad de embalaje implica que los pesos de los paquetes varían significativamente, lo que complica los algoritmos de asignación de ubicaciones en el almacén y la optimización de los contenedores de carga. Los diseños de las plantas de embalaje existentes a menudo carecen del espacio o la infraestructura eléctrica necesarios para una automatización escalable, lo que obliga a las instalaciones a operar estaciones semiautomáticas fragmentadas que no pueden sincronizarse con las líneas de extrusión de alta velocidad. Estas ineficiencias acumuladas establecen un límite estricto para la capacidad de producción y la rentabilidad operativa.
🏗️ Mecanismo de solución
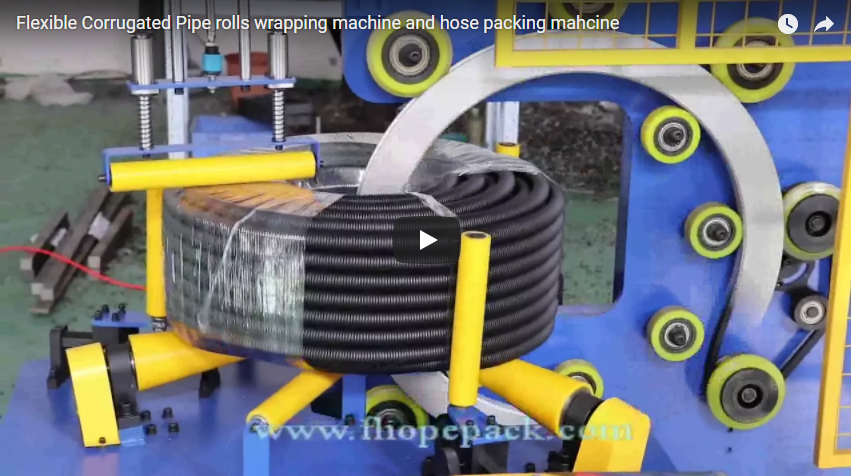
Los sistemas automatizados de envoltura orbital horizontal eliminan la manipulación manual mediante el despliegue de un carro anular motorizado que aplica película preestirada o flejes de PP alrededor de haces de tuberías estacionarias, garantizando una distribución uniforme de la tensión y una sincronización continua de la línea.
La arquitectura de empaquetado automatizado reemplaza la tensión táctil con un carro anular orbital que se desplaza a lo largo del tubo mientras la carga permanece estacionaria. Este método de envoltura horizontal evita la deformación rotacional de los perfiles corrugados flexibles y elimina la necesidad de que los operarios giren o reposicionen manualmente los pesados núcleos de tubería. El carro anular integra un mecanismo de preestiramiento motorizado que alarga la película de LLDPE a proporciones del 250 % al 300 % antes de su aplicación, maximizando el rendimiento del material y manteniendo una fuerza de contención precisa en cada contorno de la corrugación. Los controladores lógicos programables (PLC) regulan la velocidad del anillo, la densidad del patrón de envoltura y la disminución de la tensión, asegurando una geometría de paquete repetible en ciclos de producción continuos.
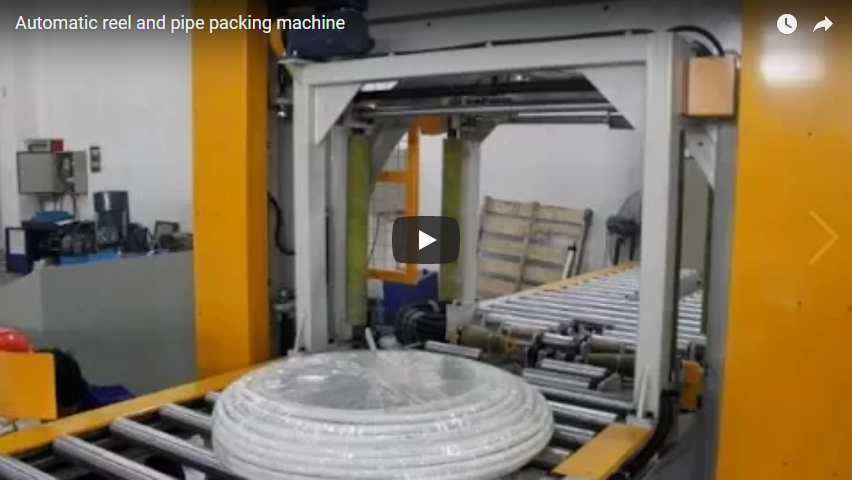
Más allá de la aplicación de la película, el sistema ejecuta una secuencia completa de formación de paquetes. Las cintas transportadoras de entrada automatizadas alinean las tuberías con precisión milimétrica, mientras que los módulos de flejado posteriores aplican flejes de PP o película estirable a intervalos predeterminados para fijar la geometría del paquete. Para las instalaciones que requieren contención secundaria, las estaciones integradas de envoltura de bolsas de PE envuelven los paquetes terminados, seguidas de unidades de cierre de costura industrial que sellan las aberturas de las bolsas sin intervención manual. Esta automatización integral elimina la variabilidad humana del flujo de trabajo de empaquetado, lo que permite que las líneas de extrusión operen a su máximo rendimiento sin cuellos de botella derivados del empaquetado. La arquitectura modular también se adapta a las limitaciones de espacio específicas de cada sitio mediante el uso de diseños horizontales compactos que se integran a la perfección con las redes de cintas transportadoras y los equipos de manipulación de materiales del almacén existentes.
🔗 Relacionado : Explora más soluciones
📈 Detalles y parámetros de implementación
La arquitectura de empaquetado automatizado admite diámetros de tubería de 16 a 32 milímetros con un rendimiento verificado de aproximadamente sesenta paquetes por minuto, utilizando mecanismos de preestiramiento motorizados y controladores lógicos programables para una aplicación precisa de la película.
| Parámetro | Especificación | Condición operacional |
|---|---|---|
| Rango de diámetro de tubería | 16 mm - 32 mm | Diámetro exterior, perfiles corrugados o lisos |
| Capacidad de producción | ~60 paquetes por minuto | Verificado en condiciones de turno estándar |
| Relación de preestiramiento de la película | 250% - 300% | Película de LLDPE preestirable mecánicamente mediante potencia |
| Correa mediana | flejes de PP o film estirable | Aplicado a intervalos programables. |
| Contención secundaria | Envoltura de bolsa de PE + cierre de costura | Alineación y sellado de entrada automatizados |
| interfaz de control | PLC de pantalla táctil | Ajuste en tiempo real de la tensión, la velocidad y el patrón de envoltura. |
| Sincronización de transportadores | Conjunto de rodillos/cintas motorizadas | Coincide con la velocidad de salida de la línea de extrusión. |
La implementación requiere una alineación precisa entre el ancho de la cinta transportadora, la abertura del anillo y el carro de la película para adaptarse al rango de diámetro de tubería deseado. Los operarios cargan los extremos de las tuberías en el sistema de alimentación automatizado, tras lo cual el PLC coordina el ciclo completo de envoltura sin intervención manual. El sistema se integra directamente con las líneas de extrusión anteriores mediante protocolos de comunicación estandarizados, lo que permite la sincronización de la velocidad y el seguimiento de la producción en tiempo real. Los protocolos de mantenimiento se centran en la calibración del rodillo de preestiramiento, la inspección de los cojinetes del carro de la película y la verificación de la tensión de la cinta transportadora, lo que garantiza una disponibilidad operativa continua y una calidad de paquete uniforme.
🛡️ Resultados verificados
Las pruebas de campo confirman que el embalaje orbital automatizado reduce el desperdicio de material al estandarizar los perfiles de tensión, aumenta el rendimiento del embalaje para que coincida con las tasas de extrusión y elimina los riesgos del levantamiento manual, al tiempo que mantiene una geometría de paquete uniforme en todos los turnos de producción.
Los datos de prueba del proveedor en instalaciones típicas demuestran que el sistema de envoltura orbital automatizado reduce el desperdicio de film estirable y flejes de PP entre un 15 % y un 30 % en comparación con las estaciones de envoltura manual. Esta optimización del material se debe al mecanismo de preestiramiento motorizado, que elimina la variación de tensión inducida por el operario y garantiza una distribución uniforme del film en cada contorno de la tubería. El aumento de la productividad se ajusta a la capacidad de la línea de extrusión, alcanzando aproximadamente sesenta paquetes por minuto para el rango de diámetro de 16 a 32 mm sin necesidad de mano de obra adicional. La eliminación de las tareas manuales de levantamiento y rotación reduce directamente los informes de lesiones ergonómicas y permite que el personal existente se dedique a funciones de inspección de calidad y monitorización del sistema.
La consistencia de la calidad mejora notablemente gracias al sistema automatizado que garantiza pesos de paquetes estandarizados y perfiles de fuerza de contención uniformes. Las operaciones de almacenamiento y carga de mercancías se benefician de dimensiones de paquetes predecibles, lo que reduce el espacio vacío en los contenedores y optimiza los costos logísticos. El diseño orbital horizontal también minimiza la abrasión de la superficie y la deformación del perfil, preservando la integridad del producto durante el transporte. Las instalaciones que anteriormente operaban con estaciones semiautomáticas fragmentadas reportan una mayor efectividad general del equipo (OEE), ya que el empaquetado ya no determina la velocidad de la línea de extrusión. Estos resultados verificados establecen el empaquetado horizontal automatizado como una mejora de infraestructura crítica para las operaciones de fabricación de tuberías de alto volumen.
🔗 Ver también : Equipos relacionados
⚙️ Glosario técnico y definiciones en lenguaje sencillo
-
Preestiramiento mecánico : Un sistema de rodillos motorizados que alarga la película estirable antes de su aplicación, normalmente hasta un 250 %-300 % de su longitud original, maximizando el rendimiento del material y manteniendo una tensión constante sin necesidad de utilizar una película de mayor grosor.
-
Fuerza de contención : Presión hacia adentro que se aplica a un paquete para evitar que se desplace durante su manipulación y transporte; los sistemas automatizados mantienen esta fuerza dentro de un margen de tolerancia estrecho, mientras que el embalaje manual produce una presión muy variable.
-
Apertura del anillo : El diámetro interno del carro de envoltura orbital que debe coincidir con el tamaño máximo del haz de tuberías para garantizar una cobertura completa de la película sin interferencias mecánicas ni roturas de la misma.
-
Eficiencia general de los equipos (OEE, por sus siglas en inglés) : una métrica de fabricación que combina disponibilidad, rendimiento y calidad; los sistemas de envasado automatizados mejoran la OEE al eliminar los cuellos de botella manuales, reducir el tiempo de cambio y estandarizar la consistencia de la producción.
La transición del embalaje manual al embalaje orbital horizontal automatizado resuelve las ineficiencias crónicas en las plantas de fabricación de tuberías. Al estandarizar los perfiles de tensión, eliminar los riesgos asociados a la manipulación manual y sincronizar la velocidad de embalaje con la producción de extrusión, los operarios logran reducciones significativas en el desperdicio de material y los costos laborales. La arquitectura modular del sistema se adapta a diferentes diámetros de tubería y limitaciones de espacio, manteniendo una geometría de paquete uniforme en ciclos de producción continuos. Las plantas que buscan eliminar los cuellos de botella en el embalaje y optimizar la logística de transporte deben validar las especificaciones del sistema con respecto a su rango de diámetro objetivo y los requisitos de producción antes de la integración.
🛡️ Nota de conformidad : Este equipo está diseñado para cumplir con los requisitos ISO y CE. Verifique las certificaciones específicas con el fabricante antes de adquirirlo.