Resumen ejecutivo
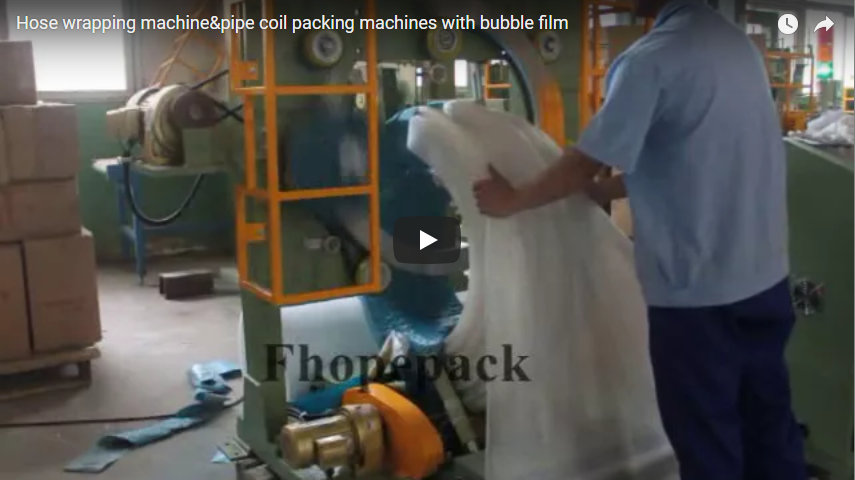
Esta guía técnica aborda las operaciones de embalaje de mangueras hidráulicas enrolladas, conductos corrugados, tubos de PVC y carretes de alambre para su transporte. La máquina analizada es una Máquina semiautomática de bobinado orbital con visión directaUn anillo giratorio anular impulsa el material de embalaje a través del núcleo de la bobina, mientras que un operador carga manualmente la bobina, alimenta el borde delantero de la película y realiza el sellado final de corte y ajuste. Si bien las demostraciones de campo frecuentemente despliegan película amortiguadora de burbujas de aire Para una absorción de impactos de alta resistencia, las hojas de datos estándar del fabricante (como la clase FPH-300N) especifican película estirable, con opciones de papel kraft/HDPE tejido. Antes de finalizar los pedidos de equipos, confirme por escrito el espacio libre cinemático del sobre, las dimensiones del núcleo del rollo del dispensador y los enclavamientos de seguridad mecánicos.
Índice
- Lo que esta página te ayuda a decidir
- Lo que hace una máquina de envoltura de mangueras tipo anillo
- Especificación publicada: la clase FPH-300N
- Película de burbujas versus película estirable
- El ciclo semiautomático, paso a paso
- Qué verificar antes de comprar
- Observaciones de ingeniería: la interfaz semiautomática en la práctica
- Lista de verificación del comprador
- Preguntas Frecuentes
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que esta página te ayuda a decidir
El embalaje de mangueras enrolladas presenta desafíos constantes en su manipulación: su memoria elástica provoca un efecto de recuperación radial, sus centros huecos ("ojos") son propensos a sufrir rozaduras en los bordes y sus cubiertas exteriores son sensibles y se dañan con las vibraciones durante el transporte. El embalaje manual suelto con láminas de film cortadas deja huecos irregulares, lo que permite daños por fricción y la penetración de humedad antes de que el producto llegue al usuario final.
El enrollado orbital de anillos resuelve este problema aplicando una tensión circunferencial continua a través del ojo de la bobina. Esta guía evalúa la dinámica del enrollado semiautomático, estableciendo parámetros críticos que deben confirmarse con los fabricantes: holguras físicas entre el anillo y la envoltura de la bobina, compatibilidad del sustrato con materiales de burbujas y estirados, límites de seguridad para el operario durante los ciclos de alimentación manual y especificaciones del accionamiento de la máquina. A continuación, se incluye una matriz de verificación técnica estructurada para su transmisión directa a los proveedores de equipos.
Lo que hace una máquina de envoltura de mangueras tipo anillo
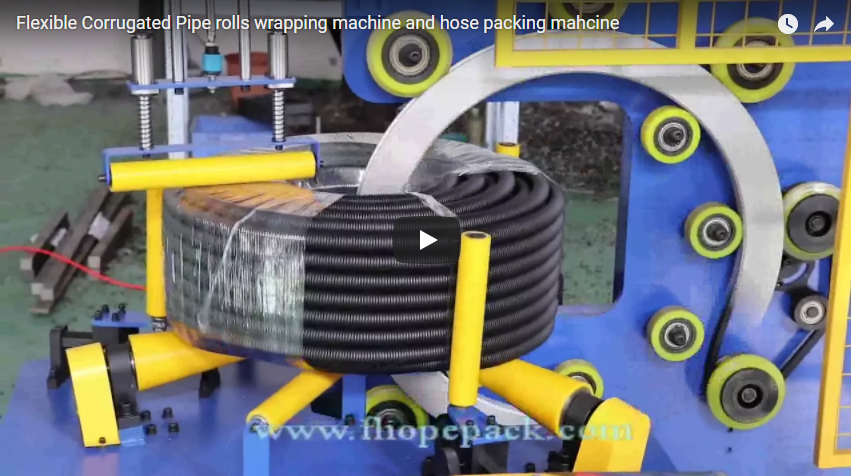
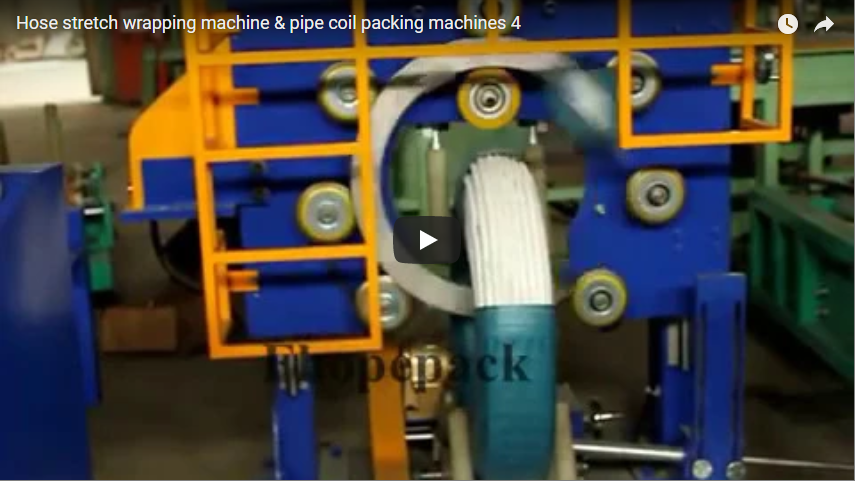
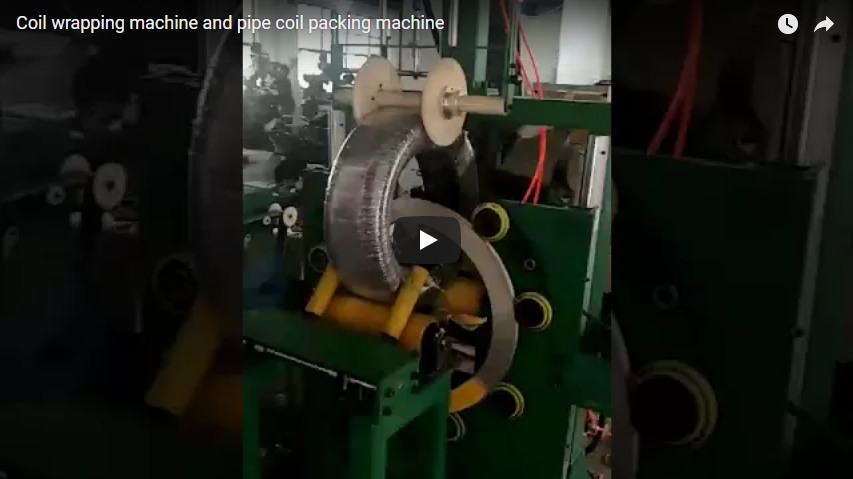
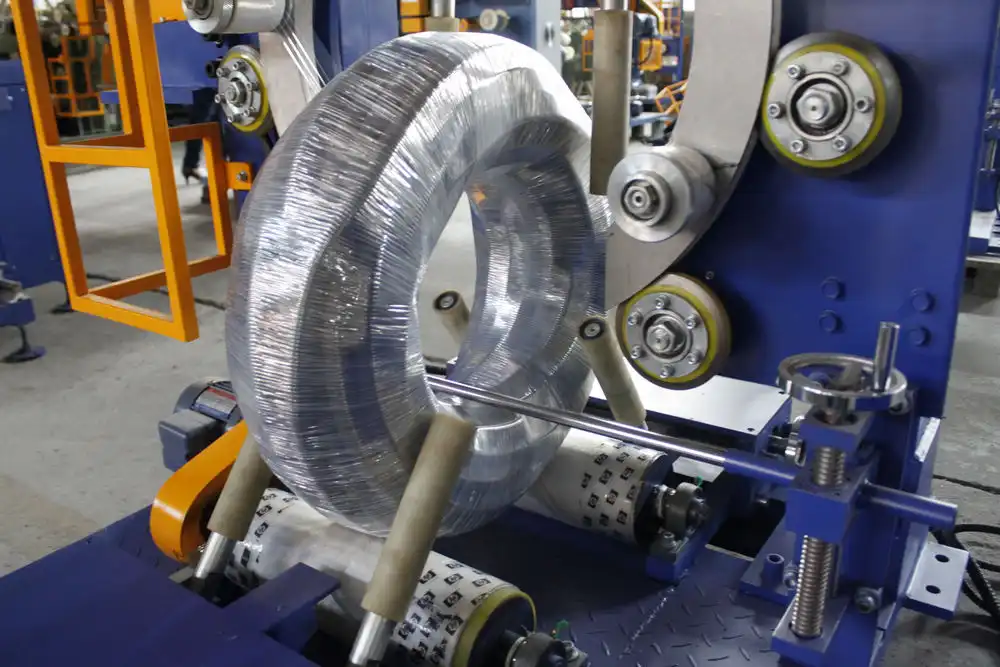
Una máquina de envoltura de mangueras con visión directa hace girar rollos de película protectora a lo largo de una trayectoria toroidal cerrada, pasando directamente a través del núcleo hueco interno de una bobina colocada horizontalmente. A medida que el anillo giratorio principal rota, los rodillos de soporte del chasis, accionados por motor, indexan simultáneamente la bobina alrededor de su eje vertical, generando una capa de embalaje helicoidal que se superpone firmemente en toda la sección transversal.
En las configuraciones estándar de taller, el equipo consta de una estructura base de acero soldada, jaulas perimetrales de protección contra impactos, rodillos de carga dobles con revestimiento de poliuretano y un anillo de accionamiento orbital interno impulsado por ruedas de fricción de alto par. El operario carga manualmente la bobina en el centro del anillo, introduce el extremo de la película en la superficie de la bobina mediante rotación lenta y permite que el anillo giratorio automatice el bobinado circunferencial continuo.
Esta división del trabajo equilibra el costo de capital y la flexibilidad: el enrollado rotacional de alto torque está automatizado para proteger a los operarios de esfuerzos repetitivos, mientras que el posicionamiento de la bobina, el enhebrado inicial de la película y el acabado dependen de la supervisión humana directa. Esto diferencia las máquinas de anillo semiautomáticas de las líneas totalmente automatizadas y continuas.
Especificación publicada: la clase FPH-300N
Las configuraciones operativas de este tipo corresponden a la categoría de equipo industrial representada por la envolvedora orbital de mangueras FPH-300N. Los requisitos de producción reales deben verificar las clasificaciones de kW del motor, las clasificaciones eléctricas y las dimensiones con respecto a las hojas de datos de cotización del proveedor. Las especificaciones base estándar publicadas indican:
| Parámetro de ingeniería | Valor de referencia publicado (clase FPH-300N) |
|---|---|
| Referencia del modelo de máquina | FPH-300N |
| Diámetro interno de la bobina (DI) | Φ300–Φ700 mm |
| Diámetro exterior de la bobina (OD) | Φ500–Φ1000 mm |
| Rango de ancho/altura de la bobina | 100 – 300 mm |
| Capacidad de carga máxima | 10-100 kg |
| Velocidad de envoltura del ciclo principal | 23–35 s por bobina (variable según la configuración de superposición) |
| Velocidad máxima de rotación del anillo | Hasta 120 rpm (controlado por inversor de frecuencia) |
| Suministro de energía eléctrica | 380 V, 50/60 Hz, trifásico, PE |
| Potencia nominal instalada | 1.9 kW |
| Especificación estándar de la película | Film estirable de LLDPE: Rollo con diámetro exterior de 100–180 mm, diámetro interior de 50 mm y ancho de 90–100 mm (HDPE/papel opcional). |
El sistema de accionamiento estándar utiliza variadores de frecuencia (VFD) que permiten a los operarios regular la velocidad de rotación del anillo y la velocidad de alimentación del rodillo, modificando así la superposición de la envoltura (normalmente del 20 % al 60 %). Es fundamental destacar que las hojas de especificaciones estándar incluyen film estirable de LLDPE, con cinta de papel o HDPE tejida como opciones. El film de amortiguación de burbujas de aire de alta densidad requiere conjuntos de tensión y holguras del carro de rodillos específicos que deben confirmarse explícitamente durante la aprobación del diseño de la máquina.
Película de burbujas versus película estirable
La selección del material determina tanto la resistencia durante el transporte como la mecánica del embalaje. La película estirable estándar de LLDPE presenta una alta memoria de tracción (elongación del 200 % al 300 %), lo que consolida el paquete en un embalaje rígido y hermético a la humedad. Sin embargo, las películas estirables delgadas ofrecen una amortiguación limitada de la carga puntual frente a los impactos durante el transporte.
La película de burbujas de aire crea bolsas de aire celulares cerradas que aíslan los racores rígidos de mangueras, las espirales acanaladas y los acoplamientos metálicos de los impactos externos. Debido a que el plástico de burbujas presenta una baja elongación a la tracción (inferior al 15 %), no puede pasarse por los rodillos de preestiramiento estándar de alta relación sin que se rompan las celdas. La aplicación del plástico de burbujas requiere un dispensador con freno de fricción mecánico capaz de desenrollar de forma estable a baja tensión (10–30 N).
Para operaciones que requieren tanto mitigación de impactos como sellado contra la humedad, especifique una configuración de dispensador de doble anillo o doble carro. Una capa interior de plástico de burbujas de baja densidad proporciona amortiguación contra impactos, seguida inmediatamente por una envoltura exterior de film estirable de LLDPE o cinta tejida de HDPE para proteger el sobre contra el polvo, las salpicaduras de agua y los arañazos.
El ciclo semiautomático, paso a paso
El ciclo operativo consta de cinco pasos mecánicos coordinados:
- Carga: El operario coloca la bobina sobre los rodillos de accionamiento de poliuretano, alineando el ojo hueco de la bobina en el centro con el plano del anillo giratorio.
- Avance y desplazamiento lento: El operario introduce el borde delantero de la película a través del ojo interior, presionándolo contra el diámetro exterior de la bobina. A continuación, activa el avance lento del anillo para capturar el extremo de la película durante su primera pasada.
- Envoltura orbital: Una vez que el operario se encuentra fuera de la zona de seguridad, la máquina realiza el enrollado rotacional a velocidades preestablecidas mediante variador de frecuencia. El movimiento de doble eje (rotación del anillo más indexación del rodillo) aplica la superposición programada a lo largo de toda la circunferencia.
- Mechar y cortar: El operario inicia la parada del ciclo, aísla el anillo, corta manualmente la banda de material y alisa el extremo de la película sobre el flanco de la bobina.
- Asegurar y descargar: El extremo de la película se sella mediante autoadhesión o cinta adhesiva, y la bobina envuelta se enrolla sobre patines de descarga por gravedad aguas abajo.
Este sistema semiautomático elimina la complejidad mecánica y los costes de mantenimiento de los mecanismos neumáticos de sujeción y corte, lo que lo hace adecuado para instalaciones con un volumen de producción moderado (25-40 bobinas/hora). Sin embargo, la producción total de la línea depende de la velocidad de carga y la ergonomía del operario.

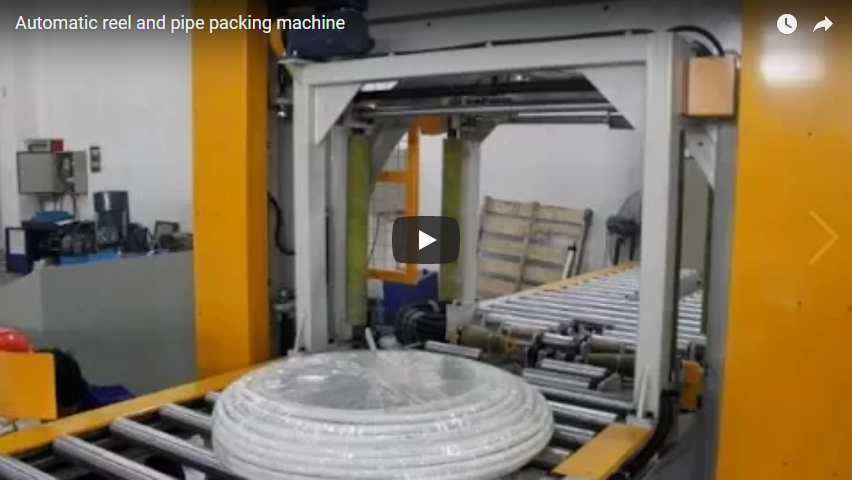
En comparación, los sistemas de envoltura totalmente automatizados integran alimentación neumática automática y pinzas mecánicas de corte y sujeción conectadas a sensores ópticos, eliminando por completo la manipulación manual de la película. Los ingenieros de planta deben sopesar esta inversión en automatización frente a los requisitos del ciclo de la línea.
Qué verificar antes de comprar
Las instalaciones en campo requieren una validación exhaustiva que va más allá de las dimensiones básicas del catálogo. Los ingenieros de planta deben revisar siete parámetros de ingeniería críticos antes de emitir las especificaciones de compra:
- Holgura geométrica toroidal: La abertura del núcleo de la bobina debe cumplir con los criterios de holgura geométrica:
Coil Eye ID ≥ (Ring Radial Thickness + Film Carriage Outer Radius + 50 mm clearance)
Una apertura insuficiente del núcleo provoca colisiones a alta velocidad entre el carro de la película y la pared interior de la bobina. - Control de la tensión del material: Asegúrese de que el mandril de desenrollado cuente con frenos de fricción mecánicos ajustables o embragues de partículas magnéticas calibrados para materiales de baja resistencia a la tracción, evitando así la rotura de las burbujas de aire.
- Nivel de automatización y herramientas: Confirme si la finalización del ciclo depende del corte manual o si se puede instalar una unidad neumática de corte y sujeción en el chasis.
- Especificaciones del núcleo del sustrato: Confirme el diámetro del mandril del rollo dispensador (normalmente Φ50 mm o Φ76 mm) y el diámetro exterior máximo del rollo (Φ100–Φ200 mm) que soporta el carro giratorio.
- Sistema de soporte de bobina: Los rodillos recubiertos de poliuretano (85–90 Shore A) son esenciales para evitar la abrasión de la superficie, los daños por pellizco o el aplanamiento del núcleo en mangueras de goma flexibles y conductos de perfil corrugado.
- Rendimiento efectivo del ciclo: Calcular la capacidad de producción neta incorporando el posicionamiento manual, la captura de la película y el tiempo de acabado:
Cycle Time = Run Time (25–35 s) + Manual Index/Tuck Time (15–25 s) - Sistema de seguridad de la maquinaria (EN 415-6 / ISO 13849-1): Verifique los circuitos de parada de emergencia, las cortinas de luz de seguridad localizadas y los controles de avance lento mediante dos manos o pedal durante la alimentación manual.

Observaciones de ingeniería: la interfaz semiautomática en la práctica
La evaluación de maquinaria semiautomática en funcionamiento pone de relieve las interfaces funcionales críticas entre los movimientos del operario y el conjunto giratorio:
- Ergonomía y seguridad en la alimentación manual: La alimentación manual de la película requiere que las manos del operario trabajen cerca de la zona de seguridad del anillo orbital. Las máquinas deben integrar un modo de avance lento a baja velocidad (menos de 10 rpm) o un control de retención para continuar durante la colocación inicial de la película para cumplir con las normas de seguridad de la maquinaria (ISO 12100) y prevenir lesiones por atrapamiento.
- Seguimiento de la trayectoria del sustrato: Al utilizar materiales más anchos y no elásticos, como las láminas de burbujas de aire, es fundamental mantener una trayectoria uniforme sobre los rodillos guía. Los operarios deben mantener una tensión constante durante la introducción manual para evitar que la banda se apelmace, que la trayectoria se desvíe o que las capas se superpongan de forma desigual.
- Aplicación de capa secundaria: En operaciones que requieren protección multicapa, los operarios pueden colocar láminas superiores precortadas sobre las caras de las bobinas antes de iniciar el ciclo. El sistema de envoltura giratoria fija esta protección de forma segura al perímetro, eliminando la necesidad de aplicar cinta adhesiva adicional.
- Estabilización de la pieza de trabajo: Los tubos de elastómero blando o las bobinas corrugadas ligeras pueden deformarse bajo la tensión radial del bobinado. El sistema de soporte de la base debe incorporar rodillos guía laterales verticales ajustables para estabilizar la bobina a lo largo de su eje vertical durante la rotación.
Lista de verificación del comprador
| Factor de ingeniería | Importancia operativa | Tolerancia estándar / Valor objetivo |
|---|---|---|
| Envolvente de dimensiones de bobina | Confirma que la bobina se ajusta dentro del espacio libre orbital. | Verifique el diámetro interior mínimo, el diámetro exterior máximo y el ancho (por ejemplo, Φ300–Φ1000 mm). |
| Margen de separación del anillo | Evita la colisión del carro del dispensador dentro del ojo de la bobina. | Espacio libre mínimo de 50 mm en todas las secciones transversales. |
| Tipo de freno del dispensador | Evita que la película se estire, se rompa o se formen burbujas. | Embrague de placa de fricción o de partículas magnéticas (10–50 N) |
| Material del rodillo de soporte | Elimina las marcas de rozadura en superficies de tubos pulidas o blandas. | Revestimiento de poliuretano de alta calidad (85–90 Shore A) |
| Precisión del índice de superposición | Mantiene la protección contra la humedad y el uso del material. | Objetivo: Superposición del 30 % al 50 % mediante relaciones de accionamiento VFD coordinadas. |
| Arquitectura de control de seguridad | Garantiza la seguridad del operario durante el enhebrado manual. | Enclavamientos de categoría 3 / PLd, interruptor de avance lento con retención para funcionamiento |
| Requisitos neumáticos de aire | Obligatorio si se instalan módulos opcionales de corte y sujeción. | Aire limpio y seco del taller (si está equipado) a una presión de 0.5–0.7 MPa. |
Plantilla de solicitud de proveedor:
“Por favor, confirme los datos de cotización para un sistema semiautomático de envoltura de bobinas con ojo pasante: (1) Límites dimensionales: diámetro interno mínimo (DI), diámetro externo máximo (DE), ancho/alto transversal máximo y capacidad de carga (kg); (2) Holgura cinemática verificada a través del ojo de la bobina, teniendo en cuenta las dimensiones del dispensador de película; (3) Compatibilidad de medios para [película de burbujas / LLDPE estirable / cinta tejida de HDPE], incluyendo el diámetro del núcleo de desenrollado y el sistema de freno de tensión; (4) Especificación del material del rodillo de soporte para una manipulación sin daños de las bobinas flexibles; (5) Rangos de velocidad de rotación del anillo (rpm) y de control de velocidad del rodillo bajo gestión VFD; (6) Medidas de seguridad operativa durante la alimentación manual de la película (modo de pulgadas, cortinas de luz, clasificación del circuito de parada de emergencia). Especificación de la pieza de trabajo: [Tipo de producto], DE [X] mm, DI [X] mm, Ancho [X] mm, Peso [X] kg.”
Preguntas Frecuentes
¿La máquina completa el ciclo de envoltura automáticamente?
La máquina automatiza la rotación orbital principal y la deposición continua de la película mediante rodillos motorizados. La carga de la bobina, el enhebrado del extremo de la película, el corte y el remate final requieren la intervención manual del operario en esta configuración semiautomática.
¿El dispensador estándar puede utilizarse con film de burbujas sin necesidad de modificaciones?
No de forma fiable. Las envolvedoras de film estirable estándar utilizan rodillos de preestiramiento o barras de fricción de alta tensión que pueden reventar las burbujas. El film de burbujas requiere un eje de desenrollado de baja tensión y sin engranajes, con un freno de fricción ajustable para preservar la integridad del acolchado.
¿Cómo se controla la superposición de las vueltas en la bobina?
El porcentaje de solapamiento está determinado por la relación de velocidad entre el accionamiento de rotación del anillo y el accionamiento del rodillo de soporte de la bobina. La sincronización de estos dos motores independientes mediante inversores de CA permite a los operadores establecer tasas de solapamiento entre el 20 % y el 60 %.
¿Por qué es fundamental centrar la bobina dentro de la abertura del anillo?
Si la sección transversal de la bobina se encuentra significativamente descentrada con respecto al eje del anillo, la distancia entre el carro de la película y la superficie de la bobina fluctúa durante cada revolución. Esto provoca una variación cíclica de la tensión, lo que conlleva una superposición desigual de las capas, un estrechamiento de la película o desgarros localizados.
El próximo paso
Revise los rangos dimensionales actuales de la bobina (diámetro interior mínimo, diámetro exterior máximo, sección transversal del haz, peso unitario) junto con las especificaciones del material de embalaje (plástico de burbujas frente a film estirable de LLDPE). Envíe la plantilla de verificación estructurada anterior a los proveedores de equipos para confirmar los perfiles de holgura, los enclavamientos de seguridad y las estimaciones de ciclo. Póngase en contacto con los equipos de ingeniería de aplicaciones técnicas a través del portal de contacto de embalaje de FHOPE para realizar revisiones cinemáticas formales.
Lectura relacionada
- Sistemas de maquinaria para el embalaje de mangueras
- Equipos de empaquetamiento de bobinas horizontales y orbitales
- Sistemas de envoltura de bobinas de acero industrial
- Soluciones de embalaje para carretes de cables y alambres
- Sistemas de embalaje de bobinas de tubo de cobre de precisión
- Soluciones de bobinado de mangueras y tuberías: Ingeniería de aplicaciones
Fuentes
- Especificaciones técnicas del FPH-300N: Perfil técnico de la máquina envolvedora de film para mangueras y envolvedora de film estirable
- Comparación de sistemas automatizados: Guía de sistemas para la línea de envoltura automática de mangueras y la manipulación de bobinas
- Vídeo de referencia de la aplicación: Demostración del sistema de enrollado orbital de mangueras
- Normas industriales de referencia: EN 415-6 (Seguridad de las máquinas de embalaje: envolvedoras de palets y productos); ISO 12100 (Seguridad de la maquinaria: principios generales de diseño)
Revisión de ingeniería completada: La documentación técnica está actualizada para su aplicación en producción.