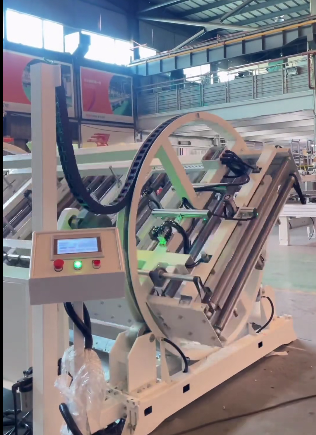
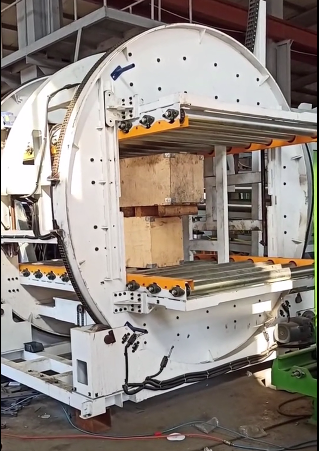
Resumen ejecutivo: Nuestra máquina de torneado de 180° es una volteadora hidráulica de dos mesas. Una mesa eleva la pieza por encima de la vertical, la segunda la sujeta y ambas la bajan para que la pieza quede boca abajo. El modelo de referencia FPFT-12 tornea hasta 12 t desde una unidad de potencia hidráulica de pedestal. Un ejemplo práctico compara un panel prefabricado y una chapa de acero con dicho límite y establece el presupuesto del ciclo.
Índice
- Por qué es necesario girar un panel a mitad del proceso.
- Dos mesas, un traspaso
- El ciclo de torneado paso a paso
- Sistemas hidráulicos, paradas y pérdida de potencia
- Especificaciones de referencia FPFT-12
- Ejemplo práctico: peso del panel y presupuesto del ciclo
- Lista de selección: qué enviarnos
- Seguridad y EN 415-10
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Por qué es necesario girar un panel a mitad del proceso.
Un panel prefabricado se moldea con la cara hacia abajo o hacia arriba, y el siguiente paso suele requerir la cara opuesta: acabado, inspección, colocación de fijaciones o apilamiento para su envío. Una chapa o placa de acero presenta el mismo problema cuando ambas caras necesitan mecanizado o verificación.
El torneado de una pieza plana y pesada con una grúa y cadenas es lento. La pieza se balancea al desplazarse su peso sobre el borde, y este borde, al recibir la carga, puede astillarse o abollarse. En cambio, una máquina de torneado mantiene la pieza apoyada sobre una mesa durante todo el proceso.
Dos mesas, un traspaso
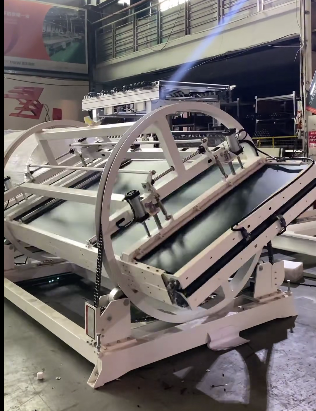
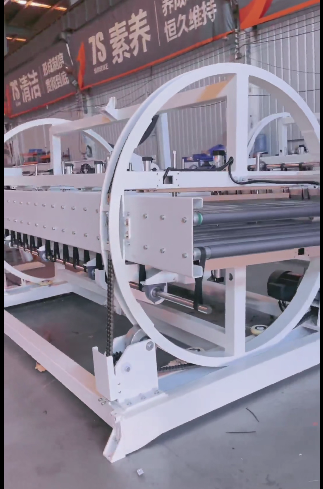
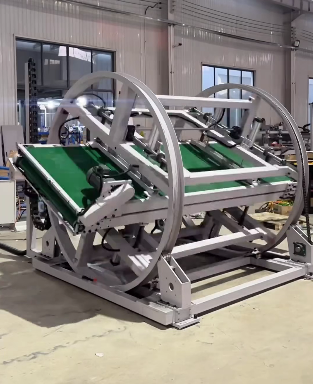
La máquina tiene una estructura base azul con dos mesas basculantes amarillas, A y B, articuladas una al lado de la otra. Cada mesa gira solo unos 90 grados. El giro de 180° se produce al pasar de una a otra.
La mesa A eleva la pieza hasta casi la vertical. La mesa B se coloca en posición vertical para recibirla. Una vez que la pieza se apoya en B, esta la baja hasta colocarla en posición horizontal sobre su lado opuesto. La cara que estaba sobre A ahora está sobre B.
El ciclo de torneado paso a paso
- Coloque la pieza plana sobre la mesa A con una carretilla elevadora, una grúa o un polipasto.
- La mesa B gira 90 grados hasta quedar en posición vertical, lista para recibirla.
- La mesa A gira unos 85 grados junto con la pieza y avanza hasta que un sensor fotoeléctrico la detiene.
- La mesa A continúa extendiéndose ligeramente más allá de los 90 grados, por lo que la pieza se apoya sobre la mesa B.
- La mesa B gira 5 grados hacia atrás, soportando el peso.
- La mesa A retrocede y vuelve a la posición horizontal.
- La mesa B baja la pieza a la posición horizontal y usted la descarga desde B.
La parada a 85 grados es importante. La pieza se acerca al punto B mediante control por sensor antes de que su peso cruce la vertical, por lo que se asienta sobre B en lugar de caer sobre ella.
Sistemas hidráulicos, paradas y pérdida de potencia
Los cilindros hidráulicos de doble efecto accionan ambas mesas, con un dispositivo de sincronización que permite que los cilindros emparejados se muevan simultáneamente. Una unidad de potencia hidráulica montada sobre pedestal, con mangueras negras, las alimenta. La velocidad de giro es regulable.
El sistema funciona hasta 15 MPa, con un límite máximo de 20 MPa. La máquina puede detenerse en cualquier ángulo y mantener la presión en esa posición. Los topes mecánicos y eléctricos limitan las posiciones finales. En caso de fallo eléctrico, las mesas se bloquean y se restablecen suavemente al recuperarse la energía.
Especificaciones de referencia FPFT-12
| Parámetro | FPFT-12 |
|---|---|
| Carga máxima de volteo | 12 t |
| dimensiones de la máquina | 4,600 x 2,500 × 1,400 mm |
| Salida del motor | 8.0 kW |
| Peso de la máquina | 4.5 t |
| Reserva de petróleo | 60 L |
| Presión de trabajo | 15 MPa, 20 MPa de tolerancia máxima |
| Tablas A y B | 500 × 1,800 mm cada uno en la construcción de referencia |
| Parte de referencia | acero de 50–300 mm de espesor, 1,800 × 2,500–2,800 mm |
| Fuente de alimentación | 380 V, trifásico, 50 Hz |
| Control | panel de control o control remoto |
La mesa de 500 × 1,800 mm es la de referencia para esa gama de placas. Para su pieza, ajustamos la longitud, el ancho y los soportes de la mesa a su base, y los mostramos en el plano que le enviamos tras el diseño. Los paneles prefabricados largos requieren mesas más largas.
Ejemplo práctico: peso del panel y presupuesto del ciclo
Consideremos dos componentes que una planta desea utilizar para poner en marcha una máquina. Estas son cifras ilustrativas de clientes.
Panel prefabricado. 3,000 × 1,800 × 200 mm con un peso aproximado de 2,400 kg/m³. El volumen es de 3.0 × 1.8 × 0.2 = 1.08 m³, por lo que el panel pesa aproximadamente 2,590 kg.
Plancha de acero de 2,800 × 1,800 × 100 mm con una densidad de 7,850 kg/m³. Su volumen es de 0.504 m³, por lo que la plancha pesa aproximadamente 3,960 kg.
Ambas pesan bastante menos de 12 toneladas. Como verificación cruzada, la placa de referencia más gruesa, de 2,800 × 1,800 × 300 mm, tiene un volumen de 1.512 m³ y pesa aproximadamente 11.9 toneladas. Por eso, la estructura de referencia tiene una capacidad de carga de 12 toneladas.
Presupuesto del ciclo. Supongamos que la línea necesita 20 piezas en un turno de 8 horas, con un tiempo de descarga en grúa de 120 s y un tiempo de recogida de 120 s. El tiempo disponible por pieza es 8 × 3,600 ÷ 20 = 1,440 s. Esto deja 1,440 − 240 = 1,200 s para el turno.
El tiempo de rotación es la suma de los movimientos de la mesa en los pasos 2 a 7: T = t2 + t3 + t4 + t5 + t6 + t7. Cada movimiento depende del peso de la pieza y de la velocidad de ajuste, por lo que indicamos el valor T para su pieza en la propuesta. Compárelo con el presupuesto de 1,200 s: la diferencia representa su margen de seguridad para una pieza más pesada o una velocidad de ajuste más lenta y suave.
Lista de selección: qué enviarnos
- Tipo de pieza: panel prefabricado, losa, chapa de acero o molde.
- Largo, ancho y grosor, el mayor y el menor.
- Peso de la pieza más pesada, o material y densidad.
- Ya sea que necesite un giro completo de 180° o una parada en ángulo.
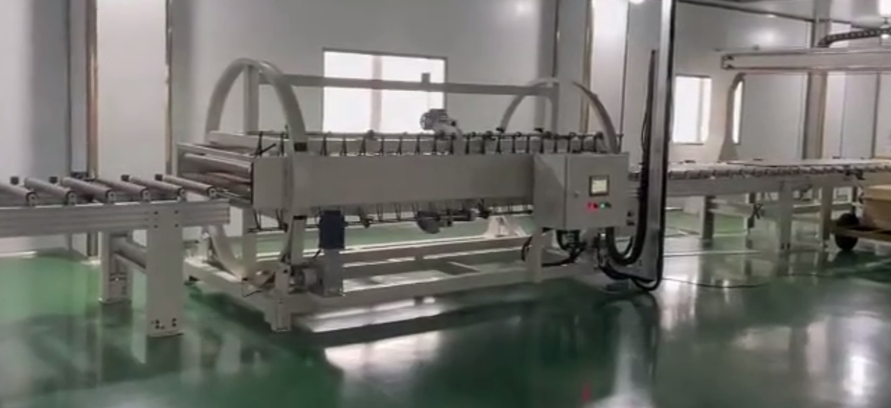
- Cómo llega y sale la pieza: carretilla elevadora, grúa, polipasto o cinta transportadora.
- Piezas por turno y espacio disponible en planta.
Seguridad y EN 415-10
Fabricamos nuestras máquinas de torneado conforme a la normativa CE, tomando como referencia la norma EN 415-10 y una evaluación de riesgos ISO 12100. Los principales riesgos se encuentran en la zona de barrido de ambas mesas y durante el traspaso, cuando el peso de la pieza se transfiere de un punto A a un punto B.
Mantenga a las personas alejadas del área barrida mientras cualquiera de las mesas se mueve. El operador se sitúa en la caja de control o utiliza el control remoto, lejos de ambas mesas. Una cubierta protectora protege el lado de operación, y los topes y el bloqueo de posición mantienen las mesas inmovilizadas en caso de un corte de energía.
Preguntas frecuentes sobre ingeniería
P: ¿Puede girar solo 90 grados para colocar un panel en posición vertical? R: Sí. Utilice únicamente la mesa A y deténgala en el ángulo que necesite; la máquina mantiene la presión en esa posición.
P: ¿Qué sucede si se corta la luz a mitad del turno? R: Las mesas se bloquean en su posición y luego se reinician suavemente cuando se restablece la energía.
P: ¿Puede procesar moldes, paneles y láminas? R: Sí. Adaptamos las mesas al molde o la pieza y acordamos con usted la superficie de contacto para evitar marcas en la superficie de hormigón o la lámina acabada.
P: ¿Qué normas de seguridad se aplican? R: Para los mercados CE utilizamos la norma EN 415-10 como referencia, con una evaluación de riesgos según la norma ISO 12100.
El próximo paso
- Envíe por correo electrónico las dimensiones, pesos y cantidad de piezas por turno. a info@fhopepack.com.
- Le responderemos en un plazo de 24 horas con una propuesta., con tamaños de mesa y capacidad.
- Enviamos un plano de distribución. después del diseño, con los lados de carga y descarga.
Lectura relacionada
- Máquina volteadora y enderezadora de chapas de acero
- Mesa basculante para muros prefabricados de hormigón
- Inversor y volteador de chapa de acero
- Proceso de giro y enderezamiento de chapa de acero a 180 grados
- Aleta de marco grande para giros de 180 grados
Fuentes
- Especificaciones y ciclo de giro: Página del producto de volteador y enderezador de chapas de acero FHOPE
- Video de la máquina: Máquina de torneado de 180° para componentes prefabricados en YouTube
- Peso del panel y presupuesto del ciclo: nuestro ejemplo práctico, cifras ilustrativas de las piezas.
- Normas: EN 415-10 (máquinas de envasado, seguridad general); ISO 12100:2010
Última revisión: 17/10/2026