摘要:钢丝卷材缠绕和包装系统能够压缩和稳定重型卷材,从而减少运输体积,防止运输途中损坏,并符合 ISO 9001 质量管理标准。采用可编程逻辑控制器控制的液压系统的全自动卷材包装线,可在典型工业条件下保持材料完整性,同时降低 15% 至 20% 的物流成本。
🛠️ 标准概述
自动化卷绕设备必须符合 ISO 9001 质量管理体系标准,并且,在欧洲销售的设备必须带有 CE 标志,以证明其符合安全规范。这些标准要求进行严格的负载测试、集成紧急停止装置以及制定完善的校准程序,从而直接保障操作人员的安全,并确保高速生产过程中卷材几何形状的一致性。
现代化的绕线机,例如能够处理直径达1.2米、重量达1.5吨的线圈的GS300型,其设计符合ISO 9001质量管理标准。该认证要求生产流程必须有文件记录,且力校准必须经过验证,以确保每次压缩循环都在安全操作范围内。出口到欧洲经济区时,制造商还必须获得CE标志,该标志确认设备包含强制性安全防护装置、危险标签和经过验证的紧急停止系统。典型的高速绕线机每分钟可绕制6至8圈,采用加固钢框架和传感器引导的夹具,以保持稳定的压缩力,同时避免超过材料应力阈值。
🏗️ 主要变化
该行业已从固定液压压力系统转向自适应的传感器驱动压缩机构,该机构可根据卷材偏心率动态调节夹持力。这一变革消除了表面损伤,最大限度地提高了拖车空间利用率,并通过在高吨位压实循环中无需人工干预,符合现代安全规程。
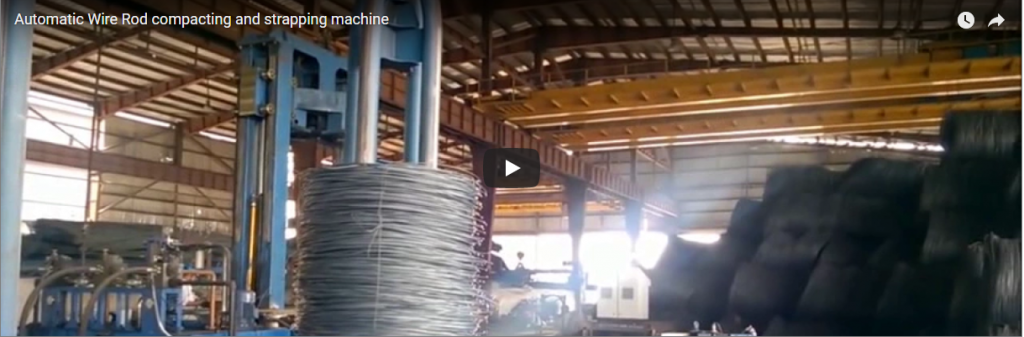
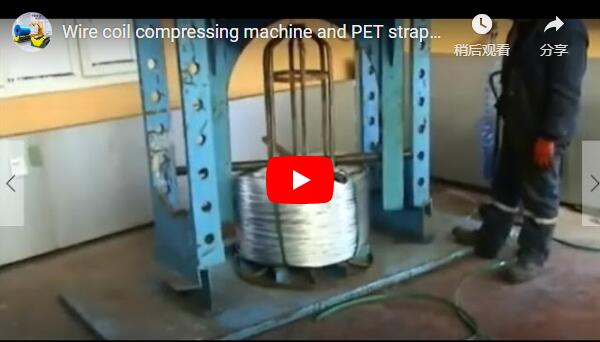
早期的卷材包装系统采用均匀的液压压力,而不考虑卷材形状,当卷材偏离中心时,经常会导致表面划痕或压实不均匀。现代解决方案,包括专用刀片刺网卷材包装机和大直径设备(例如专为PC立丝设计的GD800),现在都采用电动夹紧机构,可以动态调整夹持点。这种自适应方法旨在减少12%至18%的运输死角,同时防止运输过程中的损坏。现代自动卷材压实和捆扎系统采用可编程逻辑控制器(PLC)反馈,当夹紧阻力超过安全阈值时,会自动降低压力,从而取代了以前不稳定的手动调节,避免了产品质量和操作人员安全问题。
🔗相关内容:[探索更多解决方案]( https://www.fhopepack.com/Wire-coil-wrapping-machine/Automatic-wire-coil-compacting and-strap.html)
📈 商业影响
部署符合 ISO 9001 和 CE 标准的自动化卷材包装线,通常可将单卷包装损耗降低高达 23%,并通过优化堆垛尺寸降低 15% 至 20% 的运输成本。这些基于已记录案例研究的显著节省,意味着所需卡车运输量减少,运输过程中表面损伤索赔也大幅降低。
对于加工大量钢丝的工厂而言,采用全自动包装线,并集成可编程逻辑控制器(PLC)控制的压缩和捆扎功能,通常可在9至14个月内实现显著的投资回报。这一投资回收期主要得益于运输成本的降低和因运输损坏而导致的物料报废率的最小化。现代化的传感器引导式压缩系统可防止夹紧力超过材料的屈服强度(金属在发生永久变形前所能承受的最大应力),从而保持表面完整性。然而,这些经济和运营方面的收益取决于薄膜的选择是否恰当,例如聚乙烯、聚烯烃或针织带,以及是否制定了持续的维护计划。对于卷材形状变化较大的环境,采用不具备自适应压缩功能的低成本替代方案可能会将投资回收期延长至18个月以上。
🛡️合规行动
采购团队必须在机器交付前核实供应商是否提供书面风险评估、限力控制装置和联锁安全防护装置。合规性可通过以下方式实现:使设备规格与生产量相匹配,确保所有安全文件均符合 ISO 9001 质量管理要求和区域机械指令。
日处理量达 50 吨或以上的大型工厂应指定配备自动压缩装置和内置力传感器的完整卷材包装线。买方必须要求供应商提供 CE 技术文件——一份包含风险评估、电路图和操作手册等详细信息的综合文档包——以及一份工厂验收测试 (FAT) 报告,该报告需证明设备在满负荷下可承受 600 次循环。日处理量 10-50 吨的中型工厂可以使用半自动压缩装置,前提是液压机配备每年校准的压力表,且薄膜缠绕头具有紧急停止机构,以确保操作过程中的安全距离。日处理量低于 10 吨的小型工厂可以采用带有卷材专用夹具的手动捆扎工位,因为 ISO 9001 要求的是受控程序,而非强制自动化。无论规模大小,所有销往欧洲市场的机械设备都必须带有有效的 CE 标志,以确认其符合健康和安全法规。
🔗另请参阅:相关设备
⚙️ 时间表和截止日期
设备采购和调试通常需要 8 至 12 周,出口到欧洲的设备在发货前还需要 4 周时间准备技术文件。买方应至少在合同截止日期前四个月启动供应商资质审核和文件审查,以确保顺利集成并完全符合相关法规。
标准卷绕机的采购周期为 8 至 12 周,从下单到现场调试。在此期间,供应商必须准备 CE 技术文件,其中包括强制性风险评估和安全文件,通常需要四周时间。制造和质量验证需要 4 至 6 周时间,在此期间,买方应每周要求供应商更新进度并安排中期检验。工厂验收测试应在现场或供应商工厂进行,使用您指定的卷材尺寸连续运行 50 个循环,以验证压缩力的一致性。最终安装和对班组主管的操作培训通常需要一周时间,以确保所有人员都了解安全装卸和日常维护规程。
🛠️ 购买决策清单
根据自适应压缩技术、经验证的承重能力、多膜兼容性和已记录的安全认证来评估设备。优先考虑能够记录运行数据以进行质量审核并提供本地备件供应的机器,以最大限度地减少计划外停机时间并提高运输效率。
在选择卷材缠绕或包装机时,务必确认系统采用传感器引导式夹具而非固定压力板,因为自适应夹持可显著减少表面损伤和拖车死角。确认最大夹紧力(例如GS300型号的1.5吨夹紧力)在动态操作条件下能够满足您最重卷材的规格要求。确保缠绕头支持多种薄膜类型,包括聚乙烯薄膜、聚烯烃薄膜、拉伸膜、纸膜和针织带,以适应不同的产品线。所有设备必须带有有效的CE标志才能在欧洲销售,或具有同等的区域安全认证,并且可编程逻辑控制器应自动记录循环参数,以备ISO 9001质量审核。最后,确认关键备件(包括液压密封件和薄膜辊)在本地有库存,以防止长时间停产,并确认人机界面(HMI)能够为班组主管提供清晰的操作反馈。
🏗️常见问题解答
监管要求取决于您的目标市场,欧洲出口产品必须带有CE标志,而国内使用则需要获得区域安全认证。现代化的传感器驱动式压缩系统通过自动限制夹紧力来防止材料损坏,确保在不同重量和直径的线圈上安全运行。
问:我的卷材包装机仅在美国国内使用,是否需要CE标志?
答:不。CE标志仅表示符合欧洲健康和安全标准,仅适用于在欧洲经济区内销售的产品。美国国内销售通常需要符合区域安全认证(例如NRTL认证)以及遵守机器防护方面的职业安全准则。
问:自动线圈压缩机是否会损坏细导线的表面?
答:只有当夹紧压力超过材料的屈服强度(即金属发生永久变形的应力水平)时,才会出现表面损伤。现代传感器引导系统会自动将力限制在可编程阈值内,从而防止过度压缩。买家应确认夹具表面使用橡胶涂层钢等保护材料,以确保高速运转时钢丝的完整性。
问:卷材包装机升级改造的投资回收期通常是多久?
答:根据已记录的案例研究,在产量较高的工厂,配备集成压缩和捆扎功能的全自动卷材包装线通常可在 9 至 14 个月内实现显著的投资回报。产量较低的工厂的投资回收期可能延长至 18 至 24 个月。节省的成本主要来自优化运输尺寸带来的运费降低以及运输损坏索赔的减少。
问:我应该改造现有的卷材包装生产线以增加压缩功能,还是购买一台新机器?
答:对现有系统进行改造通常仅在增加基本压力监测功能时才具有成本效益。购买一台集成压缩、可编程逻辑控制器反馈和自适应夹持功能的新型卷材包装机通常能提供更高的可靠性、统一的保修范围和更佳的长期运输效率。买家在决定采用哪种方案之前,应要求供应商提供全面的生命周期成本分析。