概要:我们生产线材卷材压实捆扎生产线,通过沿轴线挤压松散的线材卷材,使其捆扎得更短更密实。我们的压实机规格为每卷4捆,循环周期30-40秒。请发送您的布局图,我们将在48小时内为您提供报价。
目录
压实和捆扎线的作用
线材压实机沿轴线挤压松散的线材线圈,使其变得更短更密实;然后,捆扎带固定住压实后的高度。捆扎方式为:多条捆扎带围绕线材线圈间隔排列,每条捆扎带穿过线圈的孔眼并绕过线圈外侧。由于松散的线材线圈主要成分是空气,因此先进行压实处理,才能使捆扎带固定住稳定、密实的线材,而不是弹性的线材。我们的捆扎站配备 4 个捆扎头。
在压实循环中
压实循环按顺序进行技术阶段:起重机装载、垂直液压压缩、径向捆扎输送和水平卷材处理。
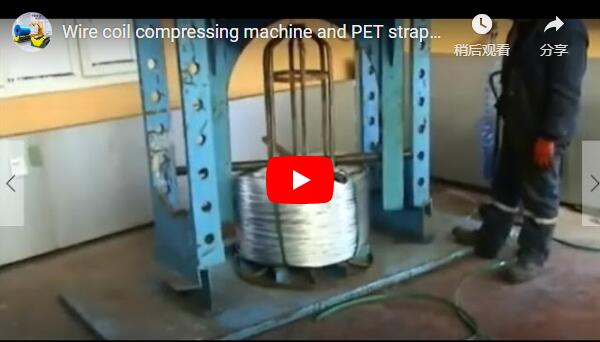
首先,一台带有C型吊钩的起重机将线材卷筒吊装到压制工位,线材卷筒垂直放置在带有弧形导轨的蓝色立式压制框架内。机器附近堆放着更多的线材卷筒。由于起重机负责进料,因此暂存区和压制机之间的空间很短。
其次,立式液压机合拢滚筒输送机上的卷材,并将其压缩在机器的立柱之间,使松散的卷材变得更短更密实。在冲程开始前,垂直臂已对准卷材。
第三,捆扎头将捆扎线径向穿过线圈的孔眼,绕着压实的线圈外侧输送。最后,倾斜臂将完成的线圈水平放置,并将其移入水平框架中。线圈由此以稳定、紧密的捆扎形式离开生产线。
线圈装载和生产线布局
在我们的生产线上,一台带有C型吊钩的起重机将线材卷材吊运到压缩工位,压缩行程根据每个项目进行设定。线材卷材堆放在压机旁,等待起重机吊装,因此压缩工位本身长度较短,而料仓则起到缓冲作用。
这种布局使起重机循环和压机循环相互独立:一卷钢卷可以移动,而另一卷钢卷则在被压紧。由于起重机负责进料,因此无需在暂存区和压机之间设置长长的输送带。请告诉我们您的起重机跨度和钢卷暂存方案,我们将把压实站设置在您现有起重机的作业范围内。
捆扎和捆绑
我们的捆扎站配置为一次缠绕4根捆扎线。捆扎线直径为6.3-8毫米,每圈捆扎4根。捆扎线呈放射状排列:穿过环眼,绕过外侧,再返回,从而从多个方向同时保持压实高度。我们的动力装置额定压力为210巴,压实力可在60-400千牛范围内调节。
尺寸和规格
| 参数 | 我们的规格 |
|---|---|
| 每卷绑带 | 4 |
| 线圈外径 | 1000-1800 mm |
| 线圈重量 | 最大重量 500-2000 公斤 |
| 压实机循环时间 | 30-40秒 |
| 绑扎线直径 | 6.3-8 mm |
| 压实力 | 可调范围 60-400 kN |
所有工具、冲程和捆扎头均按项目配置,冲压冲程按卷设置,因此该表给出的是我们制造的规格范围,而不是一个固定的工作点。
尺寸示例
对于外径 1200 毫米、内径 700 毫米、宽度 800 毫米的卷材,一个径向捆扎环大约需要 2100 毫米长的捆扎带(示意图)。将 900 毫米高的松散卷材压实至 600 毫米,压实比为 1.5 倍(示意图)。2000 公斤的卷材承受约 19620 牛顿的重力(示意图)。
循环结果即为单次压制所需的捆扎带长度;将其乘以卷材上的捆扎带数量,即可得出每卷的总捆扎带长度。提交您的卷材尺寸,即可获得捆扎带长度计算结果、压实率估算值以及所需的压制力。
询价清单
- 线圈外径、内径和宽度
- 每班线圈重量和线圈数量
- 表带材质和表带数量
- 包含起重机和C型吊钩数据的布局图
- 目的地市场,因此适用正确的标准。
控制与安全
适用的标准取决于目标市场:对于欧盟市场,ISO 12100 规定了风险评估方法,而 EN 415-10 则涵盖了此类包装机械的安全要求。在将手伸入卷材区域之前,请停止机器并隔离电源,并进行锁定。切勿在压机运转时将手伸入框架内。
工程常见问题解答
问:机器每卷线圈上放置多少根捆扎带?答:我们的压实机规格为每卷线圈4根捆扎带,捆扎带呈放射状穿过线圈孔眼。
问:该生产线可以加工多大尺寸的卷材?答:我们的机器适用于外径为1000-1800毫米、重量为500-2000公斤的卷材。
问:一次压实循环需要多长时间?答:我们的压实机规格为循环时间为 30-40 秒,行程是按卷设定的。
问:哪些标准涵盖了这台机器的安全性?答:CE市场要求按照ISO 12100进行风险评估,而EN 415-10涵盖了此类包装机械的安全性。
问:捆扎头适用于什么材质的捆扎线?答:我们的捆扎头适用于直径为 6.3-8 毫米的捆扎线,每卷捆扎 4 条捆扎线。
相关阅读
来源
上次审核日期:2026年10月06日
下一步
- 将您的布局图发送至 info@fhopepack.com。
- 48小时内收到方案。
- 预约我们的工程师进行现场勘测。