执行摘要
一台集成式钢丝卷压缩和架式卸料机,利用10-20吨(100-200千牛)的液压力,将重型钢丝卷直接压紧并捆扎在生产托架(花形架)上。在架式架垂直杆的约束下,钢丝卷被压紧并固定后,整个组件被倾斜90°至水平方向,从而使钢丝卷能够平稳地剥离到外部驱动辊上。这消除了钢丝卷的伸缩,保护了内部钢丝层,并将剥离驱动力从约20千牛(直接垂直提升)大幅降低至3.9-5.9千牛(水平拉伸)。
目录
- 为什么线圈要紧贴在支架上
- 集成式线圈压实和机架取料站
- 从散装线圈到机架回程
- 为什么起飞前线圈要倾斜
- 实例:2吨线圈的剥离力
- 无需支架即可进行压实
- 选择清单
- 安全标准:EN 415-10 和 ISO 12100
- 工程常见问题解答
- 下一步
- 相关阅读
- 来源
为什么线圈要紧贴在支架上
高碳钢和低碳钢线圈直接堆放在卷取机或铺丝头下方的管状支架上——通常是四柱式或中心杆式玫瑰花形支架。在这种松散状态下,线圈的堆积密度低、节距不均匀,且轴向回弹明显。
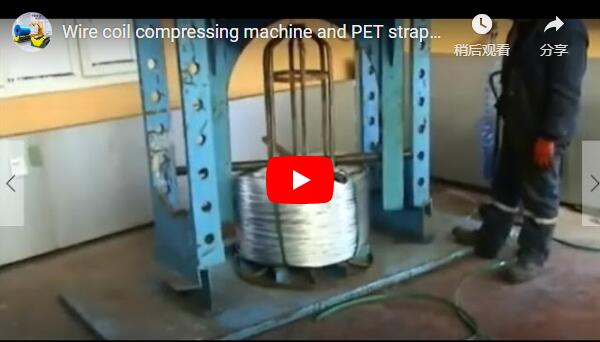
机架的中心立柱完全穿过线圈的环眼(内径)。当压实压板下降时,该中心立柱起到刚性内芯的作用,限制线圈向内弯曲或向侧移位。
在压制前将未压实、未捆扎的卷材从架子上取下,会造成严重的加工危险:
- 横向错位:如果没有核心支撑,100-200 kN 的压缩载荷会引起不对称的环凸起、椭圆形和不可逆的股线交叉。
- 伸缩式:无支撑的轴向压实迫使外侧环向外移动,堵塞下游收益系统。
- 表面损伤:不受约束的钢丝层在不均匀压力下与相邻线圈摩擦。
在线圈固定在机架上的情况下对其进行压实和捆扎,可保证线圈具有真正的圆柱形几何形状、均匀的密度和绝对的同心度。
集成式线圈压实和机架取料站
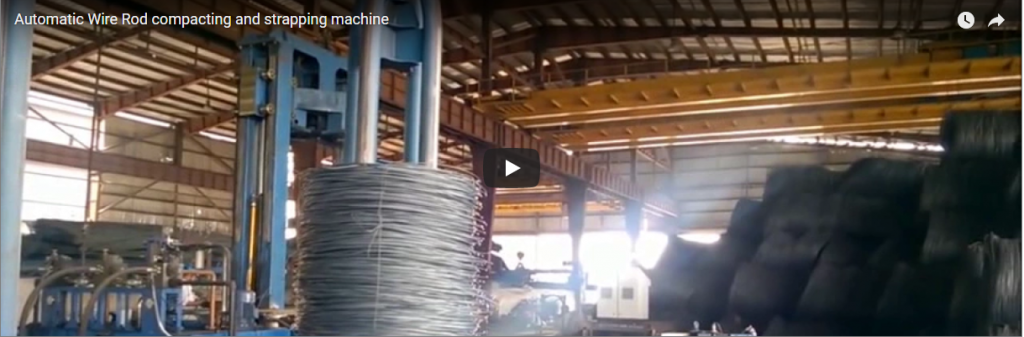
该设备采用一体化门式龙门架结构,直接安装在重型地面输送线上。
[Infeed Conveyor] ──> [Portal Compactor (210 bar)] ──> [90° Tilter] ──> [Horizontal Stripper] ──> [Empty Rack Return]关键机械组件
- 重型龙门架:消除应力的结构钢门架,可承受 100–200 kN 的循环压实反力,且无角度挠曲。
- 液压机托架双缸立式压板由210巴液压动力单元(HPU)驱动。配备硬化钢带穿过导轨,与自动或半自动捆扎头对齐。典型循环时间为每卷30-40秒。
- 液压倾斜式摇篮(翻转器):高扭矩 90° 液压倾卸底盘,可固定压实的卷材及其载体,使其平稳地从垂直向上旋转到水平向下旋转。
- 剥离车架和滚筒床:重型拉紧夹具,配有聚氨酯涂层电动支撑滚轮,用于在与机架杆分离时承载线圈本体。
- 电器外壳:集成 Rittal 级工业柜,带主动式强制通风风扇/热交换器和 PLC 自动化(西门子 S7-1500 / Allen-Bradley)。
从散装线圈到机架回程
- 机架进料装载好的载体通过链式/滚筒输送机进入门式压实腔,并锁定在机械参考挡块上。
- 水力压实上压板以可控速度下降,从快速接近切换到高压压制模式(10-20吨),将线束压缩到目标高度。
- 周向/径向捆扎高强度钢带或PET带通过集成压板槽进行定位,同时压机保持全部压缩载荷,抵消弹性回弹。
- 减压和输送:压头释放压力,缩回原位,固定好的线圈架组件进入倾斜工位。
- 90°可控倾斜液压倾翻油缸使摇篮旋转 90°。平衡阀确保平稳减速,无动能冲击。
- 水平起飞(剥离)外部支撑辊升起以承受线圈的外部重量。机电或液压剥离小车将线圈从水平机架立柱上拉下,直接送至检验或拉伸包装工序。
- 货架竖直和回程卸下货物的托架旋转 90° 回到垂直位置,并通过自动重力或动力输送回路送回拉丝卷取机。
为什么起飞前线圈要倾斜
要沿垂直轴线直接移除重达 2-3 吨的紧密压实的线圈,需要使用能够提升其全部重力质量的桥式起重机或垂直吊装桅杆(m × g此外,还需要克服内部包覆层与货架立柱之间的摩擦阻力。这种垂直提升需要较大的厂房净空,会带来高架起重机缠绕的风险,并且侧向载荷可能会损坏货架立柱。
将线圈和支架倾斜 90° 至水平位置:
- 重力卸载线圈的全部静态重量从机架杆转移到位于下方的重型电动支撑滚轮上。
- 最小剥离力:提取驱动装置只需要克服滑动/滚动摩擦力,而不需要克服重力。
- 操作员和线路安全重物保持在较低的重心转移高度,消除了悬挂重物坠落区。
实例:2吨线圈的剥离力
以下模型比较了垂直抽取和水平抽取两种方式对一个典型的 2,000 kg (2 t) 压实线材卷材的摩擦系数。摩擦系数代表标准工业干式钢对钢接触摩擦系数(µ = 0.2–0.3).
力比较公式
- 重力:
F_g = m × g = 2,000 kg × 9.81 m/s² = 19.62 kN - 水平滑动剥离力:
F_strip = µ × F_normal
| 提取模式 | 控制方程 | 正压力(F_N) |
施加的剥离力 |
|---|---|---|---|
| 垂直直接提升 | F = m × g + F_friction |
19.62 kN 坐重 | ≥ 19.6 kN (加上动态起重机余量) |
| 水平拉力(µ = 0.2) | F = 0.2 × (m × g) |
19.62 kN(在载体杆上) | ≈ 3.9 kN |
| 水平拉力(µ = 0.3) | F = 0.3 × (m × g) |
19.62 kN(最坏情况下的接触) | ≈ 5.9 kN |
| 滚轮支撑式起飞 | F = µ_rolling × (m × g) |
19.62 kN(传递至滚轮) | < 1.0 kN (µ_r ≤ 0.05) |
工程评估在最不利的水平条件下,即货架杆承受全部法向力时,剥离仅需 3.9–5.9 kN 的牵引力—— 减少70%至80% 与垂直提升相比,驱动额定值有所降低。一旦外部聚氨酯支撑辊接触并提升包装外径,滚动阻力就会降至以下水平。 µ_r = 0.05从而实现平稳、无磨损的线圈转移。
无需支架即可进行压实
对于需要在捆扎前进行离线载体返回的线缆设施,有两种工程化的替代配置可供选择:
- 膨胀式内芯(芯导向器):在液压缸行程开始之前,一个精密厚壁导向油缸从上龙门架直接下降到卷材眼孔内。它在整个 210 巴压力循环过程中保持孔的圆度,并在径向捆扎前垂直缩回。
- 外部分段式容器篮多段式气动或液压约束钳环绕线圈外径。这些钳段在压制过程中闭合,以限制钢丝径向膨胀;一旦捆扎头完成捆扎带张紧,这些钳段便向外缩回。
选择清单
为了获得准确的设备占地面积和负载规格,请提供以下线路参数:
- 线圈几何形状:最大和最小外径(OD)、内径(ID)、松装高度和总质量(kg)。
- 机架轮廓:载体类型(花形、四柱式或空心管式)、立柱壁厚、底座图和中心定位公差。
- 包装要求目标压缩高度、捆扎带材料(高强度钢与聚酯PET)和捆扎带布局(2、3或4个径向捆扎带)。
- 下游路由:卸料输送机的目标高度,与轨道式缠绕包装机集成,或起重机吊钩拾取。
- 退货物流:动力滚筒回路、跨仓转运车或空载载具的 AGV 接口。
- 土建及基础限制:楼板承载能力(kN/m²)、地坑净空限制和桥式起重机净空限制。
安全标准:EN 415-10 和 ISO 12100
所有工作站均按照EN 415-10(包装机械安全:压实机)进行设计,并根据ISO 12100:2010 的风险评估协议进行评估。
- 周界防护与联锁装置:4类/PL双通道互锁周界围栏围绕龙门架和倾斜半径。
- 液压重力式防坠落装置双通道先导式止回阀和机械杆锁可防止在维护或手动插入绑带期间液压压板下降。
- 安全活动区域90°倾斜支架包括光学安全光幕和在翻转周期中起作用的声光信标。
- LOTO合规性:主液压歧管上设有专用可锁定电气隔离器和残余压力泄放阀。
工程常见问题解答
问:为什么不在压实前将线圈从机架上剥离?答:机架的结构核心柱起到内部芯轴的作用。压实不受约束的线圈会导致严重的芯轴变形、线圈交叉以及在 100–200 kN 轴向力作用下的横向屈曲。
问:标准液压压力和力额定值是多少?答:标准系统采用 210 巴液压动力单元,可提供 10-20 吨(100-200 千牛)的压缩载荷,并根据特定的钢丝合金刚度和线圈密度目标进行定制。
问:安装时是否需要深基坑?答:大多数型号直接安装在钢筋混凝土工业楼板上(通常为 250–300 毫米,C30/37)。只有当输送机滚筒顶部高度必须与厂房地面齐平时,才需要基坑安装。
问:出厂验收测试 (FAT) 在交付前是如何进行的?答:每台机器都会在我们的车间内,按照自动化 PLC 程序进行完整的机械、电气和液压干式测试。我们会使用客户提供的机架和模拟线圈来验证压紧力、90° 倾斜减速和脱料牵引力。
问:哪些机械指令对 CE 文件进行规范?答:完全符合欧洲机械指令 2006/42/EC、压实机 EN 415-10、控制安全回路 EN ISO 13849-1 和 ISO 12100 风险评估。
下一步
- 提交线路规格请将您的线圈数据表(外径/内径/重量)和载体图纸通过电子邮件发送至 info@fhopepack.com.
- 工程布局审查:我们的包装自动化团队提供经认证的 2D 总布置图 (GA) 和 3D 布局图,显示压缩、倾斜和载体回转环。
- 交钥匙工程方案在规定时间内收到正式的技术和商务报价 完成。.
相关阅读
来源
- FHOPE重工业包装系统设计手册(线材和棒材压实系列)
- FHOPE技术应用说明:液压压实、90°翻转和载体回程回路
- 机械设计标准:EN 415-10(压实和捆扎安全要求)
- 风险评估和危害控制:ISO 12100:2010
- 流体动力工程:ISO 4413:2010(液压流体动力通用规则和安全)
上次审核日期: 2026年10月18日