概要:松散的线圈会影响运输和发票结算。该生产线采用液压方式压缩线圈,然后在张紧位置使用PET捆扎带进行捆扎,使线圈紧实、方正且干燥,足以装入出口集装箱。半自动压缩机和自动捆扎模块作为一个整体运行,压缩和捆扎位置可根据项目进行设置。
目录
为什么要压缩线圈
刚从生产线上下来的线圈之间会有空气。这些空气会造成两种损害:一是会导致线圈在运输过程中移位和磨损;二是会导致运费按体积而不是实际重量计算。
压实将线圈压成更紧密的束状,因此这两个问题同时得到解决。
压实机
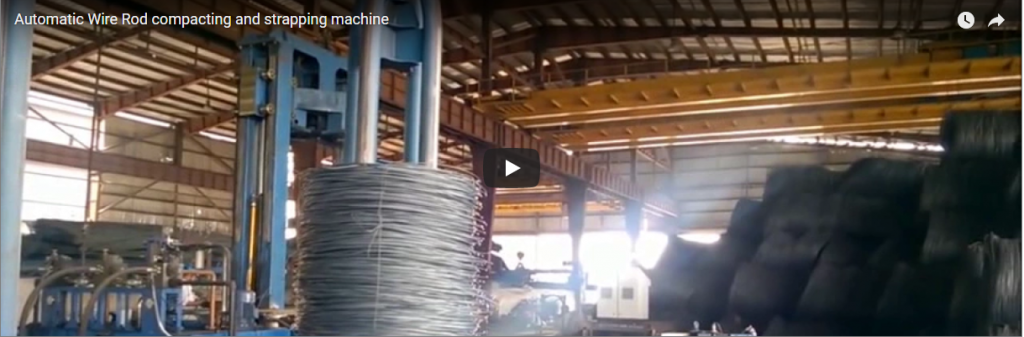
压实机利用液压缸的压力从上方压紧线圈,将线圈各圈挤压在一起,而不会使钢丝变形。压力根据钢丝的等级设定,因此软钢丝不会被压扁,而硬钢丝也能被压紧。
线圈一旦被压缩,就可以用带子将其固定在该状态下,而不会弹回松开。
为什么选择PET材质而不是钢带
钢带虽然好用,但容易生锈。在潮湿的出口集装箱内,钢带会腐蚀,导致钢丝变色,并在最关键的时刻失去张力。PET 打包带则能保持张力,不会生锈,而且其两端采用摩擦焊接连接,因此在搬运过程中始终保持闭合状态。
对于线圈出口而言,采用焊接接头的PET是合适的工程解决方案。
表带布局
根据捆扎需要,在捆扎物上放置捆扎带:一根横向捆扎带穿过线圈环,外围则有几根捆扎带,分别由独立的捆扎头调节张力。由于每根捆扎带和每个捆扎头的张力都可单独调节,因此即使一根捆扎带张力不足,也不会导致整个捆扎物松脱。
工作流程
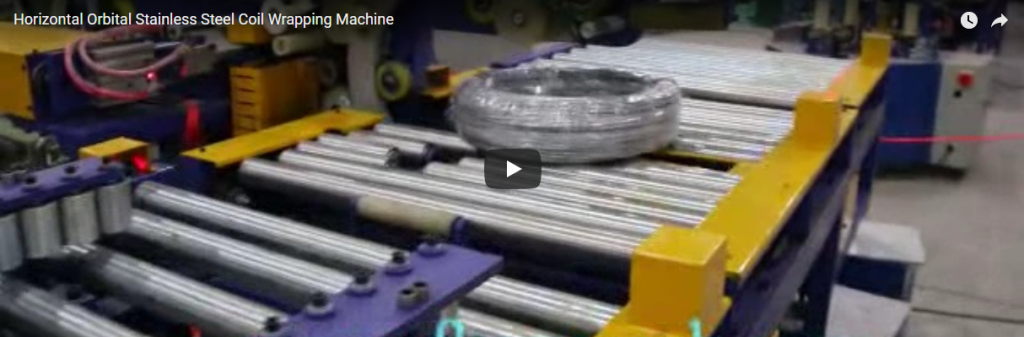
卷材经由滚筒输送机送达,并被放置在压缩台中央。经过压缩后,卷材被送至捆扎转盘,转盘将卷材定位到合适的捆扎位置,捆扎头在卷材保持水平的情况下完成捆扎。压缩并捆扎好的卷材随后被送往发货区。
压缩曲线
压缩和绑带位置的参数存储在控制面板的预设配置文件中,操作员只需选择钢丝等级,机器即可自动设置压力和绑带方案。这种调整方式无需编程,只需进行选择,这使得中等产量生产线的运行更加简便。
典型配置
以下数字是此类机器的常见起始预算,具体以项目为准。
| 参数 | 典型范围,具体视项目而定 |
|---|---|
| 线圈范围 | 线圈的重量、外径和宽度 |
| 压实 | 液压力设定为线材等级 |
| 魁梧的 | PET材质,焊接接头,每根绑带张紧 |
| 表带布局 | 十字路口和周边位置 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | 面板上存储的压缩配置文件 |
| 电力供应 | 根据工厂供电需求,可使用 380V/415V/480V 三相电源;独立辅助控制台仅可使用单相电源。 |
视频显示的内容
我们的视频展示了线圈被压缩并运送到捆扎工位,在那里套上PET捆扎带的过程。这只是一个通用演示,因此您产品的具体线圈规格、压缩方式和捆扎带布局需要根据每个项目的具体情况与我们确认。
选择清单
| 问题 | 每个项目请确认。 |
|---|---|
| 最重最宽的线圈 | 压实机和转盘外壳 |
| 线材等级 | 液压范围 |
| 出口路线 | 是否需要防潮 |
| 肩带数量和布局 | 十字路口和周边位置 |
| 线速度 | 每线圈循环次数,出料口 |
| 电力供应 | 现场电压、相位和频率 |
控制与安全
该生产线由操作员位置的控制面板控制,控制面板上设有压缩曲线和紧急停止按钮。循环运行时,请勿将手靠近液压缸、捆扎头和转盘,并远离捆扎带路径。根据机器手册,日常检查包括液压系统、捆扎头和输送机。
工程常见问题解答
问:压缩对货物运输有何影响?答:压缩后的线圈密度更高,因此受力更小,运输过程中的位移也比松散的线圈更小。
问:PET 带还是钢带?答:PET 带能保持张力且不会生锈,其两端采用摩擦焊接,因此适合出口和潮湿环境。请根据项目具体情况选择合适的捆扎带标准。
问:捆扎带数量可以不同吗?答:可以。捆扎带的位置和数量是按产品存储的:国内轻型卷材使用两条捆扎带,出口捆扎带使用更多,具体数量会根据项目进行确认。
问:压缩会损坏钢丝吗?答:压缩力是根据钢丝等级设定的,因此软钢棒会被压实而不会被压碎。
问:适用哪些尺寸的卷材?答:压实机和转盘的尺寸根据您项目的卷材重量、外径和宽度而定。
下一步
- 请将您的线圈尺寸、线材等级和出口路线发送至 info@fhopepack.com。
- 我们会在 48 小时内发送压实机和捆扎线方案以及布局图。
- 我们会安排现场勘测,以确认各项服务和建筑面积。
相关阅读
来源和标准
- ISO 12100:2010 — 机械安全。设计、风险评估和风险降低的一般原则
- EN 415-10:2014 — 包装机械安全。通用要求
- EN ISO 13849-1:2023 — 机械安全。控制系统的安全相关部件
- FHOPE 线圈压缩和 PET 捆扎带演示视频。本视频仅作为一般演示进行审核;线圈范围、压缩和捆扎带布局已根据具体项目进行确认。
上次审核日期: 2026年10月10日