执行摘要
我们的 FPC-200 轨道式铜卷缠绕机可将直立的铜卷固定在电动支撑辊上,并通过卷眼直接输送编织复合胶带、皱纹防腐纸或拉伸膜。该系统适用于外径 (OD) 为600–1,200 毫米、内径 (ID) 为300–800 毫米、有效载荷重量为5 至 500 公斤的铜卷,每个铜卷的自动化循环时间为23–50 秒。机器尺寸和驱动同步直接根据您的铜卷外径、内径、卷面宽度和目标偏移量计算得出。
目录
线圈包覆器的工作原理
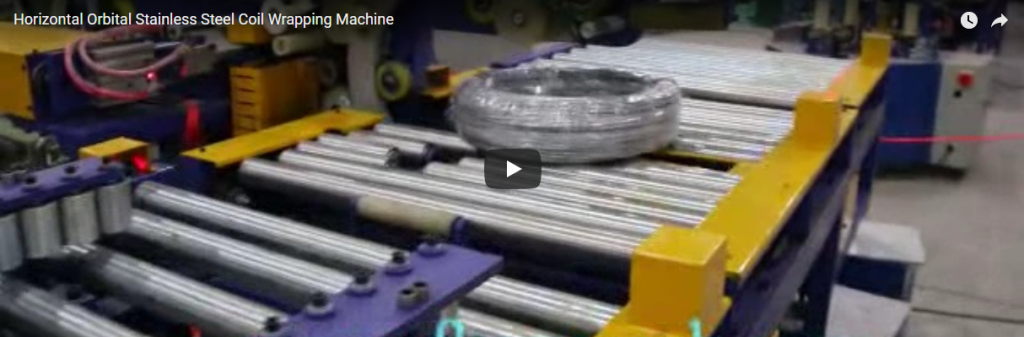
线圈竖立在重型驱动辊上,一个轨道旋转环穿过中心孔。电动聚氨酯(PU)支撑辊以2-4米/分钟的受控线速度带动铜线圈圆周旋转。与此运动同步,轨道环沿内部轨道旋转,以重叠螺旋模式在线圈横截面周围释放包装材料。
   [ Rotating Orbital Ring ]
         │          ▲
         ▼          │
    ┌────────┐  ┌────────┐  <-- Wrapping Shuttle feeds material
    │  Coil  │  │  Coil  │      through coil center bore (Eye)
    │  Wall  │  │  Wall  │
    └───┬────┘  └───┬────┘
        │           │
    [ Motorized PU Support Rollers ] (2–4 m/min)
为防止符合 ASTM B280 / EN 12735-1 标准的精密制冷铜盘管出现表面磨损、加工硬化或凹陷,所有产品接触面均受到保护。主驱动环采用高强度耐磨聚氨酯铸造,摇架滚轮则采用邵氏 A 硬度为 85 的丁腈橡胶硫化而成。
垂直支撑结构可通过手动手轮或自动螺旋千斤顶进行垂直调节,以使不同直径线圈的中心与环中心线精确对齐。运行过程中,机器可连续自动循环地缠绕内层保护膜(例如蓝色高密度聚乙烯编织带或气相防锈纸),然后再缠绕外层保护拉伸膜。
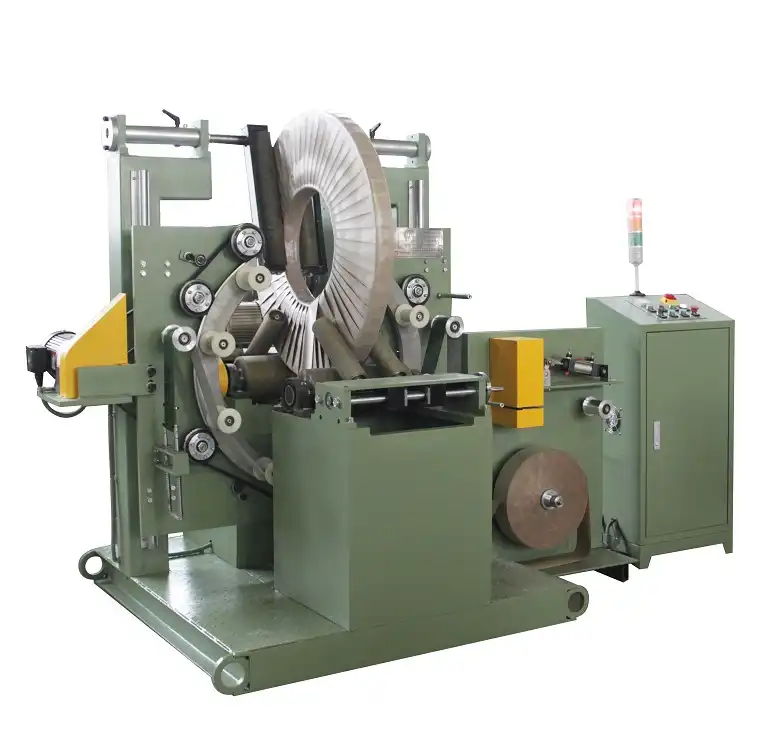
FPC-200 铜线圈包覆机。立式轨道式,配备动态平衡 PU 环形导轨和硫化橡胶衬里驱动辊。
线圈尺寸合适吗?
将铜线圈装入轨道式封装器中需要同时验证外环间隙和线圈眼穿过窗口。穿梭式分配器穿过内眼;因此,线圈内径必须与穿梭式分配器的外形尺寸相匹配,同时径向壁厚必须超过环形喉部的深度。
Radial Wall Thickness:  H_r = (OD - ID) / 2
Cross-Section Diagonal: D_cross = √(W² + H_r²)| 技术参数: | FPC-200 工程规范 |
|---|---|
| 线圈外径 (OD) | 600–1,200毫米 |
| 线圈内径 (ID) | 300–800毫米 |
| 外径减去内径(墙体间隙) | ≤ 800 毫米(最大径向壁高 H_r:400 毫米) |
| 卷材面宽度(W) | 10–200毫米 |
| 线圈重量容量 | 5-500 kg |
| 滚筒圆周速度 | 2–4 米/分钟(标准变速范围) |
| 包装周期时间 | 每圈耗时23-50秒(取决于几何形状) |
| 环旋转速度 | 10–100 转/分钟(变频器控制) |
尺寸核对示例:
- 标准版型: 外径 900 毫米、内径 500 毫米、宽度 150 毫米的铜制饼状盘管安装后间隙充足。其径向壁厚为 (900 毫米 – 500 毫米) / 2 = 200 毫米(远低于 400 毫米的径向壁厚上限),500 毫米的内径也完全符合我们 220 毫米的梭形管尺寸要求。
- 不合格轮廓: 外径为 1,200 毫米、内径为 300 毫米的线圈,其外径减去内径后的尺寸为 900 毫米(径向壁厚 H_r = 450 毫米)。这超过了我们 400 毫米的框架限制,会导致线圈外缘与轨道环驱动机箱发生碰撞。
OD处重叠
包覆重叠必须在外径 (OD) 处进行校准,因为此处周向表面速度最高,胶带扩散范围最大。由于横截面上的线性推进速度恒定,因此眼部 (ID) 内的重叠百分比必然比外缘更高,从而提供更牢固的边角保护。
Advance per Ring Revolution: S = W_film × (1 - Overlap%)
Wraps per Rotation:          N_wraps = (π × OD) / S
Wrap Time:                   t_wrap = (π × OD) / V_roller
Required Ring Speed:         ω_ring = N_wraps / (t_wrap / 60)
对于使用 100 毫米宽材料、外径为 900 毫米的标准线圈,目标外径重叠率为 50%:
- 外径周长: π × 900 毫米 = 2,827 毫米
- 每圈前进: 100 毫米 × (1 – 0.50) = 50 毫米
- 每线圈所需圈数: 2,827 毫米 ÷ 50 毫米 ≈ 57 圈
线圈驱动辊与旋转轨道环之间的同步由双变频器(VFD)通过PLC控制来维持:
| 操作模式 | 滚筒线速度 | 单线圈旋转时间 | 57圈的环形速度 | 内径有效重叠量(500 毫米) |
|---|---|---|---|---|
| 手动/设置(Jog) | 2.0 m/min | 85小号 | 40转/分 | 72% |
| 自动(标准) | 4.0 m/min | 42小号 | 81转/分 | 72% |
| 高输出(额定最大值) | 5.0 m/min | 34小号 | 101转/分 | 72% |
当PLC以最大额定输出驱动两个系统时,可实现34秒的包覆时间。对于易受拉伸变形的薄壁铜管卷材,辊筒速度稳定在3.0–3.5米/分钟,薄膜张力设定在15牛至35牛之间,以确保紧密包覆,避免卷材颈缩或边缘卷曲。
每班线圈数
实际班次产量取决于自动化包装周期和物料搬运时间(装载、眼对中、解捆、卸载)。
以30秒起重机辅助装卸周期为例,生产效率如下:
| 运营指标 | 42 秒循环周期(VFD 中档) | 34 秒循环周期(VFD 高端) |
|---|---|---|
| 纯粹包装时间 | 42小号 | 34小号 |
| 装卸费(装卸) | 30小号 | 30小号 |
| 全机器周期 | 72小号 | 64小号 |
| 100% 可用性输出 | 50 圈/小时 | 56 圈/小时 |
| 总产量(8 小时轮班) | 400线圈 | 448线圈 |
| 净产量(OEE 85% 系数) | 340线圈 | 380线圈 |
注:30 秒的搬运时间是指手动吊装 80 公斤以下卷材的定位时间。对于接近 500 公斤最大重量限制的重型铜卷,使用桥式起重机或自动液压升降臂会将搬运周期延长至 45-60 秒。净班次产量已考虑标准卷材更换(拉伸膜/绉纸)和操作员的计划休息时间。
立式或卧式机器
根据上游拉丝模块和下游托盘化物流,铜卷可以竖直缠绕(垂直眼)或平铺缠绕(水平眼/眼对天)。
| 工程参数 | FPC-200(垂直轨道) | FPH-300W(卧式包装机) |
|---|---|---|
| 线圈方向 | 垂直(眼睛水平) | 水平(眼睛垂直/眼睛到天空) |
| 线圈外径 (OD) | 600–1,200毫米 | 600–1,200毫米 |
| 线圈内径 (ID) | 300–800毫米 | 500–800毫米 |
| 外径减去内径限制 | ≤800毫米 | ≤500毫米 |
| 卷材面宽度 | 10–200毫米 | 10–300毫米 |
| 有效载荷能力 | 5-500 kg | 50-300 kg |
| 包装周期时间 | 23–50 秒 | 25–45 秒 |
| 环旋转速度 | 10–100 转/分钟 | 20–110 转/分钟 |
| 输送机集成 | V型槽辊筒转移 | 扁平PU辊/板条输送机 |
立式 FPC-200 最适合单层饼状卷材以及直接从立式卷取机输送过来的卷材。卧式机型则更适合多层堆叠的饼状卷材或沿滚筒输送机移动且不会翻转的水平卷材 (LWC)。
材料与控制
FPC-200 采用机械摩擦板张力分配器,并具有动态机械制动功能,可防止环快速减速时材料溢出。
| 系统子组件 | 工业规格 |
|---|---|
| 适用包装介质 | LLDPE拉伸膜(15–35 µm),HDPE编织带,VCI防锈纸 |
| 材料卷材尺寸 | 芯径:50 毫米或 76 毫米;外辊外径:150–450 毫米;辊宽:90–120 毫米 |
| 包装配置 | 单层材料包裹,或同步双层组合包裹(例如,VCI + 薄膜) |
| 胶片切割和夹紧 | 自动气动剪式切割和夹持系统(可选手动切割) |
| 自动化控制器 | 西门子 S7-1200 或台达 PLC 架构 |
| 人机界面 | 7英寸彩色工业触摸屏(英文/公制单位,双语) |
| 诊断和警报 | 实时屏幕故障报告:物料断裂、环路过载、门联锁 |
三色 LED 塔灯指示运行状态(绿色:自动运行;黄色:待机/物料辊停止运行;红色:紧急停止/安全故障)。
公用设施和安全
该机器的设计符合全球工作场所安全法规和工业工厂集成标准:
| 实用/标准 | 操作要求 |
|---|---|
| 电源 | 380 伏交流电,三相,50/60 赫兹(可选 220 伏/440 伏/480 伏配置) |
| 总连接负载 | 根据选配方案的不同,功率范围为 2.2 千瓦至 4.5 千瓦。 |
| 气动供应 | 0.5–0.7 MPa (5.0–7.0 bar) 干燥过滤空气(ISO 8573-1 4 级) |
| 耗气量 | 自动切割循环期间,速度约为每分钟 120 NL。 |
| 安全指令(CE) | 机械指令 2006/42/EC; EN ISO 12100:2010; EN 415-10:2014 |
| 电气安全 | EN 60204-1;3类紧急停止架构;IP54控制柜 |
安全设备包括全周互锁网状安全防护罩、双通道急停按钮和保护进料和出料卷材装载区的双回路光学光幕。
选择清单
请提供以下生产参数以确定轨道式包装机的尺寸:
- 线圈尺寸: 精确的最小和最大外径、内径和宽度(毫米)。
- 线圈重量分布: 最小和最大质量(千克)。
- 铜的硬度/类型: 软退火(ACR)、半硬拉或硬拉。
- 线圈展示: 直立眼或水平扁平眼。
- 用于包装的材料: 仅拉伸膜、仅VCI纸或双层复合材料。
- 目标吞吐量: 每小时或每 8 小时轮班所需线圈数量。
- 加载机制: 高架起重机、悬臂起重机、C型吊钩或直线动力输送机。
工程常见问题解答
问:标准型 FPC-200 的最大线圈尺寸是多少?答:标准型 FPC-200 可接受的外径为 600 毫米至 1,200 毫米,内径为 300 毫米至 800 毫米,线圈宽度为 10 毫米至 200 毫米,总重量不超过 500 公斤。径向横截面壁厚(外径 - 内径)/ 2 不得超过 400 毫米。
问:每卷铜管的典型缠绕时间是多少?答:纯缠绕时间在 23 秒到 50 秒之间,具体取决于线圈外径、选择的薄膜重叠率(通常为 50%)以及 VFD 的编程速度设置。
问:人机界面 (HMI) 上应该在哪里设置重叠百分比?答:始终将目标重叠百分比配置在外径 (OD) 处。因为外径处的线性表面行程最长,所以在此处确保正确的重叠百分比可以保证内径 (ID) 获得充分、密集的保护覆盖。
问:机器可以同时缠绕纸张和拉伸膜吗?答:可以。可选的双臂分配器可同时容纳一卷皱纹VCI防腐纸和一卷保护性拉伸膜,在一次缠绕循环中同时缠绕这两层材料。
问:机器如何防止退火铜卷材出现划痕和椭圆化?答:所有托架辊均包覆有不留痕迹的85邵氏A硬度丁腈橡胶,旋转环在精密聚氨酯导轮上运行。薄膜张力通过摩擦制动式芯轴夹持器进行精细调节,以消除薄壁管材上的径向挤压力。
下一步
我们为铜管和铜线厂设计并提供交钥匙包装解决方案:
- 提交规格说明: 请将线圈尺寸(外径、内径、宽度、质量)和平面布置图通过电子邮件发送至 info@fhopepack.com.
- 48小时内提交工程方案: 您将收到一份包含运动循环时间计算、CAD布局图和公用设施连接详情的完整报价单。
- 申请审核: 安排与我司工程团队进行直接技术咨询,以审查生产线集成、安全门控和自动输送机握手方案。
相关阅读
来源
- 机器规格和操作限制: FHOPE FPC-200 产品数据表
- 运动学和包装动力学:FHOPE 工程技术文档,2024
- 安全标准范围: ISO 12100:2010 机械安全——设计通用原则
- 包装机械安全: EN 415-10:2014 包装机械安全——通用要求
- 无缝铜管包装标准:ASTM B280 / EN 12735-1 ACR 规范
技术文档审核: FHOPE首席封装工程组